


Высокая страта ўраджаю пры аддзяленні далікатных матэрыялаў, такіх як гліназём (Al2O3) або нітрыд алюмінія (AlN), рэзка зніжае норму прыбытку. Вытворцы часта сутыкаюцца з гэтай сур'ёзнай праблемай лому на позніх стадыях вытворчага цыклу. Вы не можаце апрацоўваць гэтыя цвёрдыя кампаненты высокай шчыльнасці, выкарыстоўваючы стандартныя метады дэпанэлі FR4. Маршрутызацыя старой друкаванай платы (PCB) стварае надзвычайную механічную нагрузку. Такія састарэлыя метады выклікаюць нястрымныя мікратрэшчыны і разбуральныя сколы па краях адчувальных керамічных панэляў.
Каб вырашыць гэта крытычна важнае вузкае месца ў вытворчасці, сучаснае абсталяванне абапіраецца на вузкаспецыялізаваныя рашэнні. Мы вызначым дакладную функцыю спецыяльнага сепаратара падкладкі. Мы таксама акрэслім крытэрыі ацэнкі, неабходныя для выбару надзейных інструментаў. Вы зразумееце, як бесперашкодна рэалізаваць гэтыя складаныя сістэмы ў буйных вытворчых лініях. Абарона вашай далікатнай схемы патрабуе абсалютнай дакладнасці. Правільнае механічнае абсталяванне гарантуе чыстае аддзяленне і павялічвае агульную вытворчасць.
Асноўнай функцыяй машыны для разбівання керамічнай падкладкі з'яўляецца раздзяленне керамічных панэляў з папярэдне нанесенымі баламі на асобныя блокі без механічнага ўздзеяння на адчувальныя ўнутраныя схемы.
Ацэнка машыны для аддзялення керамічнай падкладкі патрабуе аналізу допускаў якасці краёў, прапускной здольнасці (UPH) і выдаткаў на знос інструмента.
Пераход ад ручнога або састарэлага дэпанэлі да аўтаматызаванага абсталявання для аддзялення зніжае колькасць лому, але патрабуе строгай каліброўкі выраўноўвання і навучання аператараў.
Пры выбары пастаўшчыка варта аддаць перавагу праверцы ўзораў і мясцовай тэхнічнай падтрымцы перад першапачатковымі капітальнымі выдаткамі.
Медныя падкладкі з прамой злепкай (DBC) і актыўнай пайкай металу (AMB) забяспечваюць неверагодныя цеплавыя характарыстыкі. Прамысловасць актыўна выкарыстоўвае іх у аўтамабільных інвертарах электрамабіляў, радыёчастотных модулях сувязі і магутных святлодыёдных масівах. Аднак яны валодаюць вельмі далікатнай і жорсткай прыродай. Высокатэмпературныя працэсы склейвання ствараюць надзвычай цвёрдыя структуры. Стандартныя фрэзеры і алмазныя пілы ствараюць велізарнае трэнне і вібрацыю. Яны лёгка разбіваюць гэтыя далікатныя панэлі, таму што ставяцца да керамікі як да звычайнага шкловалакна.
Спецыялізаваны Машына для разбівання керамічных падкладак працуе па зусім іншым механічным прынцыпе. Ён аказвае кантраляваны лакалізаваны ціск дакладна ўздоўж папярэдне нанесеных лазерам V-вобразных канавак. У большасці прамысловых узораў выкарыстоўваецца спецыялізаваны механізм гільяціны або сістэма прэцызійных ролікаў. Лязо ніколі не праразае цвёрды матэрыял. Замест гэтага ён акуратна зашчапляе кераміку ўздоўж аслабленай лініі рыскі. Інструмент абапіраецца на форму кліну, распрацаваную так, каб ідэальна адпавядаць вуглу V-пазы. Гэта дакладнае геаметрычнае адпаведнасць прымушае падкладку ламаць уздоўж яе натуральнай плоскасці расшчаплення.
Гэты лакалізаваны механізм ізалюе механічнае напружанне ад актыўнай плашкі і змантаваных кампанентаў. Ён актыўна прадухіляе распаўсюджванне мікратрэшчын па рашотцы крышталічнай падкладкі. Стандартныя вярчальныя біты цягнуць, рвуць і шліфуюць краю матэрыялу, пасылаючы ўдарныя хвалі праз усю дошку. Спецыялізаванае абсталяванне для падзелу проста выкарыстоўвае існуючыя лініі разломаў з лазернай адзнакай. Вы дасягаеце ідэальна чыстай сінгуляцыі без шкоды для ўнутранай схемы. Гэты метад абараняе герметычныя ўшчыльнення далікатных паўправадніковых пакетаў, усталяваных побач.
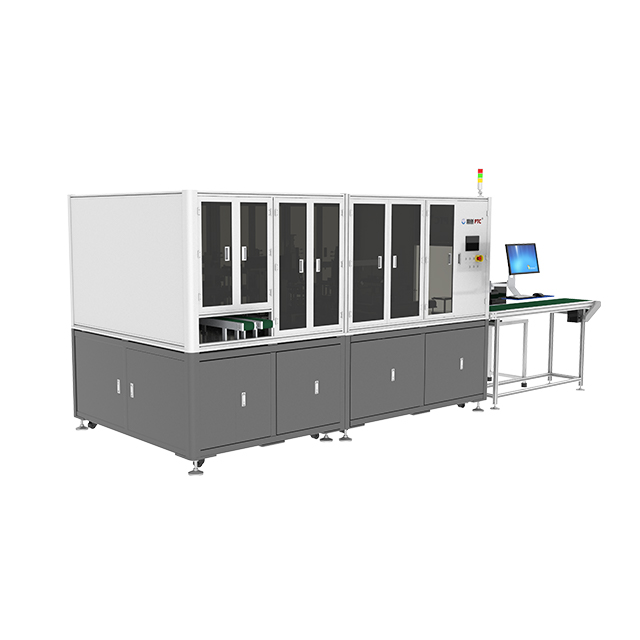
Ацэньваючы права Сігуляцыйнае абсталяванне патрабуе строгага ўліку некалькіх эксплуатацыйных параметраў. Дакладнасць вызначае канчатковы поспех вашага працэсу ўпакоўкі. Вы павінны глыбока ацаніць допуск машыны для дакладнасці выраўноўвання. Сістэмы найвышэйшага ўзроўню выкарыстоўваюць удасканаленыя камеры ПЗС і давернае распазнаванне, каб падтрымліваць допускі каля ±0,05 мм. Вы павінны ацаніць, як ламаючы механізм непасрэдна ўплывае на шурпатасць краю. Высокая дакладнасць выраўноўвання непасрэдна мінімізуе хуткасць сколаў уздоўж лініі падзелу. Менш сколаў азначае менш кароткіх замыканняў у прылажэннях высокага напружання.
Вытворчыя інжынерныя групы павінны пастаянна збалансаваць прапускную здольнасць і ўраджайнасць. Хуткая працягласць цыклу абсалютна нічога не значыць, калі колькасць дэфектаў скача. Параўнайце сістэмы ручной загрузкі з аўтаматычным робатам. Аўтаматызацыя ад касеты да касеты значна павялічвае колькасць адзінак у гадзіну (UPH). Гэта таксама значна зніжае колькасць памылак, звязаных з кіраваннем чалавекам. Аўтаматызаваныя сістэмы акуратна выбіраюць і кладуць далікатныя керамічныя лісты. Ручная апрацоўка часта прыводзіць да выпадковых падзенняў вуглоў і заўчаснага разбурэння падкладкі яшчэ да таго, як панэль дасягне машыны.
Жыццёвы цыкл інструментаў непасрэдна ўплывае на час бесперабойнай працы вашай вытворчасці. Разлічыце чаканы тэрмін службы вашых спецыялізаваных лязоў і лакалізаваных ударных інструментаў. Кераміка - адзін з самых абразіўных матэрыялаў у вытворчасці электронікі. Частая замена ляза выклікае непрыемныя прастоі ў вытворчасці. Ляза з карбіду вальфраму забяспечваюць лепшы тэрмін службы, чым стандартная загартаваная сталь. Вы павінны ўлічыць час, неабходны для замены гэтых лязоў. Паўторная каліброўка машыны пасля замены ляза таксама адымае каштоўныя гадзіны вытворчасці.
Рэзюмэ паказчыкаў ацэнкі
Вымярэнне ацэнкі |
Стандартнае патрабаванне |
Пашыраныя патрабаванні (вялікі аб'ём) |
Уплыў на вытворчасць |
|---|---|---|---|
Дакладнасць выраўноўвання |
±0,10 мм |
±0,05 мм або лепш |
Прадухіляе промахі V-вобразнай канаўкі і мікратрэшчыны. |
Апрацоўка матэрыялаў |
Ручная загрузка/выгрузка |
Робататэхніка з касеты на касету |
Памяншае чалавечыя памылкі і павышае UPH. |
Сістэма бачання |
Асноўныя аптычныя датчыкі |
ПЗС высокага дазволу з апорным адсочваннем |
Забяспечвае дакладную рэгістрацыю мячоў да ачкоў. |
Тэрмін службы ляза |
50 000 разрэзаў |
Больш за 150 000 разрэзаў (карбід вальфраму) |
Мінімізуе час прастою для замены расходных матэрыялаў. |
Плюсы: яны прапануюць неверагодна высокую прапускную здольнасць і значна меншы першапачатковы кошт. Яны застаюцца вельмі эфектыўнымі для любых падкладак з папярэдне абразаннем. Аперацыя патрабуе менш складанага праграмнага забеспячэння. Працэдура тэхнічнага абслугоўвання вельмі прадказальная.
Мінусы: фізічнае абсталяванне патрабуе частага абслугоўвання ляза. Працэс строга абмежаваны разрэзамі па прамой лініі X/Y. Нельга апрацоўваць круглыя або складаныя геаметрычныя формы.
Плюсы: гэты альтэрнатыўны метад адрозніваецца нулявым фізічным кантактам з дошкай. Дазваляе выразаць адвольную форму і складаныя контуры. Гэта цалкам пазбаўляе ад неабходнасці фізічных расходных матэрыялаў.
Мінусы: лазеры непазбежна ствараюць зону цеплавога ўздзеяння (ЗТВ). Гэта цеплавое ўздзеянне можа змяніць электрычныя ўласцівасці керамічнага краю. Яны нясуць значна большыя капітальныя выдаткі. Працэс гарэння часта стварае непажаданы дзындра або смецце. Вы павінны старанна чысціць панэлі пасля рэзкі.
Вы павінны разгарнуць рашэнні механічнага разбівання для вялікіх аб'ёмаў стандартных прамавугольных сетак. Гэта асабліва актуальна там, дзе лазерная папярэдняя рэзка ўжо была ўжытая раней у фабрыцы. Лазеры лепш за ўсё працуюць для прататыпаў малога аб'ёму або вельмі складанай геаметрыі. Аднак простае прамалінейнае аддзяленне ў значнай ступені спрыяе механічнаму падзелу. Чыстая хуткасць a разбівальны станок пераўзыходзіць лазеры ў вытворчасці стандартных квадратных штампаў. Выкарыстанне фізічных лязоў ліквідуе цеплавыя рызыкі паблізу адчувальных стыкаў.
Прыняцце новай тэхналогіі вытворчасці ўводзіць пэўныя аперацыйныя рызыкі. Каліброўка і выраўноўванне патрабуюць пастаяннай пільнасці ад вашай каманды інжынераў. Вы павінны ліквідаваць неад'емную рызыку дрэйфу машыны. Механічнае зрушэнне ўсяго на долю міліметра можа разбіць цэлую партыю дарагіх датчыкаў. Аператары павінны выконваць звычайныя праверкі каліброўкі. Яны павінны праверыць, ці сумяшчаецца верхняе лязо з ніжняй кавадлай. Прасунутыя машыны маюць працэдуры самакаліброўкі, але ручная праверка застаецца найважнейшай лепшай практыкай.
Кантроль навакольнага асяроддзя гуляе вялікую ролю ў даўгавечнасці абсталявання. Керамічны пыл надзвычай абразіўны. Гэта аказваецца вельмі шкодным для стандартаў чыстых памяшканняў і ўнутраных падшыпнікаў машыны. Вы павінны інтэграваць надзейныя сістэмы выдалення пылу непасрэдна ў зону рэзкі. Высокаэфектыўныя пыласосы для часціц паветра (HEPA) павінны размяшчацца побач з месцам пералому. Калі пыл асядае на пнеўматычныя клапаны машыны, яны з часам закліноўваюць. Правільная выцяжка абараняе як якасць паветра ў памяшканні, так і рухомыя часткі машыны.
Каб дамагчыся поспеху, вашай вытворчай групе патрэбна адпаведная падрыхтоўка аператараў. Наладжванне аптымальных профіляў узлому прадугледжвае крутую пачатковую крывую навучання. Аператары павінны збалансаваць ціск уніз, хуткасць руху і адлегласць разрыву. Яны павінны дынамічна наладжваць гэтыя дакладныя параметры для рознай таўшчыні падкладкі і шчыльнасці матэрыялу. Больш тоўстыя пліты з гліназёму патрабуюць іншай крывой ціску, чым тонкія пліты AlN. Мы рэкамендуем ствараць заблакіраваныя, абароненыя паролем рэцэпты ў праграмным забеспячэнні машыны. Гэта прадухіляе незацверджаных аператараў змяняць крытычную фізіку падзелу на падлозе.
Выбар лепшага пастаўшчыка патрабуе аб'ектыўных доказаў, якія можна праверыць. Ніколі не купляйце a машына для аддзялення керамічнай падкладкі ўсляпую ад аркуша спецыфікацый. Вы павінны прадаставіць уласныя ўзоры падкладкі з папярэдняй ацэнкай для комплекснага тэсціравання пастаўшчыком. Агульныя дэма-матэрыялы не будуць дакладна паўтараць вашы вытворчыя задачы. Адпраўце партыю не менш за пяцьдзесят панэляў. Гэты аб'ём дазваляе пастаўшчыку дэманстраваць бесперапынную стабільнасць прапускной здольнасці. Гэта таксама даказвае, што машына можа апрацоўваць вашы канкрэтныя глыбіні V-вобразнай канаўкі і допускі дэфармацыі панэлі.
Пасля таго, як вы атрымаеце аддзеленыя ўзоры назад, пачніце дбайную праверку. Праверце ўсе ўзоры, вернутыя пастаўшчыкамі, пад сканіруючым электронным мікраскопам (SEM). Не менш эфектыўны аптычны агляд з вялікім павелічэннем. Неабходна пераканацца ў поўнай адсутнасці мікротрэшчыны, якія распаўсюджваюцца ад лініі аддзялення. Праверце краю падкладкі на наяўнасць недапушчальных пераломаў ад напружання або сур'ёзных сколаў. Вымерайце фізічныя памеры падзеленых блокаў, каб гарантаваць, што машына падтрымлівае строгую стабільнасць памераў X/Y ва ўсёй партыі.
Уважліва паглядзіце на памер машыны і патрабаванні да памяшкання. Пераканайцеся, што ў вас ёсць правільны пнеўматычны ціск паветра і чыстыя перапады магутнасці. Забяспечце пагадненні аб гарантаваным узроўні абслугоўвання (SLA) для важных запасных частак. Праверце наяўнасць мясцовай тэхнічнай падтрымкі ў вашым канкрэтным рэгіёне. Пераканайцеся, што пастаўшчык прапануе комплекснае навучанне на месцы для вашай каманды інжынерных працэсаў. Моцная лакальная падтрымка часта вызначае доўгатэрміновы поспех усталявання больш, чым адно базавае абсталяванне машыны.
Асноўная функцыя механічнага сепаратара - абарона рэнтабельнасці інвестыцый у вытворчасць. Гэта дасягаецца за кошт максімальнага павелічэння ўраджаю на апошнім, найбольш уразлівым этапе ўпакоўкі паўправаднікоў. Стандартныя фрэзеры проста разбураюць далікатныя матэрыялы. Выкарыстанне правільнай тэхнікі лакалізаванага ціску забяспечвае абсалютную структурную цэласнасць. Спецыяльная сістэма акуратна зашчапляе панэлі з V-вобразнымі канаўкамі, не перадаючы ўдары ўнутраным пластам медзі.
Мы рэкамендуем пакупнікам неадкладна скласці свае дакладныя характарыстыкі падкладкі. Задакументуйце канкрэтны тып матэрыялу, агульную таўшчыню панэлі і глыбіню лазернага рыска. Збярыце гэтыя важныя даныя і запытайце індывідуальнае эталоннае тэсціраванне ад пастаўшчыкоў, якія ўвайшлі ў кароткі спіс, сёння. Настойвайце на строгім тэсціраванні PoC, каб пацвердзіць якасць краю. Належная падрыхтоўка гарантуе вам інтэграцыю рашэння для сінгуляцыі, здольнага маштабавацца з вашымі самымі высокімі вытворчымі патрабаваннямі.
A: Не. Фрэзеры выклікаюць празмерную вібрацыю і механічную нагрузку, што прыводзіць да разбурэння керамікі і моцнага зносу інструмента. Стандартныя фрэзы хутка тупяцца на цвёрдых матэрыялах, такіх як гліназём, у выніку чаго яны разрываюць, а не разразаюць падкладку.
A: Як правіла, глыбіня рыска павінна складаць ад 30% да 50% ад агульнай таўшчыні падкладкі, хоць гэта вар'іруецца ў залежнасці ад шчыльнасці матэрыялу і спецыфікацый пастаўшчыка. Меншыя балы патрабуюць большага ціску на разрыў, павялічваючы рызыку некантралюемых пераломаў.
A: Рэгулярная ачыстка ад керамічнага пылу з датчыкаў/накіроўвалых, перыядычная праверка вастрыні ляза і пнеўматычная каліброўка ціску. Вы таксама павінны рэгулярна правяраць вакуумныя фільтры, каб пераканацца, што абразіўны пыл не цыркулюе ў механіку.


