


Сёння вытворчасць магнітных кампанентаў імкліва развіваецца. Мы адыходзім ад суб'ектыўнага ручнога кантролю якасці да цалкам аўтаматызаванага кантролю. Гэты пераход вельмі важны для сучасных вытворчых ліній. Няспраўныя магніты нясуць велізарныя выдаткі бізнесу ў наступных прыкладаннях. Невыяўленая мікратрэшчына ў рухавіку электрамабіля (EV) можа выклікаць катастрафічны збой. Падобным чынам малюсенькі дэфект пакрыцця на магніце спажывецкай электронікі часта прыводзіць да палявой карозіі і адклікання прадукцыі. Прамысловасці з высокімі стаўкамі проста не могуць дазволіць сабе гэтыя сляпыя плямы вытворчасці.
Гэта кіраўніцтва дакладна вызначыць, як аўтаматызаваны аптычны кантроль вырашае гэтыя праблемы. Мы вывучым асноўныя функцыі сучаснага інспекцыйнага абсталявання. Вы адкрыеце для сябе практычныя крытэрыі ацэнкі для выбару правільнай архітэктуры. Мы таксама разглядаем аператыўныя рэаліі разгортвання гэтых сістэм у масавых вытворчых асяроддзях. У рэшце рэшт, вы дакладна будзеце ведаць, як інтэграваць a Магнітная машына AOI для забеспячэння ўраджаю вашай прадукцыі.
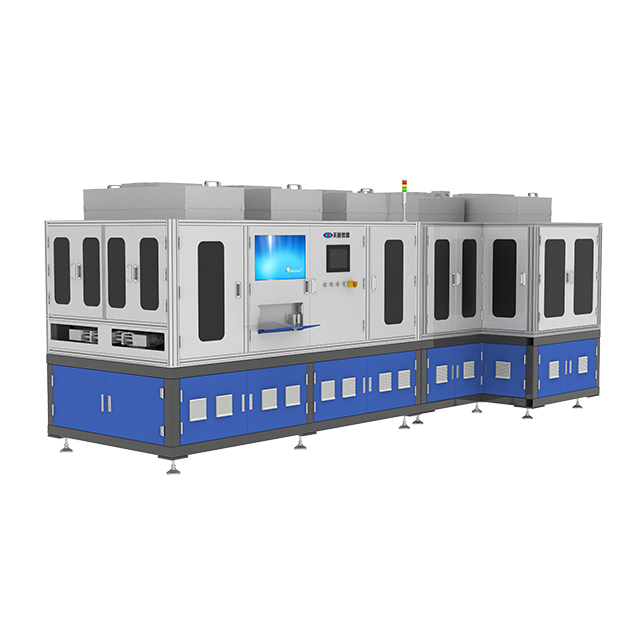
Асноўная функцыя: машына Magnet AOI замяняе суб'ектыўныя ручныя праверкі высакахуткаснай, паўтаральнай аптычнай метралогіяй і выяўленнем дэфектаў паверхні.
Важны драйвер рэнтабельнасці інвестыцый: значна зніжае кошт нізкай якасці (COPQ), захоўваючы пры гэтым хуткасці прапускной здольнасці, з якімі не можа параўнацца ручная праверка.
Прыярытэт ацэнкі: лепшыя сістэмы спалучаюць выявы з высокім раздзяленнем і ўдасканаленым асвятленнем, каб пераадолець святлоадбівальныя блікі магнітных пакрыццяў (напрыклад, Ni-Cu-Ni).
Рэальнасць укаранення: поспех залежыць як ад механічнай апрацоўкі матэрыялу (прадухілення моцна намагнічаных частак ад закліноўвання або прыцягнення), так і ад спецыфікацый камеры.
Вытворцы спадзяюцца на аўтаматызаваны кантроль, каб гарантаваць цэласнасць кампанентаў. Вы не можаце стварыць надзейныя рухавікі або датчыкі, выкарыстоўваючы дэфектныя магнітныя матэрыялы. Машына Magnet AOI выконвае некалькі розных функцый адначасова. Ён ацэньвае кожную дэталь, якая праходзіць па лініі. Мы можам падзяліць гэтыя функцыі на тры асноўныя сферы дзейнасці.
Магніты па сваёй сутнасці далікатныя. Матэрыялы, такія як спеченный NdFeB або ферытавы чып, вельмі простыя падчас працы. Аптычная сістэма кантролю пастаянна скануе гэтыя далікатныя паверхні. Ён шукае розныя структурныя і касметычныя недахопы. Вы можаце разлічваць на тое, што абсталяванне выявіць мікраскапічныя праблемы, перш чым яны пакінуць ваш аб'ект.
Ён вызначае сколы, мікратрэшчыны, драпіны і дзіркі на паверхні магніта.
Ён улоўлівае гэтыя фізічныя дэфармацыі да таго, як дэталі падвяргаюцца канчатковай намагнічанасці.
Ён выяўляе анамаліі пакрыцця і пакрыцця, такія як пухіры або акісленне.
Ён адзначае няроўныя пласты пакрыцця, перш чым яны прывядуць да сур'ёзнай палявой карозіі.
Цэласнасць паверхні непасрэдна ўплывае на доўгатэрміновую надзейнасць. Малюсенькая адтуліна ў нікелевым пакрыцці дазваляе вільгаці дасягаць неадымавага ядра. Магніт з часам акісляецца і пашыраецца. Гэта пашырэнне разбурае навакольнае зборку. Аўтаматычная праверка цалкам прадухіляе гэты спецыфічны рэжым адмовы.
Сучасныя зборкі патрабуюць жорсткіх геаметрычных допускаў. Вы павінны пераканацца, што кожны кампанент ідэальна ўпісваецца ў канчатковы прадукт. Машына Magnet AOI вымярае фізічныя памеры з надзвычайнай дакладнасцю. Ён выкарыстоўвае камеры з высокім дазволам для праверкі гэтых вымярэнняў у рэжыме рэальнага часу.
Ён правярае геаметрычныя допускі, такія як даўжыня, шырыня і таўшчыня.
Ён правярае канцэнтрычнасць на адпаведнасць строгім інжынерным патрабаванням.
Гэта забяспечвае аднастайнасць фаскі і радыуса ў кожнай партыі.
Раўнамерныя фаскі вельмі важныя для аўтаматызаваных зборачных ліній рухавікоў. Робатызаваныя рукі не могуць устаўляць магніты ў вузкія пазы статара, калі краю няроўныя. Аптычная сістэма імгненна вымярае гэтыя малюсенькія вуглы. Ён адхіляе любыя дэталі, якія выходзяць за межы вызначанага вамі акна допуску.
Правільнае выраўноўванне мае жыццёва важнае значэнне для магнітных характарыстык. Устаноўка магніта назад разбурае магнітны ланцуг. Для абазначэння пэўных полюсаў вытворцы часта выкарыстоўваюць візуальныя індыкатары. Аўтаматызаваная сістэма бездакорна правярае гэтыя маркеры.
Ён вызначае лазерныя пазнакі, якія выкарыстоўваюцца для абазначэння магнітных полюсаў.
Ён правярае наяўнасць і выразнасць намаляваных візуальных індыкатараў.
Перад канчатковай упакоўкай ён пазначае няправільна размешчаныя або няправільна арыентаваныя магніты.
Гэта прадухіляе памылкі пры зборцы ніжэй па плыні, выкліканыя зваротнай палярнасцю.
Аператары-чалавекі лёгка прапускаюць невялікія лазерныя пазнакі падчас працяглых змен. Машына іх ніколі не прапускае. Гэта пацвярджае арыентацыю сотняў частак у хвіліну. Вы можаце адпраўляць свае прадукты, ведаючы, што яны настроены правільна.

Для вытворцаў, якім неабходна ператварыць гэтыя функцыі праверкі ў практычны вытворчы працэс, PTC прапануе спецыялізаваныя Магнітнае касметычнае інспекцыйнае абсталяванне . Сістэма аб'ядноўвае пагрузку, аўтаматычную праверку і разгрузку, таму праверкі знешняга выгляду магніта і памераў могуць быць выкананы ў бесперапынным працоўным працэсе, а не асобным этапам праверкі ўручную.
Абсталяванне прызначана для праверкі як памераў прадукту, так і звычайных касметычных дэфектаў, у тым ліку дзіркі, няроўнасці, выемкі, палосы, расколіны, яркія плямы і плямы. Пасля праверкі сістэма аўтаматычна вызначае, нармальны ці нармальны кожны прадукт, і адпаведна сартуе дэталі. Катэгорыі дэфектаў, памеры і каардынаты размяшчэння могуць адлюстроўвацца і запісвацца разам з арыгінальнымі выявамі кантролю, падтрымліваючы паўторную праверку і аналіз вытворчасці.
Распазнаванне дэфектаў з дапамогай штучнага інтэлекту: праграмнае забеспячэнне можа аўтаматычна пазначаць дэфекты, падтрымліваць навучанне мадэляў і фільтраваць ілжывыя дэфекты для паляпшэння ўзгодненасці праверкі і выхаду прадукцыі.
Кіраванне вытворчымі данымі: даныя праверкі можна запытваць, экспартаваць і аналізаваць, у той час як сістэма таксама можа падключацца да MES для маніторынгу вытворчасці і адсочвання.
Аўтаматызаванае сартаванне: прадукты OK і NG ідэнтыфікуюцца аўтаматычна і накіроўваюцца ў адпаведныя бункеры, памяншаючы залежнасць ад ручнога сартавання.
Высокапрадукцыйная праверка: зададзеная эфектыўнасць праверкі складае каля 2100 шт./гадз, з частатой праверкі 99,9% і залішняй хуткасцю не больш за 1% у адпаведнасці з заяўленай спецыфікацыяй прадукту.
Гэты тып сістэмы асабліва актуальны для вытворчых асяроддзяў вялікага аб'ёму 3C, дзе адначасова патрабуюцца касметычная кансістэнцыя, кантроль памераў і дадзеныя аб якасці, якія можна прасачыць. Вы таксама можаце вывучыць наш шырокі Дыяпазон абсталявання 3C для адпаведных аўтаматызаваных рашэнняў для праверкі і апрацоўкі.
Павелічэнне вытворчасці выяўляе сур'ёзныя недахопы ручнога кантролю якасці. Чалавек не можа бясконца падтрымліваць высакахуткасны візуальны агляд. Спадзяючыся на чалавечыя вочы, вы сутыкнецеся з вялікімі вузкімі месцамі. Фізічныя і кагнітыўныя межы чалавека-аператара ствараюць велізарныя аперацыйныя рызыкі.
Інспектары сутыкаюцца з велізарнымі цяжкасцямі пры ацэнцы металічных пакрыццяў з высокім адбіваннем. Магніты часта маюць бліскучае пакрыццё Ni-Cu-Ni. Гэта аздабленне адлюстроўвае завадское асвятленне прама ў вочы аператара. Якія ўзнікаюць блікі выклікаюць моцную глядзельную стомленасць.
Аператарам цяжка адрозніць бясшкодную тэкстуру паверхні ад крытычнай мікратрэшчыны. Гэтая неадназначнасць прыводзіць да жахлівай дакладнасці паказчыкаў. Вы ўбачыце высокі ўзровень прытворнададатных вынікаў, калі добрыя дэталі адкідаюцца. Што яшчэ горш, вы сутыкнецеся з высокім узроўнем ілжываадмоўных вынікаў, калі дэфектныя дэталі адпраўляюцца кліентам. Чалавечае зрок проста не можа надзейна апрацаваць бліскучыя дробныя дэталі на працягу васьмігадзіннай змены.
Ручная праверка істотна зніжае хуткасць вытворчасці. Вы вымяраеце завадскую прадукцыю ў частках у хвіліну (PPM). Хуткая вытворчасць патрабуе хуткай праверкі. Чалавек-аператар павінен выбіраць паміж хуткасцю і дакладнасцю. Яны не могуць максымізаваць абодва.
Калі вы просіце аператараў працаваць хутчэй, іх дакладнасць рэзка падае. Калі вы патрабуеце ідэальнай дакладнасці, ваша прапускная здольнасць рэзка падае. Машына Magnet AOI парушае гэты кампраміс. Гэта назаўжды стандартызуе час цыклу. Сістэма апрацоўвае тысячы адзінак у гадзіну без стомы. Ён захоўвае ідэальную кансістэнцыю незалежна ад часу сутак.
Ручная сартаванне не пакідае лічбавага следу, які можна праверыць. Аператары кідаюць дэталі ў «добрыя» або «дрэнныя» кантэйнеры. Вы ніколі не даведаецеся, чаму канкрэтная дэталь выйшла з ладу. Гэта стварае вялізныя бункеры дадзеных на вашым заводзе. Вы не можаце палепшыць свой працэс без даных, якія дзейнічаюць.
Аўтаматызаваныя аптычныя сістэмы вырашаюць гэтую праблему сачэння. Яны непасрэдна інтэгруюцца з вашымі Manufacturing Execution Systems (MES). Машына забяспечвае ў рэжыме рэальнага часу дадзеныя аб дэфектах для кожнай дэталі. Вы можаце прасачыць узламаны магніт да праблемы нарэзкі ўверх па плыні. Вы можаце звязаць пухіравыя пакрыцця непасрэдна з пэўнай ваннай для пакрыцця. Гэтая магчымасць адсочвання дазваляе сапраўдна аналізаваць першапрычыну.
Вы павінны выбраць правільную архітэктуру для вашага канкрэтнага вытворчага асяроддзя. Не ўсе сістэмы аптычнага кантролю працуюць аднолькава. Мы класіфікуем гэтыя рашэнні на аснове іх тэхналогіі візуалізацыі і іх фізічнага размяшчэння на заводзе.
Тэхналогія камеры вызначае аналітычныя магчымасці сістэмы. Вы павінны выбраць паміж двухмерным і трохмерным малюнкам.
2D AOI: гэтая тэхналогія аптымальная для плоскіх паверхняў. Ён выдатна спраўляецца з выяўленнем драпін і хуткай праверкай памераў. Ён працуе надзвычай хутка і патрабуе меншай вылічальнай магутнасці. Як правіла, гэта больш эканамічна выгадна. Аднак ён застаецца абмежаваным на глыбінны аналіз. Ён не можа лёгка вымераць дакладную глыбіню чыпа.
3D AOI: Гэтая тэхналогія фіксуе дакладныя тапаграфічныя даныя. Гэта цалкам неабходна для аб'ёмнага аналізу дэфектаў. Ён патрэбны для вымярэння дакладнай глыбіні скола паверхні. Ён таксама выдатна правярае складаныя формы магнітаў з рознымі кутамі. Напрыклад, вы павінны выкарыстоўваць 3D-сістэмы для дугавых магнітаў, якія выкарыстоўваюцца ў ротарах электрамабіляў.
Фізічнае размяшчэнне вызначае, як машына ўзаемадзейнічае з вашымі існуючымі працоўнымі працэсамі. Вы можаце ўсталёўваць сістэмы непасрэдна ў лінію або выкарыстоўваць іх асобна.
Убудаваныя сістэмы: мы інтэгруем іх непасрэдна ў канвеерную сістэму. Яны сядзяць пасля пакрыцця або пасля намагнічвання. Яны аўтаматычна ацэньваюць часткі, калі яны рухаюцца паміж станцыямі. Гэтая канфігурацыя лепш за ўсё падыходзіць для буйнасерыйнай бесперапыннай вытворчасці. Гэта не патрабуе ручной апрацоўкі.
Аўтаномныя сістэмы: гэта станцыі пакетнага тэсціравання. Аператары ўручную загружаюць латок з дэталямі ў машыну. Такая ўстаноўка лепш падыходзіць для вытворчасці невялікіх аб'ёмаў з вялікай колькасцю сумесі. Ён таксама ідэальна падыходзіць для аўдыту пэўных партый. Пакупнікі ў аэракасмічнай і медыцынскай сферах, якія знаходзяцца пад жорсткім рэгуляваннем, часта патрабуюць правядзення аўтаномных праверак.
Катэгорыя сістэмы |
Ідэальныя сцэнары прымянення |
Асноўныя тэхнічныя перавагі |
Асноўныя абмежаванні |
|---|---|---|---|
2D агляд |
Блок-магніты, плоскія паверхні, хуткая сартаванне |
Высокая прапускная здольнасць, меншая вылічальная нагрузка |
Немагчыма вымераць аб'ёмную глыбіню |
3D агляд |
Дугавыя магніты, ротарныя вузлы, складаная геаметрыя |
Дакладнае вымярэнне глыбіні, аб'ёмны аналіз |
Ніжэйшая хуткасць апрацоўкі, большае захоўванне даных |
Убудаваная налада |
Бесперапынныя вытворчыя аперацыі 24/7 |
Без ручной апрацоўкі, дадзеныя MES у рэжыме рэальнага часу |
Патрабуе складанай інтэграцыі ў канвееры |
Аўтаномная ўстаноўка |
Вытворчасць высокай сумесі, партыйны аўдыт, выбарка |
Гнуткія змены, простае разгортванне |
Аператарам патрабуецца загрузка і выгрузка латкоў |
Набыццё аўтаматызаванага інспекцыйнага абсталявання патрабуе ўважлівай ацэнкі. Вы павінны глядзець далей ад асноўных мегапікселяў камеры. Лепшыя сістэмы аб'ядноўваюць спецыялізаванае абсталяванне і інтэлектуальнае праграмнае забеспячэнне. Перш чым прыняць рашэнне аб закупках, вы павінны ацаніць чатыры найважнейшыя памеры.
Асвятленне з'яўляецца найбольш важным апаратным кампанентам аптычнага кантролю. Вы павінны ацаніць здольнасць сістэмы маніпуляваць святлом. Машына павінна цалкам ліквідаваць блікі ад святлоадбівальных магнітных пакрыццяў.
Шукайце шматракурсныя асвятляльныя масівы з рознымі спектрамі. Сістэма павінна выкарыстоўваць кааксіяльнае асвятленне для вылучэння плоскіх паверхняў. Ён павінен выкарыстоўваць кальцавое асвятленне, каб агаліць прыпаднятыя краю. Асвятленне пад нізкім вуглом вельмі важна для выяўлення неглыбокіх драпін. Камбінуючы гэтыя метады асвятлення, камеры фіксуюць бездакорныя выявы без асляпляльных блікаў.
Праграмнае забеспячэнне вызначае, наколькі дакладна машына інтэрпрэтуе выявы. Састарэлае праграмнае забеспячэнне, заснаванае на правілах, змагаецца з варыяцыямі прыродных матэрыялаў. Вам варта шукаць глыбокае навучанне і класіфікацыю дэфектаў, кіраваную штучным інтэлектам.
Удасканаленыя мадэлі штучнага інтэлекту істотна памяншаюць «ілжывыя выклікі». Ілжывы выклік адбываецца, калі машына адхіляе цалкам добрую дэталь. AI вывучае тонкую розніцу паміж прымальнай тэкстурай паверхні і фактычнымі мікратрэшчынамі. Ён імітуе чалавечае меркаванне, але прымяняе яго з матэматычнай паслядоўнасцю. Гэтая магчымасць падтрымлівае высокі ўзровень ураджайнасці, адначасова блакуючы сапраўдныя дэфекты.
Магніты ствараюць унікальныя механічныя праблемы для аўтаматызацыі. Звычайныя сістэмы апрацоўкі матэрыялаў часта разбураюць магнітныя кампаненты. Вы павінны ўважліва вывучыць унутраную механічную канструкцыю машыны.
Па-першае, машына павінна акуратна абыходзіцца з далікатнымі матэрыяламі. Ён не можа ствараць сколы падчас перагортвання або фрэзеравання дэталяў. Па-другое, ён павінен бяспечна кіраваць моцна намагнічанымі часткамі. Магніты моцна прыліпнуць да стандартных металічных дарожак. Унутраныя канвееры павінны выкарыстоўваць немагнітныя матэрыялы, такія як спецыяльныя пластмасы або каляровыя сплавы. Гэта прадухіляе закліноўванне дэталяў машыны.
Сістэма праверкі павінна ісці ў нагу з вашымі працэсамі ўверх па плыні. Вы вымяраеце гэта ў адзінках у гадзіну (UPH). Падбярыце хуткасць апрацоўкі машыны да бягучай і запланаванай хуткасці вытворчай лініі. Калі ваша лінія вырабляе 5000 адзінак у гадзіну, ваша сістэма інспекцыі павінна апрацаваць не менш за 6000, каб прадухіліць вузкія месцы. Заўсёды ўбудоўвайце буфер у разлікі прапускной здольнасці.
Разгортванне новай аўтаматызаванай тэхналогіі рэдка адбываецца адразу. Вы сутыкнецеся з аператыўнымі рэаліямі на заводзе. Аператыўнае кіраванне гэтымі рызыкамі забяспечвае плаўнае разгортванне. Мы павінны заняцца каліброўкай, тэхнічным абслугоўваннем і спецыяльнай тэхнікай.
Кожная інтэлектуальная сістэма патрабуе пачатковай фазы налады. Вы не можаце распакаваць машыну і чакаць ідэальнай дакладнасці ў першы дзень. ШІ і алгарытмы на аснове правілаў патрабуюць шырокіх даных. Вы павінны даць ім вялікі набор дадзеных як добрых, так і дэфектных узораў.
Гэты перыяд каліброўкі стабілізуе ўзровень ілжывых адхіленняў. Машына даведаецца, як менавіта выглядаюць вашы канкрэтныя дэфекты. Першапачаткова вы будзеце запускаць сістэму разам з ручнымі інспектарамі. Вы штодня рэгулюеце параметры адчувальнасці. Пасля таго, як алгарытм саспее, вы можаце з упэўненасцю выдаліць ручную сетку бяспекі.
Завадское асяроддзе па сваёй сутнасці бруднае. Магніты без пакрыцця або толькі што апрацаваныя ўтвараюць дробны магнітны пыл. Гэты пыл лунае ў паветры і прыліпае да паверхняў. Гэта ўяўляе вялікую небяспеку для адчувальнага аптычнага абсталявання.
Вы павінны забяспечыць надзейную герметычнасць вакол аптычных лінзаў. Калі магнітны пыл асядае на аб'ектыве камеры, якасць выявы адразу пагаршаецца. Машына пачне адбракоўваць добрыя дэталі. Вы павінны ўсталяваць строгі графік прафілактычнага абслугоўвання. Аператары павінны рэгулярна чысціць аптычныя корпуса з дапамогай спецыяльных неабразіўных метадаў.
Гатовыя рашэнні рэдка працуюць ідэальна для спецыялізаваных магнітных кампанентаў. Падкрэсліце важнасць выбару гнуткага пастаўшчыка. Яны павінны ўмець распрацоўваць індывідуальныя механізмы падачы.
Для вашай канкрэтнай геаметрыі магніта могуць спатрэбіцца унікальныя кармушкі для кармушак. Магнітам вялікага ротара могуць спатрэбіцца рабатызаваныя сістэмы падбору і размяшчэння. Пастаўшчык павінен распрацаваць гэтыя рашэнні спецыяльна для вашай лінейкі прадуктаў. Моцная тэхнічная падтрымка на этапе інтэграцыі вызначае ваш канчатковы поспех.
Збярыце разнастайны набор дадзеных як прымальных, так і дэфектных узораў магнітаў.
Працуйце з пастаўшчыком, каб навучыць алгарытмы штучнага інтэлекту на вашых канкрэтных частках.
Усталюйце індывідуальныя механізмы пагрузкі матэрыялу (кармушкі або канвееры).
Запусціце машыну ў аўтаномным рэжыме, каб праверыць першапачатковы ўзровень ілжывых выклікаў людзей-інспектараў.
Поўнасцю інтэграваць сістэму ў паток убудаванай вытворчасці.
Падключыце прыладу да MES для адсочвання дэфектаў і аналітыкі ў рэжыме рэальнага часу.
Функцыя машыны Magnet AOI выходзіць далёка за рамкі простага пошуку няспраўных дэталяў. Ён дзейнічае як комплексны інструмент для кантролю працэсаў і аптымізацыі ўраджаю. Замяняючы суб'ектыўныя ручныя праверкі, вы ствараеце надзейны, высакахуткасны шлюз якасці. Вы абараняеце сваіх далейшых кліентаў ад катастрафічных збояў.
Паспяховае разгортванне гэтых сістэм патрабуе дбайнага планавання. Вы павінны ацаніць аптычную архітэктуру, каб пераканацца, што яна спраўляецца са святлоадбівальнымі пакрыццямі. Вам патрэбна праграмнае забеспячэнне штучнага інтэлекту, здольнае мінімізаваць ілжывыя выклікі. Акрамя таго, вы павінны пераканацца, што механічныя сістэмы апрацоўкі не пашкодзяць вашы далікатныя кампаненты.
Ваш лагічны наступны крок - актыўнае тэставанне з рэпрэзентатыўнымі ўзорамі. Праверка канцэпцыі (PoC) з выкарыстаннем найбольш складаных для праверкі магнітных дэталяў можа дапамагчы праверыць, ці падыходзяць абраная аптычная канфігурацыя, крытэрыі дэфектаў, метад апрацоўкі і налады праграмнага забеспячэння для рэальных умоў вытворчасці. Калі вы ацэньваеце аўтаматызаваны магнітны агляд новай або існуючай лініі, звярніцеся ў PTC , каб абмеркаваць патрабаванні да ўзораў, мэты праверкі і патрэбы інтэграцыі лініі.
A: Так. Фактычна праверка дэталяў перад намагнічваннем часта прасцей для аўтаматызаваных сістэм апрацоўкі, паколькі гэта прадухіляе зліпанне дэталяў.
A: У высокакласных сістэмах выкарыстоўваецца структураванае асвятленне (напрыклад, купальнае асвятленне або шматфазныя страбаскопы) у спалучэнні з палярызаванымі фільтрамі для нейтралізацыі блікаў і выяўлення дэфектаў пад паверхняй.
A: Хаця састарэлыя сістэмы, заснаваныя на правілах, могуць бачыць частату ілжывых выклікаў у 5-10% на складаных паверхнях, належным чынам падрыхтаваныя сістэмы штучнага інтэлекту звычайна могуць знізіць гэты паказчык да менш чым 1%, зводзячы да мінімуму непатрэбныя паўторныя праверкі ўручную.


