


Termistoroj kaj aliaj temperatur-sensantaj komponentoj estas malgrandaj, sed ilia surfaca kvalito havas rektan efikon al kontraŭflua kunigo, elektra rendimento kaj produkta fidindeco. Post lutado kaj tegaĵo, difektojn povas esti malfacile identigi konstante per mana observado sole. Praktika solvo estas meti dediĉitan aŭtomatigitan vizian inspektan ekipaĵon ĉe la postulataj inspektadstacioj de la ekzistanta produktadlinio de la kliento.
En ĉi tiu aplikaĵo, la Matsuba Component AOI-inspektada ekipaĵo estas uzata por termistora surfaca difekto-inspektado prefere ol kiel kompleta muntaĵa produktadĉeno liverita de PTC. La inspekta solvo povas esti konektita al la linio de la kliento por kontroli lutantan aspekton, kritikajn dimensiojn, tegan aspekton kaj tegantajn dimensiojn. Ĉi tiu artikolo klarigas la ĉefajn avantaĝojn de tiu aliro kaj la inspektajn taskojn kiujn ĝi povas subteni.
Enfokusigita inspekta amplekso: La solvo estas desegnita ĉirkaŭ aŭtomata surfaca difekto kaj dimensia inspektado post termistora lutado kaj tegaĵo.
Produktadlinia kongruo: La AOI-ekipaĵo povas esti integrita kun la ekzistanta materiala fluo kaj kontrolsistemo de la kliento anstataŭ anstataŭigi la muntan linion de la kliento.
Konsekvenca difektojuĝo: Maŝina vizio reduktas la varion kiu povas okazi kiam malsamaj funkciigistoj juĝas malgrandajn lutaĵon kaj tegaĵodifektojn.
Spureblaj kvalitdatenoj: Inspektaj rezultoj, bataj informoj, rendimentaj datumoj kaj difektaj bildoj povas subteni kvalitan analizon kaj procezan plibonigon.
La ekipaĵo estas plej bone komprenata kiel termistora surfaca difekta inspekta solvo, kiu funkcias kun la produktadprocezo de kliento. Ĝi ne bezonas plenumi komponan asembleon por krei valoron. Ĝia ĉefa rolo estas aŭtomate inspekti partojn ĉe kritikaj kvalitkontrolaj punktoj, identigi videblajn difektojn, kontroli dimensiojn kaj sendi inspektajn rezultojn al la produktado aŭ kvalito-administra sistemo.
Ene de PTC inteligenta inspekta ekipaĵo gamo, la Matsuba kompona solvo koncentriĝas sur du esencaj stadioj: lutado surfaca difekto inspektado kaj tegaĵo surfaca difekto inspektado. Tiuj stadioj estas gravaj ĉar difekto kiu evitas la lutstacion povas esti kaŝita aŭ malfaciligita analizi post tegaĵo. Same, tega problemo povas influi protekton, dimensiojn, pritraktadon aŭ pli postan instaladon.
La inspekta ekipaĵo povas esti poziciigita post lutado, post tegado kaj resanigo, aŭ ĉe ambaŭ punktoj, depende de la procezo de la kliento. Detaloj pri linio-interfaco kiel ŝarĝa direkto, partprezento, ellasilsignaloj, malakcepta uzado, komunika protokolo kaj datum-interŝanĝo devas esti konfirmitaj dum projekta taksado.
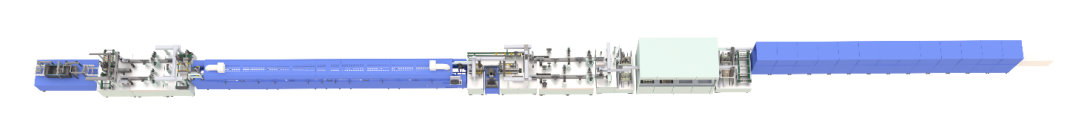
Lutado kreas kaj elektrajn kaj mekanikajn konektojn, do aspektinspektado devas serĉi pli ol simplan kondiĉon 'ĉeesta aŭ forestanta'. Malgrandaj termistorkomponentoj povas esti alkroĉitaj al plumboj aŭ portantoj, kaj eĉ iometa pozicia ŝanĝo povas influi la sekvan tegaĵon, formadon aŭ kunigpaŝon. AOI-sistemo uzas kontrolitan lumon, industriajn fotilojn, bild-pretigan softvaron, kaj produktospecifajn inspektajn receptojn por ekzameni ĉiun komponenton sub ripeteblaj kondiĉoj.
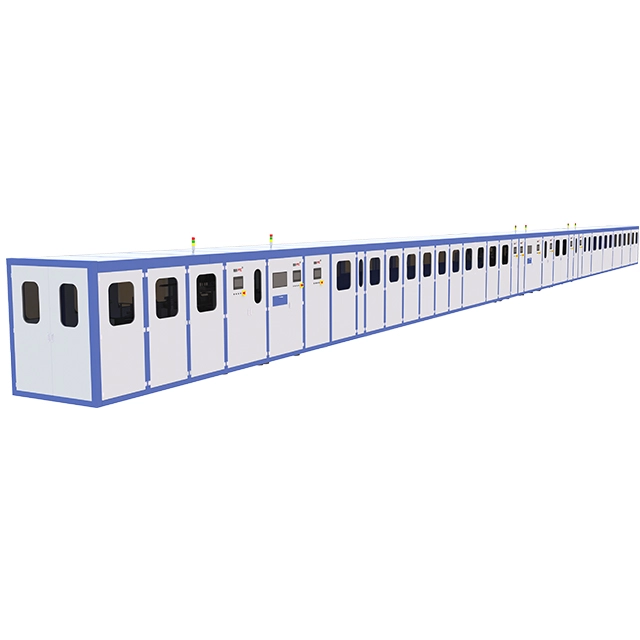
Laŭ la referencita produkta aplikaĵo, inspektadaj eroj povas inkluzivi flankan aŭ vertikalan misalignon, pecetrotacion, lutajn malsekecajn problemojn, lutpilkojn kaj lutponton. La preciza difektobiblioteko devus esti konfirmita kun la specimenoj de la kliento, akceptkriterioj, kaj procezlimoj. Dum projekto-aranĝo, kvalifikitaj kaj misaj specimenoj estas uzataj por establi la vidajn limojn inter akceptebla lutjunto kaj malakcepta kondiĉo.
Misparaleligo: Detektas komponenton, kiu estas ŝovita, klinita aŭ turnita preter la permesita pozicio.
Lutaj malsekaj difektoj: Identigas eksternorman lutkovradon aŭ komunan aspekton, kiuj povas indiki malstabilan procezon.
Lutpilkoj: Trovas nedeziratajn lutpartiklojn proksime de la komponento aŭ plumba areo.
Lutponto: Detektas neintencitajn lutligojn inter apudaj konduktaj areoj.
Dimensia devio: Kontrolas elektitajn distancojn, poziciojn aŭ komponan geometrion kontraŭ la aprobita inspekta recepto.
Termistokomponentoj estas kompaktaj, kaj la diferenco inter kvalifikita junto kaj marĝena povas esti subtila. Mana inspektado povas esti tuŝita de operaciisto laceco, rigardangulo, lumŝanĝoj kaj malsamaj interpretoj de la normo. Aŭtomatigita inspektado aplikas la saman decidlogikon al ĉiu inspektita parto. Ĉi tio subtenas stabilan kvalitan juĝon dum longaj produktadperiodoj kaj faciligas kompareblajn tendencojn de difektoj trans deĵoroj kaj aroj.
Post lutado-inspektado, multaj temperaturo-sentantaj komponantoj ricevas protektan tegaĵon. La tegaĵo devas kovri la celitan areon sen kreado de neakcepteblaj fendoj, blatoj, elstaraĵoj, poluado aŭ dimensia vario. Ĉar la tegaĵo ŝanĝas la eksteran profilon de la komponento, kaj kosmetika inspektado kaj dimensia konfirmo estas gravaj.
La aplikaĵo de inspektado de komponantoj de Matsuba povas taksi tegan longon kaj kritikan diametron samtempe kontrolante videblajn surfacajn difektojn. Tipaj inspektadaj eroj listigitaj por la produkto inkluzivas fendojn, pecetojn, elstaraĵojn, poluan adheron kaj nesufiĉan tegaĵon. Ĉi tiuj kontroloj helpas la klienton malhelpi videble difektajn aŭ dimensiajn netaŭgajn partojn moviĝi al la sekva produktadstadio.
Inspekta Ero |
Kion la Vida Sistemo Taksas |
Kial Ĝi Gravas |
|---|---|---|
Longo de tegaĵo |
Ĉu la kovrita regiono restas ene de la difinitaj supraj kaj malsupraj limoj |
Subtenas konsekvencan priraportadon kaj laŭfluan taŭgecon |
Kritika diametro |
Ĉu la kovrita komponentprofilo superas aŭ falas sub la permesita dimensio |
Helpas kontroli instaladon kaj pakan kongruecon |
Fendo aŭ peceto |
Rompitaj, disigitaj aŭ mankantaj tegantaj areoj |
Malhelpas videble difektitajn partojn daŭri laŭflue |
Elstaraĵo aŭ deformado |
Nenormala materiala formo ekster la aprobita konturo |
Reduktas interferon dum posta manipulado aŭ muntado |
Malpuriga adhero |
Fremdaj partikloj aŭ eksternormaj makuloj sur la surfaco |
Plibonigas aspekto-konsistencon kaj procezan purecon-kontrolon |
Nesufiĉa tegaĵo |
Areoj kie atendata kovraĵo estas nekompleta |
Subtenas stabilan protektan kovradon |
Difinita inspekta recepto aplikas la samajn bildkondiĉojn, mezurajn regulojn kaj difektajn sojlojn al ĉiu parto. Tio reduktas dependecon de subjektiva vida juĝo kaj helpas konservi konsekvencajn inspektadkriteriojn trans malsamaj ŝanĝoj.
Meti AOI rekte post lutado permesas al la kliento identigi lut-rilatajn difektojn antaŭ tegaĵo aŭ plua pretigo. Frua reteno malhelpas aldonan laboron aldonitan al parto kiu jam estas difektita. Dua inspektado post tegaĵo tiam povas temigi surfacan kvaliton kaj dimensia konformeco.
La kliento ne bezonas trakti la inspektan stacion kiel apartan eksterreta agado. La ekipaĵo povas esti realigita por ricevi partojn de la ekzistanta linio de la kliento, inspekti ilin, komuniki trapasajn/malsukcesajn rezultojn kaj subteni la elektitan malakcepton aŭ transigan metodon de la kliento. La ĝusta mekanika kaj elektra interfaco estas difinita ĉirkaŭ la produktadkondiĉoj de la kliento.
Inspekta programaro povas montri realtempajn rezultojn kaj subteni datumojn pri serĉado, eksporto kaj analizo. Produktadatumoj, produktaj aroj, rendimentostatistikoj, difektaj kategorioj kaj elektitaj bildoj povas provizi pli klaran registron pri tio, kio okazis dum produktado. Se ligite kun la MES aŭ kvalita sistemo de la kliento, ĉi tiuj rekordoj povas subteni spureblecon kaj analizon de radika kaŭzo.
Termistoroj povas varii en korpograndeco, plumbogeometrio, tegprofilo, aŭ akcepteblaj difektlimoj. Ŝablona kaj parametra agordo permesas al la inspektada sistemo subteni plurajn produktmodelojn. Antaŭ ol nova modelo estas publikigita, ĝia recepto devas esti konfirmita uzante reprezentajn kvalifikitajn specimenojn kaj konatajn difektajn specimenojn.
AOI-datumoj faras pli ol apartigi bonajn kaj difektajn partojn. Ripetaj pliiĝoj en certa difektospeco povas montri al lutadotemperaturo, materiala prezento, tegkontrolo, fiksaĵkondiĉo aŭ kontraŭfluaj paraleligproblemoj. Tendencaj datumoj helpas procezajn inĝenierojn enfokusigi sian enketon pri la plej oftaj aŭ lastatempe emerĝantaj problemoj.
Faktoro |
Mana Aspekto-Inspektado |
Aŭtomatigita Vida Inspektado |
|---|---|---|
Konsekvenco de juĝo |
Povas varii laŭ funkciigisto kaj deĵoro |
Uzas ripeteblajn receptojn kaj sojlojn |
Malgrand-difekta videbleco |
Dependas de pligrandigo, lumigado kaj atento |
Uzas kontrolitajn bildigojn kaj celitajn algoritmojn |
Dimensia mezurado |
Ofte postulas apartajn mezurilojn aŭ specimenigon |
Povas kombini aspekton kaj elektitajn dimensiokontrolojn |
Kolekto de datumoj |
Povas dependi de manlibroj |
Povas registri inspektajn rezultojn kaj difektajn statistikojn aŭtomate |
Linia integriĝo |
Povas krei apartan inspektan paŝon |
Povas esti konektita al la produktadlinio de la kliento |
Sukcesa projekto komenciĝas per la inspekta celo, ne kun ĝenerala maŝina agordo. PTC kaj la kliento devas difini kie la parto eniras la inspektadstacion, kiel ĝi estas poziciigita, kiel la fotilo vidas ĉiun postulatan surfacon, kaj kio okazas post enirpermesilo aŭ malsukcesa rezulto. La ekipaĵo povas interŝanĝi pretajn, okupatajn, kompletajn, pasi, malsukcesi, alarmi, kaj restarigi signalojn kun la linio kontrolo de la kliento.
Por projektoj implikantaj malsamajn temperatur-sensilojn, la rilataj sensilblato AOI-solvo provizas alian referencon por blato-lutado kaj tegaĵo-aspekta inspektado. Tamen, la fina agordo ĉiam devus esti bazita sur la fakta termistormodelo, takt-tempo, inspektadnormo, kaj eja interfaco.
Kvalifikitaj specimenoj kaj reprezentaj difektaj specimenoj
Desegnoj kun dimensiaj toleremoj kaj inspektadpozicioj
Skribitaj difektaj difinoj kun trapasaj/malsukcesaj limoj
Nuna liniorapideco, takt-tempo, kaj parta interspaco
Parta ŝarĝa direkto kaj poziciiga metodo
Bezonataj komunikadaj signaloj kaj datumkampoj
Malakcepti uzadon kaj reinspektajn postulojn
Postuloj de MES, strekkodo, aro aŭ spurebleco
Inspekta ekipaĵo devus esti validigita kun la realaj produktoj de la kliento antaŭ fina akcepto. La validumplano devus inkluzivi kvalifikitajn partojn, klarajn difektojn, limajn specimenojn, ripetajn kurojn, modelŝanĝajn testojn, kaj linio-interfacajn kontrolojn. Mezura korelacio ankaŭ povas esti postulata por dimensiaj eroj.
Falsa malakcepto kaj maltrafitaj riskoj devas esti taksitaj kune. Ekstreme striktaj sojloj povas kapti pli kritikindajn funkciojn sed ankaŭ povas pliigi nenecesajn malakceptojn. Sojloj kiuj estas tro lozaj povas permesi al signifaj difektoj pasi. Ekvilibra recepto estas establita tra provado, difekta revizio kaj interkonsento pri la kvalitnormo de la kliento.
Ne. PTC disponigas surfacan difektan inspektan ekipaĵon kiu estas desegnita por konekti kun la ekzistanta produktadlinio de la kliento. La ĉefa amplekso estas aŭtomata inspektado post lutado kaj post tegaĵo.
Depende de la validigita inspektadnormo, eroj povas inkluzivi komponentmalĝustigon, pecetrotacion, lut-malsekigproblemojn, lutpilkojn, lutponton, kaj elektitajn dimensiajn deviojn.
La sistemo povas inspekti tegan surfacdifekton kaj grandecon, inkluzive de tegaĵolongo, kritika diametro, fendoj, pecetiĝo, elstaraĵoj, poluado, kaj nesufiĉa tegaĵo.
Jes. Malsamaj modeloj povas esti subtenataj per apartaj inspektaj ŝablonoj kaj parametraj receptoj, kondiĉe de specimena validigo kaj ajna postulata fiksaĵo aŭ optikaj alĝustigoj.
La referencita ekipaĵo subtenas datum-demandojn, eksportojn kaj analizfunkciojn. La fina datumformato kaj MES-konekto devus esti konfirmitaj dum teknika komunikado.
Utilaj enigaĵoj inkluzivas produktajn specimenojn, difektajn kriteriojn, takt-tempon, linio-aranĝon, ŝarĝan metodon, komunikadpostulojn kaj atendatajn datumoj-spureblajn funkciojn.
La ĉefa valoro de Matsuba komponanto aŭtomatigita ekipaĵo en ĉi tiu apliko ne estas la provizo de muntado linio. Ĝi estas la fidinda aŭtomatigo de termistorsurfaca difekto-inspektado ĉe la punktoj kie lutado kaj tegaĵo-kvalito devas esti kontrolita. Kombinante ripeteblan bildigon, difektan rekonon, dimensiajn kontrolojn, receptadministradon kaj produktadajn datumojn, la inspekta ekipaĵo povas helpi klientojn plibonigi konsistencon kaj plifortigi spureblecon dum daŭre uzas sian ekzistantan produktadlinion.
Por solvo bazita sur realaj termistoraj specimenoj, liniorapideco, difektaj normoj kaj interfacaj postuloj, klientoj povas diskuti solvon pri termistora inspektado kun PTC.


