


Alta rendimenta perdo disigante fragilajn materialojn kiel Alumina (Al2O3) aŭ Aluminia Nitruro (AlN) draste reduktas profitmarĝenojn. Fabrikistoj ofte alfrontas ĉi tiun severan ruban problemon malfrue en la produktadociklo. Vi ne povas prilabori ĉi tiujn rigidajn, alt-densecajn komponentojn per normaj FR4-depaneling-teknikoj. Heredaĵo de presita cirkvito (PCB) vojigo enkondukas ekstreman mekanikan streson. Tiaj malnoviĝintaj metodoj kaŭzas senbridan mikro-fendeton kaj detruan randan peceton tra sentemaj ceramikaj paneloj.
Por solvi ĉi tiun maltrankviligan produktadkolon, modernaj instalaĵoj dependas de tre specialigitaj solvoj. Ni difinos la ĝustan funkcion de dediĉita substrata apartigilo. Ni ankaŭ skizos la taksajn kriteriojn necesajn por elekti fidindajn ilojn. Vi komprenos kiel efektivigi ĉi tiujn kompleksajn sistemojn perfekte en alt-volumajn produktadliniojn. Protekti vian delikatan cirkuladon postulas absolutan precizecon. La ĝusta mekanika ekipaĵo garantias purajn disiĝojn kaj maksimumigas vian ĝeneralan produktokvanton.
La ĉefa funkcio de ceramika substrata rompmaŝino estas apartigi antaŭ-gajnitajn ceramikajn panelojn en individuajn unuojn kun nula mekanika streso aplikita al la sentema interna cirkulado.
Taksi ceramikan substratan singuladmaŝinon postulas analizi randajn kvalitajn toleremojn, trairon (UPH), kaj ileluziĝokostojn.
Transiro de mana aŭ heredaĵo depaneling al aŭtomatigita unuopa ekipaĵo reduktas forĵetajn indicojn sed postulas striktan alĝustigkalibradon kaj funkciigisttrejnadon.
Selektado de vendisto devus prioritati kontroleblan specimenan testadon kaj lokan teknikan subtenon super komenca kapitalelspezo.
Substratoj de Direct Bonded Copper (DBC) kaj Active Metal Brazing (AMB) ofertas nekredeblan termikan rendimenton. Industrioj multe uzas ilin en aŭtaj EV-invetiloj, RF-komunikadmoduloj kaj alt-potencaj LED-aroj. Tamen, ili posedas tre fragilan kaj rigidan naturon. La alt-temperaturaj ligaj procezoj kreas ekstreme malmolajn strukturojn. Normaj enkursigiloj kaj diamantaj segiloj generas grandegan froton kaj vibradon. Ili facile frakasas ĉi tiujn delikatajn panelojn ĉar ili traktas la ceramikaĵon kiel tipa vitrofibro.
Specialigita Ceramika Substrata Rompi Maŝino funkcias laŭ tute malsama mekanika principo. Ĝi aplikas kontrolitan, lokalizitan premon precize laŭ antaŭlaser-skribitaj V-kaneloj. La plej multaj industriaj dezajnoj utiligas specialecan gilotinmekanismon aŭ precizecan rulpremilon. La klingo neniam efektive tranĉas tra la solida materialo. Anstataŭe, ĝi klakas la ceramikaĵon pure laŭ la malfortigita skriblinio. La ilaro dependas de kojna formo dizajnita por perfekte kongrui kun la V-kanelo-angulo. Tiu preciza geometria kongruo devigas la substraton rompi laŭ sia natura interfendoebeno.
Tiu lokalizita mekanismo izolas mekanikan streson for de la aktiva ĵetkubo kaj muntitaj komponentoj. Ĝi aktive malhelpas la disvastigon de mikrofendetoj tra la kristala substrata krado. Normaj rotaciaj pecoj tiras, ŝiras kaj muelas ĉe la materialaj randoj, sendante ŝokondojn tra la tuta tabulo. Dediĉita disiga ekipaĵo simple ekspluatas la ekzistantajn laser-gajnitajn faŭltoliniojn. Vi atingas perfekte puran singuladon sen kompromiti internan cirkuladon. Ĉi tiu metodo protektas la hermetiajn sigelojn de delikataj duonkonduktaĵoj muntitaj proksime.
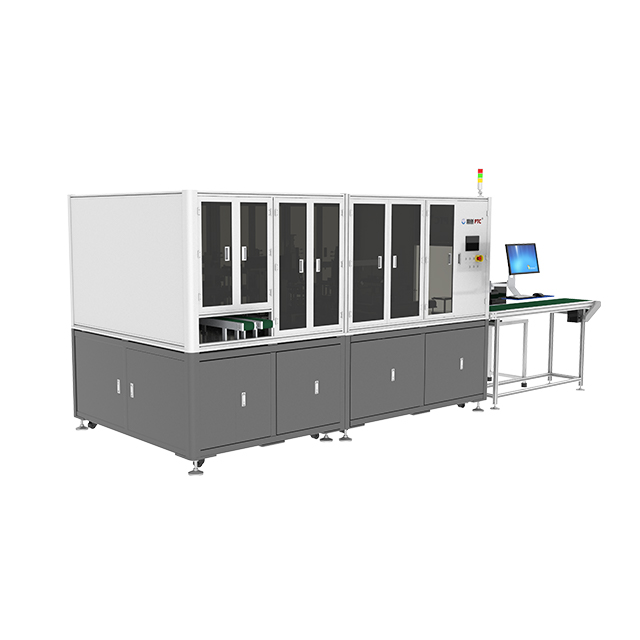
Taksante la rajton Singulada Ekipaĵo postulas striktan rigardon al pluraj funkciaj dimensioj. Precizeco diktas la finfinan sukceson de via paka procezo. Vi devas profunde taksi la toleremon de la maŝino por vicigi precizecon. Plej altnivelaj sistemoj uzas altnivelajn CCD-fotilojn kaj fidan rekonon por konservi toleremojn ĉirkaŭ ±0.05mm. Vi devus taksi kiel la rompomekanismo rekte influas randan malglatecon. Alta precizeco de alineado rekte minimumigas pecetprocentojn laŭ la apartlinio. Malpli pecetiĝo signifas malpli mallongajn cirkvitojn en alttensiaj aplikoj.
Produktinĝenieraj teamoj devas konstante ekvilibrigi trairon kontraŭ rendimento. Rapidaj ciklotempoj signifas absolute nenion se viaj difektaj indicoj altiĝas. Komparu manajn ŝarĝajn sistemojn kontraŭ aŭtomata robota nutrado. Kaseda-al-kaseda aŭtomatigo signife pliigas Unuojn Por Horo (UPH). Ĝi ankaŭ forte reduktas homajn pritraktajn erarojn. Aŭtomatigitaj sistemoj milde elektas kaj metu la delikatajn ceramikajn foliojn. Mana uzado ofte kaŭzas hazardajn angulgutojn kaj antaŭmaturan substratan frakasadon antaŭ ol la panelo eĉ atingas la maŝinon.
Ila vivociklo rekte efikas vian produktadon. Kalkulu la atendatan vivdaŭron de viaj specialiĝintaj rompiĝaj klingoj kaj lokalizitaj efikiloj. Ceramiko estas unu el la plej abrazivaj materialoj en elektronika fabrikado. Ofta klingo-anstataŭigo kaŭzas frustran produktan malfunkcion. Volframkarbidklingoj ofertas pli bonan longvivecon ol norma hardita ŝtalo. Vi devas konsideri la tempon necesan por interŝanĝi ĉi tiujn klingojn. Maŝina rekalibrado post klingoŝanĝo ankaŭ konsumas valorajn produktadhorojn.
Taksado-Metriko-Resumo
Taksada Dimensio |
Norma Postulo |
Altnivela Postulo (Alta Volumo) |
Efiko sur Produktado |
|---|---|---|---|
Alineado Precizeco |
± 0,10 mm |
± 0.05 mm aŭ pli bone |
Malhelpas misojn de V-kanelo kaj mikro-fendeton. |
Manipulado de Materialoj |
Mana ŝarĝo/malŝarĝo |
Kasedo-al-kaseda robotiko |
Reduktas homan eraron kaj akcelas UPH. |
Vida Sistemo |
Bazaj optikaj sensiloj |
Alta rezolucio CCD kun fiducia spurado |
Certigas precizan registriĝon de klingo al poentaro. |
Klingo Vivdaŭro |
50.000 tranĉoj |
150,000+ tranĉoj (Tungsteno-karbido) |
Minimumigas malfunkcion por konsumeblaj interŝanĝoj. |
Avantaĝoj: Ili ofertas nekredeble altan trafluon kaj havas multe pli malaltan antaŭkoston. Ili restas tre efikaj por iuj antaŭ-gajnitaj substratoj. La operacio postulas malpli kompleksan programaron. Prizorgaj rutinoj estas tre antaŭvideblaj.
Malavantaĝoj: La fizika ilaro postulas oftan klingo-prizorgadon. La procezo estas strikte limigita al rektaj X/Y tranĉoj. Vi ne povas prilabori cirklajn aŭ kompleksajn geometriajn formojn.
Avantaĝoj: Ĉi tiu alternativa metodo prezentas nul fizikan kontakton kun la estraro. Ĝi permesas arbitran forman tranĉadon kaj kompleksajn konturojn. Ĝi forigas tute la bezonon de fizikaj konsumeblaj klingoj.
Kontraŭoj: Laseroj neeviteble enkondukas Varmegan Zonon (HAZ). Ĉi tiu termika efiko povas ŝanĝi la elektrajn trajtojn de la ceramika rando. Ili portas signife pli altajn kapitalkostojn. La bruladprocezo ofte kreas nedeziratajn skoriojn aŭ derompaĵojn. Vi devas agreseme purigi la panelojn post-tranĉitaj.
Vi devus disfaldi mekanikajn rompajn solvojn por alt-volumaj, normaj rektangulaj kradoj. Ĉi tio estas precipe vera kie lasera antaŭ-poentado jam estis aplikita pli frue en la fab. Laseroj funkcias plej bone por malmultvolumaj prototipoj aŭ tre kompleksaj geometrioj. Tamen, simpla rektlinia singulado peze favoras mekanikan apartigon. La pura rapido de a rompmaŝino superas laserojn en norma kvadrata die produktado. Uzado de fizikaj klingoj forigas termikajn riskojn proksime de sentemaj krucvojoj.
Adoptado de nova fabrikada teknologio enkondukas specifajn operaciajn riskojn. Kalibrado kaj vicigo postulas konstantan vigladon de via inĝenieristiko. Vi devas trakti la enecan riskon de maŝina drivo. Mekanika misparaleligo de nur frakcio de milimetro povas frakasi tutan aron da multekostaj sensiloj. Funkciistoj devas fari rutinajn kalibrajn kontrolojn. Ili devas kontroli la vicigon de la supra klingo kontraŭ la malsupra amboso. Altnivelaj maŝinoj havas mem-kalibrajn rutinojn, sed mana konfirmo restas kritika plej bona praktiko.
Mediaj kontroloj ludas masivan rolon en ekipaĵlongviveco. Ceramika polvo estas eksterordinare abrasiva. Ĝi pruvas tre malutila al purĉambra normoj kaj internaj maŝinaj lagroj. Vi devas integri fortikajn polvajn eltirajn sistemojn rekte en la tranĉan zonon. Alt-efikecaj partiklaj aero (HEPA) vakuoj devus sidi najbaraj al la rompopunkto. Se polvo ekloĝas sur la pneŭmatikaj valvoj de la maŝino, ili poste blokiĝos. Taŭga eltiro protektas kaj la aerkvaliton de via instalaĵo kaj la movantajn partojn de la maŝino.
Via produktteamo bezonas taŭgan operacian trejnadon por sukcesi. Agordo de optimumaj rompaj profiloj implikas krutan komencan lernkurbon. Funkciigistoj devas balanci malsupren premon, vojaĝrapidecon, kaj interspacdistancon. Ili devas dinamike alĝustigi ĉi tiujn precizajn parametrojn por malsamaj substrataj dikecoj kaj materialaj densecoj. Pli dikaj Aluminaj tabuloj postulas malsaman premkurbon ol maldikaj AlN-tabuloj. Ni rekomendas krei ŝlositajn, pasvorte protektitajn receptojn ene de la maŝina programaro. Tio malhelpas neaprobitajn funkciigistojn ŝanĝado de kritika apartiga fiziko sur la planko.
Elekti la plej bonan vendiston postulas objektivajn, kontroleblajn pruvojn. Neniam aĉetu a ceramika substrato singulation maŝino blinde de specifo folio. Vi devas provizi viajn proprajn antaŭ-gajnitajn substratajn specimenojn por ampleksa proviza testado. Ĝeneralaj demomaterialoj ne reproduktos viajn precizajn produktajn defiojn. Sendu aron de almenaŭ kvindek paneloj. Ĉi tiu volumeno permesas al la vendisto montri kontinuan traigan stabilecon. Ĝi ankaŭ pruvas, ke la maŝino povas pritrakti viajn specifajn V-kanelajn profundojn kaj panelajn deformajn toleremojn.
Post kiam vi ricevas la apartajn specimenojn reen, komencu rigoran inspektadon. Inspektu ĉiujn provizitajn specimenojn sub Skanaj Elektronaj Mikroskopoj (SEM). Altgrandiga optika inspektado estas same efika. Vi devas kontroli la absolutan foreston de mikrofendoj disvastiĝantaj de la disiga linio. Kontrolu la randojn de la substrato por neakcepteblaj streĉaj frakturoj aŭ severaj elrompoj. Mezuru la fizikajn dimensiojn de la apartigitaj unuoj por certigi, ke la maŝino konservis striktan X/Y-dimensian stabilecon tra la tuta aro.
Rigardu atente la maŝinajn spurojn kaj instalaĵojn. Kontrolu, ke vi havas la ĝustan pneŭmatikan aerpremon kaj purajn potenco-gutojn haveblajn. Sekurigu garantiitajn Servonivelajn Interkonsentojn (SLA) por kritikaj rezervaj partoj. Kontrolu la haveblecon de loka teknika subteno en via specifa regiono. Certigu, ke la vendisto ofertas ampleksan surlokan trejnadon por via proceza inĝenieristiko. Forta loka subteno ofte diktas la longperspektivan sukceson de la instalaĵo pli ol la baza aparataro de la maŝino sole.
La fundamenta funkcio de mekanika apartigilo estas protekti vian fabrikan ROI. Ĝi atingas tion maksimumigante rendimenton dum la fina, plej vundebla stadio de duonkonduktaĵpakaĵo. Normaj enkursigiloj simple detruas fragilajn materialojn. Uzi la ĝustan lokalizitan preman teknikon certigas absolutan strukturan integrecon. Diligenta sistemo pure klakas V-kanelitajn panelojn sen transdoni ŝokon al internaj kupraj tavoloj.
Ni instigas aĉetantojn tuj kompili iliajn precizajn substratajn specifojn. Dokumentu vian specifan materialan tipon, totalan panelan dikecon kaj laseran skriban profundon. Kolektu ĉi tiujn kritikajn datumojn kaj petu personecigitajn komparnormajn provojn de viaj elektitaj vendistoj hodiaŭ. Insisto pri rigora PoC-testado por validigi randan kvaliton. Ĝusta preparo certigas, ke vi integru singulan solvon kapablan grimpi kun viaj plej altaj produktadpostuloj.
R: Ne. Enkursigiloj kaŭzas troan vibradon kaj mekanikan streson, kondukante al frakasita ceramikaĵo kaj severa iluzo. Normaj enkursigiloj rapide obtuzaj kontraŭ malmolaj materialoj kiel Alumino, igante ilin ŝiri prefere ol tranĉi la substraton.
A: Tipe, la skriba profundo devus esti 30% ĝis 50% de la totala substrata dikeco, kvankam ĉi tio varias surbaze de materiala denseco kaj vendistaj specifoj. Pli malprofundaj interpunkcioj postulas pli altan rompopremon, pliigante la riskon de nekontrolitaj frakturoj.
A: Regula purigado de ceramika polvo de sensiloj/gvidiloj, perioda klinga akreca inspektado kaj pneŭmatika premo-kalibrado. Vi ankaŭ devus rutine kontroli la vakuajn eltirajn filtrilojn por certigi abrazian polvon ne recirkulas en la mekanikon.


