


Suuri tuottomenetys erotettaessa hauraita materiaaleja, kuten alumiinioksidia (Al2O3) tai alumiininitridia (AlN), vähentää merkittävästi voittomarginaaleja. Valmistajat kohtaavat usein tämän vakavan romuongelman tuotantosyklin myöhässä. Näitä jäykkiä, tiheitä komponentteja ei voi käsitellä tavallisilla FR4-paneelien poistotekniikoilla. Vanhojen piirilevyjen (PCB) reititys aiheuttaa äärimmäisen mekaanisen rasituksen. Tällaiset vanhentuneet menetelmät aiheuttavat rehottavaa mikrohalkeilua ja tuhoisaa reunahalkeilua herkissä keraamisissa paneeleissa.
Tämän kriittisen tuotannon pullonkaulan ratkaisemiseksi nykyaikaiset tilat luottavat pitkälle erikoistuneisiin ratkaisuihin. Määrittelemme erillisen substraattierottimen tarkan toiminnan. Lisäksi hahmotellaan luotettavien työkalujen valintaan tarvittavat arviointikriteerit. Ymmärrät kuinka toteuttaa nämä kehittyneet järjestelmät saumattomasti suuria tuotantolinjoja varten. Herkän piirin suojaaminen vaatii ehdotonta tarkkuutta. Oikeat mekaaniset laitteet takaavat puhtaat erotukset ja maksimoivat kokonaistuotannon.
Keraamisen alustan rikkovan koneen ensisijainen tehtävä on erottaa valmiiksi uurretut keraamiset paneelit yksittäisiksi yksiköiksi ilman mekaanista rasitusta, joka kohdistuu herkkiin sisäisiin piireihin.
Keraamisen alustan eristyskoneen arvioiminen edellyttää reunan laadun toleranssien, suorituskyvyn (UPH) ja työkalujen kulumiskustannusten analysointia.
Siirtyminen manuaalisesta tai vanhasta paneelien purkamisesta automatisoituihin erotuslaitteisiin vähentää romumääriä, mutta vaatii tiukkaa kohdistuskalibrointia ja käyttäjän koulutusta.
Toimittajan valinnassa tulee asettaa etusijalle todennettavissa oleva näytetestaus ja paikallinen tekninen tuki alkupääomamenojen sijaan.
Direct Bonded Copper (DBC) ja Active Metal Brazing (AMB) -substraatit tarjoavat uskomattoman lämpösuorituskyvyn. Teollisuus hyödyntää niitä voimakkaasti autojen EV-inverttereissä, RF-viestintämoduuleissa ja suuritehoisissa LED-ryhmissä. Niillä on kuitenkin erittäin hauras ja jäykkä luonne. Korkean lämpötilan liimausprosessit luovat erittäin kovia rakenteita. Vakiojyrsimet ja timanttisahat synnyttävät valtavaa kitkaa ja tärinää. Ne rikkovat helposti nämä herkät paneelit, koska ne käsittelevät keramiikkaa tyypillisen lasikuitujen tavoin.
Erikoistunut Keraamisen alustan murtokone toimii täysin erilaisella mekaanisella periaatteella. Se kohdistaa hallitun, paikallisen paineen tarkasti ennalta laserpiirrettyjä V-uria pitkin. Useimmat teolliset mallit käyttävät erikoistunutta giljotiinimekanismia tai tarkkuustelajärjestelmää. Terä ei koskaan leikkaa kiinteän materiaalin läpi. Sen sijaan se napsauttaa keramiikan siististi heikentynyttä viivaviivaa pitkin. Työkalu perustuu kiilan muotoon, joka on suunniteltu sopimaan täydellisesti V-uran kulmaan. Tämä tarkka geometrinen sovitus pakottaa substraatin murtumaan luonnollista halkeamistasoaan pitkin.
Tämä paikallinen mekanismi eristää mekaanisen rasituksen pois aktiivisesta muotista ja asennetuista komponenteista. Se estää aktiivisesti mikrohalkeamien leviämistä koko kiteisen substraattihilan läpi. Tavalliset pyörivät terät vetävät, repivät ja hiovat materiaalin reunoja lähettäen iskuaaltoja koko levyn läpi. Erillinen erotuslaitteisto yksinkertaisesti hyödyntää olemassa olevia laseruurrettuja vikalinjoja. Saavutat täydellisen puhtaan erottelun sisäisistä piireistä tinkimättä. Tämä menetelmä suojaa lähelle asennettujen hermempien puolijohdepakettien hermeettisiä tiivisteitä.
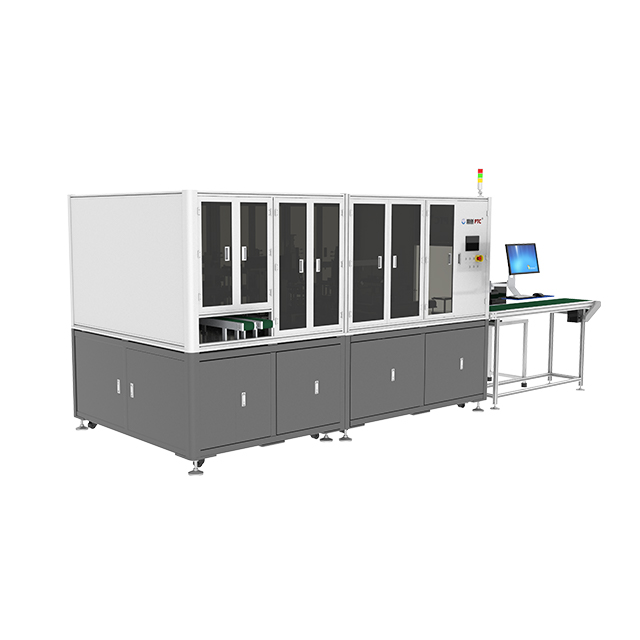
Oikeuden arvioiminen Singulaation laitteet vaativat tiukkaa tarkastelua useisiin toimintamittoihin. Tarkkuus sanelee pakkausprosessisi lopullisen onnistumisen. Sinun on arvioitava perusteellisesti koneen kohdistustarkkuuden toleranssi. Huipputason järjestelmät käyttävät edistyneitä CCD-kameroita ja vertailutunnistusta pitämään toleranssit noin ±0,05 mm. Sinun tulisi arvioida, kuinka murtomekanismi vaikuttaa suoraan reunan karheuteen. Korkea kohdistustarkkuus minimoi suoraan sirpaleiden erotusviivan varrella. Vähemmän haketusta tarkoittaa vähemmän oikosulkuja suurjännitesovelluksissa.
Tuotantoinsinööritiimien on jatkuvasti tasapainotettava tuotantokapasiteettia tuottoa vastaan. Nopeat sykliajat eivät tarkoita mitään, jos vikojen määrä nousee. Vertaa manuaalisia lastausjärjestelmiä automaattiseen robottiruokintaan. Kasetista kasetille -automaatio lisää merkittävästi yksikköä tunnissa (UPH). Se myös vähentää merkittävästi inhimillisiä käsittelyvirheitä. Automaattiset järjestelmät poimivat ja asettelevat hellävaraisesti hauraat keraamiset levyt. Manuaalinen käsittely aiheuttaa usein vahingossa kulmien putoamisen ja ennenkypsän alustan särkymisen ennen kuin paneeli edes saavuttaa koneen.
Työkalujen elinkaari vaikuttaa suoraan tuotannon käytettävyyteen. Laske erikoistuneiden rikoterien ja paikallisten iskutyökalujen odotettu käyttöikä. Keramiikka on yksi hankaavimmista materiaaleista elektroniikan valmistuksessa. Toistuva terien vaihto aiheuttaa turhauttavia tuotantokatkoksia. Volframikarbiditerät tarjoavat paremman käyttöiän kuin tavalliset karkaistu teräs. Sinun on otettava huomioon näiden terien vaihtoon kuluva aika. Myös koneen uudelleenkalibrointi teränvaihdon jälkeen kuluttaa arvokkaita tuotantotunteja.
Arviointimetriikan yhteenveto
Arviointiulottuvuus |
Vakiovaatimus |
Edistynyt vaatimus (suuri määrä) |
Vaikutus tuotantoon |
|---|---|---|---|
Kohdistustarkkuus |
±0,10 mm |
±0,05 mm tai parempi |
Estää V-uran poikkeamia ja mikrohalkeamia. |
Materiaalinkäsittely |
Manuaalinen lataus/purku |
Kasetista kasetille -robotiikkaa |
Vähentää inhimillisiä virheitä ja parantaa UPH:ta. |
Vision System |
Optiset perustunnistimet |
Korkearesoluutioinen CCD fducial-seurannalla |
Varmistaa tarkan terästä pisteeseen kohdistuksen. |
Terän käyttöikä |
50 000 leikkausta |
150 000+ leikkausta (volframikarbidi) |
Minimoi käyttökatkokset kuluvien tarvikkeiden vaihdossa. |
Plussat: Ne tarjoavat uskomattoman suuren suorituskyvyn ja niissä on paljon alhaisemmat ennakkokustannukset. Ne ovat erittäin tehokkaita kaikille valmiiksi uurtetuille alustoille. Toiminta vaatii vähemmän monimutkaista ohjelmointia. Huoltotoimet ovat hyvin ennakoitavissa.
Miinukset: Fyysiset työkalut vaativat säännöllistä terähuoltoa. Prosessi on tiukasti rajoitettu suoraviivaisiin X/Y-leikkauksiin. Et voi käsitellä ympyränmuotoisia tai monimutkaisia geometrisia muotoja.
Plussat: Tässä vaihtoehtoisessa menetelmässä ei ole fyysistä kosketusta laudan kanssa. Se mahdollistaa mielivaltaisen muodon leikkaamisen ja monimutkaiset ääriviivat. Se eliminoi fyysisten kuluvien terien tarpeen kokonaan.
Miinukset: Laserit tuovat väistämättä lämpövaikutusalueen (HAZ). Tämä lämpöisku voi muuttaa keraamisen reunan sähköisiä ominaisuuksia. Niiden pääomakustannukset ovat huomattavasti korkeammat. Polttoprosessi tuottaa usein ei-toivottua kuonaa tai roskia. Paneelit on puhdistettava aggressiivisesti leikkauksen jälkeen.
Sinun tulisi käyttää mekaanisia katkaisuratkaisuja suurivolyymeille, vakiomuotoisille suorakaiteen muotoisille ristikoille. Tämä pätee erityisesti silloin, kun laserin esiviistelu on tehty jo aikaisemmin tehtaalla. Laserit sopivat parhaiten pienivolyymiisille prototyypeille tai erittäin monimutkaisille geometrioille. Yksinkertainen suoraviivainen singulaatio kuitenkin suosii voimakkaasti mekaanista erotusta. Puhdas nopeus a rikottava kone ylittää laserit tavallisessa neliömuotituotannossa. Fyysisten terien käyttö eliminoi lämpöriskit herkkien risteysten lähellä.
Uuden valmistusteknologian käyttöönotto tuo mukanaan erityisiä toiminnallisia riskejä. Kalibrointi ja kohdistus vaativat jatkuvaa valppautta suunnittelutiimiltäsi. Sinun on otettava huomioon koneen ajautumisen riski. Vain millimetrin murto-osan mekaaninen kohdistusvirhe voi rikkoa kokonaisen erän kalliita antureita. Käyttäjien on suoritettava rutiininomaiset kalibrointitarkastukset. Heidän on tarkistettava yläterän kohdistus alalasiin. Edistyneissä koneissa on itsekalibroivat rutiinit, mutta manuaalinen todentaminen on edelleen kriittinen paras käytäntö.
Ympäristövalvonnalla on valtava rooli laitteiden pitkäikäisyydessä. Keraaminen pöly on poikkeuksellisen hankaavaa. Se osoittautuu erittäin haitalliseksi puhdastilastandardeille ja koneen sisäisille laakereille. Sinun on integroitava tukevat pölynpoistojärjestelmät suoraan leikkausalueelle. Tehokas hiukkasilma (HEPA) -imurit tulisi sijoittaa murtumiskohdan viereen. Jos koneen pneumaattisille venttiileille laskeutuu pölyä, ne jumiutuvat lopulta. Oikea poisto suojaa sekä laitoksesi ilmanlaatua että koneen liikkuvia osia.
Tuotantotiimisi tarvitsee asianmukaista kuljettajakoulutusta menestyäkseen. Optimaalisten rikkoutumisprofiilien asettaminen edellyttää jyrkkää alkuoppimiskäyrää. Käyttäjien on tasapainotettava alaspäin suuntautuva paine, ajonopeus ja välimatka. Niiden on säädettävä dynaamisesti nämä tarkat parametrit eri substraattipaksuuksille ja materiaalitiheyksille. Paksummat alumiinioksidilevyt vaativat erilaisen painekäyrän kuin ohuet AlN-levyt. Suosittelemme luomaan lukittuja, salasanalla suojattuja reseptejä koneen ohjelmistossa. Tämä estää hyväksymättömiä käyttäjiä muuttamasta kriittistä erottelufysiikkaa lattialla.
Parhaan toimittajan valitseminen edellyttää objektiivista, todennettavissa olevaa näyttöä. Älä koskaan osta a keraamisen alustan eristyskone sokeasti eritelmäarkilta. Sinun on toimitettava omat valmiiksi pisteytetyt substraattinäytteet kattavaa myyjätestausta varten. Yleiset esittelymateriaalit eivät toista täsmällisiä tuotantohaasteitasi. Lähetä vähintään viidenkymmenen paneelin erä. Tämän volyymin avulla toimittaja voi osoittaa jatkuvan suorituskyvyn vakauden. Se osoittaa myös, että kone pystyy käsittelemään tiettyjä V-urasi syvyyksiä ja paneelien vääntymistoleransseja.
Kun olet saanut erotetut näytteet takaisin, aloita tiukka tarkastus. Tarkista kaikki myyjän palauttamat näytteet skannauselektronimikroskooppien (SEM) alla. Korkean suurennoksen optinen tarkastus on yhtä tehokas. Sinun on varmistettava, ettei erotuslinjasta leviä lainkaan mikrohalkeamia. Tarkista alustan reunat ei-hyväksyttävien jännitysmurtumien tai vakavien halkeamien varalta. Mittaa eroteltujen yksiköiden fyysiset mitat varmistaaksesi, että kone säilyttää tiukan X/Y-mittojen vakauden koko erän ajan.
Katso tarkasti koneen jalanjälki ja laitteistovaatimukset. Varmista, että käytettävissäsi on oikea pneumaattinen ilmanpaine ja puhtaat tehohäviöt. Turvalliset taatut palvelutasosopimukset (SLA) kriittisille varaosille. Tarkista paikallisen teknisen tuen saatavuus alueellasi. Varmista, että toimittaja tarjoaa kattavan paikan päällä tapahtuvan koulutuksen prosessisuunnittelutiimillesi. Vahva paikallinen tuki sanelee usein asennuksen pitkän aikavälin onnistumisen enemmän kuin pelkkä koneen peruslaitteisto.
Mekaanisen erottimen perustehtävä on tuotannon ROI:n suojaaminen. Se saavuttaa tämän maksimoimalla tuoton puolijohdepakkauksen viimeisessä, haavoittuvimmassa vaiheessa. Vakioreitittimet yksinkertaisesti tuhoavat hauraita materiaaleja. Oikean paikallisen painetekniikan käyttäminen varmistaa rakenteellisen eheyden. Erillinen järjestelmä napsauttaa siististi V-uralliset paneelit siirtämättä iskua sisäisiin kuparikerroksiin.
Kannustamme ostajia laatimaan välittömästi tarkat alustan tekniset tiedot. Dokumentoi materiaalityyppisi, paneelin kokonaispaksuus ja laserviivan syvyys. Kerää nämä tärkeät tiedot ja pyydä räätälöityjä vertailutestejä suosikeilla olevilta toimittajiltasi jo tänään. Vaadi tiukkaa PoC-testausta reunan laadun vahvistamiseksi. Asianmukainen valmistelu varmistaa, että integroit erittelyratkaisun, joka pystyy skaalautumaan korkeimpiin tuotantovaatimuksiisi.
V: Ei. Jyrsimet aiheuttavat liiallista tärinää ja mekaanista rasitusta, mikä johtaa keramiikan särkymiseen ja voimakkaaseen työkalujen kulumiseen. Tavalliset jyrsimen terät tylsyvät nopeasti kovia materiaaleja, kuten alumiinioksidia, vastaan, jolloin ne repeytyvät alustan leikkaamisen sijaan.
V: Tyypillisesti viiran syvyyden tulee olla 30–50 % alustan kokonaispaksuudesta, vaikka tämä vaihtelee materiaalitiheyden ja toimittajan spesifikaatioiden mukaan. Matalammat pisteet vaativat suurempaa murtupainetta, mikä lisää hallitsemattomien murtumien riskiä.
V: Keraamisen pölyn säännöllinen puhdistus antureista/ohjaimista, säännöllinen terän terävyyden tarkastus ja pneumaattisen paineen kalibrointi. Sinun tulee myös rutiininomaisesti tarkistaa alipainesuodattimet varmistaaksesi, että hankaavaa pölyä ei kierrä mekaniikkaan.


