


Pasīvo komponentu ražotāji pašlaik saskaras ar nopietnu izaicinājumu saistībā ar pieaugošajām manuālās kvalitātes kontroles izmaksām. Paļaušanās uz cilvēka vizuālo pārbaudi rada nopietnas vājās vietas liela apjoma ražošanas laikā. Operatora nogurums izraisa nekonsekventu šķirošanu, kas galu galā kaitē zīmola reputācijai. Termistora ražošanai pirms galīgās iepakošanas ir nepieciešams stingrs izskats un izmēru apstiprināšana. Gan NTC, gan PTC termistoriem ir nepieciešama fiziska pārbaude, jo elektriskā funkcionalitāte negarantē ilgstošu mehānisko stabilitāti. Pirms detaļu nosūtīšanas klientiem rūpnīcā ir jānovērš fiziskas nepilnības.
Šis raksts kalpo kā lēmuma posma novērtēšanas rokasgrāmata ražošanas vadītājiem un kvalitātes inženieriem. Mēs izpētīsim, ko tieši šī specializētā tehnika dara ražošanas līnijā. Jūs sapratīsit automatizēto redzes sistēmu ieviešanas realitāti. Mēs arī izklāstīsim, kā novērtēt pareizo automatizēto iekārtu jūsu konkrētajām objekta prasībām.
Defektu pārklājums: Thermistor AOI mašīnas īpaši izolē virsmas defektus, pārklājuma neatbilstības un termināļa anomālijas, kuras elektriskajā testēšanā netrāpa.
Viltus zvanu pārvaldība: augstākās klases izskata noteikšanas AOI aprīkojuma noteicošais rādītājs ir tā spēja līdzsvarot augstus defektu uztveršanas rādītājus ar zemiem viltus noraidīšanas (pārsniegšanas) rādītājiem.
Līnijas integrācija: modernās sistēmas pāriet no vienkāršas bezsaistes paraugu ņemšanas uz iekšējo pārbaudi, pielāgojoties sarežģītām ģeometrijām, piemēram, Matsuba komponentiem, nesamazinot cikla laiku.
Pārdevēja novērtējums. Izvēlētajā sarakstā par prioritāti jāizvirza optiskā izšķirtspēja, algoritmiskā elastība (AI pret kārtulām) un integrācijas atbalsts, nevis tīrs teorētiskais apstrādes ātrums.
Elektriskā pārbaude viegli apstiprina pamata komponentu darbību. Tomēr funkcionālie testi nevar atklāt mikroskopiskus fiziskus trūkumus. Elektriskās pārbaudēs netiek konstatētas mikroplaisas, epoksīda tukšumi un smalka svina oksidēšanās. Šie slēptie defekti bieži izraisa priekšlaicīgas lauka atteices, kad daļām tiek veikta termiskā cikliskuma. Tie arī izraisa pakārtotās montāžas problēmas, kad jūsu klienti mēģina automatizēt PCB populāciju. Lai izolētu šos mehāniskos riskus, jums ir nepieciešamas īpašas redzes sistēmas.
Mūsdienu vizuālās pārbaudes sistēmas vienlaikus veic vairākas kritiskas pārbaudes. Tie skenē komponentus milisekundēs, lai nodrošinātu mehānisko integritāti. Šīs iespējas varat iedalīt trīs galvenajās noteikšanas zonās.
Pārklājuma un iekapsulēšanas pārbaude
Termistori balstās uz stabilām epoksīda vai stikla iekapsulācijām. Kameras identificē burbuļus, skaidas vai nelīdzenus pārklājumus uz termistora galvas. Burbuļi aiztur mitrumu. Mitrums galu galā izraisa iekšējos šortus. Nevienmērīgi pārklājumi maina sensora termiskās reakcijas laiku. Ātrgaitas kameras pārbauda, vai iekapsulācija vienmērīgi pārklāj komponentu.
Svina un termināla pārbaude
Izliektas tapas iznīcina PCB ievietošanas ražu. Sistēma mēra augstumu un diapazonu ar mikronu līmeņa precizitāti. Tas uzreiz nosaka saliektus, oksidētus vai deformētus vadu vadus. Svina oksidēšana novērš pareizu lodēšanas mitrināšanu atkārtotas plūsmas laikā. Vizuālās sistēmas identificē krāsas maiņu, kas saistīta ar oksidēšanu, atdalot sliktas daļas pirms iepakošanas.
Marķējums un krāsu kodēšana
Daudzu pasīvo komponentu identifikācijai tiek izmantotas krāsu joslas vai sīkas burtciparu izdrukas. Redzes sistēma apstiprina šos marķējumus. Tas pārbauda krāsu joslu stingru salasāmību un precizitāti. Izbalētas izdrukas vai nepareizas krāsu secības izraisa tūlītēju noraidīšanu.
Mūsdienu piegādes ķēdēs ir nepieciešamas visaptverošas audita pēdas. Augstas kvalitātes izskata noteikšana AOI iekārta digitalizē visus defektu datus. Tas uztver katras noraidītās daļas attēlus un reģistrē konkrēto atteices režīmu. Šie dati rada stingru izsekojamību, kas nepieciešama ISO un IATF atbilstībai. Automobiļu un medicīnas nozarēm ir nepieciešama šāda līmeņa datu reģistrēšana. Digitalizējot defektus, jūsu kvalitātes komanda var veikt sākotnējās formēšanas vai iegremdēšanas procesu pamatcēloņu analīzi.
Standarta plakana SMD pārbaude ir salīdzinoši vienkāršs process. Plakanie komponenti lieliski atrodas uz konveijera lentes. Sarežģītā 3D komponentu pārbaude rada pilnīgi atšķirīgas inženierijas problēmas.
Tradicionālās plakanvirsmas kameras neizdodas, pārbaudot nepāra formas detaļas. Stiepļu termistoriem ir trīsdimensiju dziļums. Viņi nesēž plakani. Specializēts Matsuba komponentu AOI aprīkojums lieliski apstrādā šīs smalkās, specifiskās ģeometrijas. Šīs sistēmas izmanto pielāgotas apstrādes paplātes un precīzas indeksēšanas mehānismus. Tie stabilizē vadu vai pasūtījuma spaiļu komponentus, neizraisot mehānisku stresu. Kameras saglabā precīzus fokusa dziļumus uz nelīdzenām virsmām, vienlaikus tverot gan apjomīgo galvu, gan plānās stieples vadus.
Jūs nevarat pārbaudīt ļoti izliektas stikla virsmas ar standarta plakanu apgaismojumu. Standarta apgaismojums rada milzīgu atspīdumu. Vairāku leņķu apgaismojums atrisina šo konkrēto problēmu. Uzlabotas iekārtas secīgi veic dažādus apgaismojuma blokus, lai novērstu ēnas un normalizētu atstarojumus uz izliektām termistora galviņām un metāla tapām.
Koaksiālais apgaismojums: izceļ plakanas, atstarojošas virsmas, lai pārbaudītu virsmas skrāpējumus.
Zema leņķa apgaismojums: met ēnas pāri faktūrām, lai uzsvērtu malu šķembas un mikroplaisas.
Kupola apgaismojums: nodrošina mīkstu, netiešu apgaismojumu, lai noņemtu skarbo atspīdumu no glancētā stikla iekapsulācijām.
Sistēma ātri pulsē šīs gaismas pēc kārtas. Kamera uzņem vairākus kadrus dažādos apgaismojuma apstākļos. Pēc tam programmatūra apvieno šos attēlus, lai izveidotu pilnīgu komponenta ģeometrisko profilu.
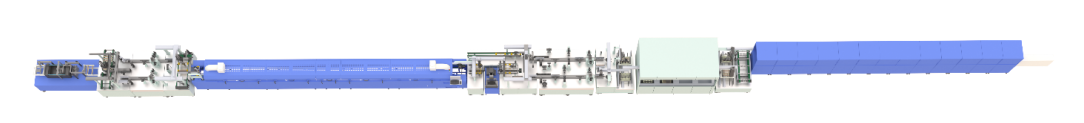
Lai izvēlētos pareizo iekārtu, nepieciešama strukturēta pieeja. Konkrētas aparatūras funkcijas ir jāsaista tieši ar vēlamajiem ražošanas rezultātiem. Izvairieties no iekārtu iegādes, pamatojoties tikai uz mārketinga specifikācijām.
Izšķirtspēja pret cikla laiku
Augstākas megapikseļu kameras viegli nosaka mazākas mikroplaisas. Tomēr 25 megapikseļu attēla apstrāde aizņem milisekundes ilgāk nekā 5 megapikseļu attēla apstrāde. Reiziniet šo aizkavi ar 20 000 komponentiem stundā, un ātri parādās līnijas vājās vietas. Jums ir jānovērtē vajadzīgā vieta pēc nepieciešamajām vienībām stundā (UPH). Ja jūsu tolerance pieļauj nelielus kosmētiskus defektus, zemākas izšķirtspējas un lielāka ātruma kamera var palielināt jūsu caurlaidspēju.
Algoritmiskā pieeja
Programmatūra vada faktisko pārbaudi. Varat izvēlēties tradicionālos uz kārtulām balstītus algoritmus vai dziļās mācīšanās redzējuma modeļus. Uz noteikumiem balstītas sistēmas balstās uz stingriem ģeometriskiem parametriem. Viņi izceļas ar svina piķa mērīšanu. Dziļās mācīšanās modeļi ir izcili, lai atrastu subjektīvus virsmas defektus, piemēram, smalkas pārklājuma variācijas. AI krasi samazina viltus pozitīvus rezultātus, jo tas saprot pieļaujamās sveķu krāsas atšķirības.
Tabula: Algoritmiskās pieejas salīdzinājums
Funkcija |
Uz kārtulām balstīti algoritmi |
Dziļās mācīšanās (AI) vīzija |
|---|---|---|
Iestatīšanas laiks |
Ātri vienkāršām ģeometrijām |
Nepieciešams ilgāks apmācības laiks |
Defektu elastība |
Stingrs; neizdodas neparedzētu dispersiju gadījumā |
Ļoti pielāgojams smalkām variācijām |
Labākā lietojumprogramma |
Stingri izmēru mērījumi (svina laidums) |
Subjektīvi izskata defekti (pārklājuma krāsa) |
Viltus zvanu tarifs |
Augstāks uz sarežģītām atstarojošām virsmām |
Ievērojami zemāka pēcoptimizācija |
Apstrādes mehānismi
Svarīgs ir veids, kā iekārta pārvieto komponentu. Sistēmas izmanto gravitācijas padeves sliedes, lentes un ruļļu mehānismus vai pielāgotas indeksēšanas ciparnīcas. Gravitācijas kāpurķēdes nodrošina lielu ātrumu, taču pastāv risks, ka var saplīst trausls stikla pārklājums. Indeksēšanas ciparnīcas nodrošina maigu, precīzu apstrādi, taču maksā vairāk. Jūsu izvēlētajai apstrādes sistēmai ir jāatbilst jūsu augšup un lejup pa straumi. Pārbaudes laikā tas nekādā gadījumā nedrīkst izraisīt termistora mehāniskus bojājumus.
Automatizētu redzes sistēmu izvietošana rūpnīcas stāvā vienmēr rada šķēršļus. Šīs problēmas ir jāparedz jau laikus, lai nodrošinātu, ka ražošanas darbinieki tos vienmērīgi pieņems.
Daudzi pārdevēji sola plug-and-play vienkāršību. Patiesībā optiskā pārbaude prasa pacietību un regulēšanu. Rūpnīcas vidē tiek ieviesti tādi mainīgi lielumi kā vibrācija, apkārtējā apgaismojuma izmaiņas un putekļi.
Jauns AOI aprīkojums sākotnēji bieži rada augstu viltus noraidīšanas līmeni. Sistēma noraida pilnīgi labas detaļas, jo tā atklāj mikroskopiskas, nefunkcionālas anomālijas. Mēs to saucam par pārspīlēšanas fāzi. Lai optimizētu pārbaudes sliekšņus, jums ir nepieciešams īpašs regulēšanas periods. Operatoriem ir jāiemāca programmatūrai, kuri kosmētiskie defekti ir pieļaujami.
Ir nepieciešams laiks, lai izveidotu spēcīgu defektu bibliotēku. Jūs nevarat vienkārši ieslēgt mašīnu un gaidīt pilnību. Jums ir jābaro sistēma ar tūkstošiem piemēru.
Skenējiet zināmo labo komponentu bāzes līniju, lai noteiktu pieņemamu novirzi.
Ieviest zināmus sliktos komponentus ar konkrētiem defektiem (plaisas, burbuļi, saliekti vadi).
Pielāgojiet apgaismojuma intensitāti dažādām sveķu krāsām (piem., melns vai zaļš epoksīds).
Palaidiet izmēģinājuma partiju un manuāli pārskatiet visas noraidītās daļas, lai precīzi noregulētu algoritmu.
Rūpnieciskā vidē optiskā skaidrība strauji pasliktinās. Putekļi nosēžas uz kameru objektīviem. Nomaldījies epoksīds pielīp pie pārvietošanās sliedēm. Jums ir jāizklāsta stingri apkopes pieņēmumi. Objektīvu tīrīšana, sliežu ceļa izlīdzināšana un putekļu mazināšana ir ikdienas nepieciešamība. Ja jūs ignorējat fizisko apkopi, jūsu viltus noraidīšanas rādītājs laika gaitā nepārtraukti pieaugs.
Kapitāla izdevumu attaisnošanai ir nepieciešami skaidri panākumu rādītāji. Jums jāpierāda, ka iekārta sniedz taustāmus ražošanas ieguvumus.
Kā patiesībā izskatās veiksmīga izvietošana? Nozares labākās prakses mērķis ir stingrs nulles defektu novēršanas līmenis. Neviena bojāta daļa nedrīkst sasniegt jūsu klientu. Vienlaikus pēc optimizācijas jums ir jācenšas panākt, lai viltus zvanu līmenis būtu mazāks par 3%. Turklāt veiksmīgai ieviešanai būtu par 30% jāsamazina manuālās pārbaudes darbaspēka izmaksas. Varat pārcelt cilvēku inspektorus uz augstākas vērtības uzdevumiem, piemēram, pamatcēloņu analīzi.
Demonstrācijas laikā nepieņemiet standarta pārdevēja testa gabalus. Pārdevēji lieliski noregulē savas demonstrācijas iekārtas saviem senatnīgajiem paraugiem.
Pieprasiet koncepcijas pierādījuma (POC) testēšanu, izmantojot savus absolūti sliktākā gadījuma ražošanas paraugus.
Iekļaujiet detaļas ar kosmētiskiem defektiem, lai pārbaudītu mākslīgā intelekta niansi.
Demonstrācijas laikā rūpīgi novērtējiet programmatūras lietojamību.
Pajautājiet sev: vai jūsu pašreizējie līniju operatori var viegli pielāgot sliekšņus? Vai arī saskarnei ir nepieciešams īpašs redzes inženieris no personāla? Augstākās klases iekārtām ir jābūt intuitīvam, operatoram draudzīgam interfeisam.
Pirms sazināties ar pārdevējiem, izveidojiet savu konkrēto defektu Pareto diagrammu. Precīzi zināt, kuri defekti izraisa visvairāk klientu sūdzību. Definējiet precīzas UPH prasības. Pamatdatu izpratne garantē labāku atbilstības procesu. Rūpīga sagatavošana palīdz jums izvēlēties piemērotāko termistora AOI aprīkojums jūsu konkrētajai ražošanas līnijai.
Automatizētās optiskās sistēmas pilnībā maina jūsu kvalitātes kontroles paradigmu. Jūs virzāties no subjektīvās cilvēku izlases uz objektīvu, mērogojamu 100% pārbaudi. Šī pāreja aizsargā jūsu zīmola reputāciju un novērš dārgas pakārtotās montāžas kļūdas jūsu klientiem.
Labākā aprīkojuma izvēle rūpīgi līdzsvaro optisko precizitāti ar praktisku materiālu apstrādi. Dodiet priekšroku sistēmām, kas piedāvā elastīgu apgaismojumu, intuitīvu AI programmatūru un maigus indeksēšanas mehānismus. Koncentrējoties uz iekārtām, kurām nepieciešama maza apkope, ļoti pielāgojama tehnika, jūs nodrošināsiet ilgtermiņa līnijas stabilitāti un nemainīgu produktu kvalitāti.
A: Nē. AOI nosaka izskatu un mehāniskus defektus. Tam jābūt savienotam pārī ar elektrisko testēšanu (pretestība, B vērtība), lai nodrošinātu visaptverošu kvalitātes nodrošināšanu.
A. Lai gan nozares standarti ir ļoti atkarīgi no produkta, tie parasti ir vērsti uz viltus zvanu līmeni, kas ir mazāks par 3% pēc optimizācijas, ar stingru 0,1% defektu novēršanas līmeni.
A: Uzlabotās sistēmas izmanto programmējamu daudzspektru vai vairāku leņķu apgaismojumu apvienojumā ar AI redzes modeļiem, lai normalizētu atstarojumu un izolētu faktiskos defektus no optiskā atspīduma.


