


Liels ražas zudums, atdalot trauslus materiālus, piemēram, alumīnija oksīdu (Al2O3) vai alumīnija nitrīdu (AlN), krasi samazina peļņas normu. Ražotāji bieži saskaras ar šo smago metāllūžņu problēmu ražošanas cikla beigās. Šos stingros, augsta blīvuma komponentus nevar apstrādāt, izmantojot standarta FR4 paneļu noņemšanas paņēmienus. Mantotā iespiedshēmas plates (PCB) maršrutēšana rada ārkārtēju mehānisku spriegumu. Šādas novecojušas metodes izraisa mikroplaisāšanu un destruktīvu malu šķelšanos jutīgos keramikas paneļos.
Lai atrisinātu šo kritisko ražošanas sašaurinājumu, mūsdienu iekārtas balstās uz ļoti specializētiem risinājumiem. Mēs noteiksim speciālā substrāta separatora precīzu funkciju. Mēs arī izklāstīsim vērtēšanas kritērijus, kas nepieciešami uzticamu rīku izvēlei. Jūs sapratīsit, kā šīs izsmalcinātās sistēmas nemanāmi ieviest liela apjoma ražošanas līnijās. Jūsu trauslās shēmas aizsardzība prasa absolūtu precizitāti. Pareizs mehāniskais aprīkojums garantē tīru atdalīšanu un palielina kopējo produkcijas ražu.
Keramikas pamatnes sadalīšanas mašīnas galvenā funkcija ir sadalīt keramiskos paneļus atsevišķās vienībās ar nulles mehānisko spriegumu, kas tiek piemērots jutīgajai iekšējai shēmai.
Lai novērtētu keramikas substrāta izkliedēšanas mašīnu, ir jāanalizē malu kvalitātes pielaides, caurlaidspēja (UPH) un instrumentu nodiluma izmaksas.
Pārejot no manuālās vai mantotās paneļu noņemšanas uz automātisko atdalīšanas aprīkojumu, tiek samazināts metāllūžņu daudzums, taču ir nepieciešama stingra izlīdzināšanas kalibrēšana un operatora apmācība.
Pārdevēja izvēlei par prioritāti ir jāpiešķir pārbaudāmu paraugu pārbaude un vietējais tehniskais atbalsts, nevis sākotnējie kapitāla izdevumi.
Tiešā savienojuma vara (DBC) un aktīvās metāla cietlodēšanas (AMB) pamatnes nodrošina neticamu termisko veiktspēju. Nozares tos plaši izmanto automobiļu EV invertoros, RF sakaru moduļos un lieljaudas LED blokos. Tomēr tiem ir ļoti trausls un stingrs raksturs. Augstas temperatūras līmēšanas procesi rada īpaši cietas struktūras. Standarta frēzes un dimanta zāģi rada milzīgu berzi un vibrāciju. Tie viegli saplīst šos trauslos paneļus, jo tie apstrādā keramiku kā tipisku stiklšķiedru.
Specializēts Keramikas substrāta laušanas mašīna darbojas pēc pavisam cita mehāniskā principa. Tas pieliek kontrolētu, lokalizētu spiedienu precīzi gar lāzera iepriekš iezīmētām V veida rievām. Lielākajā daļā rūpniecisko dizainu tiek izmantots specializēts giljotīnas mehānisms vai precīzijas rullīšu sistēma. Asmens faktiski nekad negriežas cauri cietajam materiālam. Tā vietā tas tīri nofiksē keramiku gar novājināto rakstības līniju. Instrumenti balstās uz ķīļa formu, kas izstrādāta, lai ideāli atbilstu V veida rievas leņķim. Šī precīzā ģeometriskā atbilstība liek substrātam saplīst pa tā dabisko šķelšanās plakni.
Šis lokalizētais mehānisms izolē mehānisko spriegumu no aktīvās formas un uzstādītajām sastāvdaļām. Tas aktīvi novērš mikroplaisu izplatīšanos visā kristāliskā substrāta režģī. Standarta rotējošie uzgaļi velk, plēš un slīpē materiāla malas, raidot triecienviļņus cauri visam dēlim. Speciāls atdalīšanas aprīkojums vienkārši izmanto esošās ar lāzera skalas defektu līnijas. Jūs panākat perfekti tīru skaņu, neapdraudot iekšējās shēmas. Šī metode aizsargā tuvumā uzstādīto smalko pusvadītāju iepakojumu hermētiskās blīves.
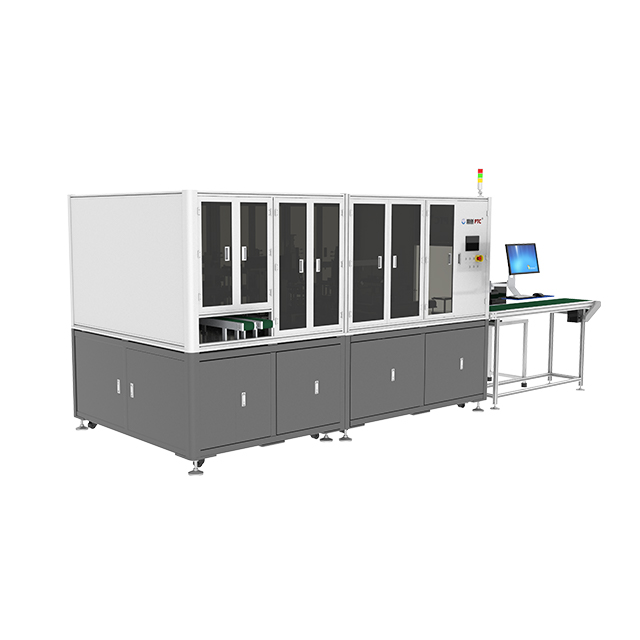
Izvērtējot tiesības Singulācijas iekārtām ir nepieciešams stingri aplūkot vairākas darbības dimensijas. Precizitāte nosaka jūsu iepakošanas procesa galīgos panākumus. Jums ir rūpīgi jāizvērtē mašīnas pielaide izlīdzināšanas precizitātei. Augstākā līmeņa sistēmās tiek izmantotas uzlabotas CCD kameras un fiduciālā atpazīšana, lai saglabātu pielaides aptuveni ±0,05 mm. Jums jānovērtē, kā laušanas mehānisms tieši ietekmē malu raupjumu. Augsta izlīdzināšanas precizitāte tieši samazina atdalīšanas ātrumu atdalīšanas līnijā. Mazāks šķeldošana nozīmē mazāk īssavienojumu augstsprieguma lietojumos.
Ražošanas inženieru komandām pastāvīgi jāsabalansē caurlaidspēja un raža. Ātrie cikla laiki neko nenozīmē, ja jūsu defektu līmenis palielinās. Salīdziniet manuālās iekraušanas sistēmas ar automātisko robotizēto barošanu. Kasešu-kasešu automatizācija ievērojami palielina vienības stundā (UPH). Tas arī ievērojami samazina cilvēku darbības kļūdas. Automatizētās sistēmas maigi atlasa un novieto trauslās keramikas loksnes. Manuāla apstrāde bieži izraisa nejaušu stūru nokrišanu un priekšlaicīgu substrāta sabrukšanu, pirms panelis pat sasniedz mašīnu.
Instrumentu dzīves cikls tieši ietekmē jūsu ražošanas darbības laiku. Aprēķiniet savu specializēto laušanas asmeņu un lokalizēto triecieninstrumentu paredzamo kalpošanas laiku. Keramika ir viens no abrazīvākajiem materiāliem elektronikas ražošanā. Bieža asmeņu nomaiņa rada apgrūtinošu ražošanas dīkstāvi. Volframa karbīda asmeņi nodrošina labāku ilgmūžību nekā standarta rūdīts tērauds. Jums ir jāņem vērā laiks, kas nepieciešams šo asmeņu nomaiņai. Arī mašīnas atkārtota kalibrēšana pēc asmeņu maiņas patērē vērtīgas ražošanas stundas.
Novērtēšanas metrikas kopsavilkums
Novērtēšanas dimensija |
Standarta prasība |
Papildu prasība (liels apjoms) |
Ietekme uz ražošanu |
|---|---|---|---|
Izlīdzināšanas precizitāte |
±0,10 mm |
±0,05 mm vai labāk |
Novērš V veida rievu izlaidumus un mikroplaisāšanu. |
Materiālu apstrāde |
Manuāla iekraušana/izkraušana |
Kasešu-kasešu robotika |
Samazina cilvēku kļūdas un palielina UPH. |
Redzes sistēma |
Pamata optiskie sensori |
Augstas izšķirtspējas CCD ar fiduciālo izsekošanu |
Nodrošina precīzu asmens līdz rezultāta reģistrēšanu. |
Asmens kalpošanas laiks |
50 000 griezumu |
Vairāk nekā 150 000 griezumu (volframa karbīds) |
Samazina dīkstāves laiku patērējamo materiālu maiņai. |
Plusi: tie piedāvā neticami lielu caurlaidspēju un daudz zemākas sākotnējās izmaksas. Tie joprojām ir ļoti efektīvi jebkurai iepriekš apstrādātai pamatnei. Darbībai ir nepieciešama mazāk sarežģīta programmatūras programmēšana. Apkopes kārtība ir ļoti paredzama.
Mīnusi: fiziskajam instrumentam ir nepieciešama bieža asmens apkope. Process ir stingri ierobežots ar taisnas līnijas X/Y griezumiem. Jūs nevarat apstrādāt apļveida vai sarežģītas ģeometriskas formas.
Plusi: šai alternatīvajai metodei nav fiziska kontakta ar dēli. Tas ļauj veikt patvaļīgu formu griešanu un sarežģītas kontūras. Tas pilnībā novērš nepieciešamību pēc fiziski lietojamiem asmeņiem.
Mīnusi: lāzeri neizbēgami ievieš siltuma ietekmēto zonu (HAZ). Šī termiskā ietekme var mainīt keramikas malas elektriskās īpašības. Viņiem ir ievērojami lielākas kapitāla izmaksas. Degšanas procesā bieži rodas nevēlami izdedži vai gruveši. Pēc griešanas paneļi ir agresīvi jātīra.
Liela apjoma standarta taisnstūrveida režģiem ir jāizmanto mehāniski laušanas risinājumi. Tas jo īpaši attiecas uz gadījumiem, kad lāzera iepriekšēja skalošana jau ir izmantota iepriekš ražotnē. Lāzeri vislabāk darbojas neliela apjoma prototipiem vai ļoti sarežģītām ģeometrijām. Tomēr vienkārša taisnlīnijas singulācija ļoti veicina mehānisku atdalīšanu. Tīrais ātrums a laušanas mašīna standarta kvadrātveida presformu ražošanā pārspēj lāzerus. Fizisku asmeņu izmantošana novērš termiskus riskus jutīgu krustojumu tuvumā.
Jaunas ražošanas tehnoloģijas ieviešana rada īpašus darbības riskus. Kalibrēšana un izlīdzināšana prasa pastāvīgu modrību no jūsu inženieru komandas. Jums ir jānovērš mašīnas dreifēšanas risks. Mehāniska novirze, kas ir tikai milimetra daļa, var sagraut veselu dārgu sensoru partiju. Operatoriem jāveic regulāras kalibrēšanas pārbaudes. Viņiem ir jāpārbauda augšējā asmens izlīdzinājums pret apakšējo laktu. Uzlabotajās iekārtās ir paškalibrēšanas rutīnas, taču manuālā verifikācija joprojām ir kritiska paraugprakse.
Vides kontrolei ir liela nozīme aprīkojuma ilgmūžībā. Keramikas putekļi ir īpaši abrazīvi. Tas izrādās ļoti kaitīgs tīrās telpas standartiem un iekšējiem mašīnas gultņiem. Jums ir jāintegrē izturīgas putekļu nosūkšanas sistēmas tieši griešanas zonā. Augstas efektivitātes daļiņu gaisa (HEPA) vakuumsūcējiem ir jāatrodas blakus lūzuma vietai. Ja putekļi nosēžas uz mašīnas pneimatiskajiem vārstiem, tie galu galā iestrēgs. Pareiza nosūkšana aizsargā gan jūsu objekta gaisa kvalitāti, gan iekārtas kustīgās daļas.
Jūsu ražošanas komandai ir nepieciešama atbilstoša operatora apmācība, lai gūtu panākumus. Optimālu pārrāvuma profilu iestatīšana ietver stāvu sākotnējās mācīšanās līkni. Operatoriem ir jālīdzsvaro lejupvērsts spiediens, braukšanas ātrums un atstarpes attālums. Viņiem ir dinamiski jāpielāgo šie precīzie parametri dažādiem substrāta biezumiem un materiāla blīvumiem. Biezākām alumīnija oksīda plāksnēm nepieciešama atšķirīga spiediena līkne nekā plānām AlN plāksnēm. Mēs iesakām iekārtas programmatūrā izveidot bloķētas, ar paroli aizsargātas receptes. Tas neļauj neapstiprinātiem operatoriem mainīt kritisko atdalīšanas fiziku uz grīdas.
Lai izvēlētos labāko pārdevēju, ir nepieciešami objektīvi, pārbaudāmi pierādījumi. Nekad neiegādājieties a keramikas substrāta izkliedēšanas mašīna akli noņem no specifikācijas lapas. Lai veiktu visaptverošu pārdevēja testēšanu, jums ir jāiesniedz savi iepriekš novērtēti substrāta paraugi. Vispārējie demonstrācijas materiāli neatkārtos jūsu precīzās ražošanas problēmas. Nosūtiet vismaz piecdesmit paneļu partiju. Šis apjoms ļauj pārdevējam demonstrēt nepārtrauktu caurlaidspējas stabilitāti. Tas arī pierāda, ka iekārta spēj izturēt jūsu īpašo V veida rievu dziļumu un paneļa deformācijas pielaides.
Kad esat saņēmis atdalītos paraugus, sāciet stingru pārbaudi. Pārbaudiet visus pārdevēja atgrieztos paraugus zem skenēšanas elektronu mikroskopiem (SEM). Tikpat efektīva ir optiskā pārbaude ar lielu palielinājumu. Jums jāpārliecinās, vai no atdalīšanas līnijas neizplatās mikroplaisas. Pārbaudiet, vai pamatnes malās nav nepieņemamu spriegumu lūzumu vai nopietnu atšķelšanos. Izmēriet atdalīto vienību fiziskos izmērus, lai nodrošinātu, ka iekārta saglabā stingru X/Y izmēru stabilitāti visā partijā.
Rūpīgi apskatiet mašīnas nospiedumu un iekārtas prasības. Pārbaudiet, vai jums ir pieejams pareizais pneimatiskais gaisa spiediens un tīri jaudas pilieni. Droši garantēti servisa līmeņa līgumi (SLA) kritiskajām rezerves daļām. Noskaidrojiet vietējā tehniskā atbalsta pieejamību jūsu konkrētajā reģionā. Pārliecinieties, ka pārdevējs jūsu procesu inženieru komandai piedāvā visaptverošu apmācību uz vietas. Spēcīgs vietējais atbalsts bieži vien nosaka instalācijas ilgtermiņa panākumus vairāk nekā tikai iekārtas pamata aparatūra.
Mehāniskā separatora pamatfunkcija ir aizsargāt jūsu ražošanas IA. Tas tiek panākts, palielinot ražu pusvadītāju iepakojuma pēdējā, visneaizsargātākajā posmā. Standarta maršrutētāji vienkārši iznīcina trauslus materiālus. Izmantojot pareizu lokalizētu spiediena paņēmienu, tiek nodrošināta absolūta konstrukcijas integritāte. Īpaša sistēma tīri nofiksē paneļus ar V veida rievām, nepārnesot triecienu uz iekšējiem vara slāņiem.
Mēs aicinām pircējus nekavējoties apkopot precīzas substrāta specifikācijas. Dokumentējiet savu konkrēto materiāla veidu, kopējo paneļa biezumu un lāzera rakstīšanas dziļumu. Apkopojiet šos svarīgos datus un pieprasiet pielāgotu etalona testēšanu no saviem atlasītajiem piegādātājiem jau šodien. Pieprasiet stingru PoC testēšanu, lai apstiprinātu malu kvalitāti. Pareiza sagatavošana nodrošina, ka jūs integrējat singulācijas risinājumu, kas spēj pielāgoties jūsu augstākajām ražošanas prasībām.
A: Nē. Maršrutētāji rada pārmērīgu vibrāciju un mehānisku spriegumu, izraisot keramikas sadrumstalotību un nopietnu instrumentu nodilumu. Standarta frēzēšanas uzgaļi ātri kļūst blāvi pret cietiem materiāliem, piemēram, alumīnija oksīdu, liekot tiem plīst, nevis sagriezt pamatni.
A: Parasti iespieduma dziļumam jābūt 30% līdz 50% no kopējā substrāta biezuma, lai gan tas atšķiras atkarībā no materiāla blīvuma un piegādātāja specifikācijām. Seklākiem rādītājiem nepieciešams lielāks pārrāvuma spiediens, palielinot nekontrolētu lūzumu risku.
A: Regulāra keramikas putekļu tīrīšana no sensoriem/vadītājiem, periodiska asmeņu asuma pārbaude un pneimatiskā spiediena kalibrēšana. Regulāri jāpārbauda arī vakuuma nosūkšanas filtri, lai nodrošinātu, ka abrazīvie putekļi necirkulē mehānikā.


