


Производња магнетних компоненти данас се брзо развија. Удаљавамо се од субјективне ручне контроле квалитета ка потпуно аутоматизованој инспекцији. Ова транзиција је неопходна за модерне производне линије. Неисправни магнети носе огромне пословне трошкове у низводним апликацијама. Неоткривена микро-пукотина у мотору електричног возила (ЕВ) може изазвати катастрофалан квар. Слично томе, мали дефект у оплати на магнету потрошачке електронике често доводи до корозије поља и повлачења производа. Индустрије са високим улозима једноставно не могу приуштити ове производне слепе тачке.
Овај водич ће јасно дефинисати како аутоматизована оптичка инспекција решава ове изазове. Истражићемо примарне функције савремене опреме за инспекцију. Открићете практичне критеријуме евалуације за одабир праве архитектуре. Такође покривамо оперативне реалности примене ових система у производним окружењима великог обима. На крају ћете тачно знати како да интегришете а Магнетна АОИ машина за осигурање приноса производа.
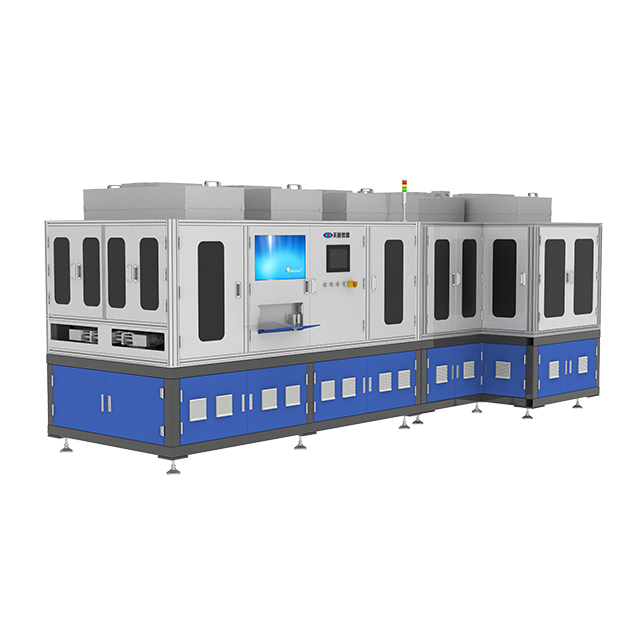
Основна функција: Магнет АОИ машина замењује субјективне ручне провере брзом, поновљивом оптичком метрологијом и детекцијом површинских дефекта.
Драјвер за критични повраћај улагања: Значајно смањује цену лошег квалитета (ЦОПК) уз одржавање брзине протока којој ручна провера не може да достигне.
Приоритет процене: Најбољи системи балансирају слике високе резолуције са напредним осветљењем како би се превазишао рефлектујући одсјај магнетних премаза (као што је Ни-Цу-Ни).
Реалност имплементације: Успех зависи колико од механичког руковања материјалом (спречавање заглављивања или привлачења високо магнетизованих делова) колико и од спецификација камере.
Произвођачи се ослањају на аутоматизовану инспекцију како би гарантовали интегритет компоненти. Не можете направити поуздане моторе или сензоре користећи погрешне магнетне материјале. Магнет АОИ машина обавља неколико различитих функција истовремено. Он процењује сваки појединачни део који пролази низ линију. Ове функције можемо категоризовати у три главне области деловања.
Магнети су инхерентно крхки. Материјали попут синтерованог НдФеБ-а или феритног чипа врло лако током руковања. Оптички систем за инспекцију непрестано скенира ове крхке површине. Тражи различите структурне и козметичке недостатке. Можете се ослонити на опрему да бисте уочили микроскопске проблеме пре него што напусте ваш објекат.
Он идентификује струготине, микро-пукотине, огреботине и рупице на површини магнета.
Он хвата ове физичке деформитете пре него што делови буду подвргнути коначној магнетизацији.
Открива аномалије премаза и оплата као што су пликови или оксидација.
Означава неравне слојеве превлаке пре него што доведу до тешке корозије на терену.
Интегритет површине директно утиче на дугорочну поузданост. Мала рупица у премазу од никла омогућава да влага допре до неодимијумског језгра. Магнет ће се временом оксидирати и проширити. Ово проширење уништава околни склоп. Аутоматска инспекција у потпуности спречава овај специфичан режим квара.
Модерни склопови захтевају чврсте геометријске толеранције. Морате осигурати да се свака компонента савршено уклапа у коначни производ. Магнет АОИ машина мери физичке димензије са изузетном тачношћу. Користи камере високе резолуције за верификацију ових мерења у реалном времену.
Он проверава геометријске толеранције као што су дужина, ширина и дебљина.
Он проверава концентричност у односу на строге инжењерске спецификације.
Осигурава уједначеност закошености и радијуса у свакој серији.
Уједначене ивице су апсолутно критичне за аутоматизоване линије за склапање мотора. Роботске руке не могу уметнути магнете у уске прорезе статора ако су ивице назубљене. Оптички систем тренутно мери ове мале ивичне углове. Одбацује било који део који је изван вашег специфицираног прозора толеранције.
Правилно поравнање је од виталног значаја за магнетне перформансе. Инсталирање магнета уназад уништава магнетно коло. Произвођачи често користе визуелне индикаторе за означавање одређених полова. Аутоматизовани систем беспрекорно проверава ове маркере.
Он детектује ласерске ознаке које се користе за означавање магнетних полова.
Проверава присуство и јасноћу насликаних визуелних индикатора.
Означава неусклађене или погрешно оријентисане магнете пре коначног паковања.
Спречава низводне грешке при монтажи узроковане обрнутим поларитетом.
Људски оператери лако пропусте мале ласерске трагове током дугих смена. Машина их никада не пропушта. Потврђује оријентацију стотина делова у минути. Можете да пошаљете своје производе знајући да су исправно конфигурисани.

За произвођаче који ове функције инспекције треба да претворе у практичан производни процес, ПТЦ нуди посвећено Магнетна опрема за козметичку инспекцију . Систем интегрише утовар, аутоматску инспекцију и истовар тако да се изглед магнета и провере димензија могу обавити у континуираном току рада, а не као посебан корак ручне инспекције.
Опрема је дизајнирана да прегледа и димензије производа и уобичајене козметичке недостатке, укључујући рупице, избочине, зарезе, пруге, пукотине, светле тачке и мрље. Након инспекције, систем аутоматски утврђује да ли је сваки производ ОК или НГ и сортира делове у складу са тим. Категорије дефеката, величине и координате локације могу бити приказане и снимљене заједно са оригиналним инспекцијским сликама, подржавајући поновну инспекцију и анализу производње.
Препознавање грешака уз помоћ вештачке интелигенције: Софтвер може аутоматски да обележава дефекте, подржава обуку модела и филтрира лажне дефекте како би побољшао доследност инспекције и принос производа.
Управљање производним подацима: Подаци о инспекцији се могу испитивати, експортовати и анализирати, док се систем такође може повезати са МЕС-ом за праћење производње и следљивост.
Аутоматско сортирање: ОК и НГ производи се аутоматски идентификују и усмеравају у одговарајуће канте, смањујући зависност од ручног сортирања.
Инспекција високе пропусности: Наведена ефикасност инспекције је око 2.100 ком/х, са стопом инспекције од 99,9% и стопом прекорачења од не више од 1% према наведеној спецификацији производа.
Овај тип система је посебно релевантан за 3Ц производна окружења великог обима где су у исто време потребни козметичка конзистентност, контрола димензија и подаци о квалитету који се могу пратити. Такође можете истражити наше шире 3Ц Асортиман опреме за сродна аутоматизована решења за инспекцију и руковање.
Повећање производње открива озбиљне недостатке у ручној контроли квалитета. Људска бића не могу бесконачно да издрже брзу визуелну инспекцију. Наићи ћете на велика уска грла када се ослањате на људске очи. Физичке и когнитивне границе људских оператера стварају огромне оперативне ризике.
Инспектори се суочавају са огромним потешкоћама када процењују металне превлаке високе рефлексије. Магнети често имају сјајну Ни-Цу-Ни превлаку. Ова завршна обрада рефлектује фабричко осветљење директно у очи оператера. Резултујући одсјај изазива јак визуелни замор.
Оператери се боре да направе разлику између безопасне површинске текстуре и критичне микро-пукотине. Ова двосмисленост доводи до страшне метрике тачности. Видећете високе стопе лажно позитивних када се добри делови одбацују. Што је још горе, искусићете високе лажно негативне стопе када се неисправни делови испоручују купцима. Људски вид једноставно не може поуздано да обради сјајне, ситне детаље током осмочасовне смене.
Ручна инспекција суштински ограничава брзину производње. Фабрички излаз мерите у деловима у минути (ППМ). Брза производња захтева брзу инспекцију. Људски оператери морају да бирају између брзине и тачности. Не могу да максимизирају обоје.
Ако од оператера затражите да раде брже, њихова прецизност драстично опада. Ако захтевате савршену прецизност, ваша пропусност опада. Магнет АОИ машина разбија овај компромис. Трајно стандардизује време циклуса. Систем обрађује хиљаде јединица на сат без замора. Одржава савршену конзистенцију без обзира на доба дана.
Ручно сортирање не оставља проверљив дигитални траг. Оператери бацају делове у „добре“ или „лоше“ канте. Никада не сазнате зашто је одређени део заказао. Ово ствара огромне силосе података на поду ваше фабрике. Не можете побољшати свој процес без података који се могу предузети.
Аутоматизовани оптички системи решавају овај проблем праћења. Они се директно интегришу са вашим Мануфацтуринг Екецутион Системс (МЕС). Машина обезбеђује податке о грешкама у реалном времену за сваки појединачни део. Можете пратити напукли магнет до проблема са сечењем узводно. Можете повезати блистер премазе директно са одређеном купком за оплату. Ова следљивост омогућава истинску анализу основног узрока.
Морате да изаберете исправну архитектуру за ваше специфично производно окружење. Не раде сви оптички системи за инспекцију на исти начин. Ова решења категоризујемо на основу њихове технологије снимања и њиховог физичког постављања на фабричком поду.
Технологија камере дефинише аналитичке могућности система. Морате бирати између дводимензионалног и тродимензионалног снимања.
2Д АОИ: Ова технологија је оптимална за равне површине. Одликује се у откривању огреботина и брзим проверама димензија. Ради изузетно брзо и захтева мање рачунарске снаге. Генерално је исплативије. Међутим, остаје ограничен на дубинску анализу. Не може лако да измери прецизну дубину чипа.
3Д АОИ: Ова технологија снима тачне топографске податке. Потпуно је неопходан за волуметријску анализу дефеката. Потребан вам је за мерење тачне дубине површинског чипа. Такође савршено прегледа сложене облике магнета са више углова. На пример, морате користити 3Д системе за електролучне магнете који се користе у ЕВ роторима.
Физички положај одређује како машина ступа у интеракцију са вашим постојећим токовима посла. Системе можете инсталирати директно у линију или их користити засебно.
Инлине системи: интегришемо их директно у систем транспортера. Они седе после облагања или пост-магнетизације. Они аутоматски процењују делове док се крећу између станица. Ова конфигурација је најбоља за континуалну производњу великог обима. Не захтева ручно руковање.
Офлајн системи: Ово су станице за тестирање засноване на серијама. Оператери ручно убацују тацну делова у машину. Ова поставка је боља за производњу са малим обимом и великом мешавином. Такође је идеалан за ревизију одређених серија. Строго регулисани купци у области ваздухопловства или медицине често захтевају ове ванмрежне провере валидације.
Категорија система |
Идеални сценарији примене |
Основне техничке предности |
Примарна ограничења |
|---|---|---|---|
2Д Инспецтион |
Блок магнети, равне површине, брзо сортирање |
Висока пропусност, ниже рачунарско оптерећење |
Није могуће измерити запреминску дубину |
3Д Инспецтион |
Лучни магнети, склопови ротора, сложена геометрија |
Прецизно мерење дубине, волуметријска анализа |
Нижа брзина обраде, веће складиштење података |
Инлине Сетуп |
Континуиране производне операције 24/7 |
Нема ручног руковања, МЕС подаци у реалном времену |
Захтева сложену интеграцију у транспортере |
Оффлине Сетуп |
Производња високе мешавине, ревизија серије, узорковање |
Флексибилне промене, једноставно постављање |
Захтева од оператера да утоваре и истоваре тацне |
Куповина аутоматизоване опреме за инспекцију захтева пажљиву процену. Морате гледати мимо основних мегапиксела камере. Најбољи системи интегришу специјализовани хардвер и интелигентни софтвер. Требало би да процените четири критичне димензије пре него што донесете одлуку о набавци.
Осветљење је најважнија хардверска компонента у оптичкој инспекцији. Морате проценити способност система да манипулише светлошћу. Машина мора у потпуности да елиминише одсјај од рефлектујућих магнетних премаза.
Потражите низове осветљења са више углова и спектра. Систем треба да користи коаксијално осветљење да истакне равне површине. Требало би да користи прстенасто осветљење да открије подигнуте ивице. Осветљење ниског угла је критично за откривање плитких огреботина. Комбиновањем ових техника осветљења, камере снимају беспрекорне слике без заслепљујућих рефлексија.
Софтвер одређује колико тачно машина тумачи слике. Застарели софтвер заснован на правилима бори се са варијацијама природног материјала. Требало би да тражите дубоко учење и класификацију дефеката вођену вештачком интелигенцијом.
Напредни АИ модели драстично смањују „лажне позиве“. Лажни позив се дешава када машина одбије савршено добар део. АИ учи суптилну разлику између прихватљиве текстуре површине и стварних микро-пукотина. Имитира људско расуђивање, али га примењује са математичком доследношћу. Ова могућност одржава високе стопе приноса док блокира праве недостатке.
Магнети представљају јединствене механичке изазове за аутоматизацију. Типични системи за руковање материјалом често уништавају магнетне компоненте. Морате пажљиво испитати унутрашњи механички дизајн машине.
Прво, машина мора нежно да рукује крхким материјалима. Не може да изазове струготине током окретања или усмеравања делова. Друго, мора безбедно да управља високо магнетизованим деловима. Магнети ће се насилно залепити за стандардне металне стазе. Унутрашњи транспортери морају да користе немагнетне материјале као што су специјализована пластика или легуре обојених гвожђа. Ово спречава делове да заглаве машине.
Систем инспекције мора да иде у корак са вашим претходним процесима. Ово мерите у јединицама по сату (УПХ). Ускладите брзину обраде машине са тренутном и пројектованом брзином производне линије. Ако ваша линија производи 5.000 јединица на сат, ваш систем инспекције мора да обради најмање 6.000 да би спречио уска грла. Увек уградите бафер у своје прорачуне пропусности.
Примена нове аутоматизоване технологије ретко се дешава преко ноћи. Суочићете се са оперативним реалностима у фабрици. Проактивно управљање овим ризицима осигурава несметано увођење. Морамо се позабавити калибрацијом, одржавањем и прилагођеним инжењерингом.
Сваки интелигентни систем захтева почетну фазу подешавања. Не можете отпаковати машину и очекивати савршену прецизност првог дана. АИ и алгоритмима заснованим на правилима потребни су обимни подаци. Морате им дати велики скуп података добрих и неисправних узорака.
Овај период калибрације стабилизује стопе лажног одбијања. Машина тачно учи како изгледају ваши специфични недостаци. У почетку ћете покренути систем заједно са ручним инспекторима. Свакодневно подешавате параметре осетљивости. Када алгоритам сазре, можете са сигурношћу уклонити ручну заштитну мрежу.
Фабричка окружења су сама по себи прљава. Необложени или свеже обрађени магнети стварају фину магнетну прашину. Ова прашина лебди кроз ваздух и лепи се за површине. То представља огроман ризик за осетљиву оптичку опрему.
Морате осигурати робусно заптивање околине око оптичких сочива. Ако се магнетна прашина слегне на сочиво камере, квалитет слике се одмах погоршава. Машина ће почети да одбија добре делове. Морате успоставити строге распореде превентивног одржавања. Оператери би требало да редовно чисте оптичка кућишта користећи специјализоване, неабразивне технике.
Стандардна решења ретко раде савршено за специјализоване магнетне компоненте. Нагласите важност одабира флексибилног добављача. Морају бити способни да дизајнирају прилагођене механизме за храњење.
Ваше специфичне геометрије магнета могу захтевати јединствене хранилице за чиније. Великим роторским магнетима ће можда бити потребни роботски системи за подизање и постављање. Продавац мора да осмисли ова решења посебно за вашу линију производа. Снажна техничка подршка током фазе интеграције одређује ваш крајњи успех.
Прикупите разноврстан скуп података прихватљивих и неисправних узорака магнета.
Радите са продавцем да бисте обучили АИ алгоритме на вашим специфичним деловима.
Инсталирајте прилагођене механизме за руковање материјалом (додалице или транспортери).
Покрените машину ван мреже да бисте потврдили почетне стопе лажних позива против људских инспектора.
Интегришите систем у потпуности у линијски производни ток.
Повежите машину са вашим МЕС-ом за праћење и анализу кварова у реалном времену.
Функција магнетне АОИ машине сеже далеко од једноставног проналажења лоших делова. Делује као свеобухватан алат за контролу процеса и оптимизацију приноса. Заменом субјективних ручних провера, успостављате поуздан, брз и квалитетан гатеваи. Ви штитите своје клијенте од катастрофалних кварова.
Успешно постављање ових система захтева пажљиво планирање. Морате проценити оптичку архитектуру да бисте били сигурни да се носи са рефлектујућим премазима. Потребан вам је софтвер вештачке интелигенције који може да минимизира лажне позиве. Штавише, морате да проверите да систем механичког руковања неће оштетити ваше ломљиве компоненте.
Ваш логичан следећи корак је активно тестирање са репрезентативним узорцима. Доказ концепта (ПоЦ) који користи ваше делове магнета које је најтеже прегледати може помоћи да се провери да ли су изабрана оптичка конфигурација, критеријуми дефекта, начин руковања и подешавања софтвера прикладни за ваше стварне услове производње. Ако процењујете аутоматску инспекцију магнета за нову или постојећу линију, контактирајте ПТЦ да бисте разговарали о вашим захтевима за узорке, циљевима инспекције и потребама интеграције линија.
О: Да. У ствари, провера делова пре магнетизације је често лакша за аутоматизоване системе за руковање, јер спречава да се делови згрудавају.
О: Врхунски системи користе структурисано осветљење (као што је осветљење куполе или вишефазна стробоскопа) у комбинацији са поларизованим филтерима да неутралишу одсјај и открију дефекте испод површине.
О: Док застарели системи засновани на правилима могу да виде стопе лажних позива од 5-10% на сложеним површинама, правилно обучени системи вештачке интелигенције то обично могу смањити на мање од 1%, минимизирајући непотребну ручну поновну проверу.


