


Процесът на сингулация представлява последното, критично препятствие в края на линията за производство на полупроводници в задния край. Грешките на този късен етап не просто губят суровия силиций. Те усложняват разходите за всички предишни процеси нагоре по веригата, умножавайки финансовите загуби за съоръжението. Директорите на съоръженията и инженерите-технологи са изправени пред постоянно оперативно напрежение тук. Трябва да балансирате агресивното търсене за максимизиране на пропускателната способност (UPH) срещу абсолютната необходимост от минимизиране на механичното напрежение, повредата при контакт с опаковката и общата загуба на добив.
Навигирането в този сложен баланс изисква преминаване отвъд наследените системи, за да се възприемат прецизно проектирани автоматизирани решения. В това ръководство ние предоставяме обективна рамка за оценка и избор на технологии за сингулация. Ще научите как да съпоставите специфично оборудване с изискванията, управлявани от приложението, и да оцените проверими показатели за ефективност. В крайна сметка, този подход ви гарантира, че защитавате добивите на късен етап, като същевременно оптимизирате съществуващите си работни потоци за бек-енд автоматизация.
Защита на издръжливостта на първо място: Съвременното оборудване за отделяне трябва да се справи с повредата при контакт с опаковката и термичния стрес, тъй като наследените системи се борят с усъвършенствани, крехки опаковки.
Избор, управляван от приложението: Изборът между механична, лазерна и плазмена изолация зависи стриктно от типа опаковка (напр. оловна рамка срещу изолация на субстрат).
Възвръщаемост на инвестициите за автоматизация: Надграждането до автоматична машина за отделяне измества оперативните пречки, изисквайки проверими възможности за интегриране със съществуващата автоматизация в задния край.
Скрити фактори за внедряване: Износването на консумативите, прекъсването на калибрирането и преоборудването на съоръженията представляват най-големите рискове за внедряване по време на доставката.
Singulation се намира в точката с най-висока стойност на цялата производствена верига. Когато даден компонент достигне този етап, той вече е поел разходите за производство на пластини, свързване на матрици, свързване на проводници и капсулиране. Скрапът, генериран по време на окончателното рязане, представлява максималното натрупване на похабени материали и труд. Следователно, инвестиране във високо качество инструменти за опаковане на полупроводници директно защитава вашите маржове на печалба. Малък процент грешки тук унищожава възвръщаемостта на инвестицията за цялата партида.
Наследената технология рутинно създава производствени затруднения. По-старите механични триони разчитат на остарели конструкции на шпиндела. Тези по-стари системи генерират прекомерни механични вибрации. Тази вибрация се движи през субстрата, което води до микроскопични стружки и вътрешно разслояване. Освен това машините от ранно поколение се бореха с композитни материали, често оставяйки неравности или протриващи деликатни слоеве. В исторически план инженерите по процеси са прекарвали часове в настройване на параметри, само за да поддържат границата на допустимите нива на дефекти.
За да продължат напред, екипите за обществени поръчки трябва да установят строги критерии за успех. Не оценявайте машините въз основа на общи маркетингови твърдения. Вместо това базирайте оценката си върху четири критични показателя:
Единици на час (UPH): Реалната изходна скорост при непрекъсната работа.
Средно време между отказите (MTBF): надеждността на оборудването и предсказуемостта на времето за работа.
Прецизност на рязане: Възможностите за толерантност, обикновено измерени в едноцифрени микрони.
Процент на дефекти: Процентът на единиците, отхвърлени поради отчупване, напукване или козметични дефекти.
Често срещана грешка: Разчитане единствено на максималните стойности на UPH. Машина, работеща на пикова скорост, често компрометира прецизността на рязане, което води до неприемливи нива на дефекти, които отричат предимството на скоростта.
Различните технологии за опаковане изискват напълно различни механизми за рязане. Избор на правилния Оборудването за отделяне зависи стриктно от физическите и топлинни свойства на материалите, които обработвате.
Пакетите Ball Grid Arrays (BGA) и Quad Flat No-leads (QFN) използват силно композитни материали. Тези ламинати смесват следи от мед, стъклени влакна и смола. Разделянето на субстрата изисква изключителна прецизност, за да се предотврати изкривяването на субстрата и износването на композита. Основното монтиране на оборудването остава високоскоростното рязане на шпинделно острие. Модерните системи съчетават ултратънки остриета от смола или галванично покритие с усъвършенствана интеграция за измиване и сушене. Това интегрирано почистване незабавно премахва силициевия прах и каша, предотвратявайки замърсяване на контактите на опаковката.
Усъвършенстваните опаковки се занимават с ултратънки слоеве и силно крехки диелектрици с ниско K. Механичните остриета създават твърде много напрежение за тези деликатни структури. Вашите изисквания тук включват прорез с нулева ширина и пълно елиминиране на термичните щети. Идеалното оборудване включва лазерно нарязване (стелт нарязване или лазерна аблация) или системи за плазмено нарязване. Стелт нарязването фокусира лазер вътре в силикона, създавайки модифициран слой, който чисто се отделя при леко разширяване. Плазменото нарязване използва химическо ецване, за да отдели матрицата едновременно, предлагайки несравнима производителност за малки компоненти.
Традиционните пакети с водещи рамки представляват различно предизвикателство. Трябва да управлявате дебели формовъчни смеси и да смекчите деформацията на метала по време на рязане. Медните оловни рамки лесно се огъват или изтъркват, ако бъдат подложени на неподходящи сили. Освен това изваждането на отделените опаковки често води до увреждане на контакта. Стандартното оборудване включва тежки механични щанци или специализирани системи за триони, оборудвани с меки роботизирани механизми. Тези инструменти осигуряват необходимата сила, докато омекотяват отделните пакети по време на сортиране.
Таблицата по-долу обобщава оптималните приложения за всяка технология:
Тип опаковка |
Основен материал |
Препоръчителна технология |
Ключово предимство |
|---|---|---|---|
BGA, LGA, QFN |
Композитни ламинати, смола |
Нарязване на шпинделно острие |
Чисти ръбове, предотвратява протриването на композита |
WLCSP, ултратънка матрица |
Силиций, Low-k диелектрици |
Лазерно стелт/плазмено нарязане |
Нулево механично напрежение, тесен прорез |
Формовани оловни рамки |
Гъста формовъчна маса, мед |
Механичен перфоратор / рязане |
Висока физическа сила, предотвратява огъването на метала |
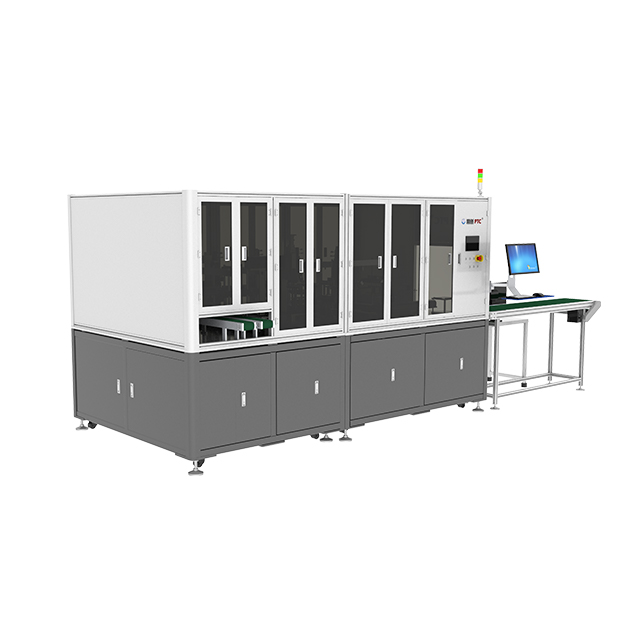
Набавяне на Автоматичната машина за отделяне измества оперативните затруднения във вашето съоръжение. За да осигурите плавен преход, оценете потенциалните платформи в няколко основни технически измерения.
Оценете как точно оборудването захваща, движи и освобождава пакетите. Микродраскотините по време на работа влошават качеството на крайния продукт. Потърсете данни на доставчика, показващи минимални повреди при контакт с опаковката. Най-добрите практики в индустрията предпочитат безконтактните патронници Bernoulli за работа с деликатни вафли. За формовани опаковки роботизираните крайни изпълнители с меко захващане предотвратяват силите на смачкване. Трябва да се уверите, че манипулаторът може плавно да прехвърля нарязани на кубчета единици, без да ги изпуска или неправилно подравнява.
Никога не приемайте претенциите на доставчик на UPH за номинална стойност. Високите скорости често увеличават вибрациите на острието или лазерното термично разливане. Изисквайте UPH показатели, измерени стриктно спрямо толерансите за качество на рязане на вашето съоръжение. Ако вашият максимален приемлив размер на стърготини е 10 микрона, помолете продавача да докаже техния UPH конкретно при този толеранс. Натискането на машината по-бързо от нейния стабилен праг води до масивна загуба на добив.
Съвременните бек-енд операции изискват безпроблемна автоматизация. Оценете съвместимостта на машината с протоколите SECS/GEM. Тази интеграция гарантира, че инструментът комуникира перфектно с вашата фабрична хост система. Стъпката по стъпка трябва да се извършва без ръчна намеса. Една напълно интегрирана система следва следните автоматизирани стъпки:
Приема входни касети директно от станции за формоване или втвърдяване.
Сканира баркодове и автоматично зарежда конкретната рецепта за рязане.
Изпълнява процеса на отделяне, докато наблюдава износването на острието или стабилността на лазера.
Почиства и изсушава отделените елементи в пералната станция.
Извежда окончателните пакети директно към модули за сортиране, тестване или лента и макара.
Усъвършенстваното оборудване разчита до голяма степен на интегрираната автоматизирана оптична инспекция (AOI). Системата AOI осигурява наблюдение на прореза в реално време. Ако острието започне да се отклонява или износва неравномерно, системата за зрение открива микрометърното изместване. След това прилага корекции за автоматично подравняване преди следващото рязане. Тази обратна връзка със затворен цикъл предотвратява катастрофални повреди на партиди и значително намалява намесата на оператора.
Закупуването на оборудването е само първата стъпка. Подготовката на вашето съоръжение и вашия екип представлява значително оперативно препятствие. Много директори на съоръжения подценяват инфраструктурните предпоставки.
Вашият производствен под трябва да отговаря на строги екологични и полезни стандарти преди монтажа. Общите предпоставки за съоръжения включват:
Ултра-чиста вода (UPW): Станциите за измиване на нарязване на ножчета консумират огромни количества UPW. Трябва да сте сигурни, че вашата водопроводна инсталация може да се справи с изискванията за дебит и чистота.
Специализирани изпускателни системи: Лазерната аблация и плазменото ецване генерират токсични изпарения и прахови частици. Правилното извеждане на отработените газове на съоръжението е задължително за безопасността на работниците.
Изолиран от вибрации под: Тежките машини наблизо могат да изпращат микровибрации през пода. Това нарушава нанометровата точност, необходима за стелт лазерно рязане.
Стабилно захранване: Флуктуациите на напрежението могат да повредят чувствителните AOI камери или да прекъснат лазерните импулси по време на срязване.
Определяйте количествено ежедневните оперативни реалности на работата на машината. Системите за рязане на кубчета консумират смола или метални ножове бързо. Трябва да изчислите очакваната степен на износване на острието въз основа на вашите специфични смеси за формоване. Лазерните системи не използват физически остриета, но самият лазерен източник се разгражда с времето и в крайна сметка изисква скъпа подмяна. Плазмените системи консумират непрекъснато специализирани реактивни газове. Проследявайте внимателно тези показатели за консумативи, за да предвидите седмичните си оперативни разходи.
Мигрирането от наследени инструменти към модерна автоматизирана платформа включва стръмна крива на обучение. Операторите трябва да преминат от ръчно избиране към сложни софтуерни интерфейси. Обърнете внимание на тази празнина в уменията рано. Създаването на рецепта изисква разбиране на напредналата наука за материалите. Калибрирането на оптичния сензор изисква търпение и прецизност. Планирайте продължителен престой през първите седмици на внедряване, докато вашият екип се запознава с новия интерфейс.
Най-добра практика: Назначете двама специализирани инженери на процеси, които да наблюдават екипа за инсталиране на доставчика. Този практически опит прехвърля важни знания за отстраняване на неизправности директно на вашия вътрешен персонал.
Изборът на правилния доставчик определя вашия дългосрочен успех. Оценявайте потенциални партньори въз основа на проверимо представяне, стриктно тестване и цялостни структури за поддръжка.
Погледнете отвъд първоначалната покупна цена. Изградете рамка, която изчислява истинската оперативна стойност за петгодишен жизнен цикъл. Фактор на първоначалните капиталови разходи. Добавете прогнозираните разходи за ежедневни консумативи като остриета. Включете всички необходими надстройки на съоръженията, като нови изпускателни линии. И накрая, моделирайте финансовото въздействие на прогнозирания престой. По-евтина машина, която се разваля всяка седмица, струва експоненциално повече от първокласна машина с дълъг период на работа.
Никога не купувайте оборудване въз основа на общи демонстрации в шоурума. Доставчиците често използват оптимизирани, лесни за рязане фиктивни материали за маркетингови видеоклипове. Изисквайте стриктно доказателство за концепцията (PoC). Изпратете точните субстратни материали и дизайн на опаковката на вашето съоръжение до продавача. Изисквайте от тях да пуснат пълна производствена партида. Проверете изхода вътрешно, като използвате вашите собствени стандарти за контрол на качеството. Ако продавачът не може да изпълни вашите толеранси за раздробяване и производителност на вашия действителен продукт, незабавно го дисквалифицирайте.
Счупване на оборудването. Когато това се случи, времето за реакция на вашия доставчик определя производствените ви загуби. Оценявайте внимателно споразуменията за ниво на обслужване. Установете строги критерии за поддръжка на доставчици. Изисквайте гарантирана наличност на резервни части във вашия конкретен регион. Проверете времето за изпращане на техните регионални техници. Техникът трябва да пристигне в рамките на часове, а не дни. Освен това дайте приоритет на машините, оборудвани с възможности за дистанционна диагностика. Често софтуерен инженер може сигурно да влезе във вашата машина и да коригира грешките при подравняване, без да стъпва във вашата фабрика.
Изборът на правилната технология за крайния производствен етап на бек-енд диктува крайния ви производствен добив. Идеалното решение безупречно балансира агресивните цели за пропускателна способност с нулева толерантност към защита на добива. Тъй като пакетните архитектури стават по-малки и по-крехки, разчитането на наследено оборудване се превръща в неустойчив оперативен риск.
Директорите на съоръжения трябва да предприемат незабавни, ориентирани към действие следващи стъпки. Първо проверете текущия си процент на дефекти, за да определите точно къде механичното напрежение причинява повреда. След това категоризирайте предстоящите продуктови линии, за да определите дали имате нужда от шпинделна, лазерна или плазмена технология. Изисквайте абсолютна прозрачност от доставчиците по време на фазата на оценка. Принудете ги да проведат стриктно PoC тестване на вашите действителни производствени материали. И накрая, основавайте решенията си за доставка на доказана производствена стабилност, проверима автоматизирана интеграция и стабилна дългосрочна поддръжка на доставчика.
О: Нарязването на ножовете разчита на високоскоростно физическо смилане, което го прави отличен за дебели композитни субстрати, но склонни към предизвикване на механично напрежение. Лазерната сингулация използва фокусирана оптична енергия за стопяване или модифициране на материали. Той въвежда нулево механично напрежение, но изисква внимателно управление на термичното въздействие. Лазерите обикновено се предпочитат за ултратънки пластини и крехки диелектрици с ниско K.
О: Традиционното нарязване на вафли на кубчета основно изрязва равномерен силиций. Разделянето на субстрата обработва композитни материали, като смола, фибростъкло и мед, намиращи се в BGA или QFN пакети. Тази композитна природа прави субстратите силно податливи на износване и изкривяване, което изисква специализирани състави на ножовете, различни скорости на шпиндела и различни механизми за боравене, за да се предотврати повреда на опаковката.
О: За да елиминирате щетите при работа, потърсете оборудване с безконтактни патронници Bernoulli. Те използват въздушен поток за повдигане на компоненти без физическо докосване. Освен това дайте приоритет на роботизираните крайни изпълнители с мека ръкохватка за поставяне на готови елементи.
О: Изчислете ROI чрез количествено определяне на три основни оперативни промени. Първо, измерете прякото намаление на труда, тъй като автоматизираното зареждане елиминира ръчната работа. Второ, изчислете приходите, получени от увеличението на UPH. И накрая, и най-важното, определете количествено финансовите спестявания, генерирани от намаляването на процента на скрап. Комбинацията от по-висок добив, по-малко оператори и по-бърза продукция обикновено оправдава първоначалните разходи.


