


Производителите на пасивни компоненти в момента са изправени пред сериозно предизвикателство по отношение на нарастващите разходи за ръчен контрол на качеството. Разчитането на човешка визуална проверка създава сериозни затруднения по време на големи производствени серии. Умората на оператора води до непоследователно сортиране, което в крайна сметка вреди на репутацията на марката. Производството на термистор изисква строг външен вид и проверка на размерите преди окончателното опаковане. Както NTC, така и PTC термисторите се нуждаят от физическа проверка, тъй като електрическата функционалност не гарантира дългосрочна механична стабилност. Трябва да хванете физически недостатъци на фабричния етаж, преди частите да бъдат изпратени на клиентите.
Тази статия служи като ръководство за оценка на етапа на вземане на решение за производствени мениджъри и инженери по качеството. Ще проучим какво точно прави тази специализирана машина на производствената линия. Ще разберете реалностите на внедряване на системи за автоматизирано зрение. Ние също така ще очертаем как да оценим правилните автоматизирани машини за вашите специфични изисквания на съоръжението.
Покритие на дефекти: Термисторните AOI машини специално изолират повърхностни дефекти, несъответствия на покритието и малформации на клемите, които електрическите тестове пропускат.
Управление на фалшиви обаждания: Определящият показател за AOI оборудване от висок клас за откриване на външния вид е неговата способност да балансира високи нива на улавяне на дефекти с ниски нива на фалшиво отхвърляне (прекомерно унищожаване).
Линейна интеграция: Съвременните системи преминават от обикновено офлайн вземане на проби към вградена инспекция, като се адаптират към сложни геометрии като компоненти на Matsuba без влошаване на времената на цикъла.
Оценка на доставчици: Краткият списък трябва да даде приоритет на оптичната разделителна способност, алгоритмичната гъвкавост (AI срещу базирана на правила) и поддръжката на интеграция пред чисто теоретичната скорост на обработка.
Електрическите тестове лесно валидират основната функция на компонента. Функционалните тестове обаче не могат да открият микроскопични физически дефекти. Електрическите тестове пропускат микропукнатини, епоксидни празнини и фино окисляване на олово. Тези скрити дефекти често причиняват преждевременни повреди на място, когато частите са подложени на термичен цикъл. Те също така предизвикват проблеми със сглобяването надолу по веригата, когато вашите клиенти се опитват да автоматизират печатни платки. Нуждаете се от специални системи за зрение, за да изолирате тези механични рискове.
Съвременните системи за визуална инспекция се справят с множество критични проверки едновременно. Те сканират компонентите за милисекунди, за да осигурят механична цялост. Можете да категоризирате тези възможности в три основни зони на откриване.
Проверка на покритието и капсулирането
Термисторите разчитат на стабилни епоксидни или стъклени капсули. Камерите идентифицират мехурчета, стружки или неравномерни покрития върху главата на термистора. Мехурчетата улавят влагата. Влагата в крайна сметка причинява вътрешни къси съединения. Неравномерните покрития променят времето за термична реакция на сензора. Високоскоростните камери проверяват дали капсулирането покрива равномерно компонента.
Инспекция на проводника и терминала
Извитите щифтове унищожават възможностите за вмъкване на печатни платки. Системата измерва стъпката и обхвата с микронна точност. Той незабавно открива огънати, окислени или деформирани проводници. Окисляването на оловото предотвратява правилното намокряне на спойката по време на претопяване. Визуалните системи идентифицират обезцветяването, свързано с окисляването, като отделят лошите части преди опаковането.
Маркировка и цветово кодиране
Много пасивни компоненти използват цветни ленти или малки буквено-цифрови отпечатъци за идентификация. Визуалната система потвърждава тези маркировки. Той проверява цветните ленти за стриктна четливост и точност. Избледнели отпечатъци или неправилни цветови последователности предизвикват незабавно отхвърляне.
Съвременните вериги за доставки изискват цялостни одитни пътеки. Високо качество Оборудването AOI за откриване на външен вид дигитализира всички данни за дефекти. Той заснема изображения на всяка отхвърлена част и регистрира конкретния режим на повреда. Тези данни създават стриктната проследимост, необходима за съответствие с ISO и IATF. Автомобилният и медицинският сектор изискват това ниво на регистриране на данни. Чрез дигитализиране на дефекти вашият екип по качеството може да извърши анализ на първопричината за процесите на формоване или потапяне нагоре по веригата.
Стандартната плоска SMD проверка е сравнително лесен процес. Плоските компоненти стоят идеално неподвижно върху конвейерна лента. Комплексната 3D инспекция на компоненти представлява напълно различни инженерни предизвикателства.
Традиционните плоски камери се провалят при проверка на части със странна форма. Жичните термистори притежават триизмерна дълбочина. Те не седят плоски. Специализиран Компонентното AOI оборудване на Matsuba се справя прекрасно с тези деликатни, специфични геометрии. Тези системи използват персонализирани тави за обработка и механизми за прецизно индексиране. Те стабилизират кабелни или потребителски терминални компоненти, без да причиняват механично напрежение. Камерите поддържат прецизни фокусни дълбочини на неравни повърхности, улавяйки едновременно обемистата глава и тънките проводници.
Не можете да проверявате силно извити стъклени повърхности със стандартно плоско осветление. Стандартното осветление създава масивни отблясъци. Многоъгълното осветление решава този специфичен проблем. Усъвършенстваните машини подреждат различни светлинни масиви, за да премахнат сенките и да нормализират отраженията върху извитите термисторни глави и металните щифтове.
Коаксиално осветление: Осветява плоски, отразяващи повърхности, за да провери за повърхностни драскотини.
Осветление с нисък ъгъл: хвърля сенки върху текстури, за да подчертае ръбове и микропукнатини.
Куполно осветление: Осигурява меко, индиректно осветление за премахване на силните отблясъци от лъскави стъклени капсули.
Системата пулсира тези светлини в бърза последователност. Камерата заснема няколко кадъра при различни условия на осветеност. След това софтуерът обединява тези изображения, за да формира пълен геометричен профил на компонента.
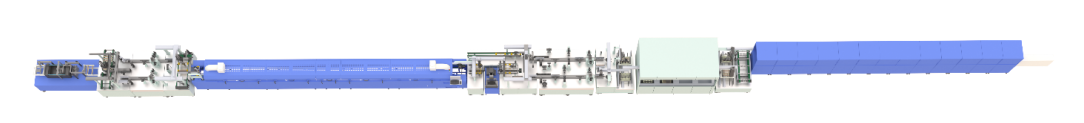
Изборът на правилната машина изисква структуриран подход. Трябва да картографирате специфични хардуерни характеристики директно към желаните производствени резултати. Избягвайте да купувате машини единствено въз основа на маркетингови спецификации.
Резолюция срещу време на цикъл
Камерите с по-висок мегапиксел лесно откриват по-малки микропукнатини. Обработката на 25-мегапикселова снимка обаче отнема милисекунди повече от обработката на 5-мегапикселова снимка. Умножете това забавяне по 20 000 компонента на час и тесните места в линията бързо се появяват. Трябва да оцените сладкото място за необходимите единици на час (UPH). Ако вашата толерантност позволява незначителни козметични дефекти, камера с по-ниска разделителна способност и по-висока скорост може да увеличи максимално производителността ви.
Алгоритмичен подход
Софтуерът управлява действителната проверка. Можете да изберете традиционни алгоритми, базирани на правила, или модели на визия на Deep Learning. Системите, базирани на правила, разчитат на строги геометрични параметри. Те превъзхождат в измерването на водещата стъпка. Моделите за дълбоко обучение се отличават с откриването на субективни повърхностни дефекти като фини вариации на покритието. AI драстично намалява фалшивите положителни резултати, защото разбира приемливите вариации в цвета на смолата.
Таблица: Сравнение на алгоритмичен подход
Характеристика |
Алгоритми, базирани на правила |
Визия за дълбоко обучение (AI). |
|---|---|---|
Време за настройка |
Бързо за прости геометрии |
Изисква по-дълго време за обучение |
Дефектна гъвкавост |
твърд; се проваля при неочаквани отклонения |
Силно адаптивен към фини вариации |
Най-доброто приложение |
Строги измервания на размерите (размах на оловото) |
Субективни дефекти на външния вид (цвят на покритието) |
Коефициент на фалшиви повиквания |
По-високо при сложни отразяващи повърхности |
Значително по-ниска пост-оптимизация |
Механизми за обработка
Начинът, по който машината движи компонента, е критичен. Системите използват гравитационно захранвани релси, механизми за лента и макара или потребителски индексиращи циферблати. Гравитационните писти предлагат висока скорост, но рискуват да начупят крехки стъклени покрития. Циферблатите за индексиране осигуряват нежно, прецизно боравене, но струват повече. Избраната от вас система за обработка трябва да съответства на вашия поток нагоре и надолу по веригата. Никога не трябва да причинява механична повреда на термистора по време на процеса на проверка.
Разполагането на системи за автоматизирано зрение във фабриката винаги представлява препятствия. Трябва да предвидите тези предизвикателства отрано, за да осигурите безпроблемно приемане от вашия производствен персонал.
Много доставчици обещават простота на plug-and-play. В действителност оптичната проверка изисква търпение и настройка. Фабричната среда въвежда променливи като вибрации, промени в околната светлина и прах.
Нов Оборудването на AOI често първоначално генерира високи нива на фалшиви откази. Системата отхвърля идеално добри части, защото открива микроскопични, нефункционални аномалии. Наричаме това фаза на свръхубиване. Имате нужда от специален период за настройка, за да оптимизирате праговете за проверка. Операторите трябва да обучат софтуера кои козметични недостатъци са приемливи.
Изграждането на стабилна библиотека с дефекти отнема време. Не можете просто да включите машината и да очаквате съвършенство. Трябва да захраните системата с хиляди примери.
Сканирайте базова линия от компоненти, за които е известно, че са изправни, за да установите приемливо отклонение.
Въведете заведомо лоши компоненти със специфични дефекти (пукнатини, мехурчета, огънати проводници).
Регулирайте интензитета на осветлението за различни цветове на смолата (напр. черна срещу зелена епоксидна смола).
Пуснете пилотна партида и прегледайте ръчно всички отхвърлени части, за да настроите фино алгоритъма.
Оптичната чистота се влошава бързо в индустриална среда. Прахът се утаява върху лещите на камерата. Бездомната епоксидна смола се залепва за пътеки за обработка. Трябва да очертаете стриктни допускания за поддръжка. Почистването на лещите, подравняването на релсите и смекчаването на праха са ежедневни нужди. Ако пренебрегнете физическата поддръжка, вашият процент на фалшиви откази ще се покачва стабилно с течение на времето.
Обосноваването на капиталовите разходи изисква ясни показатели за успех. Трябва да докажете, че оборудването носи осезаеми производствени ползи.
Как всъщност изглежда успешното внедряване? Най-добрите практики в индустрията са насочени към стриктен нулев процент на избягване на дефекти. Никакви дефектни части не трябва да достигат до вашия клиент. Едновременно с това трябва да се стремите към процент на фалшиви повиквания под 3% след оптимизацията. Освен това успешното внедряване трябва да доведе до 30% намаление на разходите за труд при ръчна проверка. Можете да преразпределите човешки инспектори към задачи с по-висока стойност, като например анализ на първопричината.
Не приемайте стандартни тестови образци на продавача по време на демонстрация. Доставчиците настройват перфектно своите демонстрационни машини за собствените си девствени проби.
Поискайте тестване за доказателство на концепцията (POC), като използвате вашите производствени проби за най-лошия случай.
Включете части с гранични козметични дефекти, за да тествате нюансите на AI.
Оценете внимателно използваемостта на софтуера по време на демонстрацията.
Запитайте се: Могат ли настоящите ви линейни оператори лесно да коригират праговете? Или интерфейсът изисква специален визуален инженер в персонала? Машините от висок клас трябва да разполагат с интуитивен, удобен за оператора интерфейс.
Начертайте диаграмата на Парето за вашия специфичен дефект, преди да се свържете с доставчици. Знайте точно кои дефекти причиняват най-много оплаквания на клиентите. Определете вашите точни UPH изисквания. Разбирането на вашите базови данни гарантира по-добър процес на съвпадение. Задълбочената подготовка ви помага да изберете най-подходящия термисторно AOI оборудване за вашата специфична производствена линия.
Автоматизираните оптични системи напълно променят вашата парадигма за контрол на качеството. Преминавате от субективното вземане на проби от хора към обективна, мащабируема 100% инспекция. Този преход защитава репутацията на вашата марка и предотвратява скъпоструващи повреди при сглобяване надолу по веригата за вашите клиенти.
Най-добрият избор на оборудване внимателно балансира оптичната прецизност с практичната работа с материала. Дайте приоритет на системи, които предлагат гъвкаво осветление, интуитивен AI софтуер и нежни механизми за индексиране. Като се съсредоточавате върху лесни за поддръжка, много адаптивни машини, вие осигурявате дългосрочна стабилност на линията и постоянно качество на продукта.
A: Не. AOI открива външен вид и механични дефекти. Той трябва да бъде съчетан с електрически тестове (съпротивление, B-стойност) за цялостно осигуряване на качеството.
О: Въпреки че силно зависят от продукта, индустриалните стандарти обикновено са насочени към процент на фалшиви обаждания под 3% след оптимизацията, със строг процент на избягване на дефекти от 0,1%.
О: Усъвършенстваните системи използват програмируемо многоспектърно или многоъгълно осветление, съчетано с визуални модели на AI, за нормализиране на отраженията и изолиране на действителните дефекти от оптичния отблясък.


