


Singulationsprocessen repræsenterer den sidste, kritiske forhindring i slutningen af back-end-halvlederproduktionslinjen. Fejl på dette sene stadie spilder ikke kun råsilicium. De forværrer omkostningerne ved alle tidligere upstream-processer og multiplicerer de økonomiske tab for anlægget. Facility directors og procesingeniører står over for en konstant operationel spænding her. Du skal balancere den aggressive efterspørgsel efter maksimering af gennemløb (UPH) mod den absolutte nødvendighed af at minimere mekanisk belastning, pakkekontaktskade og det samlede udbyttetab.
At navigere i denne komplekse balance kræver, at man bevæger sig ud over ældre systemer for at indføre præcisionskonstruerede automatiserede løsninger. I denne guide giver vi en objektiv ramme til at evaluere og udvælge singuleringsteknologier. Du vil lære, hvordan du matcher specifikt udstyr til applikationsdrevne krav og vurderer verificerbare præstationsmålinger. I sidste ende sikrer denne tilgang, at du beskytter sent udbytte, mens du optimerer dine eksisterende back-end-automatiseringsarbejdsgange.
Yield Protection Først: Moderne singulationsudstyr skal håndtere emballagekontaktskader og termisk stress, da ældre systemer kæmper med avanceret, skrøbelig emballage.
Anvendelsesdrevet udvælgelse: Valget mellem mekanisk, laser- og plasmasingulation afhænger udelukkende af pakketypen (f.eks. blyramme vs. substratsingulation).
Automatiserings-ROI: Opgradering til en automatisk singuleringsmaskine flytter den operationelle flaskehals, hvilket kræver verificerbare integrationsmuligheder med eksisterende back-end-automatisering.
Skjulte implementeringsfaktorer: Slid på forbrugsstoffer, nedetid for kalibrering og eftermontering af faciliteter repræsenterer de største implementeringsrisici under indkøb.
Singulation sidder på det højeste værdipunkt i hele produktionskæden. Når en komponent når dette stadie, har den allerede absorberet omkostningerne ved waferfremstilling, matricebinding, trådbinding og indkapsling. Skrot genereret under den endelige udskæring repræsenterer den maksimale ophobning af spildte materialer og arbejdskraft. Derfor investeres i høj kvalitet halvlederpakkeværktøjer beskytter direkte dine fortjenstmargener. En mindre fejlrate her ødelægger investeringsafkastet for hele batchen.
Ældre teknologi skaber rutinemæssigt produktionsflaskehalse. Ældre mekaniske save er afhængige af forældede spindeldesigns. Disse ældre systemer genererer overdreven mekanisk vibration. Denne vibration bevæger sig gennem substratet, hvilket fører til mikroskopisk afskalning og intern delaminering. Desuden kæmpede den tidlige generation af maskiner med kompositmaterialer og efterlod ofte grater eller flossede sarte lag. Procesingeniører har historisk brugt timer på at justere parametre blot for at opretholde grænseoverskridende acceptable defektrater.
For at komme videre skal indkøbsteams opstille strenge succeskriterier. Evaluer ikke maskiner baseret på generiske markedsføringspåstande. I stedet skal du basere din evaluering på fire kritiske metrics:
Enheder pr. time (UPH): Den virkelige udgangshastighed under kontinuerlig drift.
Mean Time Between Failures (MTBF): Udstyrets pålidelighed og oppetid forudsigelighed.
Skærepræcision: Toleranceevnerne, typisk målt i encifrede mikron.
Defektrater: Procentdelen af enheder, der er afvist på grund af skår, revner eller kosmetiske fejl.
Almindelig fejl: At stole udelukkende på maksimale UPH-tal. En maskine, der kører ved tophastighed, kompromitterer ofte skærepræcisionen, hvilket fører til uacceptable defektrater, der ophæver hastighedsfordelen.
Forskellige emballageteknologier kræver helt forskellige skæremekanismer. At vælge det rigtige singulationsudstyr afhænger strengt af de fysiske og termiske egenskaber af de materialer, du behandler.
Ball Grid Arrays (BGA) og Quad Flat No-leads (QFN)-pakker bruger i høj grad kompositmaterialer. Disse laminater blander kobberspor, glasfiber og harpiks. Substratsingulation kræver enestående præcision for at forhindre substratvridning og kompositflossning. Den primære udstyrspasning forbliver højhastigheds-spindelklingeudskæring. Moderne systemer parrer ultratynde harpiks eller elektropletterede klinger med avanceret vask og tør integration. Denne integrerede rengøring fjerner siliciumstøv og gylle med det samme, hvilket forhindrer kontaminering på emballagens kontakter.
Avanceret emballage beskæftiger sig med ultratynde lag og meget skrøbelige lavk-dielektriske stoffer. Mekaniske klinger genererer for meget stress for disse sarte strukturer. Dine krav her inkluderer en nul-bredde indskæring og fuldstændig eliminering af termiske skader. Den ideelle udstyrspasning involverer laser-terninger (enten stealth-terninger eller laserablation) eller plasma-terninger. Stealth dicing fokuserer en laser inde i siliciumet, hvilket skaber et modificeret lag, der rent adskilles ved let udvidelse. Plasma-terninger bruger kemisk ætsning til at adskille matricen samtidigt, hvilket giver uovertruffen kapacitet for små komponenter.
Traditionelle blyrammepakker udgør en anden udfordring. Du skal håndtere tykke støbemasser og afbøde metaldeformation under skæringen. Blyrammer af kobber bøjes eller grater let, hvis de udsættes for ukorrekte kræfter. Ydermere fører udtrækning af de adskilte pakker ofte til kontaktskader. Standardudstyrspasningen omfatter kraftige mekaniske stanser eller specialiserede savsystemer udstyret med bløde håndteringsrobotmekanismer. Disse værktøjer giver den nødvendige kraft, mens de dæmper de enkelte pakker under sorteringen.
Nedenstående diagram opsummerer de optimale applikationer for hver teknologi:
Pakketype |
Primært materiale |
Anbefalet teknologi |
Nøglefordel |
|---|---|---|---|
BGA, LGA, QFN |
Kompositlaminater, Resin |
Spindelklinge terninger |
Rene kanter, forhindrer kompositflossning |
WLCSP, ultratynd matrice |
Silicium, lav-k dielektrik |
Laser Stealth / Plasma Dicing |
Ingen mekanisk belastning, smal snit |
Støbte blyrammer |
Tyk støbemasse, kobber |
Mekanisk stansning/savning |
Høj fysisk kraft, forhindrer metalbøjning |
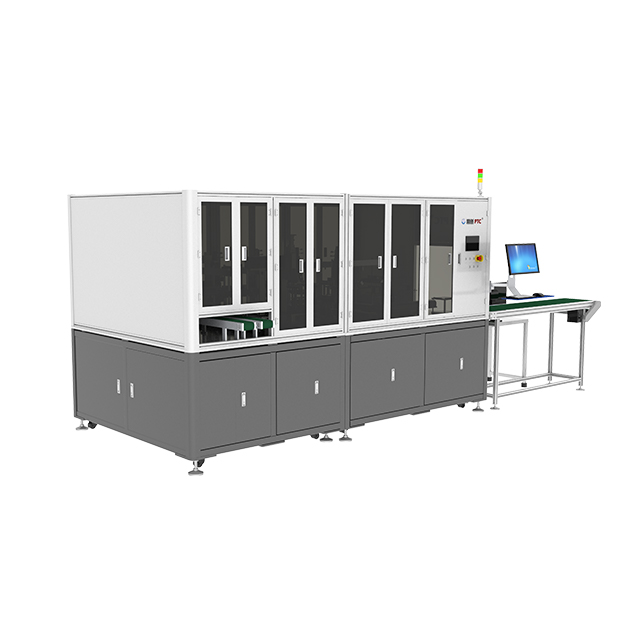
Anskaffelse af en Automatic Singulation Machine flytter den operationelle flaskehals i dit anlæg. For at sikre en glidende overgang skal du evaluere potentielle platforme på tværs af flere tekniske kernedimensioner.
Vurder præcis, hvordan udstyret griber, flytter og frigiver pakkerne. Mikroridser under håndtering forringer den endelige produktkvalitet. Se efter leverandørdata, der viser minimal pakkekontaktskade. Branchens bedste praksis foretrækker ikke-kontakt Bernoulli patroner til håndtering af sarte wafers. Til støbte pakker forhindrer softgrip-robotsluteffektorer knusekræfter. Du skal verificere, at føreren uden problemer kan overføre terninger uden at tabe eller justere dem forkert.
Tag aldrig leverandørens UPH-krav for pålydende. Høje hastigheder øger ofte knivens vibrationer eller termisk laserudslip. Kræv UPH-målinger målt strengt i forhold til dit anlægs tolerancer for skærekvalitet. Hvis din maksimale acceptable spånstørrelse er 10 mikron, skal du bede leverandøren om at bevise deres UPH specifikt ved den tolerance. At skubbe maskinen hurtigere end dens stabile tærskel fører til massivt udbyttetab.
Moderne back-end-operationer kræver problemfri automatisering. Evaluer maskinens kompatibilitet med SECS/GEM-protokoller. Denne integration sikrer, at værktøjet kommunikerer perfekt med dit fabriksværtssystem. Det trinvise flow skal ske uden manuel indgriben. Et fuldt integreret system følger disse automatiske trin:
Accepterer inputkassetter direkte fra støbe- eller hærdningsstationer.
Scanner stregkoder og indlæser automatisk den specifikke skæreopskrift.
Udfører singuleringsprocessen, mens knivslid eller laserstabilitet overvåges.
Renser og tørrer de adskilte enheder i vaskestationen.
Udsender de endelige pakker direkte til sorterings-, test- eller tape-and-reel-moduler.
Avanceret udstyr er stærkt afhængig af integreret Automated Optical Inspection (AOI). AOI-systemet giver kerf-overvågning i realtid. Hvis klingen begynder at drive eller slides ujævnt, registrerer synssystemet mikrometerskiftet. Den anvender derefter automatiske justeringskorrektioner før næste klipning. Denne feedback i lukket kredsløb forhindrer katastrofale batchfejl og reducerer operatørens indgriben markant.
At købe udstyret er kun det første skridt. Forberedelse af dit anlæg og dit team repræsenterer en betydelig operationel hindring. Mange facility directors undervurderer infrastrukturens forudsætninger.
Dit produktionsgulv skal opfylde strenge miljø- og brugsstandarder før installation. Fælles facilitets forudsætninger omfatter:
Ultra-Pure Water (UPW): Vaskestationer til skæring af knive forbruger enorme mængder UPW. Du skal sikre dig, at dit VVS kan håndtere strømningshastigheden og renhedskravene.
Specialiserede udstødningssystemer: Laserablation og plasmaætsning genererer giftige dampe og partikler. Korrekt anlæggets udstødningsruting er obligatorisk af hensyn til arbejdernes sikkerhed.
Vibrationsisoleret gulvbelægning: Tunge maskiner i nærheden kan sende mikrovibrationer gennem gulvet. Dette forstyrrer den nanometerpræcision, der kræves til stealth laser terninger.
Stabil strømforsyning: Spændingsudsving kan crashe følsomme AOI-kameraer eller afbryde laserimpulser midtvejs.
Kvantificer den daglige operationelle realitet ved at køre maskinen. Systemer til skæring af knive forbruger harpiks eller metalblade hurtigt. Du skal beregne den forventede klingeslidhastighed baseret på dine specifikke støbemasser. Lasersystemer bruger ikke fysiske blade, men selve laserkilden nedbrydes over tid og kræver til sidst en dyr udskiftning. Plasmasystemer forbruger specialiserede reaktive gasser kontinuerligt. Følg disse forbrugsstoffer nøje for at forudse dine ugentlige driftsudgifter.
At migrere fra ældre værktøjer til en moderne automatiseret platform involverer en stejl indlæringskurve. Operatører skal skifte fra manuelle drejeknapper til komplekse softwaregrænseflader. Løs denne kvalifikationskløft tidligt. Oprettelse af opskrifter kræver en forståelse af avanceret materialevidenskab. Optisk sensorkalibrering kræver tålmodighed og præcision. Planlæg forlænget nedetid i løbet af de første implementeringsuger, efterhånden som dit team stifter bekendtskab med den nye grænseflade.
Bedste praksis: Tildel to dedikerede procesingeniører til at skygge for leverandørens installationsteam. Denne praktiske oplevelse overfører afgørende viden om fejlfinding direkte til dit interne personale.
At vælge den rigtige leverandør dikterer din langsigtede succes. Evaluer potentielle partnere baseret på verificerbar ydeevne, strenge tests og omfattende støttestrukturer.
Se ud over den oprindelige købspris. Byg en ramme, der beregner den sande driftsværdi over en femårig livscyklus. Faktor i de forhåndsinvesteringer. Tilføj de forventede omkostninger for daglige forbrugsvarer som knive. Medtag eventuelle nødvendige facilitetsopgraderinger, såsom nye udstødningsrør. Til sidst modellerer du den økonomiske virkning af den forventede nedetid. En billigere maskine, der går i stykker ugentligt, koster eksponentielt mere end en premium-maskine med høj oppetid.
Køb aldrig udstyr baseret på generiske showroom-demonstrationer. Leverandører bruger ofte optimeret, let at skære dummy-materialer til markedsføring af videoer. Mandat til et strengt Proof of Concept (PoC). Send dit anlægs nøjagtige substratmaterialer og pakkedesign til leverandøren. Kræv, at de kører en fuld produktionsbatch. Inspicer outputtet internt ved hjælp af dine egne kvalitetskontrolstandarder. Hvis leverandøren ikke kan overholde dine flis- og gennemløbstolerancer på dit faktiske produkt, skal du diskvalificere dem med det samme.
Udstyret går i stykker. Når det sker, bestemmer din leverandørs responstid dit produktionstab. Evaluer serviceniveauaftalerne omhyggeligt. Etabler strenge kriterier for leverandørsupport. Kræv garanteret reservedele tilgængelighed inden for din specifikke region. Bekræft deres regionale teknikers afsendelsestider. En tekniker bør ankomme inden for timer, ikke dage. Prioriter desuden maskiner udstyret med fjerndiagnosefunktioner. Ofte kan en softwareingeniør sikkert logge ind på din maskine og rette justeringsfejl uden at sætte foden ind på din fabrik.
Valg af den rigtige teknologi til det sidste back-end-produktionstrin dikterer dit ultimative produktionsudbytte. Den ideelle løsning balancerer fejlfrit aggressive gennemløbsmål med nultolerance-udbyttebeskyttelse. Efterhånden som pakkearkitekturer bliver mindre og mere skrøbelige, bliver det en uholdbar operationel risiko at stole på ældre udstyr.
Facility directors bør tage øjeblikkelige, handlingsorienterede næste skridt. Først skal du kontrollere dine nuværende defektrater for at identificere præcis, hvor mekanisk stress forårsager fejl. Kategoriser derefter dine kommende produktpipelines for at afgøre, om du har brug for spindel-, laser- eller plasmateknologi. Kræv absolut gennemsigtighed fra leverandører under evalueringsfasen. Tving dem til at udføre strenge PoC-test af dine faktiske produktionsmaterialer. Basér endelig dine indkøbsbeslutninger på dokumenteret produktionsstabilitet, verificerbar automatiseringsintegration og robust langsigtet leverandørsupport.
A: Knivskæring er afhængig af højhastigheds fysisk slibning, hvilket gør det fremragende til tykke kompositsubstrater, men tilbøjelige til at inducere mekanisk belastning. Lasersingulation bruger fokuseret optisk energi til at smelte eller modificere materialer. Det introducerer ingen mekanisk belastning, men kræver omhyggelig håndtering af termisk påvirkning. Lasere foretrækkes generelt til ultratynde wafere og skrøbelige lavk-dielektriske stoffer.
A: Traditionel skive skæring skærer primært ensartet silicium. Substratsingulation behandler kompositmaterialer, såsom harpiks, glasfiber og kobber, der findes i BGA- eller QFN-pakker. Denne sammensatte natur gør substrater meget modtagelige for flossning og vridning, hvilket kræver specialiserede bladsammensætninger, varierede spindelhastigheder og særskilte håndteringsmekanismer for at forhindre emballageskader.
A: For at undgå håndteringsskader skal du kigge efter udstyr med berøringsfri Bernoulli-patron. Disse udnytter luftstrømmen til at løfte komponenter uden fysisk berøring. Prioritér desuden softgrip-robotsluteffektorer til placering af færdige enheder.
A: Beregn ROI ved at kvantificere tre store operationelle skift. Mål først direkte arbejdskraftreduktion, da automatiseret læsning eliminerer manuel håndtering. For det andet skal du beregne indtægterne fra UPH-stigningen. Til sidst, og vigtigst af alt, kvantificer de økonomiske besparelser, der genereres af skrotningsreduktionen. Kombinationen af højere udbytte, færre operatører og hurtigere output retfærdiggør typisk de oprindelige udgifter.


