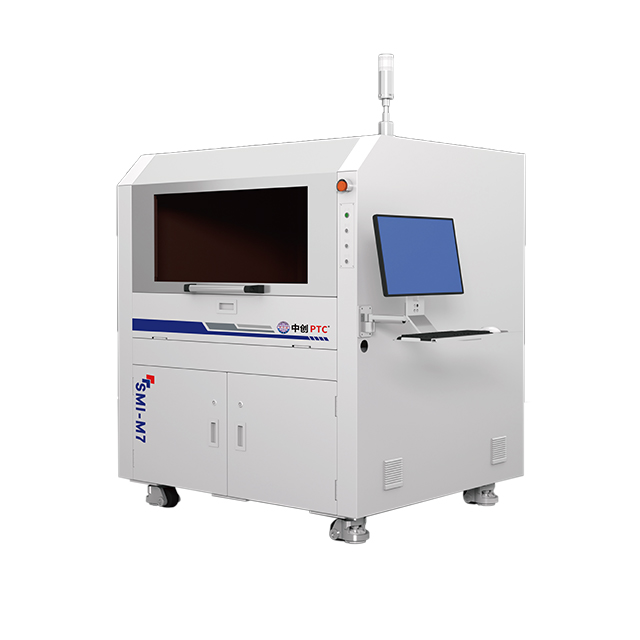
Die Fehlerquote in der Präzisionsfertigung nimmt rapide ab. Herkömmliche Stichprobenmethoden versagen einfach. Sie können die modernen Toleranzanforderungen im Submikrometerbereich nicht erfüllen. Sie können sich nicht mehr auf isolierte Qualitätskontrollen verlassen. Die heutige Produktion erfordert eine kontinuierliche Inline-Überwachung. Ein umfassendes Das digitale Grafikerkennungssystem schließt diese kritische Lücke effektiv. Diese Technologie verlagert Anlagen von reaktiver Sortierung auf proaktive Prozesskontrolle. Es erkennt Anomalien sofort, bevor sie ganze Chargen ruinieren. Dieser Artikel bietet Betriebs- und Qualitätsleitern einen praktischen Rahmen. Wir werden die Bewertung und Implementierung fortschrittlicher visueller Inspektionstechnologien untersuchen. Sie werden lernen, diese Upgrades souverän zu rechtfertigen. Unser Leitfaden hilft Ihnen, sich sicher durch komplexe Anbieterfunktionen zu navigieren. Sie können vermeiden, auf übertriebene Marketingaussagen hereinzufallen. Lesen Sie weiter, um Ihre Qualitätssicherungsstrategie zu transformieren.
Strategische Ausrichtung: Die direkte Verbindung von CAD-Modellen mit Echtzeitmessungen reduziert Inspektionsengpässe und beschleunigt die Markteinführung.
Technische Machbarkeit: Bei der Systemauswahl muss die optische Auflösung mit dem Produktionsdurchsatz in Einklang gebracht werden. Eine 100 %-Inspektion ist nur dann realisierbar, wenn die Verarbeitungsgeschwindigkeiten mit den Liniengeschwindigkeiten übereinstimmen.
Risikominderung: Die höchsten versteckten Kosten entstehen durch Umgebungsvariablen (Vibration, Beleuchtung) und Kalibrierungsabweichungen, die strenge Pilottests erfordern.
ROI-Fokus: Die Rechtfertigung beruht auf der Reduzierung der Falschausschussraten, der Minimierung von Ausschuss und der Senkung der langfristigen Gesamtbetriebskosten (TCO) und nicht nur auf den anfänglichen Hardwarekosten.
Das Geschäftsproblem beginnt auf der mikroskopischen Ebene. Bauteilgeometrien werden von Jahr zu Jahr komplexer. Herkömmliche Koordinatenmessgeräte (KMGs) bieten eine unglaubliche Genauigkeit. Für die Massenproduktion sind sie jedoch einfach zu langsam. Sie führen zu massiven Engpässen in der Fabrikhalle. Wenn ein KMG-Zyklus fünf Minuten dauert, können Sie nicht jedes einzelne Teil prüfen. Sie benötigen sofort schnellere Alternativen. Modern Die digitale Grafikerkennung löst genau dieses Problem. Es erfasst hochauflösende Dimensionsdaten in Millisekunden. Diese Geschwindigkeit ermöglicht eine umfassende Inspektion ohne Verlangsamung der Ausgabe.
Berücksichtigen Sie als Nächstes die betrieblichen Reibungsverluste innerhalb Ihrer Einrichtung. Ingenieure entwerfen perfekte Modelle mit moderner CAD-Software. Es ist schwierig, diese makellosen digitalen Modelle in umsetzbare Kriterien für die Fabrikhalle zu übersetzen. Betreiber haben oft Schwierigkeiten, komplexe technische Toleranzen zu interpretieren. Eine moderne Erkennungseinrichtung eliminiert diese kostspielige Unterbrechung. Es übernimmt CAD-Daten direkt in den Vision-Controller. Es vergleicht physische Teile automatisch mit digitalen Zwillingen. Dieser Ansatz beseitigt menschliche Interpretationsfehler vollständig. Die Qualitätsstandards bleiben über alle Produktionsschichten hinweg absolut objektiv.
Wir müssen auch grundlegende Erfolgskriterien neu definieren. Alte Qualitätsmetriken konzentrierten sich auf die Erkennung von Fehlern nach der Produktion. Das Finden eines fehlerhaften Teils am Ende der Produktionslinie ist eine Geldverschwendung. Echter Fertigungserfolg bedeutet, Abweichungen in Echtzeit vorherzusagen und zu korrigieren. Sie möchten eine Werkzeugabweichung frühzeitig erkennen. Sie stellen die CNC-Maschine ein, bevor sie Ausschuss produziert. Dieser proaktive Ansatz spart teure Materialien und Fachkräfte. Es gewährleistet eine gleichbleibende Produktqualität und schützt den Ruf Ihrer Marke. Durch vorausschauendes Monitoring wird die Qualitätskontrolle zum Profitcenter.
Moderne Einrichtungen werden bereitgestellt automatisierte visuelle Inspektion für verschiedene Anwendungen. Diese robusten Werkzeuge bewältigen weit mehr als einfache Messaufgaben. Sie schützen die Materialintegrität und klassifizieren nuancierte Oberflächenfehler. Lassen Sie uns drei hochwirksame Fertigungsszenarien untersuchen.
Dimensionsüberprüfung in Echtzeit: Einrichtungen nutzen ständig Hochgeschwindigkeits-Bilderfassung. Kameras messen kritische Abmessungen an aktiven Produktionslinien. Sie vergleichen die physischen Ergebnisse sofort mit den CAD-Grundlinien. Dies geschieht, ohne das Förderband zu verlangsamen. Vorsichtsmaßnahme: Sie müssen das Sichtfeld (FOV) und die messbare Präzision sorgfältig abwägen. Ein breiteres Sichtfeld erfasst mehr Teile auf einmal. Es geht jedoch zu Lasten der Pixeldichte und der Genauigkeit im Mikrometerbereich. Wir empfehlen Ihnen, Ihren genauen Toleranzbedarf zu berechnen, bevor Sie die Linsen auswählen. Telezentrische Objektive beheben dabei häufig Parallaxenfehler.
Digitale Bildkorrelation (DIC) für Spannung und Dehnung: DIC verfolgt Mikroverformungen auf Bauteiloberflächen. Es überwacht aktiv Teile unter thermischer oder mechanischer Belastung. Sie tragen ein feines Sprenkelmuster auf die Materialoberfläche auf. Die Kameras verfolgen, wie sich diese Flecken unter ausgeübter Belastung verschieben. Diese Anwendung ist für die Luft- und Raumfahrt sowie die Herstellung medizinischer Geräte von entscheidender Bedeutung. Materielle Integrität rettet in diesen Bereichen buchstäblich Leben. DIC stellt visuelle Wärmekarten von Stresskonzentrationen bereit.
Kategorisierung komplexer Oberflächenfehler: Einfache Pass/Fail-Metriken reichen nicht mehr aus. Sie benötigen Systeme, die in der Lage sind, bestimmte Anomalien genau zu klassifizieren. Sie müssen zwischen flachen Kratzern, tiefen Vertiefungen und Beschichtungsinkonsistenzen unterscheiden. Hier zeichnen sich deterministische, regelbasierte Algorithmen aus. In streng regulierten Umgebungen übertreffen sie häufig KI-gesteuerte Modelle. Regelbasierte Systeme bieten eine klare, überprüfbare Logik. KI-Modelle können manchmal als unvorhersehbare Black Boxes fungieren. Regulierungsbehörden bevorzugen deterministische Ergebnisse für die Compliance-Dokumentation.
Vergleichstabelle: Kompromiss zwischen FOV und Präzision
Anwendungsfokus |
Sichtfeld (FOV) |
Präzisionsniveau |
Bester Anwendungsfall |
|---|---|---|---|
Makromontage |
Groß (>500 mm) |
Niedrig bis mittel (0,1 mm) |
Allgemeine Teilepräsenz, Verpackungsüberprüfung |
Komponentenbearbeitung |
Mittel (100–500 mm) |
Hoch (0,01 mm) |
Maßkontrolle, genaue Lochplatzierung |
Mikroelektronik |
Klein (<100 mm) |
Ultrahoch (<1 Mikron) |
Halbleiterinspektion, Mikrorisserkennung |
Wählen Sie Ihren nächsten aus Bildinspektionssystem erfordert eine strenge Bewertung. Sie können sich nicht allein auf die Spezifikationen von Hochglanzbroschüren verlassen. Sie müssen die Hardwarefunktionen an die tatsächlichen Produktionsrealitäten anpassen. Bewerten Sie zunächst sorgfältig die Kameraauflösung, die Bildraten und die Objektivverzerrung. Hochauflösende Sensoren erfassen atemberaubende geometrische Details. Allerdings dauert die Verarbeitung großer Bilddateien deutlich länger. Bewertungsregel: Überbewerten Sie die optische Auflösung nicht unnötig. Dadurch wird die benötigte Frame-Verarbeitungszeit gedrosselt. Eine vollständige Inline-Inspektion schlägt fehl, wenn die Bildverarbeitung hinter der Liniengeschwindigkeit zurückbleibt. Sie müssen das Gleichgewicht zwischen Detail und Geschwindigkeit optimieren.
Als nächstes sollten Sie die Zuverlässigkeit von Software und Algorithmen genau unter die Lupe nehmen. Sie müssen zwischen proprietärer Anbietersoftware und Bibliotheken mit offener Architektur wählen. Proprietäre Tools bieten eine einfachere Ersteinrichtung und dedizierten Support. Bibliotheken mit offener Architektur bieten enorme Flexibilität für die Entwicklung benutzerdefinierter Algorithmen. Testen Sie die Software anhand realistischer Teildarstellungsvarianten. Es muss unerwartete Drehungen, Maßstabsänderungen und Lichtverschiebungen elegant bewältigen. Sprödigkeitsalgorithmen versagen, wenn Teile leicht schief ankommen. Robuste Software verwendet Mustervergleichstools, um Merkmale unabhängig von der Ausrichtung zu lokalisieren.
Abschließend legen Sie die Anforderungen an die Systeminteroperabilität umfassend fest. Ihre neuen Geräte können nicht isoliert vom Netzwerk betrieben werden. Es muss nahtlos mit Ihrer gesamten Fabrikinfrastruktur kommunizieren. Bewerten Sie Integrationsprotokolle für Ihre bestehende Product Lifecycle Management (PLM)-Software. Überprüfen Sie sichere Handshakes für Manufacturing Execution Systems (MES). Stellen Sie sicher, dass der Vision-Controller Roboterhandhabungseinheiten sofort auslösen kann. Verzögerungen in der Netzwerkkommunikation führen dazu, dass fehlerhafte Teile unsortiert durch die Linie laufen.
Systembewertungsmatrix
Kriterien |
Häufiger Fehler |
Best Practice |
|---|---|---|
Hardware |
Maximale Megapixel blind kaufen |
Anpassung der Auflösung an die minimale Fehlergröße |
Software |
Eine perfekte Ausrichtung der Teile wird vorausgesetzt |
Testalgorithmen an gedrehten und schiefen Teilen |
Integration |
Netzwerk-IT aus Pilotphasen herauslassen |
Testen von SPS/MES-Daten-Handshakes zu Beginn des Projekts |
Bereitstellen Präzisionsdetektionsgeräte bringen besondere technische Herausforderungen mit sich. Die Leistung im Labor entspricht selten der Leistung in der Fabrikhalle. Eine kontrollierte Demonstrationsumgebung verbirgt viele dynamische Variablen. Sie müssen Umweltinstabilität proaktiv angehen. Austretendes Umgebungslicht durch Oberlichter beeinträchtigt den Bildkontrast. Starke Maschinenvibrationen verwischen die aufgenommenen Bilder. In der Luft befindliche Partikel setzen sich auf Linsen ab und verfälschen die optischen Messwerte. Sie benötigen robuste physische Gehäuse, um die Sensorgenauigkeit zu schützen. Umgebungskontrollen gewährleisten wiederholbare Messdaten über verschiedene Schichten und Jahreszeiten hinweg.
Das Dilemma der falschen Zurückweisung ist ein weiteres großes verstecktes Risiko. Ingenieure stimmen diese Systeme anfangs oft zu streng ab. Sie wollen, dass absolut keine Mängel beim Endkunden ankommen. Überempfindlichkeit führt jedoch dazu, dass einwandfrei funktionierende Teile verschrottet werden. Dadurch werden Ihre Gewinnmargen schnell zerstört. Sie müssen mithilfe von Gauge R&R-Studien (Repeatability and Reproducibility) statistisch fundierte Basisschwellenwerte festlegen. Sammeln Sie umfangreiche Daten zu akzeptablen physikalischen Abweichungen, bevor Sie Ihre Prüfparameter sperren. Ausgewogene Schwellenwerte verhindern unnötige Verschwendung.
Der Kalibrierungsaufwand ist die Realität der täglichen Wartung. Optische Systeme driften im Laufe der Zeit auf natürliche Weise. Die Wärmeausdehnung in der Fabrik verändert die Kameraausrichtung mikroskopisch. Sie müssen sich fragen, wie oft die optische Einrichtung eine Neukalibrierung erfordert. Bestimmen Sie die spezifischen Fehlerkompensationsroutinen, die benötigt werden. Berechnen Sie die Betriebsausfallzeit, die mit diesen Wartungszyklen verbunden ist. Automatisierte Kalibrierroutinen reduzieren diesen Aufwand deutlich. Sie führen tägliche Kontrollen durch, ohne dass dafür spezialisiertes technisches Personal erforderlich ist.
Installieren Sie Bandpassfilter an den Linsen, um die schwankende Umgebungsbeleuchtung in der Fabrik vollständig zu blockieren.
Montieren Sie Kameras auf unabhängigen Stützen, um sie vor starken Vibrationen des Förderbands zu schützen.
Lassen Sie das System eine Woche lang im „Geistermodus“ laufen , um grundlegende statistische Daten zu sammeln, ohne Teile auszusortieren.
Implementieren Sie automatisierte tägliche Kalibrierungsprüfungen mithilfe eines zertifizierten Golden-Master-Teils, um die Drift zu verfolgen.
Die Wahl eines Technologieanbieters ist eine langfristige strategische Entscheidung. Eine erfolgreiche Partnerschaft beginnt mit der Definition eines strengen Pilotumfangs. Sie müssen Proof-of-Concept-Tests (PoC) mit tatsächlichen Teilen der Produktionslinie fordern. Akzeptieren Sie keine Tests, die mit desinfizierten Lieferantenproben durchgeführt werden. Echte Teile enthalten Maschinenöl, Staub und mikroskopisch kleine geometrische Abweichungen. Ihr Pilot muss beweisen, dass das System diese realen Bedingungen zuverlässig bewältigt. Fordern Sie den Anbieter auf, in Ihrer Einrichtung einen Site Acceptance Test (SAT) durchzuführen. Dies beweist, dass die Technologie unter Ihren spezifischen Umgebungsbedingungen funktioniert.
Als nächstes planen Sie die umfassende Finanzinvestition genau. Hardware-Anschaffungen machen nur einen Bruchteil des notwendigen Budgets aus. Sie müssen die laufenden Softwarelizenzgebühren einkalkulieren. Berechnen Sie die genauen Integrations-Engineering-Stunden, die für die Netzwerkkonnektivität erforderlich sind. Budget für individuelle Beleuchtungskonfigurationen, die speziell für Ihre einzigartigen Materialien entwickelt wurden. Beziehen Sie umfassende Schulungsprogramme für Bediener in Ihre Kostenvoranschläge ein. Das Ignorieren dieser kritischen Elemente führt später zu erheblichen Budgetüberschreitungen. Sie müssen die Finanzierung für den gesamten Betriebslebenszyklus sicherstellen.
Bewerten Sie abschließend den Anbietersupport und die Einhaltung gesetzlicher Vorschriften streng. Fragen Sie nach ihrer Fähigkeit, eine umfassende Rückverfolgbarkeitsdokumentation bereitzustellen. Wenn Sie medizinische Geräte herstellen, ist die Einhaltung von FDA 21 CFR Part 11 zwingend erforderlich. Die Software muss elektronische Signaturen sichern und unveränderliche Prüfprotokolle führen. Überprüfen Sie die Reaktionszeiten der Service Level Agreements (SLA) genau. Jede Stunde Ausfallzeit des Bildverarbeitungssystems bedeutet eine Stunde Produktionsausfall. Stellen Sie sicher, dass sie eine schnelle Ferndiagnose und schnellen technischen Support vor Ort bieten.
Ein digitales Grafikerkennungssystem stellt eine enorme Verbesserung für die Präzisionsfertigung dar. Es fungiert als Werkzeug zur kontinuierlichen Prozessverbesserung. Es ist definitiv kein einfaches Plug-and-Play-Wundermittel. Erfolg erfordert eine sorgfältige Abstimmung von optischer Hardware, Softwarealgorithmen und Fabrikumgebungen. Sie müssen die Anforderungen an den Produktionsdurchsatz mit den Grenzen der optischen Auflösung in Einklang bringen. Die Abschwächung von Umgebungsvariablen wie Vibrationen und Umgebungslicht sorgt für langfristige Zuverlässigkeit. Die richtige Auswahl des Anbieters garantiert Ihnen den notwendigen fortlaufenden Support.
Wir ermutigen Entscheidungsträger, sofortige und strukturierte Maßnahmen zu ergreifen. Überprüfen Sie zunächst sorgfältig Ihre aktuellen Ausschussquoten. Identifizieren Sie genau, wo die manuelle Inspektion fehlschlägt. Zweitens: Definieren Sie Ihre genauen Inspektionsengpässe klar und deutlich. Drittens fordern Sie von Ihren ausgewählten Anbietern maßgeschneiderte Machbarkeitsstudien. Verwenden Sie für diese Studien Ihre eigenen komplexen Teile. Fordern Sie detaillierte Integrations-Roadmaps für Ihre bestehenden Fabriknetzwerke an. Dieser proaktive Ansatz garantiert eine erfolgreiche Bereitstellung. Es sorgt für nachhaltige Qualitätssteigerungen und stärkt Ihren Wettbewerbsvorteil.
A: Regelbasierte Systeme basieren auf deterministischer Logik und festen Parametern. Sie zeichnen sich in stark regulierten Umgebungen aus, die klare, überprüfbare Entscheidungspfade für präzise Dimensionsmessungen erfordern. Deep-Learning-Systeme nutzen neuronale Netze, um Muster zu erkennen. Sie sind äußerst anpassungsfähig und bieten eine bessere Leistung bei der Kategorisierung komplexer, unvorhersehbarer Texturen oder sehr variabler organischer Defekte.
A: Reflektierende und transparente Materialien können Standardkameras leicht verwirren. Ein System bewältigt sie durch den Einsatz spezieller Beleuchtungsgeometrien. Koaxiale Beleuchtung lenkt das Licht entlang der optischen Achse der Kamera, um Blendung zu vermeiden. Polarisierte Beleuchtung filtert Streulichtstrahlen heraus. Diese benutzerdefinierten Einstellungen stellen sicher, dass der Sensor tatsächliche Oberflächendetails erfasst, anstatt verwirrende Reflexionen.
A: Ja, Sie können ältere Leitungen nachrüsten, dies erfordert jedoch eine sorgfältige physische Planung. Zu den größten Integrationsherausforderungen gehören enge räumliche Beschränkungen und die Trigger-Timing-Synchronisierung. Sie müssen außerdem die Kompatibilität mit speicherprogrammierbaren Steuerungen (SPS) sicherstellen. Moderne Vision-Controller verwenden häufig zwischengeschaltete Protokollkonverter, um effektiv mit älteren Fabrikautomationsnetzwerken zu kommunizieren.
A: Die Häufigkeit der Neukalibrierung hängt vollständig von den spezifischen Umgebungsfaktoren Ihrer Fabrik ab. Starke Maschinenvibrationen und tägliche Wärmeausdehnung verschieben die optische Ausrichtung geringfügig. Die meisten Präzisionsumgebungen erfordern automatisierte tägliche Basisprüfungen mithilfe eines zertifizierten Meisterteils. Wenn das System eine geringfügige Abweichung erkennt, führt der Bediener eine vollständige optische Neukalibrierung durch, um die Genauigkeit im Mikrometerbereich wiederherzustellen.