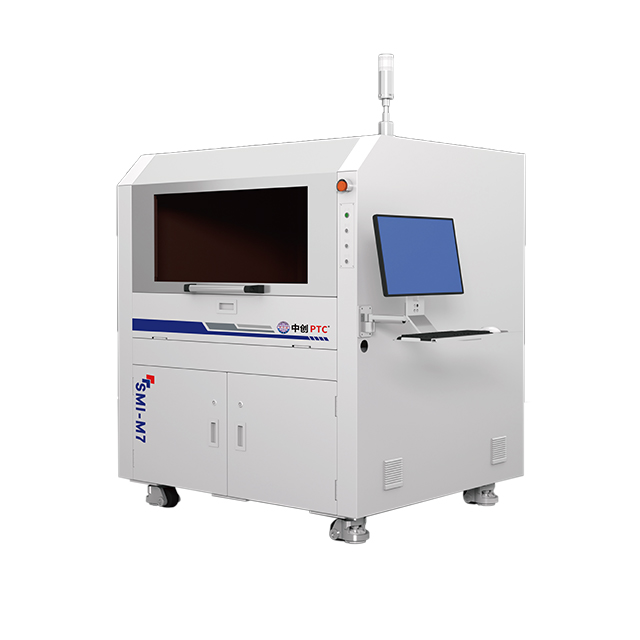
Medzera pre chyby v presnej výrobe sa rýchlo zmenšuje. Staršie metódy vzorkovania jednoducho zlyhávajú. Nemôžu spĺňať moderné požiadavky na submikrónovú toleranciu. Už sa nemôžete spoliehať na izolované kontroly kvality. Výroba si dnes vyžaduje nepretržité, inline monitorovanie. Komplexný digitálny grafický detekčný systém efektívne premosťuje túto kritickú medzeru. Táto technológia posúva zariadenia z reaktívneho triedenia na proaktívne riadenie procesov. Detekuje anomálie okamžite predtým, ako zničia celé dávky. Tento článok poskytuje prevádzkam a lídrom kvality praktický rámec. Preskúmame hodnotenie a implementáciu pokročilých technológií vizuálnej kontroly. Naučíte sa tieto vylepšenia sebavedomo zdôvodňovať. Náš sprievodca vám pomôže bezpečne sa orientovať v komplexných možnostiach dodávateľa. Môžete sa vyhnúť prehnaným marketingovým tvrdeniam. Čítajte ďalej a transformujte svoju stratégiu zabezpečenia kvality.
Strategické zosúladenie: Priame pripojenie CAD modelov k meraniu v reálnom čase redukuje prekážky pri kontrole a urýchľuje čas uvedenia na trh.
Technická životaschopnosť: Výber systému musí vyvážiť optické rozlíšenie s produkčnou priepustnosťou; 100% kontrola je realizovateľná len vtedy, ak rýchlosť spracovania zodpovedá rýchlosti linky.
Zmiernenie rizika: Najvyššie skryté náklady vyplývajú z environmentálnych premenných (vibrácie, osvetlenie) a kalibračného posunu, čo si vyžaduje prísne pilotné testovanie.
Zameranie na návratnosť investícií: Odôvodnenie závisí od zníženia miery falošných odmietnutí, minimalizácie odpadu a zníženia dlhodobých celkových nákladov na vlastníctvo (TCO), a nie len počiatočných nákladov na hardvér.
Obchodný problém začína na mikroskopickej úrovni. Geometrie komponentov sú každým rokom čoraz zložitejšie. Tradičné súradnicové meracie stroje (CMM) ponúkajú neuveriteľnú presnosť. Na veľkoobjemovú výrobu sú však jednoducho príliš pomalé. V továrni vytvárajú masívne úzke miesta. Nemôžete kontrolovať každý jednotlivý diel, keď cyklus CMM trvá päť minút. Okamžite potrebujete rýchlejšie alternatívy. Moderné digitálna grafická detekcia rieši tento presný problém. Zachytáva rozmerové dáta s vysokým rozlíšením v milisekúndách. Táto rýchlosť umožňuje komplexnú kontrolu bez spomalenia výkonu.
Ďalej zvážte prevádzkové trenie vo vnútri vášho zariadenia. Inžinieri navrhujú dokonalé modely pomocou moderného CAD softvéru. Preložiť tieto nedotknuté digitálne modely do použiteľných kritérií na úrovni továrne je ťažké. Operátori majú často problémy s interpretáciou zložitých technických tolerancií. Moderné nastavenie detekcie eliminuje toto nákladné odpojenie. Preberá CAD dáta priamo do riadiacej jednotky videnia. Automaticky porovnáva fyzické časti s digitálnymi dvojčatami. Tento prístup úplne odstraňuje chyby ľudského výkladu. Normy kvality zostávajú úplne objektívne vo všetkých výrobných zmenách.
Musíme tiež predefinovať základné kritériá úspechu. Staré metriky kvality zamerané na zisťovanie defektov v postprodukcii. Hľadanie zlého dielu na konci riadku plytvá peniazmi. Skutočný výrobný úspech znamená predpovedať a opravovať odchýlky v reálnom čase. Chcete si včas všimnúť posun nástrojov. CNC stroj upravíte skôr, ako vyprodukuje šrot. Tento proaktívny prístup šetrí drahé materiály a kvalifikovanú prácu. Zabezpečuje stálu kvalitu produktov a chráni povesť vašej značky. Prediktívne monitorovanie premieňa kontrolu kvality na ziskové centrum.
Rozmiestnenie moderných zariadení automatizovaná vizuálna kontrola v rôznych aplikáciách. Tieto robustné nástroje zvládajú oveľa viac než len jednoduché meracie úlohy. Chránia integritu materiálu a klasifikujú jemné povrchové chyby. Preskúmajme tri výrobné scenáre s vysokým dopadom.
Verifikácia rozmerov v reálnom čase: Zariadenia neustále využívajú vysokorýchlostné získavanie obrazu. Kamery merajú kritické rozmery na aktívnych výrobných linkách. Okamžite porovnávajú fyzické výstupy so základnými hodnotami CAD. To sa deje bez spomalenia dopravného pásu. Upozornenie: Musíte starostlivo vyvážiť zorné pole (FOV) a merateľnú presnosť. Širšie FOV zachytí viac častí naraz. Obetuje však hustotu pixelov a presnosť na úrovni mikrónov. Pred výberom šošoviek odporúčame vypočítať si presné potreby tolerancie. Telecentrické šošovky počas tohto procesu často riešia chyby paralaxy.
Digitálna korelácia obrazu (DIC) pre napätie a deformáciu: DIC sleduje mikrodeformácie na povrchoch komponentov. Aktívne monitoruje diely pod tepelným alebo mechanickým zaťažením. Na povrch materiálu aplikujete vzor jemných škvŕn. Kamery sledujú, ako sa tieto škvrny posúvajú pri aplikovanom strese. Táto aplikácia je rozhodujúca pre letecký priemysel a výrobu zdravotníckych pomôcok. Materiálna integrita v týchto oblastiach doslova zachraňuje životy. DIC poskytuje vizuálne tepelné mapy koncentrácií stresu.
Kategorizácia komplexných defektov povrchu: Základné metriky vyhovujúci/neúspech už nestačia. Potrebujete systémy schopné presne klasifikovať špecifické anomálie. Musia rozlišovať medzi plytkými ryhami, hlbokými jamkami a nekonzistentnosťou náteru. Vynikajú tu deterministické algoritmy založené na pravidlách. V prísne regulovaných prostrediach často prekonávajú modely poháňané AI. Systémy založené na pravidlách poskytujú jasnú a kontrolovateľnú logiku. Modely AI môžu niekedy pôsobiť ako nepredvídateľné čierne skrinky. Regulačné orgány uprednostňujú deterministické výsledky pre dokumentáciu o zhode.
Porovnávacia tabuľka: FOV vs
Zameranie aplikácie |
Zorné pole (FOV) |
Úroveň presnosti |
Najlepší prípad použitia |
|---|---|---|---|
Makro zostava |
Veľké (> 500 mm) |
Nízka až stredná (0,1 mm) |
Prítomnosť všeobecnej časti, overenie balenia |
Obrábanie komponentov |
Stredné (100 – 500 mm) |
Vysoká (0,01 mm) |
Rozmerové kontroly, presné umiestnenie otvorov |
Mikroelektronika |
Malé (<100 mm) |
Ultra-vysoké (<1 mikrón) |
Kontrola polovodičov, detekcia mikrotrhlín |
Výber ďalšej systém kontroly obrazu si vyžaduje prísne hodnotenie. Nemôžete sa spoliehať len na špecifikácie lesklej brožúry. Hardvérové schopnosti musíte zosúladiť so skutočnou realitou výroby. Najprv starostlivo zhodnoťte rozlíšenie fotoaparátu, frekvenciu snímok a skreslenie objektívu. Senzory s vysokým rozlíšením zachytávajú úžasné geometrické detaily. Spracovanie veľkých obrázkových súborov však trvá podstatne dlhšie. Pravidlo hodnotenia: Zbytočne neprevyšujte optické rozlíšenie. Skráti to požadovaný čas spracovania snímok. Úplná inline kontrola zlyhá, ak spracovanie obrazu zaostáva za rýchlosťami linky. Musíte optimalizovať rovnováhu medzi detailmi a rýchlosťou.
Ďalej dôkladne preskúmajte softvér a spoľahlivosť algoritmov. Musíte si vybrať medzi proprietárnym softvérom dodávateľa a knižnicami s otvorenou architektúrou. Proprietárne nástroje ponúkajú jednoduchšie počiatočné nastavenie a vyhradenú podporu. Knižnice s otvorenou architektúrou poskytujú obrovskú flexibilitu pre vývoj vlastných algoritmov. Otestujte softvér oproti realistickým variáciám čiastočnej prezentácie. Musí elegantne zvládnuť neočakávané otáčanie, zmeny mierky a posuny osvetlenia. Krehké algoritmy zlyhajú, keď súčiastky prichádzajú mierne zošikmené. Robustný softvér používa nástroje na porovnávanie vzorov na lokalizáciu prvkov bez ohľadu na orientáciu.
Nakoniec komplexne zmapujte požiadavky na interoperabilitu systému. Vaše nové zariadenie nemôže fungovať v izolácii od siete. Musí bezproblémovo komunikovať v rámci celej vašej výrobnej infraštruktúry. Posúďte integračné protokoly pre váš existujúci softvér Product Lifecycle Management (PLM). Overte bezpečné handshake pre Manufacturing Execution Systems (MES). Zabezpečte, aby ovládač videnia mohol okamžite spustiť robotické manipulačné jednotky. Oneskorenie v sieťovej komunikácii má za následok prechod nevytriedených chybných dielov cez linku.
Matica hodnotenia systému
Kritériá |
Bežná chyba |
Najlepšia prax |
|---|---|---|
Hardvér |
Kupujte maximálne megapixely naslepo |
Prispôsobenie rozlíšenia minimálnej veľkosti defektu |
softvér |
Za predpokladu dokonalého zarovnania dielov |
Testovacie algoritmy na otočených a šikmých častiach |
integrácia |
Vynechanie sieťového IT z pilotných fáz |
Testovanie dátových tokov PLC/MES na začiatku projektu |
Nasadzovanie presné detekčné zariadenie predstavuje odlišné technické výzvy. Výkon laboratória sa zriedka vyrovná výkonu na úrovni továrne. Riadené demonštračné prostredie skrýva mnoho dynamických premenných. Nestabilitu životného prostredia musíte riešiť proaktívne. Okolité svetlo prenikajúce zo strešných okien ničí kontrast obrazu. Silné vibrácie stroja rozmazávajú zachytené snímky. Častice vo vzduchu sa usádzajú na šošovkách a skresľujú optické údaje. Na ochranu presnosti snímača potrebujete robustné fyzické kryty. Kontroly prostredia zaisťujú opakovateľné namerané údaje v rôznych zmenách a ročných obdobiach.
Dilema falošného odmietnutia je ďalším veľkým skrytým rizikom. Inžinieri často ladia tieto systémy spočiatku príliš prísne. Chcú absolútne nulové chyby, ktoré sa dostanú ku koncovému zákazníkovi. Prílišná citlivosť však vedie k zošrotovaniu dokonale životaschopných častí. To rýchlo ničí vaše ziskové marže. Pomocou štúdií Gauge R&R (opakovateľnosti a reprodukovateľnosti) musíte stanoviť štatisticky spoľahlivé základné prahové hodnoty. Pred uzamknutím parametrov kontroly zhromaždite rozsiahle údaje o prijateľných fyzických variáciách. Vyvážené prahové hodnoty zabraňujú zbytočnému plytvaniu.
Režijné náklady na kalibráciu predstavujú realitu každodennej údržby. Optické systémy sa časom prirodzene posúvajú. Tepelná expanzia v továrni mikroskopicky mení zarovnanie kamery. Musíte sa opýtať, ako často si optické nastavenie vyžaduje rekalibráciu. Určite potrebné špecifické postupy kompenzácie chýb. Vypočítajte prevádzkové prestoje zahrnuté v týchto cykloch údržby. Automatizované kalibračné postupy výrazne znižujú túto záťaž. Vykonávajú každodenné kontroly bez toho, aby vyžadovali špecializovaný technický personál.
Nainštalujte pásmové filtre na šošovky, aby ste úplne blokovali kolísavé okolité osvetlenie továrne.
Namontujte kamery na nezávislé podpery , aby ste ich izolovali od silných vibrácií dopravného pásu.
Spustite systém v 'režime duchov' na týždeň, aby ste získali základné štatistické údaje bez odmietnutia častí.
Implementujte automatizované denné kontroly kalibrácie pomocou certifikovaného zlatého hlavného dielu na sledovanie driftu.
Výber dodávateľa technológie je dlhodobé strategické rozhodnutie. Úspešné partnerstvo začína definovaním prísneho rozsahu pilotného projektu. Musíte požadovať testovanie proof-of-concept (PoC) s použitím skutočných dielov výrobnej linky. Neakceptujte testy vykonávané na dezinfikovaných vzorkách dodávateľa. Skutočné diely nesú strojový olej, prach a mikroskopické geometrické variácie. Váš pilot musí dokázať, že systém spoľahlivo zvláda tieto reálne podmienky. Požadujte od predajcu, aby vo vašom zariadení vykonal test akceptácie miesta (SAT). To dokazuje, že technológia funguje podľa vašich špecifických environmentálnych obmedzení.
Ďalej presne zmapujte komplexnú finančnú investíciu. Nákup hardvéru predstavuje len zlomok potrebného rozpočtu. Musíte zohľadniť priebežné poplatky za softvérové licencie. Vypočítajte presné hodiny integrácie potrebné na pripojenie k sieti. Rozpočet na vlastné nastavenia osvetlenia navrhnuté špeciálne pre vaše jedinečné materiály. Zahrňte do svojich odhadov komplexné programy školenia operátorov. Ignorovanie týchto kritických prvkov zaručuje neskoršie veľké prekročenia rozpočtu. Musíte zabezpečiť finančné prostriedky na celý prevádzkový životný cyklus.
Nakoniec prísne posúďte podporu dodávateľa a dodržiavanie predpisov. Spýtajte sa na ich schopnosť poskytnúť podrobnú dokumentáciu o vysledovateľnosti. Ak vyrábate zdravotnícke pomôcky, súlad s časťou 11 FDA 21 CFR je povinný. Softvér musí zabezpečiť elektronické podpisy a udržiavať nezmeniteľné auditné záznamy. Dôkladne si preštudujte dobu odozvy zmluvy o úrovni služieb (SLA). Každá hodina výpadku systému videnia znamená hodinu straty produkcie. Zabezpečte, aby poskytovali rýchlu vzdialenú diagnostiku a rýchlu technickú podporu na mieste.
Digitálny grafický detekčný systém predstavuje masívny upgrade pre presnú výrobu. Funguje ako nástroj neustáleho zlepšovania procesov. Rozhodne to nie je jednoduchá kúzelníčka typu plug-and-play. Úspech si vyžaduje starostlivé zosúladenie optického hardvéru, softvérových algoritmov a výrobných prostredí. Musíte vyvážiť produkčnú priepustnosť a limity optického rozlíšenia. Zmiernenie premenných prostredia, ako sú vibrácie a okolité svetlo, zaisťuje dlhodobú spoľahlivosť. Správny výber dodávateľa zaručuje, že dostanete potrebnú nepretržitú podporu.
Vyzývame tých, ktorí rozhodujú, aby prijali okamžité, štruktúrované opatrenia. Najprv si dôkladne skontrolujte aktuálnu mieru šrotovného. Presne identifikujte, kde manuálna kontrola zlyhá. Po druhé, jasne definujte svoje presné prekážky pri kontrole. Po tretie, vyžiadajte si prispôsobené štúdie uskutočniteľnosti od užšieho výberu predajcov. Pre tieto štúdie použite svoje vlastné zložité časti. Vyžiadajte si podrobné plány integrácie pre vaše existujúce výrobné siete. Tento proaktívny prístup zaručuje úspešné nasadenie. Zabezpečuje udržateľný nárast kvality a posilňuje vašu konkurenčnú výhodu.
Odpoveď: Systémy založené na pravidlách sa spoliehajú na deterministickú logiku a pevné parametre. Vynikajú vo vysoko regulovaných prostrediach vyžadujúcich jasné, auditovateľné cesty rozhodovania pre presné merania rozmerov. Systémy hlbokého učenia využívajú neurónové siete na identifikáciu vzorcov. Sú vysoko prispôsobivé a fungujú lepšie pri kategorizácii zložitých, nepredvídateľných textúr alebo veľmi variabilných organických defektov.
Odpoveď: Reflexné a priehľadné materiály ľahko zamieňajú štandardné fotoaparáty. Systém ich rieši pomocou špecializovaných geometrií osvetlenia. Koaxiálne osvetlenie smeruje svetlo pozdĺž optickej osi fotoaparátu, aby sa eliminovalo oslnenie. Polarizované osvetlenie filtruje rozptýlené svetelné lúče. Tieto vlastné nastavenia zaisťujú, že snímač zachytáva skutočné detaily povrchu namiesto mätúcich odrazov.
Odpoveď: Áno, staršie linky môžete dodatočne vybaviť, ale vyžaduje si to starostlivé fyzické plánovanie. Medzi hlavné integračné výzvy patria prísne fyzické priestorové obmedzenia a synchronizácia načasovania spúšťania. Musíte tiež zabezpečiť kompatibilitu programovateľného logického radiča (PLC). Moderné riadiace jednotky videnia často používajú sprostredkovateľské prevodníky protokolov na efektívnu komunikáciu so staršími sieťami automatizácie továrne.
Odpoveď: Frekvencia rekalibrácie úplne závisí od špecifických faktorov prostredia vašej továrne. Silné vibrácie stroja a denná tepelná rozťažnosť mierne posúvajú optické zarovnanie. Väčšina precíznych prostredí vyžaduje automatizované denné základné kontroly pomocou certifikovaného hlavného dielu. Ak systém zaznamená malý posun, operátori vykonajú úplnú optickú rekalibráciu, aby obnovili presnosť na úrovni mikrónov.