


Marginalen för fel vid precisionstillverkning krymper snabbt. Äldre samplingsmetoder misslyckas helt enkelt. De kan inte uppfylla moderna submikrontoleranskrav. Du kan inte längre lita på isolerade kvalitetskontroller. Produktionen idag kräver kontinuerlig, inline övervakning. En heltäckande digitalt grafiskt detekteringssystem överbryggar detta kritiska gap effektivt. Denna teknik flyttar anläggningar från reaktiv sortering till proaktiv processkontroll. Den upptäcker anomalier direkt innan de förstör hela satser. Den här artikeln ger verksamhets- och kvalitetsledare en praktisk ram. Vi kommer att utforska utvärdering och implementering av avancerad visuell inspektionsteknik. Du kommer att lära dig att motivera dessa uppgraderingar med tillförsikt. Vår guide hjälper dig att navigera i komplexa leverantörsfunktioner på ett säkert sätt. Du kan undvika att falla för överdrivna marknadsföringspåståenden. Läs vidare för att förändra din kvalitetssäkringsstrategi.
Strategisk anpassning: Att koppla CAD-modeller direkt till realtidsmätning minskar flaskhalsar vid inspektioner och påskyndar tiden till marknaden.
Teknisk lönsamhet: Systemvalet måste balansera optisk upplösning med produktionsgenomströmning; 100 % inspektion är endast genomförbart om bearbetningshastigheterna matchar linjehastigheterna.
Riskreducering: De högsta dolda kostnaderna härrör från miljövariabler (vibrationer, belysning) och kalibreringsdrift, vilket kräver rigorösa pilottester.
ROI-fokus: Motiveringen handlar om att minska antalet falska avvisningar, minimera skrot och sänka den långsiktiga totala ägandekostnaden (TCO), snarare än bara initiala hårdvarukostnader.
Affärsproblemet börjar på mikroskopisk nivå. Komponentgeometrier blir allt mer komplexa för varje år. Traditionella koordinatmätmaskiner (CMM) erbjuder otrolig noggrannhet. Men de är helt enkelt för långsamma för produktion i hög volym. De skapar massiva flaskhalsar på fabriksgolvet. Du kan inte inspektera varje enskild del när en CMM-cykel tar fem minuter. Du behöver snabbare alternativ direkt. Modern digital grafisk upptäckt löser just detta problem. Den fångar högupplösta dimensionsdata på millisekunder. Denna hastighet möjliggör en omfattande inspektion utan att bromsa uteffekten.
Tänk sedan på den operativa friktionen inuti din anläggning. Ingenjörer designar perfekta modeller med hjälp av modern CAD-mjukvara. Det är svårt att översätta dessa orörda digitala modeller till genomförbara kriterier på fabriksgolvet. Operatörer har ofta svårt att tolka komplexa tekniska toleranser. En modern detektionsinställning eliminerar denna kostsamma frånkoppling. Den matar in CAD-data direkt i vision-styrenheten. Den jämför fysiska delar med digitala tvillingar automatiskt. Detta tillvägagångssätt tar bort mänskliga tolkningsfel helt. Kvalitetsstandarder förblir helt objektiva under alla produktionsskiften.
Vi måste också omdefiniera grundläggande framgångskriterier. Gamla kvalitetsmått fokuserade på att upptäcka defekter efter produktion. Att hitta en dålig del i slutet av raden slösar pengar. Verklig tillverkningsframgång innebär att förutsäga och korrigera avvikelser i realtid. Du vill upptäcka en verktygsdrift tidigt. Du justerar CNC-maskinen innan den producerar skrot. Detta proaktiva tillvägagångssätt sparar dyra material och kvalificerad arbetskraft. Det säkerställer konsekvent produktkvalitet och skyddar ditt varumärkes rykte. Prediktiv övervakning förvandlar kvalitetskontroll till ett resultatcenter.
Moderna faciliteter utplaceras automatisk visuell inspektion över olika applikationer. Dessa robusta verktyg hanterar mycket mer än enkla mätuppgifter. De skyddar materialintegriteten och klassificerar nyanserade ytdefekter. Låt oss utforska tre tillverkningsscenarier med stor effekt.
Dimensionell verifiering i realtid: Anläggningar använder konstant bildinsamling med hög hastighet. Kameror mäter kritiska dimensioner på aktiva produktionslinjer. De jämför fysiska utdata mot CAD-baslinjer direkt. Detta sker utan att sakta ner transportbandet. Varning: Du måste balansera synfältet (FOV) och mätbar precision noggrant. En bredare FOV fångar mer av delen på en gång. Den offrar dock pixeltäthet och noggrannhet på mikronnivå. Vi rekommenderar att du beräknar dina exakta toleransbehov innan du väljer linser. Telecentriska linser löser ofta parallaxfel under denna process.
Digital bildkorrelation (DIC) för stress och töjning: DIC spårar mikrodeformationer på komponentytor. Den övervakar delar aktivt under termisk eller mekanisk belastning. Du applicerar ett fint fläckmönster på materialytan. Kamerorna spårar hur dessa prickar skiftar under applicerad stress. Denna applikation är avgörande för flyg- och medicinteknisk tillverkning. Materiell integritet inom dessa områden räddar bokstavligen liv. DIC tillhandahåller visuella värmekartor över stresskoncentrationer.
Kategorisering av komplexa ytdefekter: Grundläggande mätvärden för godkänd/underkänd räcker inte längre. Du behöver system som kan klassificera specifika anomalier korrekt. De måste skilja mellan grunda repor, djupa gropar och inkonsekvenser i beläggningen. Deterministiska, regelbaserade algoritmer utmärker sig här. De överträffar ofta AI-drivna modeller i strikt reglerade miljöer. Regelbaserade system ger tydlig, granskningsbar logik. AI-modeller kan ibland fungera som oförutsägbara svarta lådor. Tillsynsmyndigheter föredrar deterministiska resultat för efterlevnadsdokumentation.
Jämförelsediagram: FOV vs Precision Trade-off
Applikationsfokus |
Synfält (FOV) |
Precisionsnivå |
Bästa användningsfallet |
|---|---|---|---|
Makroförsamling |
Stor (>500 mm) |
Låg till medium (0,1 mm) |
Allmän delnärvaro, förpackningsverifiering |
Komponentbearbetning |
Medium (100-500 mm) |
Hög (0,01 mm) |
Dimensionskontroller, exakt hålplacering |
Mikroelektronik |
Liten (<100 mm) |
Ultrahög (<1 mikron) |
Halvledarinspektion, mikrosprickdetektering |
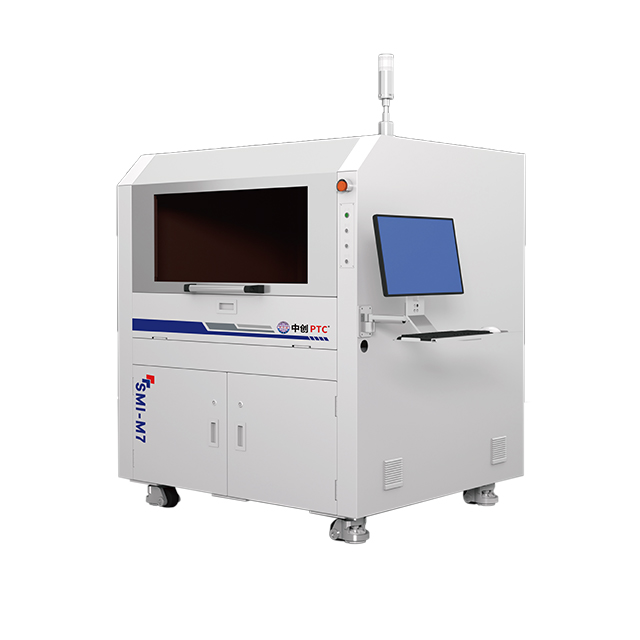
Välj din nästa bildinspektionssystem kräver noggrann utvärdering. Du kan inte förlita dig enbart på blanka broschyrspecifikationer. Du måste anpassa hårdvarukapaciteten mot faktiska produktionsverkligheter. Bedöm först kameraupplösning, bildhastighet och linsförvrängning noggrant. Högupplösta sensorer fångar fantastiska geometriska detaljer. Men massiva bildfiler tar betydligt längre tid att bearbeta. Utvärderingsregel: Överspecificera inte den optiska upplösningen i onödan. Det kommer att strypa din nödvändiga rambearbetningstid. Fullständig inline-inspektion misslyckas om bildbehandlingen släpar efter linjehastigheterna. Du måste optimera balansen mellan detalj och hastighet.
Granska sedan mjukvara och algoritmisk tillförlitlighet noggrant. Du måste välja mellan proprietär leverantörsprogramvara och bibliotek med öppen arkitektur. Proprietära verktyg erbjuder enklare initial installation och dedikerad support. Bibliotek med öppen arkitektur ger enorm flexibilitet för utveckling av anpassade algoritmer. Testa programvaran mot realistiska varianter av delpresentation. Den måste hantera oväntade rotationer, skalförändringar och belysningsskiftningar på ett elegant sätt. Sköra algoritmer misslyckas när delar anländer något skeva. Robust programvara använder mönstermatchningsverktyg för att lokalisera funktioner oavsett orientering.
Slutligen, kartlägg systeminteroperabilitetskrav på ett heltäckande sätt. Din nya utrustning kan inte fungera i nätverksisolering. Den måste kommunicera sömlöst över hela din fabriksinfrastruktur. Bedöm integrationsprotokoll för din befintliga programvara för Product Lifecycle Management (PLM). Verifiera säkra handslag för Manufacturing Execution Systems (MES). Se till att visioncontrollern kan utlösa robothanteringsenheter omedelbart. Förseningar i nätverkskommunikation leder till att osorterade defekta delar passerar genom linjen.
Systemutvärderingsmatris
Kriterier |
Vanligt misstag |
Bästa praxis |
|---|---|---|
Hårdvara |
Köpa maximalt megapixlar i blindo |
Matcha upplösningen till den minsta defektstorleken |
Programvara |
Förutsatt perfekt delinriktning |
Testa algoritmer på roterade och sneda delar |
Integration |
Lämna nätverks-IT utanför pilotfaserna |
Testa PLC/MES-datahandslag tidigt i projektet |
Utplacering precisionsdetektionsutrustning introducerar distinkta tekniska utmaningar. Labprestanda är sällan lika med prestanda på fabriksgolvet. En kontrollerad demonstrationsmiljö döljer många dynamiska variabler. Du måste ta itu med miljöinstabilitet proaktivt. Omgivande ljus blöder från takfönster förstör bildkontrasten. Kraftiga maskinvibrationer suddar tagna bilder. Luftburna partiklar lägger sig på linser och förvränger optiska avläsningar. Du behöver robusta fysiska kapslingar för att skydda sensornoggrannheten. Miljökontroller säkerställer repeterbara mätdata över olika skift och årstider.
Det falska avvisande dilemmat är en annan stor dold risk. Ingenjörer justerar ofta dessa system för strikt initialt. De vill ha absolut noll defekter som når slutkunden. Överkänslighet leder dock till att helt livsdugliga delar skrotas. Detta förstör dina vinstmarginaler snabbt. Du måste fastställa statistiskt korrekta baslinjetrösklar med hjälp av Gauge R&R-studier (Repeatability and Reproducibility). Samla in omfattande data om acceptabla fysiska variationer innan du låser dina inspektionsparametrar. Balanserade trösklar förhindrar onödigt slöseri.
Kalibreringskostnader representerar verkligheten av dagligt underhåll. Optiska system driver naturligt över tiden. Termisk expansion i fabriken ändrar kamerainriktningen mikroskopiskt. Du måste fråga hur ofta den optiska installationen kräver omkalibrering. Bestäm vilka specifika felkompenseringsrutiner som behövs. Beräkna driftstoppet som ingår i dessa underhållscykler. Automatiserade kalibreringsrutiner minskar denna börda avsevärt. De utför dagliga kontroller utan att kräva specialiserad ingenjörspersonal.
Installera bandpassfilter på linser för att blockera fluktuerande omgivande fabriksbelysning helt.
Montera kameror på oberoende stolpar för att isolera dem från kraftiga transportbandsvibrationer.
Kör systemet i 'spökläge' i en vecka för att samla in baslinjestatistisk data utan att avvisa delar.
Implementera automatiska dagliga kalibreringskontroller med en certifierad gyllene masterdel för att spåra drift.
Att välja en teknikleverantör är ett långsiktigt strategiskt beslut. Ett framgångsrikt partnerskap börjar med att definiera en rigorös pilotomfattning. Du måste kräva proof-of-concept (PoC)-testning med faktiska produktionslinjedelar. Acceptera inte tester som körs på sanerade leverantörsprover. Verkliga delar bär maskinolja, damm och mikroskopiska geometriska variationer. Din pilot måste bevisa att systemet hanterar dessa verkliga förhållanden på ett tillförlitligt sätt. Kräv att leverantören genomför ett Site Acceptance Test (SAT) i din anläggning. Detta bevisar att tekniken fungerar under dina specifika miljömässiga begränsningar.
Kartlägg sedan den omfattande finansiella investeringen korrekt. Inköp av hårdvara utgör bara en bråkdel av den nödvändiga budgeten. Du måste ta hänsyn till pågående licensavgifter för programvara. Beräkna de exakta integreringstimmar som krävs för nätverksanslutning. Budget för skräddarsydda belysningsinställningar designade specifikt för dina unika material. Inkludera omfattande förarutbildningsprogram i dina uppskattningar. Att ignorera dessa kritiska element garanterar stora budgetöverskridanden senare. Du måste säkra finansiering för hela operativa livscykeln.
Slutligen, bedöm leverantörssupport och regelefterlevnad strikt. Fråga om deras förmåga att tillhandahålla djupgående spårbarhetsdokumentation. Om du tillverkar medicinsk utrustning är FDA 21 CFR Part 11-överensstämmelse obligatorisk. Programvaran måste säkra elektroniska signaturer och upprätthålla oföränderliga revisionsspår. Granska deras servicenivåavtal (SLA) svarstider noga. Varje timmes driftstopp innebär en timmes förlorad produktion. Se till att de tillhandahåller snabb fjärrdiagnostik och snabb teknisk support på plats.
Ett digitalt grafiskt detekteringssystem representerar en massiv uppgradering för precisionstillverkning. Det fungerar som ett verktyg för ständiga processförbättringar. Det är definitivt inte en enkel plug-and-play magisk kula. Framgång kräver noggrann anpassning av optisk hårdvara, mjukvarualgoritmer och fabriksmiljöer. Du måste balansera produktionskapacitetsbehov mot optiska upplösningsgränser. Dämpande miljövariabler som vibrationer och omgivande ljus säkerställer långsiktig tillförlitlighet. Korrekt leverantörsval garanterar att du får nödvändig kontinuerlig support.
Vi uppmuntrar beslutsfattare att vidta omedelbara, strukturerade åtgärder. Granska först dina nuvarande skrotpriser noggrant. Identifiera exakt var manuell inspektion misslyckas. För det andra, definiera dina exakta flaskhalsar för inspektion tydligt. För det tredje, kräv skräddarsydda förstudier från dina nominerade leverantörer. Använd dina egna komplexa delar för dessa studier. Begär detaljerade integrationsfärdplaner för dina befintliga fabriksnätverk. Detta proaktiva tillvägagångssätt garanterar en framgångsrik implementering. Det säkerställer hållbara kvalitetsvinster och stärker din konkurrensfördel.
S: Regelbaserade system förlitar sig på deterministisk logik och fasta parametrar. De utmärker sig i mycket reglerade miljöer som kräver tydliga, granskningsbara beslutsvägar för exakta dimensionsmätningar. System för djupinlärning använder neurala nätverk för att identifiera mönster. De är mycket anpassningsbara och presterar bättre när de kategoriserar komplexa, oförutsägbara texturer eller mycket varierande organiska defekter.
S: Reflekterande och transparenta material förvirrar lätt standardkameror. Ett system hanterar dem genom att använda specialiserade belysningsgeometrier. Koaxial belysning riktar ljus längs kamerans optiska axel för att eliminera bländning. Polariserad belysning filtrerar bort spridda ljusstrålar. Dessa anpassade inställningar säkerställer att sensorn fångar faktiska ytdetaljer istället för förvirrande reflektioner.
S: Ja, du kan eftermontera äldre linjer, men det kräver noggrann fysisk planering. Stora integrationsutmaningar inkluderar snäva fysiska utrymmesbegränsningar och trigger-timing-synkronisering. Du måste också säkerställa PLC-kompatibilitet (Programmable Logic Controller). Moderna vision-styrenheter använder ofta mellanliggande protokollomvandlare för att effektivt kommunicera med äldre fabriksautomationsnätverk.
S: Omkalibreringsfrekvensen beror helt på din fabriks specifika miljöfaktorer. Kraftiga maskinvibrationer och daglig termisk expansion förskjuter de optiska inriktningarna något. De flesta precisionsmiljöer kräver automatiska dagliga baslinjekontroller med en certifierad huvuddel. Om systemet upptäcker mindre drift, utför operatörerna en fullständig optisk omkalibrering för att återställa mikronnivånoggrannheten.


