


Singuleringsprocessen representerar det sista, kritiska hindret i slutet av back-end-halvledartillverkningslinjen. Fel i detta sena skede slösar inte bara råkisel. De förvärrar kostnaden för alla tidigare uppströmsprocesser, vilket multiplicerar de ekonomiska förlusterna för anläggningen. Anläggningschefer och processingenjörer möter en konstant operativ spänning här. Du måste balansera det aggressiva kravet på maximal genomströmning (UPH) mot den absoluta nödvändigheten av att minimera mekanisk påfrestning, skador på paketkontakt och total avkastningsförlust.
Att navigera i denna komplexa balans kräver att man går bortom äldre system för att anta precisionskonstruerade automatiserade lösningar. I den här guiden tillhandahåller vi ett objektivt ramverk för att utvärdera och kortlista singuleringsteknologier. Du kommer att lära dig hur du matchar specifik utrustning till applikationsdrivna krav och bedömer verifierbara prestandamått. I slutändan säkerställer detta tillvägagångssätt att du skyddar avkastningen i det sena skedet samtidigt som du optimerar dina befintliga arbetsflöden för back-end-automatisering.
Yield Protection First: Modern singuleringsutrustning måste ta itu med förpackningskontaktskador och termisk stress, eftersom äldre system kämpar med avancerad, ömtålig förpackning.
Applikationsdrivet val: Valet mellan mekanisk, laser och plasmasingulation beror helt på förpackningstypen (t.ex. blyram kontra substratsingulation).
Automation ROI: Uppgradering till en automatisk singulationsmaskin flyttar den operativa flaskhalsen, vilket kräver verifierbara integrationsmöjligheter med befintlig back-end-automation.
Dolda implementeringsfaktorer: Förbrukningsslitage, stilleståndstid för kalibrering och eftermontering av anläggningar utgör de högsta implementeringsriskerna under upphandling.
Singulation sitter vid högsta värdepunkten i hela tillverkningskedjan. När en komponent når detta stadium har den redan absorberat kostnaderna för wafertillverkning, formbindning, trådbindning och inkapsling. Skrot som genereras under den slutliga skärningen representerar den maximala ackumuleringen av bortkastade material och arbetskraft. Följaktligen investera i hög kvalitet halvledarpaketeringsverktyg skyddar direkt dina vinstmarginaler. En liten felfrekvens här förstör avkastningen på investeringen för hela batchen.
Äldre teknologi skapar rutinmässigt produktionsflaskhalsar. Äldre mekaniska sågar förlitar sig på föråldrade spindeldesigner. Dessa äldre system genererar alltför kraftiga mekaniska vibrationer. Denna vibration går genom substratet, vilket leder till mikroskopisk flisning och intern delaminering. Dessutom kämpade den tidiga generationens maskiner med kompositmaterial och lämnade ofta grader eller fransiga ömtåliga lager. Processingenjörer har historiskt ägnat timmar åt att justera parametrar bara för att upprätthålla gränsöverskridande acceptabla defektfrekvenser.
För att komma vidare måste upphandlingsteamen fastställa strikta framgångskriterier. Utvärdera inte maskiner baserat på generiska marknadsföringspåståenden. Basera istället din utvärdering på fyra viktiga mätvärden:
Enheter per timme (UPH): Den verkliga utgångshastigheten under kontinuerlig drift.
Mean Time Between Failures (MTBF): Utrustningens tillförlitlighet och förutsägbarhet i drifttid.
Skärprecision: Toleranskapaciteten, vanligtvis mätt i ensiffriga mikron.
Defektfrekvens: Andelen enheter som avvisats på grund av flisning, sprickbildning eller kosmetiska defekter.
Vanligt misstag: Förlitar sig enbart på maximala UPH-siffror. En maskin som arbetar vid topphastighet kompromissar ofta med skärprecisionen, vilket leder till oacceptabla defektfrekvenser som förnekar hastighetsfördelen.
Olika förpackningstekniker kräver helt olika skärmekanismer. Att välja rätt singulationsutrustning beror strikt på de fysiska och termiska egenskaperna hos de material du bearbetar.
Ball Grid Arrays (BGA) och Quad Flat No-leads (QFN)-paket använder kraftigt kompositmaterial. Dessa laminat blandar kopparspår, glasfiber och harts. Substratsingulation kräver exceptionell precision för att förhindra substratskevning och kompositfransning. Den primära utrustningens passform förblir snabb skärning av spindelblad. Moderna system kombinerar ultratunna harts eller elektropläterade blad med avancerad tvätt- och torrintegrering. Denna integrerade rengöring tar bort kiseldamm och slam omedelbart och förhindrar kontaminering på förpackningskontakterna.
Avancerade förpackningar hanterar ultratunna lager och mycket ömtåliga lågk-dielektriska ämnen. Mekaniska blad genererar för mycket stress för dessa ömtåliga strukturer. Dina krav här inkluderar ett snitt med noll bredd och fullständig eliminering av termiska skador. Den perfekta utrustningspassningen involverar lasertärning (antingen stealth-tärning eller laserablation) eller plasmatärningssystem. Stealth-tärning fokuserar en laser inuti kislet, vilket skapar ett modifierat lager som rent separeras vid lätt expansion. Plasmatärning använder kemisk etsning för att separera formen samtidigt, vilket ger oöverträffad genomströmning för små komponenter.
Traditionella blyramspaket utgör en annan utmaning. Du måste hantera tjocka formmassa och mildra metalldeformation under skärningen. Blyramar av koppar böjs lätt eller graderas om de utsätts för otillbörliga krafter. Dessutom leder utdragning av de separerade förpackningarna ofta till kontaktskador. Standardutrustningens passform inkluderar kraftiga mekaniska stansar eller specialiserade sågsystem utrustade med mjuka robotmekanismer. Dessa verktyg ger den nödvändiga kraften samtidigt som de dämpar de enskilda förpackningarna under sorteringen.
Tabellen nedan sammanfattar de optimala tillämpningarna för varje teknik:
Pakettyp |
Primärt material |
Rekommenderad teknik |
Nyckelfördel |
|---|---|---|---|
BGA, LGA, QFN |
Kompositlaminat, Resin |
Spindelbladstärning |
Rena kanter, förhindrar kompositfransning |
WLCSP, ultratunn form |
Kisel, lågk-dielektrik |
Laser Stealth / Plasma Dicing |
Noll mekanisk belastning, smal skärp |
Gjutna blyramar |
Tjock formmassa, koppar |
Mekanisk stans/sågning |
Hög fysisk kraft, förhindrar böjning av metall |
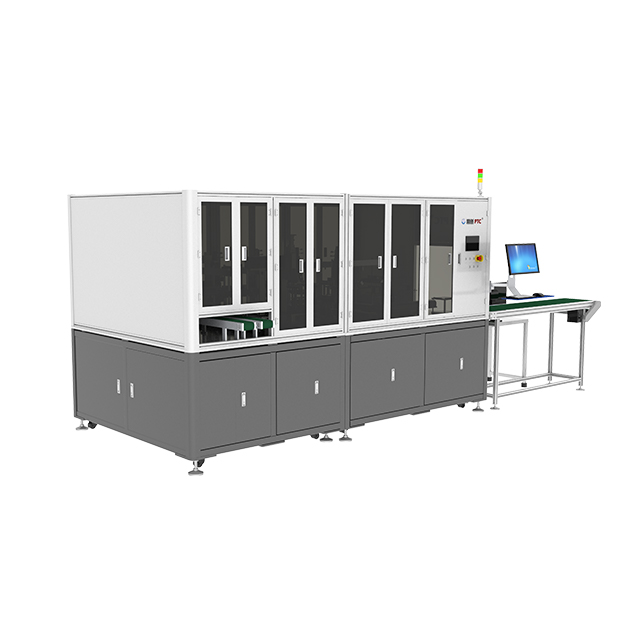
Skaffa en Automatic Singulation Machine ändrar den operativa flaskhalsen i din anläggning. För att säkerställa en smidig övergång, utvärdera potentiella plattformar över flera tekniska kärndimensioner.
Bedöm exakt hur utrustningen greppar, rör sig och släpper paketen. Mikrorepor under hantering försämrar den slutliga produktkvaliteten. Leta efter leverantörsdata som visar minimal skada på paketkontakt. Branschens bästa praxis gynnar beröringsfria Bernoulli-chuckar för hantering av ömtåliga wafers. För gjutna förpackningar förhindrar mjukgripande robotsluteffektorer krosskrafter. Du måste verifiera att föraren smidigt kan överföra tärningsenheter utan att tappa eller felinrikta dem.
Ta aldrig säljarens UPH-krav till nominellt värde. Höga hastigheter ökar ofta bladvibrationen eller termiskt utsläpp av laser. Kräv UPH-mått som strikt mäts mot din anläggnings toleranser för skärkvalitet. Om din maximala acceptabla flisstorlek är 10 mikron, be leverantören att bevisa sin UPH specifikt vid den toleransen. Att pressa maskinen snabbare än dess stabila tröskel leder till massiva avkastningsförluster.
Moderna back-end-operationer kräver sömlös automatisering. Utvärdera maskinens kompatibilitet med SECS/GEM-protokoll. Denna integration säkerställer att verktyget kommunicerar perfekt med ditt fabriksvärdsystem. Steg-för-steg-flödet måste ske utan manuella ingrepp. Ett helt integrerat system följer dessa automatiska steg:
Accepterar inmatningskassetter direkt från form- eller härdningsstationer.
Skannar streckkoder och laddar automatiskt det specifika skärreceptet.
Utför singuleringsprocessen samtidigt som klingans slitage eller laserstabilitet övervakas.
Rengör och torkar de separerade enheterna i tvättstationen.
Matar ut de slutliga paketen direkt till sorterings-, testnings- eller tejp-och-rullemoduler.
Avancerad utrustning är starkt beroende av integrerad Automated Optical Inspection (AOI). AOI-systemet tillhandahåller skärningsövervakning i realtid. Om bladet börjar glida eller slitas ojämnt upptäcker visionsystemet mikrometerförskjutningen. Den tillämpar sedan automatiska justeringar före nästa skärning. Denna återkoppling med återkoppling förhindrar katastrofala batchfel och minskar avsevärt operatörsingripanden.
Att köpa utrustningen är bara det första steget. Att förbereda din anläggning och ditt team utgör ett betydande operativt hinder. Många anläggningschefer underskattar infrastrukturförutsättningarna.
Ditt produktionsgolv måste uppfylla strikta miljö- och bruksstandarder före installation. Vanliga anläggningsförutsättningar inkluderar:
Ultrarent vatten (UPW): Diskstationer för tärning av knivar förbrukar enorma volymer UPW. Du måste säkerställa att din VVS kan hantera flödeshastigheten och renhetskraven.
Specialiserade avgassystem: Laserablation och plasmaetsning genererar giftiga ångor och partiklar. Korrekt avgasledning från anläggningen är obligatorisk för arbetarnas säkerhet.
Vibrationsisolerade golv: Tungt närliggande maskineri kan skicka mikrovibrationer genom golvet. Detta stör den nanometerprecision som krävs för smyglaser-tärning.
Stabil strömförsörjning: Spänningsfluktuationer kan krascha känsliga AOI-kameror eller avbryta laserpulser i mitten.
Kvantifiera den dagliga driften av att köra maskinen. System för tärning förbrukar harts eller metallblad snabbt. Du måste beräkna den förväntade bladslitagehastigheten baserat på dina specifika formmassa. Lasersystem använder inte fysiska blad, men själva laserkällan försämras med tiden och kräver så småningom ett dyrt utbyte. Plasmasystem förbrukar specialiserade reaktiva gaser kontinuerligt. Spåra dessa förbrukningsmaterial noga för att förutse dina veckovisa driftskostnader.
Att migrera från äldre verktyg till en modern automatiserad plattform innebär en brant inlärningskurva. Operatörer måste gå över från manuella rattar till komplexa programvarugränssnitt. Åtgärda denna kompetensklyfta tidigt. Att skapa recept kräver förståelse för avancerad materialvetenskap. Optisk sensorkalibrering kräver tålamod och precision. Planera för utökade driftstopp under de första implementeringsveckorna när ditt team bekantar sig med det nya gränssnittet.
Bästa praxis: Tilldela två dedikerade processingenjörer att skugga leverantörens installationsteam. Denna praktiska erfarenhet överför avgörande kunskap om felsökning direkt till din interna personal.
Att välja rätt leverantör dikterar din långsiktiga framgång. Utvärdera potentiella partners baserat på verifierbar prestanda, rigorösa tester och omfattande stödstrukturer.
Se bortom det ursprungliga inköpspriset. Bygg ett ramverk som beräknar det verkliga operativa värdet under en femårig livscykel. Ta hänsyn till de initiala investeringarna. Lägg till den beräknade kostnaden för dagliga förbrukningsvaror som blad. Inkludera eventuella nödvändiga anläggningsuppgraderingar, såsom nya avgasledningar. Slutligen, modellera den ekonomiska effekten av beräknad driftstopp. En billigare maskin som går sönder varje vecka kostar exponentiellt mer än en premiummaskin med hög drifttid.
Köp aldrig utrustning baserad på generiska showroomdemonstrationer. Leverantörer använder ofta optimerade, lättklippta dummymaterial för marknadsföringsvideor. Beordra ett rigoröst Proof of Concept (PoC). Skicka din anläggnings exakta substratmaterial och förpackningsdesign till leverantören. Kräv att de kör en hel produktionsbatch. Inspektera resultatet internt med hjälp av dina egna kvalitetskontrollstandarder. Om leverantören inte kan uppfylla dina flisnings- och genomströmstoleranser på din faktiska produkt, diskvalificera dem omedelbart.
Utrustningen går sönder. När den gör det avgör din leverantörs svarstid din produktionsförlust. Utvärdera servicenivåavtalen noggrant. Upprätta strikta kriterier för leverantörssupport. Kräv garanterad reservdelstillgänglighet inom din specifika region. Verifiera deras regionala teknikers leveranstider. En tekniker bör anlända inom några timmar, inte dagar. Prioritera dessutom maskiner utrustade med fjärrdiagnostik. Ofta kan en mjukvaruingenjör säkert logga in på din maskin och åtgärda uppriktningsfel utan att sätta sin fot i din fabrik.
Att välja rätt teknik för det sista back-end-tillverkningsstadiet dikterar ditt ultimata produktionsutbyte. Den idealiska lösningen balanserar felfritt aggressiva genomströmningsmål med nolltoleransskydd. När paketarkitekturer blir mindre och ömtåligare blir det en ohållbar operativ risk att förlita sig på äldre utrustning.
Anläggningsdirektörer bör ta omedelbara, handlingsorienterade nästa steg. Granska först dina nuvarande defektfrekvenser för att identifiera exakt var mekanisk stress orsakar fel. Kategorisera sedan dina kommande produktpipelines för att avgöra om du behöver spindel-, laser- eller plasmateknik. Kräv absolut insyn från leverantörer under utvärderingsfasen. Tvinga dem att utföra rigorösa PoC-tester på ditt faktiska produktionsmaterial. Slutligen, basera dina upphandlingsbeslut på beprövad produktionsstabilitet, verifierbar automationsintegration och robust långsiktig leverantörssupport.
S: Bladtärning bygger på höghastighets fysisk slipning, vilket gör den utmärkt för tjocka kompositsubstrat men benägen att inducera mekanisk påfrestning. Lasersingulation använder fokuserad optisk energi för att smälta eller modifiera material. Den introducerar noll mekanisk belastning men kräver noggrann hantering av termisk påverkan. Lasrar är i allmänhet att föredra för ultratunna wafers och ömtåliga lågk-dielektriska ämnen.
S: Traditionell skivtärning skär i första hand enhetligt kisel. Substratsingulation bearbetar kompositmaterial, såsom harts, glasfiber och koppar som finns i BGA- eller QFN-förpackningar. Denna sammansatta karaktär gör substrat mycket känsliga för fransning och skevhet, vilket kräver specialiserade bladsammansättningar, varierande spindelhastigheter och distinkta hanteringsmekanismer för att förhindra förpackningsskador.
S: För att undvika hanteringsskador, leta efter utrustning med beröringsfria Bernoulli-chuckar. Dessa utnyttjar luftflödet för att lyfta komponenter utan fysisk beröring. Prioritera dessutom robotsluteffektorer med mjukt grepp för att placera färdiga enheter.
S: Beräkna ROI genom att kvantifiera tre stora driftsskiften. Först, mät direkt arbetsreduktion eftersom automatiserad lastning eliminerar manuell hantering. För det andra, beräkna intäkterna från UPH-ökningen. Slutligen, och viktigast av allt, kvantifiera de ekonomiska besparingarna som genereras av sänkningen av skrotavgiften. Kombinationen av högre avkastning, färre operatörer och snabbare produktion motiverar vanligtvis de initiala utgifterna.


