


სინგულაციის პროცესი წარმოადგენს საბოლოო, კრიტიკულ დაბრკოლებას უკანა ნაწილის ნახევარგამტარების წარმოების ხაზის ბოლოს. ამ გვიან ეტაპზე შეცდომები მხოლოდ ნედლეულ სილიკონს არ ხარჯავს. ისინი აძლიერებენ ყველა წინა დინების პროცესის ღირებულებას, ამრავლებენ ფინანსურ ზარალს ობიექტისთვის. დაწესებულების დირექტორები და პროცესის ინჟინრები აქ მუდმივ საოპერაციო დაძაბულობას განიცდიან. თქვენ უნდა დააბალანსოთ აგრესიული მოთხოვნა მაქსიმალური გამტარუნარიანობისთვის (UPH) მექანიკური სტრესის მინიმიზაციის აბსოლუტური აუცილებლობის წინააღმდეგ, პაკეტის კონტაქტის დაზიანება და მთლიანი მოსავლიანობის დაკარგვა.
ამ რთული ბალანსის ნავიგაცია მოითხოვს ძველი სისტემების მიღმა გადასვლას, რათა მიიღონ ზუსტი ინჟინერიის ავტომატური გადაწყვეტილებები. ამ სახელმძღვანელოში ჩვენ გთავაზობთ ობიექტურ ჩარჩოს სინგულაციის ტექნოლოგიების შესაფასებლად და მოკლე სიაში. თქვენ შეისწავლით, თუ როგორ დააკავშიროთ კონკრეტული აღჭურვილობა აპლიკაციებზე ორიენტირებულ მოთხოვნებთან და შეაფასოთ შესამოწმებელი შესრულების მეტრიკა. საბოლოო ჯამში, ეს მიდგომა უზრუნველყოფს, რომ დაიცვათ ბოლო სტადიის მოსავლიანობა, ხოლო ოპტიმიზაცია მოახდინოს თქვენი არსებული back-end ავტომატიზაციის სამუშაო ნაკადები.
მოსავლიანობის დაცვა უპირველეს ყოვლისა: თანამედროვე სინგულაციის მოწყობილობამ უნდა მიმართოს პაკეტთან კონტაქტის დაზიანებას და თერმული სტრესს, რადგან ძველი სისტემები ებრძვიან მოწინავე, მყიფე შეფუთვას.
გამოყენებაზე ორიენტირებული შერჩევა: არჩევანი მექანიკურ, ლაზერულ და პლაზმურ სინგულაციას შორის დამოკიდებულია მკაცრად შეფუთვის ტიპზე (მაგ., ტყვიის ჩარჩო და სუბსტრატის სინგულაცია).
ავტომატიზაცია ROI: ავტომატური სინგულაციის აპარატზე განახლება ცვლის ოპერაციულ ჩახშობას, საჭიროებს გადამოწმებად ინტეგრაციის შესაძლებლობებს არსებულ უკანა ბოლო ავტომატიზაციასთან.
დამალული დანერგვის ფაქტორები: სახარჯო მასალის ცვეთა, კალიბრაციის შეფერხების დრო და აღჭურვილობის განახლება წარმოადგენს ყველაზე მაღალ რისკებს შესყიდვის დროს.
სინგულაცია დგას მთელი წარმოების ჯაჭვის ყველაზე მაღალი ღირებულების წერტილში. როდესაც კომპონენტი მიაღწევს ამ სტადიას, მან უკვე აითვისა ვაფლის დამზადების, საყრდენის, მავთულის შეკვრისა და ინკაფსულაციის ხარჯები. საბოლოო ჭრის დროს წარმოქმნილი ჯართი წარმოადგენს ნარჩენი მასალების და შრომის მაქსიმალურ დაგროვებას. შესაბამისად, ინვესტიცია მაღალ ხარისხში ნახევარგამტარული შეფუთვის ხელსაწყოები პირდაპირ იცავს თქვენს მოგების ზღვარს. მცირე შეცდომის მაჩვენებელი აქ ანგრევს ინვესტიციის დაბრუნებას მთელი პარტიისთვის.
მემკვიდრეობითი ტექნოლოგია რეგულარულად ქმნის წარმოების შეფერხებებს. ძველი მექანიკური ხერხები ეყრდნობა მოძველებულ შპინდლის დიზაინს. ეს ძველი სისტემები წარმოქმნიან გადაჭარბებულ მექანიკურ ვიბრაციას. ეს ვიბრაცია მოძრაობს სუბსტრატის მეშვეობით, რაც იწვევს მიკროსკოპულ ჩიპს და შიდა დაშლას. გარდა ამისა, ადრეული თაობის მანქანები ებრძოდნენ კომპოზიციურ მასალებს, ხშირად ტოვებდნენ ბურღულებს ან აფუჭებდნენ დელიკატურ ფენებს. პროცესის ინჟინრები ისტორიულად საათობით ხარჯავდნენ პარამეტრებს მხოლოდ იმისთვის, რომ შეენარჩუნებინათ დეფექტების მისაღები დონე.
წინსვლისთვის, შესყიდვების გუნდებმა უნდა დაადგინონ წარმატების მკაცრი კრიტერიუმები. არ შეაფასოთ მანქანები ზოგადი მარკეტინგული პრეტენზიების საფუძველზე. ამის ნაცვლად, შეადგინეთ თქვენი შეფასება ოთხი კრიტიკული მეტრიკის მიხედვით:
ერთეული საათში (UPH): რეალურ სამყაროში გამომავალი სიჩქარე უწყვეტი მუშაობის პირობებში.
საშუალო დრო წარუმატებლობებს შორის (MTBF): აღჭურვილობის საიმედოობა და მუშაობის დროის პროგნოზირებადობა.
ჭრის სიზუსტე: ტოლერანტობის შესაძლებლობები, როგორც წესი, იზომება ერთნიშნა მიკრონი.
დეფექტების განაკვეთები: ერთეულების პროცენტი, რომლებიც უარყოფილია ჩიპების, გატეხვის ან კოსმეტიკური ხარვეზების გამო.
საერთო შეცდომა: ეყრდნობა მხოლოდ მაქსიმალურ UPH ციფრებს. მანქანა, რომელიც მუშაობს პიკ სიჩქარეზე, ხშირად არღვევს ჭრის სიზუსტეს, რაც იწვევს დეფექტების მიუღებელ სიხშირეს, რაც უარყოფს სიჩქარის უპირატესობას.
შეფუთვის სხვადასხვა ტექნოლოგია მოითხოვს ჭრის სრულიად განსხვავებულ მექანიზმებს. მარჯვენას არჩევა სინგულაციის მოწყობილობა მკაცრად არის დამოკიდებული თქვენს მიერ დამუშავებული მასალების ფიზიკურ და თერმულ თვისებებზე.
Ball Grid Arrays (BGA) და Quad Flat No-Leads (QFN) პაკეტები ინტენსიურად იყენებენ კომპოზიტურ მასალებს. ეს ლამინატები აერთიანებს სპილენძის კვალს, მინის ბოჭკოს და ფისს. სუბსტრატის სინგულაცია განსაკუთრებულ სიზუსტეს მოითხოვს, რათა თავიდან იქნას აცილებული სუბსტრატის დეფორმაცია და კომპოზიტური გახრწნა. პირველადი აღჭურვილობის მორგება რჩება მაღალსიჩქარიანი spindle blade dicing. თანამედროვე სისტემები აწყვილებს ულტრა თხელი ფისოვანი ან ელექტრომოოქროვილი პირები გაფართოებული სარეცხი და მშრალი ინტეგრაციით. ეს ინტეგრირებული წმენდა დაუყოვნებლივ აშორებს სილიკონის მტვერს და ნალექს, რაც ხელს უშლის შეფუთვის კონტაქტების დაბინძურებას.
მოწინავე შეფუთვა ეხება ულტრა თხელ ფენებს და უაღრესად მყიფე დაბალი კ დიელექტრიკებს. მექანიკური პირები წარმოქმნიან ძალიან დიდ სტრესს ამ დელიკატური სტრუქტურებისთვის. თქვენი მოთხოვნები აქ მოიცავს ნულოვანი სიგანის ღეროს და თერმული დაზიანების სრულ აღმოფხვრას. იდეალური აღჭურვილობის მორგება მოიცავს ლაზერულ კამათელს (ან ფარული კამათელი ან ლაზერული აბლაცია) ან პლაზმური კამათლების სისტემებს. Stealth dicing ფოკუსირებს ლაზერს სილიკონის შიგნით, ქმნის შეცვლილ ფენას, რომელიც სუფთად გამოიყოფა მცირე გაფართოების შემდეგ. პლაზმური კამათელი იყენებს ქიმიურ ატრაქტს, რათა ერთდროულად გამოეყოს ღეროები, რაც უზრუნველყოფს უბადლო გამტარუნარიანობას პაწაწინა კომპონენტებისთვის.
ტრადიციული ტყვიის ჩარჩო პაკეტები წარმოადგენენ განსხვავებულ გამოწვევას. თქვენ უნდა მართოთ სქელი ჩამოსხმის ნაერთები და შეამსუბუქოთ ლითონის დეფორმაცია ჭრის დროს. სპილენძის ტყვიის ჩარჩოები ადვილად იკეცება ან იჭრება, თუ ექვემდებარება არასათანადო ძალებს. გარდა ამისა, გამოყოფილი პაკეტების ამოღება ხშირად იწვევს კონტაქტის დაზიანებას. სტანდარტული აღჭურვილობის მორგება მოიცავს მძიმე მექანიკურ დარტყმებს ან სპეციალიზებულ ხერხის სისტემებს, რომლებიც აღჭურვილია რბილი რობოტული მექანიზმებით. ეს ხელსაწყოები უზრუნველყოფენ აუცილებელ ძალას დახარისხების დროს ცალკეული პაკეტების ბალიშების დროს.
ქვემოთ მოცემული დიაგრამა აჯამებს ოპტიმალურ აპლიკაციებს თითოეული ტექნოლოგიისთვის:
პაკეტის ტიპი |
პირველადი მასალა |
რეკომენდირებული ტექნოლოგია |
ძირითადი უპირატესობა |
|---|---|---|---|
BGA, LGA, QFN |
კომპოზიტური ლამინატი, ფისოვანი |
Spindle Blade Dicing |
ასუფთავებს კიდეებს, ხელს უშლის კომპოზიტის გაფუჭებას |
WLCSP, Ultra-thin Die |
სილიკონი, დაბალი კ დიელექტრიკები |
ლაზერული სტელსი / პლაზმური ჭრის |
ნულოვანი მექანიკური სტრესი, ვიწრო საყრდენი |
ჩამოსხმული ტყვიის ჩარჩოები |
სქელი ჩამოსხმის ნაერთი, სპილენძი |
მექანიკური პუნჩი / ხერხი |
მაღალი ფიზიკური ძალა, ხელს უშლის ლითონის მოხრას |
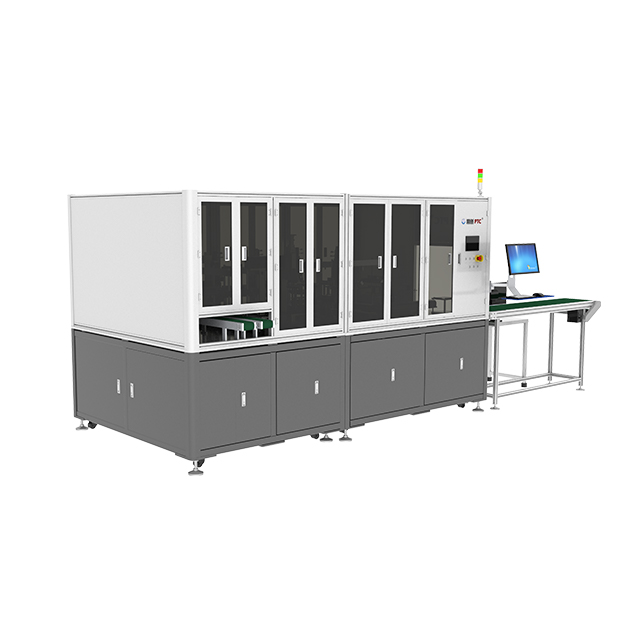
შესყიდვა ა ავტომატური სინგულაციის მანქანა ცვლის ოპერაციულ ბოსტნეულს თქვენს დაწესებულებაში. გლუვი გადასვლის უზრუნველსაყოფად, შეაფასეთ პოტენციური პლატფორმები რამდენიმე ძირითადი ტექნიკური განზომილებით.
ზუსტად შეაფასეთ, როგორ იჭერს, მოძრაობს და ათავისუფლებს მოწყობილობა პაკეტებს. მიკრონაკაწრები დამუშავებისას ამცირებს საბოლოო პროდუქტის ხარისხს. მოძებნეთ გამყიდველის მონაცემები, რომლებიც ასახავს პაკეტის კონტაქტის მინიმალურ დაზიანებას. ინდუსტრიის საუკეთესო პრაქტიკა უპირატესობას ანიჭებს ბერნულის უკონტაქტო ჩაქსებს დელიკატური ვაფლის დასამუშავებლად. ჩამოსხმული შეფუთვებისთვის, რბილი მჭიდის რობოტული ბოლო ეფექტორები ხელს უშლის დამსხვრევის ძალებს. თქვენ უნდა დაადასტუროთ, რომ დამმუშავებელს შეუძლია შეუფერხებლად გადაიტანოს კამათლებიანი ერთეულები მათი ჩამოგდების ან არასწორად გასწორების გარეშე.
არასოდეს მიიღოთ გამყიდველი UPH პრეტენზიები ნომინალური ღირებულებით. მაღალი სიჩქარე ხშირად ზრდის დანის ვიბრაციას ან ლაზერული თერმული დაღვრას. მოთხოვნის UPH მეტრიკა მკაცრად იზომება თქვენი დაწესებულების შემცირებული ხარისხის ტოლერანტობის მიხედვით. თუ თქვენი მაქსიმალური დასაშვები ჩიპების ზომაა 10 მიკრონი, სთხოვეთ გამყიდველს დაამტკიცოს თავისი UPH კონკრეტულად ამ ტოლერანტობისას. მანქანის სტაბილურ ზღურბლზე უფრო სწრაფად დაძაბვა იწვევს მოსავლიანობის დიდ დაკარგვას.
თანამედროვე back-end ოპერაციები მოითხოვს უწყვეტ ავტომატიზაციას. შეაფასეთ აპარატის თავსებადობა SECS/GEM პროტოკოლებთან. ეს ინტეგრაცია უზრუნველყოფს ხელსაწყოს სრულყოფილ კომუნიკაციას თქვენი ქარხნის მასპინძელ სისტემასთან. ნაბიჯ-ნაბიჯ ნაკადი უნდა მოხდეს ხელით ჩარევის გარეშე. სრულად ინტეგრირებული სისტემა მიჰყვება შემდეგ ავტომატურ ნაბიჯებს:
იღებს შეყვანის კასეტებს პირდაპირ ჩამოსხმის ან გამყარების სადგურებიდან.
სკანირებს შტრიხ-კოდებს და ავტომატურად იტვირთება კონკრეტული ჭრის რეცეპტი.
ახორციელებს სინგულაციის პროცესს დანის ცვეთა ან ლაზერული სტაბილურობის მონიტორინგის დროს.
ასუფთავებს და აშრობს განცალკევებულ დანაყოფებს სარეცხი სადგურში.
საბოლოო პაკეტებს აწვდის პირდაპირ დახარისხებას, ტესტირებას ან ლენტის და რგოლების მოდულებს.
მოწინავე აღჭურვილობა დიდწილად ეყრდნობა ინტეგრირებულ ავტომატურ ოპტიკურ ინსპექტირებას (AOI). AOI სისტემა უზრუნველყოფს კერფის მონიტორინგს რეალურ დროში. თუ დანა იწყებს დრიფტს ან აცვიათ არათანაბრად, მხედველობის სისტემა აღმოაჩენს მიკრომეტრის ცვლას. შემდეგ ის იყენებს ავტომატური გასწორების შესწორებებს მომდევნო ჭრამდე. ეს დახურული უკუკავშირი ხელს უშლის კატასტროფული სერიების მარცხს და მნიშვნელოვნად ამცირებს ოპერატორის ჩარევას.
აღჭურვილობის შეძენა მხოლოდ პირველი ნაბიჯია. თქვენი დაწესებულების და თქვენი გუნდის მომზადება წარმოადგენს მნიშვნელოვან საოპერაციო დაბრკოლებას. დაწესებულებების ბევრი დირექტორი არ აფასებს ინფრასტრუქტურის წინაპირობებს.
თქვენი საწარმოო იატაკი ინსტალაციამდე უნდა აკმაყოფილებდეს მკაცრ გარემოსდაცვით და კომუნალურ სტანდარტებს. დაწესებულების საერთო წინაპირობები მოიცავს:
ულტრა-სუფთა წყალი (UPW): სარეცხი სადგურები მოიხმარენ UPW-ის უზარმაზარ რაოდენობას. თქვენ უნდა დარწმუნდეთ, რომ თქვენს სანტექნიკას შეუძლია გაუმკლავდეს ნაკადის სიჩქარეს და სისუფთავის მოთხოვნებს.
სპეციალიზებული გამონაბოლქვი სისტემები: ლაზერული აბლაცია და პლაზმური ჭურვი წარმოქმნის ტოქსიკურ ორთქლს და ნაწილაკებს. მუშაკთა უსაფრთხოებისთვის სავალდებულოა მოწყობილობის გამონაბოლქვის სწორი მარშრუტი.
ვიბრაციით იზოლირებული იატაკი: ახლომდებარე მძიმე ტექნიკას შეუძლია მიკრო ვიბრაციების გაგზავნა იატაკზე. ეს არღვევს ნანომეტრულ სიზუსტეს, რომელიც საჭიროა სტელსური ლაზერული კამათლების გასაკეთებლად.
სტაბილური ელექტრომომარაგება: ძაბვის მერყეობამ შეიძლება დააზიანოს მგრძნობიარე AOI კამერები ან შეაფერხოს ლაზერული პულსი შუა ჭრის დროს.
რაოდენობრივად განსაზღვრეთ აპარატის მუშაობის ყოველდღიური ოპერაციული რეალობები. დანის კამათლების სისტემა სწრაფად მოიხმარს ფისს ან ლითონის პირებს. თქვენ უნდა გამოთვალოთ დანის ცვეთის მოსალოდნელი მაჩვენებელი თქვენი კონკრეტული ჩამოსხმის ნაერთების საფუძველზე. ლაზერული სისტემები არ იყენებენ ფიზიკურ პირებს, მაგრამ თავად ლაზერის წყარო დროთა განმავლობაში იშლება და საბოლოოდ მოითხოვს ძვირადღირებულ ჩანაცვლებას. პლაზმური სისტემები მუდმივად მოიხმარენ სპეციალიზებულ რეაქტიულ გაზებს. თვალყური ადევნეთ ამ სახარჯო მეტრიკას, რათა წინასწარ განსაზღვროთ თქვენი ყოველკვირეული საოპერაციო ხარჯები.
მემკვიდრეობითი ხელსაწყოებიდან თანამედროვე ავტომატიზირებულ პლატფორმაზე გადასვლა მოიცავს სწავლის ციცაბო მრუდს. ოპერატორებმა ხელით აკრიფეთ უნდა გადავიდნენ რთულ პროგრამულ ინტერფეისებზე. ადრეულად მოაგვარეთ ეს უნარების ხარვეზი. რეცეპტის შექმნა მოითხოვს მოწინავე მატერიალური მეცნიერების გაგებას. ოპტიკური სენსორის კალიბრაცია მოითხოვს მოთმინებას და სიზუსტეს. დაგეგმეთ გახანგრძლივებული შეფერხება საწყისი განლაგების კვირების განმავლობაში, რადგან თქვენი გუნდი ეცნობა ახალ ინტერფეისს.
საუკეთესო პრაქტიკა: დაავალეთ ორი ერთგული პროცესის ინჟინერი, რათა დაჩრდილონ გამყიდველის სამონტაჟო გუნდი. ეს პრაქტიკული გამოცდილება გადასცემს გადამწყვეტი პრობლემების მოგვარების ცოდნას პირდაპირ თქვენს შიდა პერსონალს.
სწორი გამყიდველის არჩევა კარნახობს თქვენს გრძელვადიან წარმატებას. შეაფასეთ პოტენციური პარტნიორები შემოწმებადი შესრულების, მკაცრი ტესტირებისა და ყოვლისმომცველი დამხმარე სტრუქტურების საფუძველზე.
შეხედეთ საწყისი შესყიდვის ფასს. შექმენით ჩარჩო, რომელიც ითვლის ნამდვილ საოპერაციო ღირებულებას ხუთი წლის სასიცოცხლო ციკლის განმავლობაში. ფაქტორი წინასწარ კაპიტალურ ხარჯებში. დაამატეთ ყოველდღიური სახარჯო მასალის სავარაუდო ღირებულება, როგორიცაა პირები. ჩართეთ ნებისმიერი საჭირო ობიექტის განახლება, როგორიცაა ახალი გამონაბოლქვი ხაზები. და ბოლოს, მოდელირება ფინანსური გავლენა პროგნოზირებული downtime. იაფი მანქანა, რომელიც იშლება ყოველკვირეულად, ექსპონენტურად უფრო ძვირია, ვიდრე პრემიუმ მანქანა მაღალი მუშაობის დროით.
არასოდეს იყიდოთ აღჭურვილობა, რომელიც ეფუძნება ზოგად შოურუმის დემონსტრაციებს. გამყიდველები ხშირად იყენებენ ოპტიმიზებულ, ადვილად მოსაჭრელ ცრუ მასალას მარკეტინგული ვიდეოებისთვის. მიანიჭეთ კონცეფციის მკაცრი დადასტურება (PoC). გაგზავნეთ თქვენი ობიექტის ზუსტი სუბსტრატის მასალები და პაკეტის დიზაინი გამყიდველს. მოითხოვეთ მათ სრული წარმოების პარტია. შეამოწმეთ გამომავალი შიდა, თქვენი საკუთარი ხარისხის კონტროლის სტანდარტების გამოყენებით. თუ გამყიდველი ვერ აკმაყოფილებს თქვენს ჩიპების და გამტარუნარიანობის ტოლერანტობას თქვენს რეალურ პროდუქტზე, დაუყოვნებლივ გააუქმეთ ისინი.
აღჭურვილობა იშლება. როდესაც ეს მოხდება, თქვენი გამყიდველის რეაგირების დრო განსაზღვრავს თქვენი წარმოების დანაკარგს. ყურადღებით შეაფასეთ მომსახურების დონის ხელშეკრულებები. დააწესეთ მკაცრი კრიტერიუმები გამყიდველის მხარდაჭერისთვის. მოითხოვეთ გარანტირებული სათადარიგო ნაწილების ხელმისაწვდომობა თქვენს კონკრეტულ რეგიონში. შეამოწმეთ მათი რეგიონალური ტექნიკოსის გაგზავნის დრო. ტექნიკოსი რამდენიმე საათში უნდა მოვიდეს და არა დღეებში. გარდა ამისა, პრიორიტეტი მიანიჭეთ აპარატებს, რომლებიც აღჭურვილია დისტანციური დიაგნოსტიკის შესაძლებლობებით. ხშირად, პროგრამულ ინჟინერს შეუძლია უსაფრთხოდ შევიდეს თქვენს აპარატში და გამოასწოროს გასწორების შეცდომები თქვენს ქარხანაში ფეხის დადგმის გარეშე.
სწორი ტექნოლოგიის არჩევა წარმოების საბოლოო ეტაპისთვის კარნახობს თქვენს საბოლოო პროდუქტიულობას. იდეალური გადაწყვეტა უნაკლოდ აბალანსებს აგრესიულ გამტარ სამიზნეებს ნულოვანი ტოლერანტობის დაცვით. რამდენადაც პაკეტის არქიტექტურა უფრო პატარა და მყიფე ხდება, ძველ აღჭურვილობაზე დაყრდნობა არამდგრადი საოპერაციო რისკი ხდება.
დაწესებულების დირექტორებმა დაუყოვნებლივ უნდა გადადგას, მოქმედებაზე ორიენტირებული შემდეგი ნაბიჯები. პირველ რიგში, შეამოწმეთ თქვენი ამჟამინდელი დეფექტების სიხშირე, რათა ზუსტად დაადგინოთ, თუ სად იწვევს მექანიკური სტრესი მარცხს. შემდეგი, დაალაგეთ თქვენი მომავალი პროდუქტის მილსადენები, რათა დადგინდეს, გჭირდებათ თუ არა spindle, ლაზერული ან პლაზმური ტექნოლოგია. მოითხოვეთ აბსოლუტური გამჭვირვალობა მოვაჭრეებისგან შეფასების ფაზაში. აიძულეთ ისინი ჩაატარონ მკაცრი PoC ტესტირება თქვენს რეალურ წარმოების მასალებზე. დაბოლოს, შეადგინეთ თქვენი შესყიდვების გადაწყვეტილებები დადასტურებული წარმოების სტაბილურობაზე, შემოწმებადი ავტომატიზაციის ინტეგრაციაზე და მომწოდებლის მძლავრ გრძელვადიან მხარდაჭერაზე.
პასუხი: დანის კამათელი ეყრდნობა მაღალსიჩქარიან ფიზიკურ დაფქვას, რაც მას შესანიშნავს ხდის სქელი კომპოზიტური სუბსტრატებისთვის, მაგრამ მიდრეკილია მექანიკური სტრესისკენ. ლაზერული სინგულაცია იყენებს ფოკუსირებულ ოპტიკურ ენერგიას მასალების დნობის ან შესაცვლელად. ის იწვევს ნულოვან მექანიკურ სტრესს, მაგრამ მოითხოვს თერმული ზემოქმედების ფრთხილად მართვას. ლაზერები ძირითადად სასურველია ულტრა თხელი ვაფლებისა და მყიფე დაბალი კ დიელექტრიკებისთვის.
A: ვაფლის ტრადიციული კუბიკები ძირითადად ჭრის ერთგვაროვან სილიკონს. სუბსტრატის სინგულაცია ამუშავებს კომპოზიტურ მასალებს, როგორიცაა ფისი, მინაბოჭკოვანი და სპილენძი, რომლებიც გვხვდება BGA ან QFN პაკეტებში. ეს კომპოზიციური ბუნება ხდის სუბსტრატებს ძალიან მგრძნობიარეს შეფუთვისა და დეფორმაციის მიმართ, რაც საჭიროებს სპეციალიზირებულ პირთა კომპოზიციებს, ღეროების სხვადასხვა სიჩქარეს და მკაფიო დამუშავების მექანიზმებს პაკეტის დაზიანების თავიდან ასაცილებლად.
პასუხი: ტარების დაზიანების აღმოსაფხვრელად, მოძებნეთ მოწყობილობა, რომელიც აღჭურვილია უკონტაქტო ბერნულის ჩამკეტებით. ისინი იყენებენ ჰაერის ნაკადს კომპონენტების ასაწევად ფიზიკური შეხების გარეშე. გარდა ამისა, პრიორიტეტი მიანიჭეთ რბილი დაჭერით რობოტულ ბოლო ეფექტორებს მზა დანაყოფების განთავსებისთვის.
პასუხი: გამოთვალეთ ROI სამი ძირითადი საოპერაციო ცვლის რაოდენობრივი განსაზღვრით. პირველი, გაზომეთ პირდაპირი შრომის შემცირება, რადგან ავტომატური დატვირთვა გამორიცხავს ხელით მართვას. მეორე, გამოთვალეთ UPH-ის ზრდის შედეგად მიღებული შემოსავალი. დაბოლოს, და რაც მთავარია, რაოდენობრივად განსაზღვრეთ ჯართის განაკვეთის შემცირებით წარმოქმნილი ფინანსური დანაზოგი. უფრო მაღალი მოსავლიანობის, ნაკლები ოპერატორების და უფრო სწრაფი გამომუშავების კომბინაცია ჩვეულებრივ ამართლებს საწყის ხარჯებს.


