


Singuliavimo procesas yra paskutinė, kritinė kliūtis galinės puslaidininkių gamybos linijos pabaigoje. Klaidos šioje vėlyvoje stadijoje ne tik eikvoja žaliavinį silicį. Jie padidina visų ankstesnių procesų išlaidas ir padidina įrenginio finansinius nuostolius. Įrenginių direktoriai ir procesų inžinieriai čia susiduria su nuolatine veiklos įtampa. Turite subalansuoti agresyvų didžiausio pralaidumo (UPH) poreikį ir absoliučią būtinybę sumažinti mechaninį įtempimą, pakuotės pažeidimus, susijusius su kontaktu, ir bendrą išeigos praradimą.
Norint pereiti prie šios sudėtingos pusiausvyros, reikia pereiti ne tik į senas sistemas, bet ir priimti tiksliai sukonstruotus automatizuotus sprendimus. Šiame vadove pateikiame objektyvią sistemą, leidžiančią įvertinti ir į sąrašą įtraukti singuliavimo technologijas. Sužinosite, kaip pritaikyti konkrečią įrangą prie taikomųjų programų reikalavimų ir įvertinti patikrinamus našumo rodiklius. Galiausiai šis metodas užtikrina, kad apsaugote vėlyvosios stadijos derlių ir optimizuojate esamas automatizavimo darbo eigas.
Pirma, apsauga nuo derliaus: Šiuolaikinė rūšiavimo įranga turi pašalinti pakuotės kontakto pažeidimus ir šiluminį įtempimą, nes senosios sistemos kovoja su pažangia, trapia pakuote.
Pasirinkimas pagal taikymą: pasirinkimas tarp mechaninio, lazerinio ir plazminio išskyrimo griežtai priklauso nuo pakuotės tipo (pvz., švino rėmo ir pagrindo išskyrimo).
Automatizavimo investicijų grąža: naujovinimas į automatinį atskyrimo įrenginį perkelia veiklos kliūtis, todėl reikia patikrinti integravimo galimybes su esama galine automatika.
Paslėpti diegimo veiksniai: eksploatacinių medžiagų susidėvėjimas, kalibravimo prastovos ir įrenginių modernizavimas kelia didžiausią diegimo riziką viešųjų pirkimų metu.
Singuliacija yra aukščiausios vertės taške visoje gamybos grandinėje. Kai komponentas pasiekia šį etapą, jis jau absorbavo plokštelių gamybos, štampavimo, vielos surišimo ir kapsuliavimo išlaidas. Galutinio pjovimo metu susidaręs laužas yra didžiausias iššvaistomų medžiagų ir darbo krūvis. Vadinasi, investuoti į aukštą kokybę puslaidininkiniai pakavimo įrankiai tiesiogiai apsaugo jūsų pelno maržas. Nedidelis klaidų lygis sunaikina visos partijos investicijų grąžą.
Pasenusios technologijos nuolat sukuria gamybos kliūtis. Senesni mechaniniai pjūklai remiasi pasenusia veleno konstrukcija. Šios senesnės sistemos sukuria pernelyg didelę mechaninę vibraciją. Ši vibracija sklinda per pagrindą, todėl susidaro mikroskopinis skilimas ir vidinis delaminavimas. Be to, ankstyvosios kartos mašinos kovojo su kompozitinėmis medžiagomis, dažnai palikdamos įdubas arba nutrindamos gležnus sluoksnius. Procesų inžinieriai istoriškai praleido valandas reguliuodami parametrus, kad išlaikytų ribinį priimtiną defektų skaičių.
Norėdami judėti į priekį, pirkimų komandos turi nustatyti griežtus sėkmės kriterijus. Nevertinkite mašinų pagal bendrus rinkodaros teiginius. Verčiau pagrįskite savo vertinimą remdamiesi keturiomis kritinėmis metrikomis:
Vienetai per valandą (UPH): realus išvesties greitis nuolat veikiant.
Vidutinis laikas tarp gedimų (MTBF): įrangos patikimumas ir veikimo laiko nuspėjamumas.
Pjovimo tikslumas: tolerancijos galimybės, paprastai matuojamos vienaženkliais mikronais.
Defektų rodikliai: vienetų, atmestų dėl įtrūkimų, įtrūkimų ar kosmetinių trūkumų, procentas.
Dažna klaida: pasikliauti tik maksimaliais UPH skaičiais. Mašina, dirbanti didžiausiu greičiu, dažnai kenkia pjovimo tikslumui, todėl atsiranda nepriimtinas defektų lygis, kuris paneigia greičio pranašumą.
Skirtingoms pakavimo technologijoms reikalingi visiškai skirtingi pjovimo mechanizmai. Pasirinkus dešinę Stinguliavimo įranga griežtai priklauso nuo jūsų apdorojamų medžiagų fizinių ir šiluminių savybių.
Ball Grid Array (BGA) ir Quad Flat No-Leads (QFN) paketuose labai naudojamos kompozicinės medžiagos. Šiose laminatėse sumaišomi vario pėdsakai, stiklo pluoštas ir derva. Pagrindo sluoksniavimas reikalauja išskirtinio tikslumo, kad būtų išvengta pagrindo deformacijos ir kompozito dilimo. Pagrindinis įrangos tinkamumas išlieka didelės spartos veleno ašmenų pjaustymas. Šiuolaikinės sistemos suporuoja itin plonus dervos arba galvanizuotus peiliukus su pažangia plovimo ir džiovinimo integracija. Šis integruotas valymas nedelsiant pašalina silicio dulkes ir srutas, apsaugodamas nuo pakuotės kontaktų užteršimo.
Išplėstinė pakuotė susijusi su itin plonais sluoksniais ir labai trapiais mažo kaloringumo dielektriniais elementais. Mechaniniai peiliai sukuria per daug įtempių šioms subtilioms konstrukcijoms. Jūsų reikalavimai čia apima nulinio pločio plyšį ir visišką šiluminės žalos pašalinimą. Idealiai tinka pjaustymas lazeriu (arba slaptas pjaustymas, arba lazerinis abliavimas) arba plazmos pjaustymo kubeliais sistemos. Slaptas pjaustymas kubeliais fokusuoja lazerį silicio viduje, sukurdamas modifikuotą sluoksnį, kuris švariai atsiskiria šiek tiek išsiplėtus. Plazminio pjaustymo kubeliais metu naudojamas cheminis ėsdinimas, kad būtų galima atskirti štampą vienu metu, o tai užtikrina neprilygstamą mažų komponentų pralaidumą.
Tradiciniai švino rėmo paketai yra kitoks iššūkis. Pjovimo metu turite valdyti storus liejimo mišinius ir sumažinti metalo deformaciją. Variniai švininiai rėmai lengvai sulinksta arba įtrūksta, jei juos veikia netinkamos jėgos. Be to, ištraukus atskirtas pakuotes dažnai pažeidžiama kontaktinė medžiaga. Į standartinę įrangą įeina sunkios apkrovos mechaniniai perforatoriai arba specializuotos pjūklo sistemos su minkšto valdymo robotais. Šios priemonės suteikia reikiamą jėgą, tuo pačiu suminkštindamos atskiras pakuotes rūšiavimo metu.
Žemiau esančioje diagramoje apibendrinami optimalūs kiekvienos technologijos pritaikymai:
Paketo tipas |
Pirminė medžiaga |
Rekomenduojama technologija |
Pagrindinis privalumas |
|---|---|---|---|
BGA, LGA, QFN |
Kompozitiniai laminatai, Derva |
Ašmenų pjaustymas kubeliais |
Nuvalo kraštus, apsaugo nuo kompozito dilimo |
WLCSP, itin plonas štampas |
Silicis, mažo kaloringumo dielektrikai |
Lazerinis slaptas / plazminis pjaustymas |
Nulinis mechaninis įtempis, siauras plyšys |
Formuoti švino rėmai |
Storas liejimo mišinys, varis |
Mechaninis perforatorius / pjovimas |
Didelė fizinė jėga, neleidžia metalui lenkti |
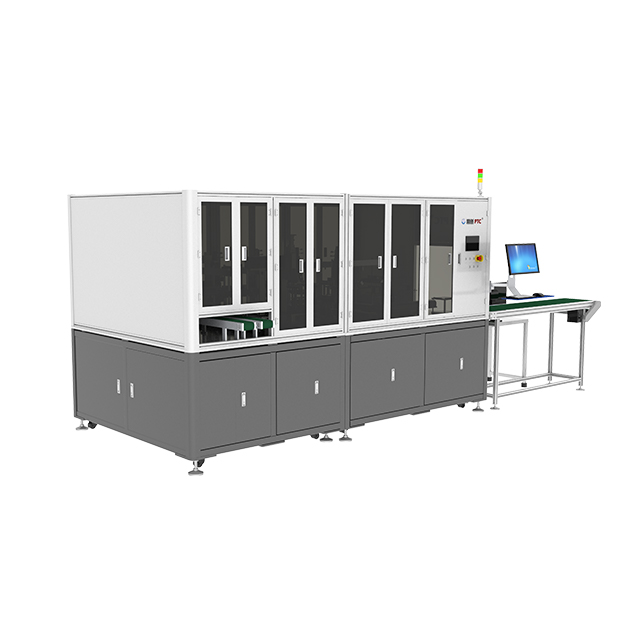
Pirkimas an Automatinis singuliavimo aparatas perkelia veiklos kliūtis jūsų objekte. Norėdami užtikrinti sklandų perėjimą, įvertinkite galimas platformas pagal kelis pagrindinius techninius aspektus.
Tiksliai įvertinkite, kaip įranga sugriebia, juda ir išleidžia pakuotes. Mikro įbrėžimai tvarkymo metu pablogina galutinio produkto kokybę. Ieškokite pardavėjo duomenų, rodančių minimalų pakuotės kontakto pažeidimą. Geriausia pramonės praktika teikia pirmenybę nekontaktiniams Bernoulli griebtuvams, skirtiems tvarkyti gležnus vaflius. Formuotiems paketams minkštos rankenos robotai gali apsaugoti nuo gniuždymo jėgų. Turite įsitikinti, kad prižiūrėtojas gali sklandžiai perkelti kubeliais supjaustytus vienetus, jų nenumesdamas ar nesuderindamas.
Niekada nepriimkite pardavėjo UPH pretenzijų nominalia verte. Didelis greitis dažnai padidina ašmenų vibraciją arba lazerio terminį išsiliejimą. UPH metrikos paklausa griežtai matuojama atsižvelgiant į jūsų įrenginio pjūvio kokybės leistinus nuokrypius. Jei jūsų didžiausias priimtinas skaldos dydis yra 10 mikronų, paprašykite pardavėjo įrodyti savo UPH būtent pagal tą leistiną nuokrypį. Jei mašina stumiama greičiau nei jos stabili riba, prarandamas didžiulis derlius.
Šiuolaikinėms atgalinėms operacijoms reikalingas vientisas automatizavimas. Įvertinkite įrenginio suderinamumą su SECS/GEM protokolais. Ši integracija užtikrina, kad įrankis puikiai susisiekia su jūsų gamyklos pagrindine sistema. Žingsnis po žingsnio srautas turi vykti be rankinio įsikišimo. Visiškai integruota sistema atlieka šiuos automatizuotus veiksmus:
Priima įvesties kasetes tiesiai iš formavimo arba kietinimo stočių.
Nuskaito brūkšninius kodus ir automatiškai įkelia konkretų pjaustymo receptą.
Vykdo singuliacijos procesą, stebint ašmenų nusidėvėjimą arba lazerio stabilumą.
Išvalo ir išdžiovina atskirtus įrenginius plovimo stotyje.
Galutines pakuotes išveda tiesiai į rūšiavimo, testavimo arba juostos ir ritės modulius.
Pažangi įranga labai priklauso nuo integruoto automatinio optinio tikrinimo (AOI). AOI sistema užtikrina plyšių stebėjimą realiuoju laiku. Jei ašmenys pradeda slinkti arba dėvisi netolygiai, regėjimo sistema aptinka mikrometro poslinkį. Tada prieš kitą pjovimą taiko automatinio išlygiavimo pataisymus. Šis uždaro ciklo grįžtamasis ryšys apsaugo nuo katastrofiškų partijos gedimų ir žymiai sumažina operatoriaus įsikišimą.
Įrangos pirkimas yra tik pirmas žingsnis. Jūsų įrenginio ir komandos paruošimas yra didelė kliūtis. Daugelis objektų direktorių neįvertina būtinų infrastruktūros sąlygų.
Prieš montuojant jūsų gamybos grindys turi atitikti griežtus aplinkosaugos ir komunalinių paslaugų standartus. Įprastos įrangos sąlygos apima:
Itin grynas vanduo (UPW): peilių pjaustymo kubeliais plovimo stotyse sunaudojama didžiulis kiekis UPW. Turite užtikrinti, kad jūsų vandentiekis atitiktų srauto greičio ir grynumo reikalavimus.
Specializuotos išmetimo sistemos: Lazerinė abliacija ir ėsdinimas plazmoje sukuria toksiškus dūmus ir kietąsias daleles. Tinkamas įrenginio išmetimo maršrutas yra privalomas darbuotojų saugai užtikrinti.
Nuo vibracijos izoliuotos grindys: Sunkios netoliese esančios mašinos gali per grindis siųsti mikrovibracijas. Tai sutrikdo nanometrų tikslumą, reikalingą slaptam lazeriniam pjaustymui.
Stabilus maitinimo šaltinis: įtampos svyravimai gali sugadinti jautrias AOI kameras arba nutraukti lazerio impulsus viduryje.
Kiekybiškai įvertinkite kasdienę mašinos veikimo realybę. Ašmenų pjaustymo sistemos greitai sunaudoja dervą arba metalinius peiliukus. Turite apskaičiuoti numatomą ašmenų nusidėvėjimo greitį, atsižvelgdami į konkrečius liejimo mišinius. Lazerinėse sistemose nenaudojami fiziniai peiliukai, tačiau pats lazerio šaltinis laikui bėgant blogėja ir galiausiai jį reikia brangiai pakeisti. Plazminės sistemos nuolat naudoja specializuotas reaktyviąsias dujas. Atidžiai stebėkite šiuos vartojimo rodiklius, kad galėtumėte numatyti savo savaitės veiklos išlaidas.
Perėjimas nuo senų įrankių prie modernios automatizuotos platformos apima staigią mokymosi kreivę. Operatoriai turi pereiti nuo rankinio rinkimo prie sudėtingų programinės įrangos sąsajų. Iš anksto pašalinkite šį įgūdžių trūkumą. Receptų kūrimui reikalingas pažangių medžiagų mokslo supratimas. Optinio jutiklio kalibravimas reikalauja kantrybės ir tikslumo. Suplanuokite ilgesnę prastovą per pirmąsias diegimo savaites, kol jūsų komanda susipažins su nauja sąsaja.
Geriausia praktika: paskirkite du atsidavusius procesų inžinierius, kurie prižiūrėtų pardavėjo diegimo komandą. Ši praktinė patirtis perduoda esmines trikčių šalinimo žinias tiesiogiai jūsų vidiniams darbuotojams.
Tinkamo pardavėjo pasirinkimas lemia jūsų ilgalaikę sėkmę. Įvertinkite potencialius partnerius remdamiesi patikrinamu našumu, griežtu testavimu ir visapusiškomis paramos struktūromis.
Žiūrėkite ne tik pradinę pirkimo kainą. Sukurkite sistemą, kuri apskaičiuoja tikrąją veiklos vertę per penkerių metų gyvavimo ciklą. Išankstinių kapitalo išlaidų veiksnys. Pridėkite numatomas kasdienių eksploatacinių medžiagų, pvz., peilių, išlaidas. Įtraukite visus būtinus įrenginio atnaujinimus, pvz., naujas išmetimo linijas. Galiausiai sumodeliuokite finansinį numatomų prastovų poveikį. Pigesnė mašina, kuri sugenda kas savaitę, kainuoja eksponentiškai daugiau nei aukščiausios kokybės mašina, kurios veikimo laikas yra ilgas.
Niekada nepirkite įrangos, pagrįstos bendromis demonstracijomis salone. Pardavėjai rinkodaros vaizdo įrašams dažnai naudoja optimizuotas, lengvai išpjaustomas medžiagas. Įpareigoti griežtą koncepcijos įrodymą (PoC). Nusiųskite pardavėjui tikslias savo įrenginio substrato medžiagas ir pakuotės dizainą. Reikalauti, kad jie paleistų visą gamybos partiją. Patikrinkite išvestį viduje, naudodami savo kokybės kontrolės standartus. Jei pardavėjas negali patenkinti jūsų faktinio produkto skaldos ir pralaidumo leistinų nuokrypių, nedelsdami jį diskvalifikuokite.
Įranga lūžta. Kai taip atsitiks, jūsų pardavėjo atsako laikas lemia jūsų gamybos nuostolius. Atidžiai įvertinkite paslaugų lygio sutartis. Nustatykite griežtus pardavėjo palaikymo kriterijus. Reikalaukite garantuotų atsarginių dalių prieinamumo jūsų konkrečiame regione. Patikrinkite jų regioninio techniko išsiuntimo laiką. Technikas turėtų atvykti per valandas, o ne kelias dienas. Be to, pirmenybę teikite mašinoms, turinčioms nuotolinės diagnostikos galimybes. Dažnai programinės įrangos inžinierius gali saugiai prisijungti prie jūsų įrenginio ir ištaisyti išlygiavimo klaidas neįkeldamas kojos į gamyklą.
Pasirinkus tinkamą technologiją galutiniam galutinio gamybos etapu, nustatomas didžiausias gamybos derlius. Idealus sprendimas nepriekaištingai subalansuoja agresyvius našumo tikslus su nulinės tolerancijos derliaus apsauga. Kadangi paketų architektūros tampa mažesnės ir trapesnės, pasikliauti sena įranga tampa netvari veiklos rizika.
Įrenginių direktoriai turėtų imtis neatidėliotinų, į veiksmus orientuotų tolesnių veiksmų. Pirmiausia patikrinkite esamą defektų skaičių, kad tiksliai nustatytumėte, kur mechaninis įtempis sukelia gedimą. Tada suskirstykite būsimus gaminius, kad nustatytumėte, ar jums reikia veleno, lazerio ar plazmos technologijos. Vertinimo etape reikalaukite iš pardavėjų visiško skaidrumo. Priverskite juos atlikti griežtus PoC bandymus su jūsų faktinėmis gamybos medžiagomis. Galiausiai, priimdami pirkimų sprendimus remkitės įrodytu gamybos stabilumu, patikrinama automatizavimo integracija ir tvirtu ilgalaikiu tiekėjo palaikymu.
A: Pjaustymas kubeliais priklauso nuo didelio greičio fizinio šlifavimo, todėl jis puikiai tinka storiems kompozitiniams pagrindams, tačiau yra linkęs sukelti mechaninį įtempimą. Lazerio singuliacija naudoja fokusuotą optinę energiją medžiagoms lydyti arba modifikuoti. Tai nesukelia nulinio mechaninio įtempio, tačiau reikalauja kruopštaus šiluminio poveikio valdymo. Lazeriai dažniausiai naudojami ypač plonoms plokštelėms ir trapiems mažo kalio dielektrikams.
A: Tradicinis vaflių pjaustymas pirmiausia pjauna vienodą silicį. Substratas apdoroja kompozicines medžiagas, tokias kaip derva, stiklo pluoštas ir varis, esantys BGA arba QFN pakuotėse. Dėl šio sudėtinio pobūdžio substratai yra labai jautrūs dilimui ir deformacijai, todėl norint išvengti pakuotės pažeidimų, reikia specialios ašmenų sudėties, įvairaus suklio greičio ir skirtingų tvarkymo mechanizmų.
A: Norėdami pašalinti sugadinimus, ieškokite įrangos su bekontakčiais Bernoulli griebtuvais. Jie naudoja oro srautą, kad pakeltų komponentus be fizinio prisilietimo. Be to, pirmenybę teikite minkštos rankenos robotiniams galutiniams efektams, skirtiems dėti gatavus įrenginius.
A: Apskaičiuokite IG kiekybiškai įvertindami tris pagrindinius darbo pamainas. Pirma, išmatuokite tiesioginį darbo jėgos mažinimą, nes automatinis pakrovimas pašalina krovimą rankomis. Antra, apskaičiuokite pajamas, gautas padidinus UPH. Galiausiai, ir svarbiausia, kiekybiškai įvertinkite finansines santaupas, sutaupytas sumažinus laužo normą. Didesnio derlingumo, mažiau operatorių ir greitesnės produkcijos derinys paprastai pateisina pradines išlaidas.


