


Produkcja komponentów magnetycznych rozwija się obecnie szybko. Odchodzimy od subiektywnej, ręcznej kontroli jakości w kierunku w pełni zautomatyzowanej kontroli. To przejście jest niezbędne dla nowoczesnych linii produkcyjnych. Wadliwe magnesy niosą ze sobą ogromne koszty biznesowe w dalszych zastosowaniach. Niewykryte mikropęknięcie w silniku pojazdu elektrycznego (EV) może spowodować katastrofalną awarię. Podobnie niewielka wada powłoki magnesu elektroniki użytkowej często prowadzi do korozji polowej i wycofania produktu. Branże, w których stawki są wysokie, po prostu nie mogą sobie pozwolić na te martwe punkty produkcyjne.
W tym przewodniku jasno zdefiniowano, w jaki sposób zautomatyzowana inspekcja optyczna rozwiązuje te wyzwania. Zbadamy podstawowe funkcje współczesnego sprzętu inspekcyjnego. Poznasz praktyczne kryteria oceny wyboru właściwej architektury. Omawiamy także realia operacyjne wdrażania tych systemów w środowiskach produkcyjnych o dużej skali. Na koniec będziesz dokładnie wiedział, jak zintegrować plik a Maszyna magnetyczna AOI do zabezpieczenia wydajności produktu.
Podstawowa funkcja: Maszyna Magnet AOI zastępuje subiektywne kontrole ręczne szybką, powtarzalną metrologią optyczną i wykrywaniem defektów powierzchni.
Krytyczny czynnik ROI: znacznie zmniejsza koszt złej jakości (COPQ), przy jednoczesnym utrzymaniu prędkości przepustowości, której nie może dorównać ręczna inspekcja.
Priorytet oceny: Najlepsze systemy równoważą obrazowanie w wysokiej rozdzielczości z zaawansowanym oświetleniem, aby przezwyciężyć odblaski powłok magnetycznych (takich jak Ni-Cu-Ni).
Rzeczywistość wdrożenia: Sukces zależy w równym stopniu od mechanicznej obsługi materiału (zapobieganie zakleszczaniu się lub przyciąganiu silnie namagnesowanych części), jak i od specyfikacji aparatu.
Producenci polegają na automatycznej kontroli, aby zagwarantować integralność komponentów. Nie można zbudować niezawodnych silników ani czujników, używając wadliwych materiałów magnetycznych. Maszyna Magnet AOI wykonuje jednocześnie kilka różnych funkcji. Ocenia każdą pojedynczą część przechodzącą w dół linii. Funkcje te możemy podzielić na trzy główne obszary działania.
Magnesy są z natury delikatne. Materiały takie jak spiekany NdFeB lub wióry ferrytowe są bardzo łatwe w obsłudze. System kontroli optycznej stale skanuje te delikatne powierzchnie. Wyszukuje różne wady strukturalne i kosmetyczne. Możesz polegać na sprzęcie, który wykryje mikroskopijne problemy, zanim opuszczą Twój obiekt.
Identyfikuje wióry, mikropęknięcia, zadrapania i dziury na powierzchni magnesu.
Wychwytuje te deformacje fizyczne, zanim części zostaną poddane ostatecznemu namagnesowaniu.
Wykrywa anomalie w powłoce i galwanizacji, takie jak pęcherze lub utlenianie.
Oznacza nierówne warstwy poszycia, zanim doprowadzą one do poważnej korozji polowej.
Integralność powierzchni bezpośrednio wpływa na długoterminową niezawodność. Mały otwór w powłoce niklowej umożliwia przedostanie się wilgoci do neodymowego rdzenia. Magnes z biegiem czasu utlenia się i rozszerza. To rozszerzenie niszczy otaczający zespół. Zautomatyzowana inspekcja całkowicie zapobiega temu specyficznemu trybowi awarii.
Nowoczesne zespoły wymagają wąskich tolerancji geometrycznych. Musisz upewnić się, że każdy komponent idealnie pasuje do produktu końcowego. Maszyna Magnet AOI mierzy wymiary fizyczne z niezwykłą dokładnością. Wykorzystuje kamery o wysokiej rozdzielczości do weryfikacji tych pomiarów w czasie rzeczywistym.
Weryfikuje tolerancje geometryczne, takie jak długość, szerokość i grubość.
Sprawdza koncentryczność pod kątem rygorystycznych specyfikacji technicznych.
Zapewnia równomierność fazowania i promienia w każdej partii.
Jednolite fazowanie jest absolutnie niezbędne w przypadku zautomatyzowanych linii montażowych silników. Ramiona robotyczne nie mogą wkładać magnesów w ciasne szczeliny stojana, jeśli krawędzie są postrzępione. Układ optyczny natychmiast mierzy te małe kąty krawędzi. Odrzuca każdą część wykraczającą poza określone okno tolerancji.
Prawidłowe ustawienie ma kluczowe znaczenie dla wydajności magnetycznej. Zainstalowanie magnesu odwrotnie niszczy obwód magnetyczny. Producenci często używają wskaźników wizualnych do oznaczenia konkretnych biegunów. Zautomatyzowany system bezbłędnie sprawdza te znaczniki.
Wykrywa oznaczenia laserowe służące do oznaczania biegunów magnetycznych.
Sprawdza obecność i wyrazistość namalowanych wskaźników wizualnych.
Oznacza źle ustawione lub nieprawidłowo zorientowane magnesy przed ostatecznym zapakowaniem.
Zapobiega błędom montażowym spowodowanym odwróconą polaryzacją.
Podczas długich zmian operatorzy łatwo przeoczą małe znaki laserowe. Maszyna nigdy ich nie omija. Potwierdza orientację setek części na minutę. Możesz wysyłać swoje produkty, wiedząc, że są prawidłowo skonfigurowane.

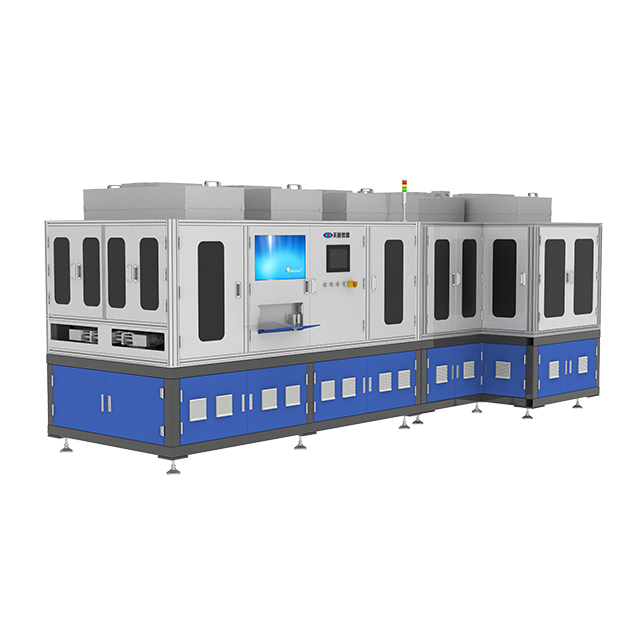
Producentom, którzy chcą przekształcić te funkcje kontrolne w praktyczny proces produkcyjny, PTC oferuje dedykowane rozwiązania Magnetyczny sprzęt do kontroli kosmetyków . System integruje załadunek, automatyczną kontrolę i rozładunek, dzięki czemu sprawdzanie wyglądu magnesu i wymiarów można przeprowadzić w ramach ciągłego przepływu pracy, a nie jako oddzielny etap ręcznej kontroli.
Sprzęt przeznaczony jest do kontroli zarówno wymiarów produktu, jak i typowych defektów kosmetycznych, w tym dziur, nierówności, nacięć, pasków, pęknięć, jasnych punktów i plam. Po kontroli system automatycznie określa, czy każdy produkt jest w porządku, czy nie, i odpowiednio sortuje części. Kategorie defektów, rozmiary i współrzędne lokalizacji można wyświetlać i rejestrować razem z oryginalnymi obrazami z kontroli, co ułatwia ponowną inspekcję i analizę produkcji.
Rozpoznawanie defektów wspomagane sztuczną inteligencją: oprogramowanie może automatycznie oznaczać defekty, wspierać uczenie modeli i filtrować fałszywe defekty, aby poprawić spójność kontroli i wydajność produktu.
Zarządzanie danymi produkcyjnymi: Dane z kontroli można przeglądać, eksportować i analizować, a system może również łączyć się z MES w celu monitorowania produkcji i identyfikowalności.
Automatyczne sortowanie: Produkty OK i NG są automatycznie identyfikowane i kierowane do odpowiednich pojemników, co zmniejsza zależność od ręcznego sortowania.
Kontrola o dużej przepustowości: Określona wydajność kontroli wynosi około 2100 sztuk/h, przy wskaźniku kontroli wynoszącym 99,9% i współczynniku przekroczenia nie większym niż 1% zgodnie z podaną specyfikacją produktu.
Ten typ systemu jest szczególnie odpowiedni w środowiskach produkcyjnych 3C na dużą skalę, gdzie jednocześnie wymagana jest spójność kosmetyczna, kontrola wymiarowa i identyfikowalne dane dotyczące jakości. Możesz także poznać naszą szerzej 3C Gama sprzętu do powiązanych rozwiązań w zakresie zautomatyzowanej kontroli i obsługi.
Zwiększanie skali produkcji obnaża poważne wady ręcznej kontroli jakości. Istoty ludzkie nie mogą w nieskończoność wytrzymać szybkiej inspekcji wzrokowej. Jeśli będziesz polegać na ludzkich oczach, napotkasz poważne wąskie gardła. Fizyczne i poznawcze ograniczenia operatorów stwarzają ogromne ryzyko operacyjne.
Inspektorzy napotykają ogromne trudności podczas oceny wysoce odblaskowych powłok metalicznych. Magnesy często mają błyszczącą powłokę Ni-Cu-Ni. To wykończenie odzwierciedla fabryczne oświetlenie bezpośrednio w oczach operatora. Powstałe olśnienie powoduje poważne zmęczenie wzroku.
Operatorzy mają trudności z rozróżnieniem pomiędzy nieszkodliwą teksturą powierzchni a krytycznym mikropęknięciem. Ta niejednoznaczność prowadzi do strasznych wskaźników dokładności. W przypadku odrzucania dobrych części zauważysz wysoki odsetek wyników fałszywie dodatnich. Co gorsza, w przypadku wysyłki wadliwych części do klientów wystąpi wysoki odsetek wyników fałszywie ujemnych. Ludzki wzrok po prostu nie jest w stanie niezawodnie przetwarzać błyszczących, drobnych szczegółów podczas ośmiogodzinnej zmiany.
Ręczna inspekcja zasadniczo ogranicza prędkość produkcji. Mierzysz produkcję fabryczną w częściach na minutę (PPM). Szybka produkcja wymaga szybkiej kontroli. Operatorzy-ludzie muszą wybierać pomiędzy szybkością a dokładnością. Nie mogą zmaksymalizować obu.
Jeśli poprosisz operatorów o szybszą pracę, ich dokładność drastycznie spadnie. Jeśli wymagasz doskonałej dokładności, Twoja przepustowość gwałtownie spada. Maszyna Magnet AOI łamie ten kompromis. Trwale standaryzuje czas cyklu. System przetwarza tysiące jednostek na godzinę bez zmęczenia. Utrzymuje idealną konsystencję niezależnie od pory dnia.
Ręczne sortowanie nie pozostawia weryfikowalnego śladu cyfrowego. Operatorzy wrzucają części do „dobrych” lub „złych” pojemników. Nigdy nie dowiesz się, dlaczego dana część zawiodła. Tworzy to ogromne silosy danych na hali produkcyjnej. Nie można usprawnić procesu bez praktycznych danych.
Zautomatyzowane systemy optyczne rozwiązują ten problem śledzenia. Integrują się bezpośrednio z systemami realizacji produkcji (MES). Maszyna dostarcza w czasie rzeczywistym dane o defektach każdej pojedynczej części. Pęknięty magnes można prześledzić aż do problemu z krojeniem na wejściu. Powłoki pęcherzowe można połączyć bezpośrednio z konkretną kąpielą galwaniczną. Ta identyfikowalność umożliwia prawdziwą analizę przyczyn źródłowych.
Należy wybrać odpowiednią architekturę dla konkretnego środowiska produkcyjnego. Nie wszystkie systemy kontroli optycznej działają w ten sam sposób. Kategoryzujemy te rozwiązania na podstawie technologii obrazowania i fizycznego rozmieszczenia na hali produkcyjnej.
Technologia kamer definiuje możliwości analityczne systemu. Musisz wybrać pomiędzy obrazowaniem dwuwymiarowym a trójwymiarowym.
2D AOI: Ta technologia jest optymalna dla płaskich powierzchni. Doskonale sprawdza się w wykrywaniu zarysowań i szybkiej kontroli wymiarów. Działa niezwykle szybko i wymaga mniejszej mocy obliczeniowej. Generalnie jest to bardziej opłacalne. Jednak analiza głębokości pozostaje ograniczona. Nie można łatwo zmierzyć dokładnej głębokości chipa.
3D AOI: Ta technologia rejestruje dokładne dane topograficzne. Jest to całkowicie niezbędne do analizy defektów objętościowych. Potrzebujesz go do pomiaru dokładnej głębokości wióra powierzchniowego. Doskonale sprawdza również złożone, wielokątne kształty magnesów. Na przykład musisz użyć systemów 3D dla magnesów łukowych stosowanych w wirnikach pojazdów elektrycznych.
Fizyczne rozmieszczenie określa sposób interakcji maszyny z istniejącymi przepływami pracy. Systemy można instalować bezpośrednio w linii lub używać ich osobno.
Systemy Inline: integrujemy je bezpośrednio z systemem przenośników. Siedzą po powlekaniu lub po namagnesowaniu. Automatycznie oceniają części podczas ich przepływu między stacjami. Ta konfiguracja jest najlepsza w przypadku ciągłej produkcji na dużą skalę. Nie wymaga żadnej ręcznej obsługi.
Systemy offline: Są to stacje testowe oparte na wsadach. Operatorzy ręcznie ładują tacę z częściami do maszyny. Ta konfiguracja jest lepsza w przypadku produkcji o małej objętości i dużej mieszalności. Jest również idealny do audytowania określonych partii. Nabywcy podlegający ścisłym regulacjom z branży lotniczej i medycznej często wymagają audytów weryfikacyjnych offline.
Kategoria systemu |
Idealne scenariusze zastosowań |
Podstawowe zalety techniczne |
Podstawowe ograniczenia |
|---|---|---|---|
Inspekcja 2D |
Magnesy blokowe, płaskie powierzchnie, szybkie sortowanie |
Wysoka przepustowość, mniejsze obciążenie obliczeniowe |
Nie można zmierzyć głębokości wolumetrycznej |
Inspekcja 3D |
Magnesy łukowe, zespoły wirników, złożona geometria |
Precyzyjny pomiar głębokości, analiza wolumetryczna |
Niższa prędkość przetwarzania, większa pojemność przechowywania danych |
Konfiguracja wbudowana |
Ciągłe operacje produkcyjne 24 godziny na dobę, 7 dni w tygodniu |
Zero ręcznej obsługi, dane MES w czasie rzeczywistym |
Wymaga złożonej integracji z przenośnikami |
Konfiguracja offline |
Produkcja wielkogabarytowa, audyt partii, pobieranie próbek |
Elastyczne zmiany, proste wdrożenie |
Wymaga od operatorów ładowania i rozładowywania tac |
Zakup zautomatyzowanego sprzętu kontrolnego wymaga dokładnej oceny. Musisz spojrzeć poza podstawowe megapiksele aparatu. Najlepsze systemy integrują specjalistyczny sprzęt i inteligentne oprogramowanie. Przed podjęciem decyzji o zakupie należy ocenić cztery krytyczne wymiary.
Oświetlenie jest najważniejszym elementem sprzętu podczas kontroli optycznej. Musisz ocenić zdolność systemu do manipulowania światłem. Maszyna musi całkowicie wyeliminować odblaski od odblaskowych powłok magnetycznych.
Poszukaj wielokątowych i wielozakresowych układów oświetleniowych. System powinien wykorzystywać oświetlenie koncentryczne do podświetlania płaskich powierzchni. Należy zastosować oświetlenie pierścieniowe, aby odsłonić podniesione krawędzie. Oświetlenie pod niskim kątem ma kluczowe znaczenie dla uwidocznienia płytkich zadrapań. Łącząc te techniki oświetleniowe, kamery rejestrują nieskazitelny obraz bez oślepiających odbić.
Oprogramowanie określa, jak dokładnie urządzenie interpretuje obrazy. Starsze oprogramowanie oparte na regułach radzi sobie z naturalnymi zmianami materiałów. Powinieneś szukać głębokiego uczenia się i klasyfikacji defektów opartej na sztucznej inteligencji.
Zaawansowane modele AI drastycznie redukują „fałszywe połączenia”. Fałszywe wezwanie ma miejsce, gdy maszyna odrzuca całkowicie dobrą część. Sztuczna inteligencja uczy się subtelnej różnicy między akceptowalną teksturą powierzchni a rzeczywistymi mikropęknięciami. Naśladuje ludzki osąd, ale stosuje go z matematyczną konsekwencją. Dzięki tej możliwości możliwe jest utrzymanie wysokich wskaźników wydajności przy jednoczesnym blokowaniu autentycznych defektów.
Magnesy stanowią wyjątkowe wyzwania mechaniczne dla automatyzacji. Typowe systemy transportu materiałów często niszczą elementy magnetyczne. Należy dokładnie sprawdzić wewnętrzną konstrukcję mechaniczną maszyny.
Po pierwsze, maszyna musi delikatnie obchodzić się z kruchymi materiałami. Nie może powodować wiórów podczas odwracania lub frezowania części. Po drugie, musi bezpiecznie zarządzać silnie namagnesowanymi częściami. Magnesy będą mocno przylegać do standardowych metalowych szyn. W przenośnikach wewnętrznych należy zastosować materiały niemagnetyczne, takie jak specjalistyczne tworzywa sztuczne lub stopy metali nieżelaznych. Zapobiega to zakleszczaniu się części w maszynie.
System kontroli musi dotrzymywać kroku procesom poprzedzającym. Mierzy się to w jednostkach na godzinę (UPH). Dopasuj prędkość przetwarzania maszyny do bieżących i przewidywanych prędkości linii produkcyjnej. Jeśli Twoja linia produkuje 5000 jednostek na godzinę, Twój system kontroli musi przetworzyć co najmniej 6000, aby zapobiec wąskim gardłom. Zawsze buduj bufor w obliczeniach przepustowości.
Wdrażanie nowej, zautomatyzowanej technologii rzadko zdarza się z dnia na dzień. Zmierzysz się z realiami operacyjnymi na hali produkcyjnej. Aktywne zarządzanie tym ryzykiem zapewnia płynne wdrożenie. Musimy zająć się kalibracją, konserwacją i inżynierią niestandardową.
Każdy inteligentny system wymaga wstępnej fazy dostrajania. Nie można rozpakować maszyny i oczekiwać doskonałej dokładności już pierwszego dnia. Sztuczna inteligencja i algorytmy oparte na regułach wymagają obszernych danych. Musisz dostarczyć im duży zbiór danych, zarówno dobrych, jak i wadliwych próbek.
Ten okres kalibracji stabilizuje odsetek fałszywych odrzuceń. Maszyna dokładnie uczy się, jak wyglądają Twoje konkretne wady. Na początku będziesz uruchamiać system wraz z inspektorami ręcznymi. Codziennie dostosowujesz parametry czułości. Gdy algorytm dojrzeje, można śmiało usunąć ręczną siatkę zabezpieczającą.
Środowiska fabryczne są z natury brudne. Niepowlekane lub świeżo obrobione magnesy wytwarzają drobny pył magnetyczny. Pył ten unosi się w powietrzu i przylega do powierzchni. Stanowi ogromne ryzyko dla wrażliwego sprzętu optycznego.
Należy zapewnić solidne uszczelnienie środowiskowe wokół soczewek optycznych. Jeśli pył magnetyczny opadnie na obiektyw aparatu, jakość obrazu natychmiast się pogorszy. Maszyna zacznie odrzucać dobre części. Należy ustalić ścisłe harmonogramy konserwacji zapobiegawczej. Operatorzy powinni regularnie czyścić obudowy optyczne, stosując specjalistyczne, nieścierne techniki.
Gotowe rozwiązania rzadko sprawdzają się idealnie w przypadku specjalistycznych komponentów magnetycznych. Podkreśl znaczenie wyboru elastycznego dostawcy. Muszą być w stanie zaprojektować niestandardowe mechanizmy podawania.
Twoja specyficzna geometria magnesów może wymagać unikalnych podajników misowych. Duże magnesy wirnika mogą wymagać zrobotyzowanych systemów podnoszenia i umieszczania. Dostawca musi zaprojektować te rozwiązania specjalnie dla Twojej linii produktów. Silne wsparcie techniczne na etapie integracji decyduje o ostatecznym sukcesie.
Zbierz różnorodny zestaw danych zarówno akceptowalnych, jak i wadliwych próbek magnesów.
Współpracuj z dostawcą, aby przeszkolić algorytmy AI dla konkretnych części.
Zainstaluj niestandardowe mechanizmy do transportu materiałów (podajniki misowe lub przenośniki).
Uruchom maszynę w trybie offline, aby sprawdzić początkowe wskaźniki fałszywych połączeń w stosunku do inspektorów.
Pełna integracja systemu z liniowym przepływem produkcji.
Podłącz maszynę do systemu MES, aby śledzić i analizować defekty w czasie rzeczywistym.
Funkcja maszyny Magnet AOI wykracza daleko poza zwykłe wyszukiwanie uszkodzonych części. Działa jako kompleksowe narzędzie do kontroli procesu i optymalizacji wydajności. Zastępując subiektywne kontrole ręczne, tworzysz niezawodną i szybką bramę jakości. Chronisz swoich dalszych klientów przed katastrofalnymi awariami.
Pomyślne wdrożenie tych systemów wymaga starannego planowania. Należy ocenić architekturę optyczną, aby upewnić się, że radzi sobie z powłokami odblaskowymi. Potrzebujesz oprogramowania AI zdolnego do minimalizacji fałszywych połączeń. Ponadto należy sprawdzić, czy mechaniczne systemy manipulacyjne nie uszkodzą delikatnych komponentów.
Logicznym następnym krokiem jest aktywne testowanie na reprezentatywnych próbkach. Weryfikacja koncepcji (PoC) wykorzystująca najtrudniejsze do sprawdzenia części magnesu może pomóc w sprawdzeniu, czy wybrana konfiguracja optyczna, kryteria defektów, metoda obsługi i ustawienia oprogramowania są odpowiednie dla rzeczywistych warunków produkcji. Jeśli oceniasz zautomatyzowaną kontrolę magnesów dla nowej lub istniejącej linii, skontaktuj się z PTC , aby omówić wymagania dotyczące próbek, cele inspekcji i potrzeby w zakresie integracji linii.
O: Tak. W rzeczywistości sprawdzanie części przed namagnesowaniem jest często łatwiejsze w przypadku zautomatyzowanych systemów manipulacyjnych, ponieważ zapobiega zlepianiu się części.
Odp.: Wysokiej klasy systemy wykorzystują oświetlenie strukturalne (takie jak oświetlenie kopułkowe lub wielofazowe światła stroboskopowe) w połączeniu z filtrami polaryzacyjnymi w celu neutralizacji odblasków i ujawniania defektów podpowierzchniowych.
Odp.: Podczas gdy starsze systemy oparte na regułach mogą odnotować odsetek fałszywych wywołań na poziomie 5–10% na skomplikowanych powierzchniach, odpowiednio przeszkolone systemy sztucznej inteligencji mogą zazwyczaj zredukować ten odsetek do poniżej 1%, minimalizując niepotrzebne ponowne ręczne inspekcje.


