


Proces oddělování představuje poslední, kritickou překážku na konci výrobní linky zadních polovodičů. Chyby v této pozdní fázi nejsou jen plýtváním surovým křemíkem. Zvyšují náklady na všechny předchozí procesy a násobí finanční ztráty zařízení. Ředitelé zařízení a procesní inženýři zde čelí neustálému provoznímu napětí. Musíte vyvážit agresivní požadavek na maximalizaci propustnosti (UPH) a absolutní nutnost minimalizovat mechanické namáhání, poškození kontaktu obalu a celkovou ztrátu výnosu.
Navigace v této složité rovnováze vyžaduje přechod od starších systémů k přijetí precizně navržených automatizovaných řešení. V této příručce poskytujeme objektivní rámec pro hodnocení a užší výběr singulačních technologií. Dozvíte se, jak sladit konkrétní zařízení s požadavky řízenými aplikacemi a posoudit ověřitelné metriky výkonu. Tento přístup v konečném důsledku zajišťuje ochranu výnosů v poslední fázi a zároveň optimalizuje vaše stávající procesy back-endové automatizace.
Ochrana výnosu na prvním místě: Moderní separační zařízení se musí zabývat poškozením kontaktem obalu a tepelným namáháním, protože starší systémy zápasí s pokročilými, křehkými obaly.
Výběr řízený aplikací: Volba mezi mechanickou, laserovou a plazmovou separací závisí přísně na typu balení (např. olověný rám vs. separace substrátu).
ROI automatizace: Upgrade na automatický separační stroj posouvá provozní úzké místo, což vyžaduje ověřitelné integrační schopnosti se stávající automatizací back-endu.
Skryté implementační faktory: Opotřebení spotřebního materiálu, prostoje při kalibraci a dodatečné vybavení zařízení představují nejvyšší implementační rizika během nákupu.
Singulace je nejvyšší hodnotou celého výrobního řetězce. Když součástka dosáhne této fáze, již absorbovala náklady na výrobu plátků, lepení matricí, drátové spojení a zapouzdření. Šrot vznikající při konečném řezání představuje maximální akumulaci plýtvaných materiálů a práce. V důsledku toho investice do vysoké kvality nástroje pro balení polovodičů přímo chrání vaše ziskové marže. Menší chybovost zde ničí návratnost investice celé šarže.
Starší technologie běžně vytváří úzká místa ve výrobě. Starší mechanické pily spoléhají na zastaralé konstrukce vřeten. Tyto starší systémy generují nadměrné mechanické vibrace. Tato vibrace prochází substrátem, což vede k mikroskopickému odlupování a vnitřní delaminaci. Stroje rané generace se navíc potýkaly s kompozitními materiály a často zanechávaly otřepy nebo roztřepené jemné vrstvy. Procesní inženýři v minulosti trávili hodiny vylaďováním parametrů, jen aby udrželi hraničně přijatelné míry vad.
Aby se týmy veřejných zakázek pohnuly kupředu, musí stanovit přísná kritéria úspěchu. Nehodnoťte stroje na základě obecných marketingových tvrzení. Místo toho založte své hodnocení na čtyřech kritických metrikách:
Jednotky za hodinu (UPH): Skutečná výstupní rychlost při nepřetržitém provozu.
Střední doba mezi poruchami (MTBF): Spolehlivost zařízení a předvídatelnost doby provozuschopnosti.
Přesnost řezu: Toleranční schopnosti, typicky měřené v jednomístných mikronech.
Míra vad: Procento jednotek odmítnutých kvůli odštípnutí, prasknutí nebo kosmetickým vadám.
Častá chyba: Spoléhání se pouze na maximální hodnoty UPH. Stroj pracující ve špičkové rychlosti často snižuje přesnost řezu, což vede k nepřijatelným chybám, které negují výhodu rychlosti.
Různé technologie balení vyžadují zcela odlišné řezací mechanismy. Výběr vpravo separační zařízení závisí přísně na fyzikálních a tepelných vlastnostech materiálů, které zpracováváte.
Balíčky Ball Grid Array (BGA) a Quad Flat No-leads (QFN) výrazně využívají kompozitní materiály. Tyto lamináty mísí stopy mědi, skleněné vlákno a pryskyřici. Oddělování substrátu vyžaduje mimořádnou přesnost, aby se zabránilo deformaci substrátu a třepení kompozitu. Primárním vybavením zůstává krájení vysokorychlostním vřetenovým kotoučem. Moderní systémy spojují ultratenké pryskyřičné nebo galvanicky pokovené čepele s pokročilou integrací mytí a sušení. Toto integrované čištění okamžitě odstraňuje silikonový prach a kal a zabraňuje kontaminaci kontaktů obalu.
Pokročilé balení se zabývá ultratenkými vrstvami a vysoce křehkými nízkok dielektriky. Mechanické čepele vytvářejí příliš velké napětí pro tyto jemné struktury. Mezi vaše požadavky zde patří nulová šířka zářezu a úplná eliminace tepelného poškození. Ideální vybavení zahrnuje laserové kostky (buď stealth kostky nebo laserovou ablaci) nebo plazmové kostky. Stealth kostky zaostří laser uvnitř křemíku a vytvoří upravenou vrstvu, která se po mírném roztažení čistě oddělí. Plazmové krájení používá chemické leptání k současnému oddělení matrice, což nabízí bezkonkurenční propustnost pro malé součásti.
Tradiční balení olověných rámů představuje jinou výzvu. Musíte zvládnout silné formovací směsi a zmírnit deformaci kovu během řezání. Měděné olověné rámy se snadno ohýbají nebo otřepou, pokud jsou vystaveny nesprávným silám. Kromě toho vytahování oddělených obalů často vede k poškození kontaktu. Standardní vybavení zahrnuje vysoce výkonné mechanické razníky nebo specializované pilové systémy vybavené robotickými mechanismy s měkkou manipulací. Tyto nástroje poskytují potřebnou sílu při tlumení jednotlivých balíků při třídění.
Níže uvedená tabulka shrnuje optimální aplikace pro každou technologii:
Typ balíčku |
Primární materiál |
Doporučená technologie |
Klíčová výhoda |
|---|---|---|---|
BGA, LGA, QFN |
Kompozitní lamináty, pryskyřice |
Vřetenové ostří kostky |
Čisté okraje, zabraňuje třepení kompozitu |
WLCSP, ultratenká matrice |
Křemík, Low-k dielektrika |
Laserové stealth / plazmové kostky |
Nulové mechanické namáhání, úzký zářez |
Lisované olověné rámy |
Hustá formovací hmota, měď |
Mechanické děrování / řezání |
Vysoká fyzická síla, zabraňuje ohýbání kovu |
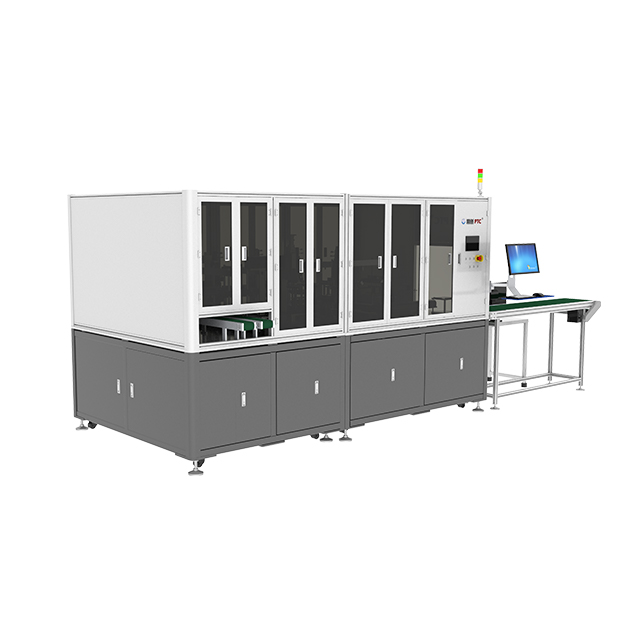
Obstarávání an Automatický separační stroj posune provozní úzké místo ve vašem zařízení. Chcete-li zajistit hladký přechod, vyhodnoťte potenciální platformy v několika základních technických dimenzích.
Posuďte, jak přesně zařízení uchopuje, pohybuje a uvolňuje balíčky. Mikroškrábance při manipulaci zhoršují kvalitu konečného produktu. Hledejte údaje o dodavateli, které dokládají minimální poškození kontaktu s balíkem. Osvědčené průmyslové postupy upřednostňují bezkontaktní sklíčidla Bernoulli pro manipulaci s jemnými oplatkami. U lisovaných obalů zabraňují drtící síly soft-grip robotické koncové efektory. Musíte ověřit, že manipulátor může hladce přenášet nakrájené jednotky, aniž by je upustil nebo nesprávně zarovnal.
Nikdy neberte nároky dodavatele UPH za nominální hodnotu. Vysoké rychlosti často zvyšují vibrace čepele nebo únik tepla laserem. Metriky poptávky UPH měřené přísně podle tolerancí kvality řezu vašeho zařízení. Pokud je vaše maximální přijatelná velikost třísek 10 mikronů, požádejte prodejce, aby prokázal své UPH konkrétně na této toleranci. Tlačení stroje rychleji, než je jeho stabilní prahová hodnota, vede k masivní ztrátě výnosu.
Moderní back-end operace vyžadují bezproblémovou automatizaci. Vyhodnoťte kompatibilitu stroje s protokoly SECS/GEM. Tato integrace zajišťuje, že nástroj dokonale komunikuje s vaším továrním hostitelským systémem. Postupný tok musí probíhat bez ručního zásahu. Plně integrovaný systém se řídí těmito automatizovanými kroky:
Přijímá vstupní kazety přímo z formovacích nebo vytvrzovacích stanic.
Skenuje čárové kódy a automaticky načte konkrétní recepturu řezání.
Provádí proces oddělování a zároveň sleduje opotřebení čepele nebo stabilitu laseru.
Čistí a suší oddělené jednotky v mycí stanici.
Výstupy finálních balíčků přímo do třídicích, testovacích nebo páskových modulů.
Pokročilé vybavení silně spoléhá na integrovanou automatickou optickou kontrolu (AOI). Systém AOI poskytuje monitorování řezu v reálném čase. Pokud se kotouč začne driftovat nebo se nerovnoměrně opotřebovávat, systém počítačového vidění detekuje posun mikrometru. Poté použije automatické korekce zarovnání před dalším řezem. Tato zpětná vazba s uzavřenou smyčkou zabraňuje katastrofickým výpadkům šarže a výrazně snižuje zásahy operátora.
Nákup vybavení je pouze prvním krokem. Příprava vašeho zařízení a vašeho týmu představuje významnou provozní překážku. Mnoho ředitelů zařízení podceňuje předpoklady infrastruktury.
Vaše výrobní podlaha musí před instalací splňovat přísné ekologické a užitné normy. Mezi běžné předpoklady zařízení patří:
Ultra-čistá voda (UPW): Mycí stanice na kostičky čepelí spotřebují obrovské objemy UPW. Musíte zajistit, aby vaše instalace zvládla požadavky na průtok a čistotu.
Specializované výfukové systémy: Laserová ablace a plazmové leptání vytvářejí toxické výpary a částice. Správné vedení výfuku zařízení je povinné pro bezpečnost pracovníků.
Podlaha s izolací proti vibracím: Těžké stroje v okolí mohou vysílat mikrovibrace podlahou. To narušuje nanometrovou přesnost potřebnou pro stealth laserové kostičky.
Stabilní napájení: Kolísání napětí může způsobit zhroucení citlivých AOI kamer nebo přerušení laserových pulsů uprostřed řezu.
Kvantifikujte každodenní provozní realitu provozu stroje. Systémy na kostičky čepelí rychle spotřebují pryskyřici nebo kovové čepele. Očekávanou míru opotřebení čepele musíte vypočítat na základě vašich konkrétních lisovacích směsí. Laserové systémy nepoužívají fyzické čepele, ale samotný laserový zdroj časem degraduje a nakonec vyžaduje nákladnou výměnu. Plazmové systémy nepřetržitě spotřebovávají specializované reaktivní plyny. Pečlivě sledujte tyto metriky spotřebního materiálu, abyste mohli předvídat své týdenní provozní náklady.
Přechod ze starších nástrojů na moderní automatizovanou platformu vyžaduje strmou křivku učení. Operátoři musí přejít z ručního vytáčení na komplexní softwarová rozhraní. Vyřešte tuto mezeru v dovednostech včas. Tvorba receptů vyžaduje pochopení pokročilé materiálové vědy. Kalibrace optického senzoru vyžaduje trpělivost a přesnost. Naplánujte si delší prostoje během prvních týdnů nasazení, až se váš tým seznámí s novým rozhraním.
Nejlepší praxe: Přidělte dva specializované procesní inženýry, kteří budou stínovat instalační tým dodavatele. Tato praktická zkušenost přenáší klíčové znalosti o odstraňování problémů přímo vašim interním zaměstnancům.
Výběr správného dodavatele určuje váš dlouhodobý úspěch. Vyhodnoťte potenciální partnery na základě ověřitelného výkonu, přísného testování a komplexních struktur podpory.
Podívejte se nad rámec počáteční kupní ceny. Vytvořte rámec, který vypočítá skutečnou provozní hodnotu během pětiletého životního cyklu. Faktor v počátečních kapitálových výdajích. Přidejte předpokládané náklady na denní spotřební materiál, jako jsou čepele. Zahrňte všechna nezbytná vylepšení zařízení, jako jsou nové výfukové potrubí. Nakonec modelujte finanční dopad předpokládaných prostojů. Levnější stroj, který se každý týden porouchá, stojí exponenciálně více než prémiový stroj s vysokou dobou provozuschopnosti.
Nikdy nekupujte zařízení na základě obecných předváděcích akcí. Prodejci často používají optimalizované, snadno řezatelné fiktivní materiály pro marketingová videa. Nařiďte přísný Proof of Concept (PoC). Odešlete dodavateli přesné podkladové materiály a návrhy obalů vašeho zařízení. Vyžadujte, aby spustili celou výrobní dávku. Interně zkontrolujte výstup pomocí vlastních standardů kontroly kvality. Pokud prodejce nemůže splnit vaše tolerance pro třískování a průchodnost vašeho skutečného produktu, okamžitě ho diskvalifikujte.
Zařízení se rozbije. Když se tak stane, doba odezvy vašeho dodavatele určuje vaši produkční ztrátu. Pečlivě vyhodnoťte smlouvy o úrovni služeb. Stanovte přísná kritéria pro podporu dodavatele. Požadujte zaručenou dostupnost náhradních dílů ve vašem konkrétním regionu. Ověřte časy odeslání jejich regionálních techniků. Technik by měl dorazit během několika hodin, nikoli dnů. Dále upřednostněte stroje vybavené funkcemi vzdálené diagnostiky. Softwarový inženýr se často může bezpečně přihlásit k vašemu stroji a opravit chyby vyrovnání, aniž by vstoupil do vaší továrny.
Výběr správné technologie pro konečnou koncovou výrobní fázi určuje váš konečný výnos výroby. Ideální řešení bezchybně vyvažuje agresivní cíle propustnosti s ochranou výnosu s nulovou tolerancí. S tím, jak jsou architektury balíčků menší a křehčí, se spoléhání na starší zařízení stává neudržitelným operačním rizikem.
Ředitelé zařízení by měli okamžitě podniknout další kroky zaměřené na akci. Nejprve zkontrolujte aktuální míru poruch, abyste přesně identifikovali, kde mechanické namáhání způsobuje selhání. Dále kategorizujte své připravované produkty, abyste zjistili, zda potřebujete vřetenovou, laserovou nebo plazmovou technologii. Během fáze hodnocení požadujte od dodavatelů absolutní transparentnost. Přinuťte je, aby provedli přísné testování PoC na vašich skutečných výrobních materiálech. Nakonec založte svá rozhodnutí o nákupu na osvědčené stabilitě výroby, ověřitelné integraci automatizace a robustní dlouhodobé podpoře dodavatelů.
Odpověď: Čepelové kostky se spoléhají na vysokorychlostní fyzické broušení, takže jsou vynikající pro silné kompozitní substráty, ale jsou náchylné k vyvolání mechanického namáhání. Laserová singulace využívá fokusovanou optickou energii k roztavení nebo úpravě materiálů. Zavádí nulové mechanické namáhání, ale vyžaduje pečlivé řízení tepelného dopadu. Lasery jsou obecně preferovány pro ultratenké destičky a křehká low-k dielektrika.
Odpověď: Tradiční krájení plátků primárně řeže jednotný křemík. Oddělování substrátu zpracovává kompozitní materiály, jako je pryskyřice, sklolaminát a měď, které se nacházejí v balíčcích BGA nebo QFN. Tato kompozitní povaha způsobuje, že substráty jsou vysoce náchylné k třepení a deformaci, což vyžaduje speciální složení čepelí, různé rychlosti vřetena a odlišné manipulační mechanismy, aby se zabránilo poškození obalu.
Odpověď: Chcete-li eliminovat poškození při manipulaci, vyhledejte zařízení s bezkontaktními sklíčidly Bernoulli. Ty využívají proudění vzduchu ke zvedání součástí bez fyzického dotyku. Pro umístění hotových jednotek navíc upřednostněte robotické koncové efektory s měkkým uchopením.
A: Vypočítejte ROI kvantifikací tří hlavních provozních směn. Nejprve změřte přímé snížení pracovní síly, protože automatizované nakládání eliminuje ruční manipulaci. Za druhé, spočítejte příjmy získané ze zvýšení UPH. Na závěr, a to nejdůležitější, vyčíslete finanční úspory, které snížení zmetkovitosti přinese. Kombinace vyššího výnosu, menšího počtu operátorů a rychlejšího výstupu obvykle ospravedlňuje počáteční výdaje.


