


Процес виділення є останньою критичною перешкодою наприкінці внутрішньої лінії виробництва напівпровідників. Помилки на цій пізній стадії не просто витрачають сирий кремній. Вони збільшують вартість усіх попередніх процесів, що передують, примножуючи фінансові втрати для підприємства. Тут директори об’єктів та інженери-технологи стикаються з постійною робочою напругою. Ви повинні збалансувати агресивний попит на максимальну пропускну здатність (UPH) з абсолютною необхідністю мінімізувати механічне навантаження, пошкодження контакту упаковки та загальну втрату продуктивності.
Навігація в цьому складному балансі вимагає виходу за межі застарілих систем і прийняття високоточних автоматизованих рішень. У цьому посібнику ми надаємо об’єктивну структуру для оцінки та вибору технологій сингуляції. Ви дізнаєтеся, як узгодити конкретне обладнання з вимогами додатків і оцінити показники продуктивності, які можна перевірити. Зрештою, цей підхід гарантує, що ви захистите вихід на пізній стадії, оптимізуючи наявні робочі процеси внутрішньої автоматизації.
Захист продуктивності на першому місці: сучасне обладнання для розділення повинно виключати пошкодження контакту упаковки та термічне навантаження, оскільки застарілі системи борються з передовою, крихкою упаковкою.
Вибір, орієнтований на застосування: Вибір між механічним, лазерним і плазмовим виділенням суворо залежить від типу упаковки (наприклад, провідний каркас чи розділення підкладки).
Автоматизація ROI: Оновлення до автоматичної машини виділення зміщує операційні вузькі місця, вимагаючи перевірених можливостей інтеграції з існуючою внутрішньою автоматизацією.
Приховані фактори впровадження: знос витратних матеріалів, час простою під час калібрування та модернізація об’єктів становлять найвищі ризики впровадження під час закупівель.
Singulation займає найвищу цінність у всьому виробничому ланцюгу. Коли компонент досягає цієї стадії, він уже поглинув витрати на виготовлення пластини, склеювання матриці, з’єднання дроту та інкапсуляцію. Брухт, що утворюється під час остаточного різання, являє собою максимальне накопичення витрачених матеріалів і праці. Отже, інвестування у високу якість Інструменти для упаковки напівпровідників безпосередньо захищають ваш прибуток. Незначна кількість помилок тут руйнує рентабельність інвестицій для всієї партії.
Застарілі технології регулярно створюють вузькі місця виробництва. Старіші механічні пилки покладаються на застарілу конструкцію шпинделя. Ці старіші системи створюють надмірну механічну вібрацію. Ця вібрація поширюється через підкладку, що призводить до мікроскопічних відколів і внутрішнього розшарування. Крім того, машини раннього покоління боролися з композиційними матеріалами, часто залишаючи задирки або зношуючи делікатні шари. Традиційно інженери-технологи витрачали години на налаштування параметрів, щоб підтримувати гранично прийнятну кількість дефектів.
Щоб рухатися вперед, відділи закупівель повинні встановити суворі критерії успіху. Не оцінюйте машини на основі загальних маркетингових заяв. Натомість орієнтуйтеся на чотири важливі показники:
Одиниці на годину (UPH): реальна вихідна швидкість при безперервній роботі.
Середній час напрацювання на відмову (MTBF): надійність обладнання та передбачуваність безвідмовної роботи.
Точність різання: допустимі похибки, зазвичай вимірюються в однозначних мікронах.
Рівень дефектів: відсоток забракованих одиниць через відколи, тріщини або косметичні недоліки.
Поширена помилка: покладатися лише на максимальні значення UPH. Машина, що працює на максимальній швидкості, часто знижує точність різу, що призводить до неприйнятної кількості дефектів, що зводить нанівець перевагу швидкості.
Різні технології пакування вимагають абсолютно різних механізмів різання. Вибір правильного Обладнання для виділення суворо залежить від фізичних і теплових властивостей матеріалів, які ви обробляєте.
У корпусах Ball Grid Array (BGA) і Quad Flat No-leads (QFN) інтенсивно використовуються композитні матеріали. Ці ламінати поєднують сліди міді, скловолокно та смолу. Виділення підкладки вимагає виняткової точності, щоб запобігти викривленню підкладки та зношуванню композиту. Основним обладнанням залишається високошвидкісне нарізання шпиндельними лезами. Сучасні системи поєднують ультратонкі полімерні або гальванічні леза з вдосконаленою інтеграцією прання та сушіння. Це інтегроване очищення негайно видаляє кремнієвий пил і шлам, запобігаючи забрудненню контактів упаковки.
Удосконалена упаковка має справу з надтонкими шарами та надзвичайно крихкими діелектриками з низьким k. Механічні леза створюють занадто велике навантаження на ці делікатні структури. Ваші вимоги включають пропил нульової ширини та повне усунення термічного пошкодження. Ідеальне обладнання передбачає лазерне нарізання (невидиме нарізання або лазерна абляція) або плазмові системи нарізання. Приховане нарізання фокусує лазер усередині кремнію, створюючи модифікований шар, який чітко відділяється після невеликого розширення. Плазмова нарізка використовує хімічне травлення для одночасного відокремлення матриці, що забезпечує неперевершену продуктивність для крихітних компонентів.
Традиційні пакети свинцевих каркасів представляють іншу проблему. Ви повинні керувати густими формувальними сумішами та зменшувати деформацію металу під час різання. Рамки з мідного свинцю легко згинаються або задираються, якщо піддаватися невідповідним зусиллям. Крім того, вилучення розділених пакетів часто призводить до пошкодження контакту. Стандартне обладнання включає важкі механічні перфоратори або спеціалізовані пиляльні системи, оснащені роботизованими механізмами з м’яким керуванням. Ці інструменти забезпечують необхідну силу, амортизуючи окремі пакунки під час сортування.
У наведеній нижче таблиці наведено оптимальні варіанти застосування для кожної технології:
Тип упаковки |
Первинний матеріал |
Рекомендована технологія |
Ключова перевага |
|---|---|---|---|
BGA, LGA, QFN |
Композитні ламінати, смола |
Нарізка шпиндельним лезом |
Чисті краї, запобігає зношуванню композиту |
WLCSP, ультратонка матриця |
Кремній, Low-k діелектрики |
Laser Stealth / Plasma Dicing |
Відсутність механічних навантажень, вузький розріз |
Формовані свинцеві рами |
Густа формувальна маса, мідь |
Механічний перфоратор / пиляння |
Висока фізична сила, запобігає вигин металу |
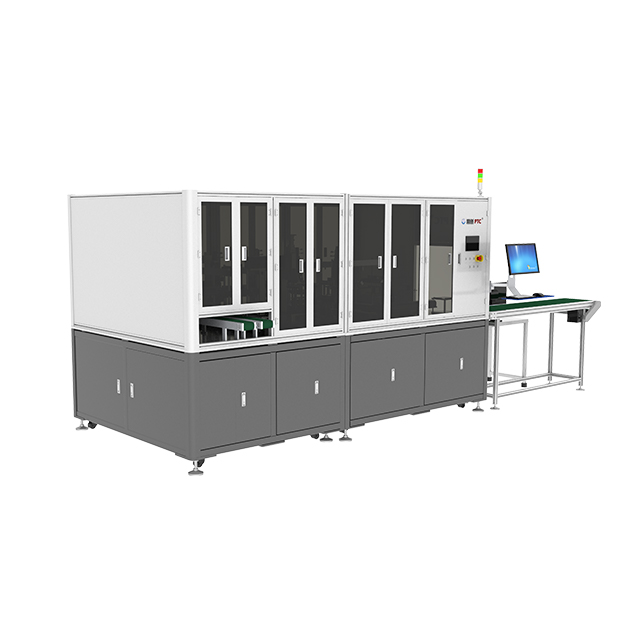
Закупівля Автоматична машина для розділення зміщує робочі вузькі місця на вашому підприємстві. Щоб забезпечити плавний перехід, оцініть потенційні платформи за кількома основними технічними параметрами.
Оцініть, як саме обладнання захоплює, переміщує та відпускає пакети. Мікроподряпини під час обробки погіршують якість кінцевого продукту. Шукайте дані постачальника, які демонструють мінімальне пошкодження контакту упаковки. Найкраща промислова практика віддає перевагу безконтактним патронам Бернуллі для роботи з делікатними пластинами. Для формованих упаковок роботизовані кінцеві елементи з м’якою рукояткою запобігають здавленню. Ви повинні переконатися, що обробник може плавно передавати нарізані кубики, не кидаючи їх і не переставляючи.
Ніколи не сприймайте претензії постачальника UPH за чисту монету. Високі швидкості часто збільшують вібрацію леза або розлив тепла лазера. Вимагайте, щоб показники UPH вимірювалися строго відповідно до допусків якості різання вашого підприємства. Якщо ваш максимальний прийнятний розмір стружки становить 10 мікрон, попросіть постачальника підтвердити, що їх UPH саме для цього допуску. Підштовхування машини швидше, ніж її стабільний поріг, призводить до значної втрати врожаю.
Сучасні серверні операції вимагають повної автоматизації. Оцініть сумісність машини з протоколами SECS/GEM. Ця інтеграція гарантує, що інструмент ідеально взаємодіє з вашою заводською хост-системою. Поетапний потік повинен відбуватися без ручного втручання. Повністю інтегрована система виконує такі автоматизовані кроки:
Приймає вхідні касети безпосередньо зі станцій формування або затвердіння.
Сканує штрих-коди та автоматично завантажує певний рецепт нарізки.
Виконує процес сингуляції, відстежуючи знос леза або стабільність лазера.
Очищає та сушить відокремлені одиниці в мийній станції.
Виводить остаточні пакети безпосередньо на модулі для сортування, тестування або стрічки й котушки.
Сучасне обладнання значною мірою залежить від інтегрованої автоматизованої оптичної перевірки (AOI). Система AOI забезпечує моніторинг пропилу в реальному часі. Якщо лезо починає дрейфувати або зношуватися нерівномірно, система зору виявляє мікрометричний зсув. Потім він застосовує корекції автоматичного вирівнювання перед наступним розрізом. Цей замкнутий зворотний зв’язок запобігає катастрофічним збоям партії та значно зменшує втручання оператора.
Купівля обладнання – це лише перший крок. Підготовка вашого об’єкта та вашої команди є значною робочою перешкодою. Багато керівників закладів недооцінюють інфраструктурні передумови.
Перед установкою ваша виробнича підлога повинна відповідати суворим екологічним і комунальним стандартам. Загальні передумови об’єкта включають:
Ультрачиста вода (UPW): мийні станції для нарізання кубиків споживають величезні обсяги UPW. Ви повинні переконатися, що ваша сантехніка відповідає вимогам щодо швидкості потоку та чистоти.
Спеціалізовані вихлопні системи: лазерна абляція та плазмове травлення створюють токсичні пари та тверді частинки. Належна маршрутизація вихлопних газів є обов’язковою для безпеки працівників.
Віброізоляційна підлога: важке обладнання, що знаходиться поблизу, може посилати мікровібрацію через підлогу. Це порушує нанометрову точність, необхідну для невидимого лазерного нарізання.
Стабільне джерело живлення: коливання напруги можуть вивести з ладу чутливі камери AOI або перервати лазерні імпульси на середині.
Кількісно оцініть щоденні операційні реалії роботи машини. Системи нарізання лезами швидко витрачають смолу або металеві леза. Ви повинні розрахувати очікувану швидкість зносу леза на основі ваших конкретних формовочних сумішей. У лазерних системах не використовуються фізичні лопаті, але саме лазерне джерело з часом погіршується і зрештою потребує дорогої заміни. Плазмові системи постійно споживають спеціальні реактивні гази. Уважно відстежуйте ці показники витратних матеріалів, щоб передбачити щотижневі операційні витрати.
Перехід із застарілих інструментів на сучасну автоматизовану платформу потребує крутого навчання. Оператори повинні перейти від ручного набору до складних програмних інтерфейсів. Заздалегідь усуньте цю прогалину в навичках. Для створення рецептів потрібне розуміння передових матеріалів. Калібрування оптичного датчика вимагає терпіння та точності. Заплануйте тривалий час простою протягом перших тижнів розгортання, коли ваша команда ознайомиться з новим інтерфейсом.
Найкраща практика: призначте двох спеціалізованих інженерів-технологів для супроводу команди встановлення постачальника. Цей практичний досвід передає важливі знання щодо усунення несправностей безпосередньо вашому внутрішньому персоналу.
Вибір правильного постачальника визначає ваш довгостроковий успіх. Оцініть потенційних партнерів на основі перевірених показників, ретельного тестування та комплексних структур підтримки.
Дивіться далі початкової ціни покупки. Створіть структуру, яка розраховує справжнє експлуатаційне значення протягом п’ятирічного життєвого циклу. Врахуйте авансові капітальні витрати. Додайте прогнозовану вартість щоденних витратних матеріалів, наприклад лез. Включіть будь-яку необхідну модернізацію обладнання, наприклад, нові вихлопні лінії. Нарешті, змоделюйте фінансовий вплив прогнозованого простою. Дешевша машина, яка щотижня виходить з ладу, коштує експоненціально дорожче, ніж машина преміум-класу з великим часом безвідмовної роботи.
Ніколи не купуйте обладнання на основі загальних демонстрацій у виставковому залі. Постачальники часто використовують оптимізовані фіктивні матеріали, які легко різати, для маркетингових відео. Вимагайте ретельного підтвердження концепції (PoC). Надішліть постачальнику точні матеріали підкладки та дизайн упаковки вашого підприємства. Вимагайте від них виконання повної виробничої партії. Внутрішньо перевіряйте вихід, використовуючи власні стандарти контролю якості. Якщо постачальник не може відповідати вашим допускам щодо відколів і пропускної здатності вашого фактичного продукту, негайно дискваліфікуйте його.
Поломки обладнання. Коли це відбувається, час реакції вашого постачальника визначає втрати виробництва. Уважно оцініть Угоди про рівень обслуговування. Встановіть суворі критерії підтримки постачальників. Вимагайте гарантованої наявності запасних частин у вашому регіоні. Перевірте час відправлення регіональних техніків. Технік має прибути протягом годин, а не днів. Крім того, визначте пріоритетність машин, оснащених можливостями дистанційної діагностики. Часто інженер-програміст може безпечно увійти до вашої машини та виправити помилки вирівнювання, не заходячи на ваше підприємство.
Вибір правильної технології для кінцевої стадії виробництва визначає кінцевий вихід виробництва. Ідеальне рішення бездоганно врівноважує агресивні цілі пропускної здатності з нульовим захистом врожайності. Оскільки архітектури пакетів стають меншими та крихкішими, покладатися на застаріле обладнання стає нестійким операційним ризиком.
Керівники закладів повинні вжити негайних, орієнтованих на дії наступних кроків. По-перше, перевірте поточну кількість дефектів, щоб точно визначити, де механічне навантаження спричиняє поломку. Потім класифікуйте ваші майбутні випуски продуктів, щоб визначити, чи потрібна вам шпиндельна, лазерна чи плазмова технологія. Вимагайте від постачальників абсолютної прозорості на етапі оцінювання. Змусьте їх провести суворе тестування PoC на ваших фактичних виробничих матеріалах. Нарешті, приймайте рішення щодо закупівель на перевіреній стабільності виробництва, перевіреній інтеграції автоматизації та надійній довгостроковій підтримці постачальників.
A: Нарізка леза базується на високошвидкісному фізичному шліфуванні, що робить його чудовим для товстих композитних підкладок, але схильних до механічного навантаження. Лазерна сингуляція використовує сфокусовану оптичну енергію для плавлення або модифікації матеріалів. Це забезпечує нульову механічну напругу, але вимагає ретельного управління термічним впливом. Лазери, як правило, є кращими для надтонких пластин і крихких діелектриків з низьким k.
A: Традиційне нарізання пластин головним чином ріже однорідний кремній. Сингуляція підкладки обробляє композитні матеріали, такі як смола, скловолокно та мідь, які містяться в корпусах BGA або QFN. Ця композитна природа робить підкладки дуже сприйнятливими до зношування та деформації, що вимагає спеціальних композицій лез, різноманітних швидкостей шпинделя та спеціальних механізмів обробки, щоб запобігти пошкодженню упаковки.
Відповідь: Щоб уникнути пошкоджень під час обробки, шукайте обладнання з безконтактними патронами Бернуллі. Вони використовують потік повітря для підняття компонентів без фізичного дотику. Крім того, віддайте перевагу роботизованим кінцевим ефектам із м’якою ручкою для розміщення готових елементів.
A: Розрахуйте рентабельність інвестицій, кількісно оцінивши три основні операційні зміни. По-перше, виміряйте безпосереднє скорочення робочої сили, оскільки автоматичне завантаження виключає ручну обробку. По-друге, обчисліть дохід, отриманий від збільшення UPH. І, нарешті, найважливіше, кількісно оцініть економію фінансів, отриману завдяки зниженню норми браку. Поєднання вищої продуктивності, меншої кількості операторів і швидшого виробництва зазвичай виправдовує початкові витрати.


