


En la fabricación de sustratos cerámicos, la incapacidad de distinguir de manera confiable entre defectos estructurales críticos y anomalías cosméticas benignas erosiona directamente los márgenes de ganancia. La electrónica moderna se basa en bases cerámicas impecables para disipar el calor y conducir la energía. Clasificar erróneamente una marca superficial como una microgrieta genera desechos innecesarios. Esto genera costosos falsos rechazos. Por el contrario, si se pasa por alto una verdadera microgrieta, se corre el riesgo de fallas catastróficas en el campo bajo estrés térmico o mecánico extremo. Los sectores de alta confiabilidad no pueden tolerar estas falsas aceptaciones.
Esta guía analiza las diferencias estructurales entre estas anomalías. Evaluamos las metodologías de inspección actuales utilizadas en toda la industria. También encontrará un marco práctico para seleccionar un sistema de inspección. Aprenderá cómo equilibrar el rendimiento de alta velocidad con una precisión milimétrica. En última instancia, puede proteger su rendimiento manteniendo rigurosos estándares de calidad.
Gravedad del defecto: las microfisuras comprometen la integridad estructural y se propagan bajo tensión; Las marcas superficiales suelen ser artefactos estéticos poco profundos debido a la manipulación o el uso de herramientas.
El desafío del contraste: La alta reflectividad y las complejas estructuras de grano de la cerámica hacen que la inspección óptica tradicional basada en reglas sea propensa a altas tasas de falsos rechazos.
Cambio tecnológico: efectivo La inspección de microfisuras de sustratos cerámicos se basa cada vez más en la visión artificial impulsada por IA para contextualizar la morfología de los defectos o en pruebas ultrasónicas para la validación del subsuelo.
Métrica de evaluación: el principal criterio de éxito para una mejora de inspección es la reducción de la tasa de exceso (falsos positivos) sin aumentar la tasa de escape (falsos negativos).
Los departamentos de control de calidad se enfrentan a un delicado acto de equilibrio. Deben detectar todos los defectos fatales sin desechar buenos productos. La clasificación errónea de los defectos cerámicos afecta en gran medida la eficiencia de su producción. Infla artificialmente sus costos unitarios y degrada el rendimiento general.
Rechazar sustratos funcionalmente perfectos perjudica sus márgenes de beneficio. Las marcas de herramientas inofensivas a menudo activan alertas ópticas automáticas. Los rayones superficiales parecen severos en condiciones de poca iluminación. Descartar estas unidades aceptables reduce artificialmente su rendimiento. Obliga a sus instalaciones a producir más unidades para cumplir con la cuota. Esta sobreproducción consume materias primas adicionales. También desperdicia valioso tiempo de la máquina y mano de obra del operador. Las tasas excesivas socavan directamente la eficiencia de su fabricación.
Los falsos negativos presentan un peligro mucho mayor. Las microfisuras actúan como concentradores de tensiones graves. Plantean riesgos masivos en aplicaciones de alta confiabilidad. Los componentes aeroespaciales y la electrónica de potencia de los vehículos eléctricos exigen componentes impecables. Una microfisura no detectada puede provocar la fractura del sustrato. Incluso puede provocar una fuga térmica en los sistemas de baterías. Estos fallos provocan retiradas masivas de productos. Introducen graves riesgos de responsabilidad y dañan permanentemente la reputación de la marca. La fuga de defectos es inaceptable en entornos de fabricación sin defectos.
Una solución de inspección viable debe cumplir tres puntos de referencia críticos:
Velocidad: debe ofrecer una clasificación repetible a las velocidades de la línea de producción. Las unidades por hora (UPH) no pueden caer.
Precisión: debe reducir consistentemente las tasas de exceso y al mismo tiempo mantener las tasas de escape cercanas a cero.
Cumplimiento: Debe mantener un estricto cumplimiento de los estándares de calidad específicos de la industria. Estos incluyen regulaciones IPC y MIL-STD.
Cumplir con estos criterios requiere ir más allá de la inspección humana subjetiva. Necesita sistemas automatizados, repetibles y sensibles al contexto.
Comprender la naturaleza física de estas anomalías es crucial. No se puede entrenar una IA ni configurar un sistema óptico sin este conocimiento. Las microfisuras y las marcas superficiales se originan a partir de procesos completamente diferentes. También exhiben rasgos morfológicos distintos bajo aumento.
Las microfisuras amenazan la estabilidad física de todo el sustrato. Comprometen la rigidez dieléctrica y la durabilidad mecánica.
Causas fundamentales: El choque térmico frecuentemente causa estas fracturas. El enfriamiento desigual durante el proceso de sinterización genera una tensión interna masiva. La tensión mecánica durante el corte en cubitos o la singularización también astilla el material. El corte por láser agresivo puede provocar microfracturas a lo largo del borde cortado.
Características: Estos defectos suelen ser profundos y estrechos. A menudo aparecen irregulares o presentan patrones ramificados. Penetran profundamente en la matriz del sustrato. Debido a que alteran la red estructural, tienen un alto potencial de propagación. Bajo ciclo térmico, una pequeña microfisura se expandirá hasta que el sustrato se rompa.
Las anomalías cosméticas parecen problemáticas pero no representan una amenaza funcional. No penetran la estructura interna.
Causas fundamentales: Las abrasiones por manipulación son las culpables más comunes. Los sustratos rozan contra cintas transportadoras o pinzas automáticas. La fricción del utillaje deja residuos metálicos en la cara cerámica. Las inconsistencias menores del glaseado o la lechada también crean decoloraciones visuales.
Características: Las marcas superficiales suelen ser poco profundas y anchas. Presentan patrones uniformes en lugar de bordes irregulares. Permanecen confinados estrictamente a la capa superficial superior. No tienen absolutamente ningún impacto sobre la rigidez dieléctrica. No debilitan la durabilidad mecánica del componente final.
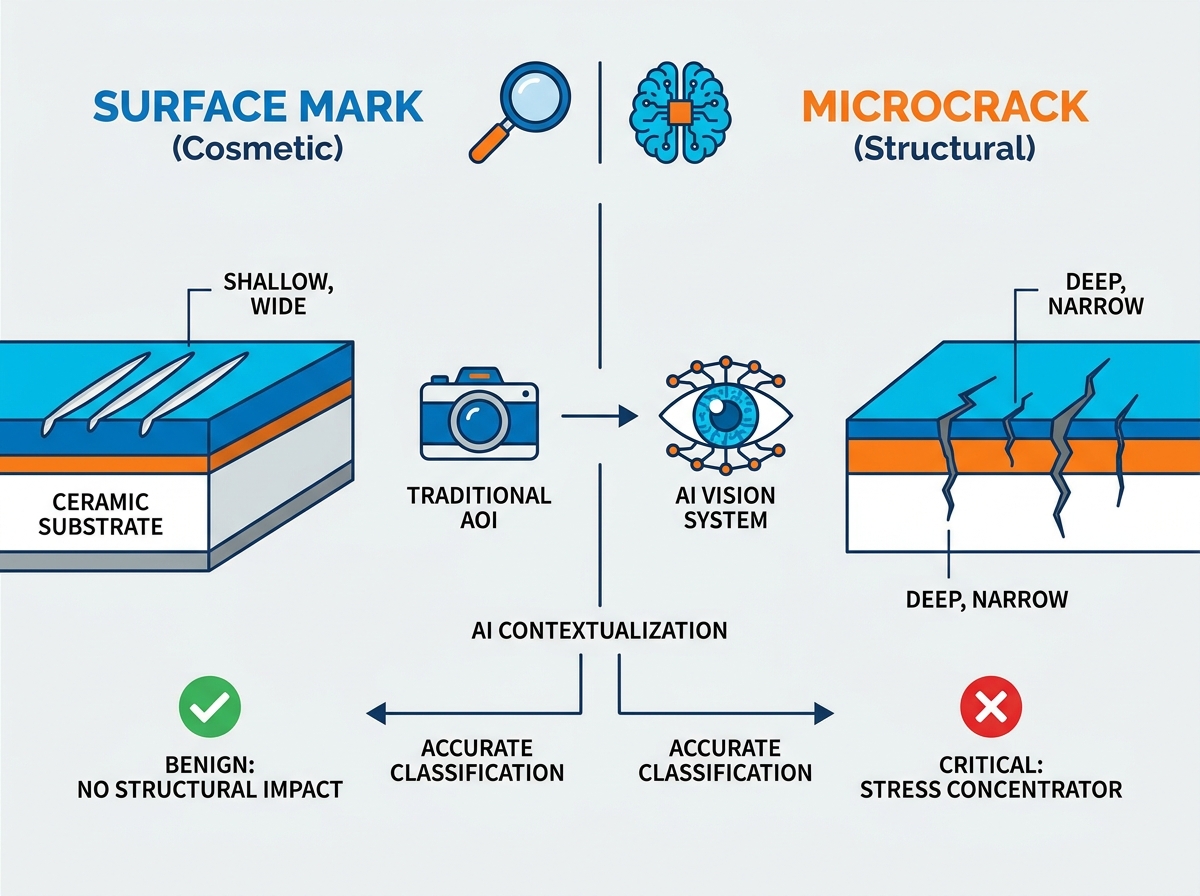
Implementación efectiva La inspección de microfisuras en sustratos cerámicos implica superar importantes obstáculos físicos. La cerámica se comporta de manera muy diferente a los metales o plásticos bajo iluminación de inspección. Sus propiedades ópticas luchan activamente contra las cámaras de visión estándar.
Los sustratos de alúmina y nitruro de aluminio son altamente reflectantes. Presentan estructuras de granos cristalinos y complejos. Estos materiales dispersan la luz incidente de manera impredecible. Esta dispersión impredecible provoca sombras intensas en la superficie. Estas sombras imitan fácilmente las líneas oscuras de grietas reales. Por el contrario, el deslumbramiento excesivo elimina por completo los defectos superficiales. Las luces anulares estándar suelen fallar en estos materiales. Necesita iluminación avanzada para penetrar el resplandor.
Las microfisuras finas carecen de distinción visual. A menudo comparten exactamente los mismos valores de escala de grises que los límites de los granos cerámicos circundantes. La inspección óptica automatizada (AOI) tradicional se basa en reglas de contraste de píxeles. Si un píxel es más oscuro que un umbral, el sistema señala un defecto. Debido a que los límites de grano y las microfisuras comparten niveles de oscuridad similares, los algoritmos basados en reglas fallan. Anulan las herramientas estándar de detección de bordes, provocando picos masivos de falsos rechazos.
Las microfisuras en las primeras etapas son increíblemente pequeñas. Pueden tener sólo unas pocas micras de ancho. La detección de estas anomalías requiere una óptica de altísima resolución. Sin embargo, las cámaras de alta resolución reducen inherentemente el campo de visión (FOV). Un FOV más pequeño significa que la cámara debe tomar más fotografías para cubrir un sustrato. Esto ralentiza drásticamente los tiempos de inspección. Equilibrar la detección a nivel de micras con la producción de alta velocidad sigue siendo un principal desafío de ingeniería.
La elección de la tecnología de inspección adecuada determina su éxito. Los diferentes sistemas abordan diferentes tipos de anomalías. Debe alinear su elección de tecnología con sus requisitos de calidad específicos.
Comparación de tecnologías de inspección cerámica
Tecnología |
Fortalezas primarias |
Limitaciones clave |
Mejor caso de uso |
|---|---|---|---|
AOI tradicional |
Alta velocidad, fácil configuración de reglas y rentable. |
Altos rechazos falsos en defectos de bajo contraste. |
Detección de defectos graves o metalización faltante. |
IA / Aprendizaje profundo |
Comprensión contextual, distingue marcas de grietas. |
Requiere conjuntos de datos sólidos y tiempo de capacitación. |
Inspección de superficies en línea de alta precisión. |
Ultrasónico (SAM) |
Detecta huecos internos ocultos y grietas profundas en el subsuelo. |
Rendimiento lento, a menudo requiere acoplamiento de agua. |
Muestreo por lotes fuera de línea o análisis de fallas. |
El AOI tradicional destaca en las comprobaciones de referencia de alta velocidad. Es mejor para detectar defectos graves. Debe usarlo para encontrar capas de metalización faltantes o astillas de bordes grandes. Sin embargo, tiene graves limitaciones. AOI se basa completamente en reglas rígidas de contraste de píxeles. A menudo se confunden marcas superficiales inofensivas con microfisuras mortales. Esta confusión obliga a los fabricantes a implementar revisiones secundarias manuales. Los operadores humanos deben comprobar cada pieza rechazada, lo que ralentiza toda la instalación.
Los sistemas de inteligencia artificial representan un gran avance. Son mejores para alta precisión. Detección de marcas en superficies cerámicas . Distinguen fácilmente morfologías de grietas complejas de rayones benignos. Los modelos de aprendizaje profundo utilizan redes neuronales entrenadas en conjuntos de datos de imágenes clasificadas. Entienden el contexto visual de manera muy similar a un inspector humano. Reconocen el patrón de ramificación de una grieta versus el arrastre directo de la marca de una herramienta. Realizan este análisis a la velocidad de la máquina. La principal limitación es la preparación de datos. Necesita un conjunto de datos sólido y bien etiquetado. Debe alimentar el modelo con ejemplos tanto de defectos verdaderos como de variaciones aceptables para entrenarlo de manera efectiva.
Las pruebas ultrasónicas no destructivas (END) miran debajo de la superficie. Es mejor para detectar huecos internos. SAM encuentra delaminación y microfisuras subterráneas completamente invisibles para las cámaras ópticas. Envía ondas sonoras de alta frecuencia a la matriz cerámica y mide los ecos. Si bien es muy preciso, tiene importantes limitaciones. SAM suele ser mucho más lento que los métodos ópticos. Muchas veces requiere sumergir el sustrato en agua.
Comprar un sistema de inspección avanzado es sólo el primer paso. Debe integrarlo perfectamente en su flujo de trabajo existente. Evaluar a los proveedores requiere mirar más allá de las afirmaciones de marketing. Debe centrarse en las realidades prácticas de implementación.
El espacio en una línea de fabricación siempre es escaso. Evaluar si la nueva solución se puede adaptar a los equipos de manipulación existentes. ¿Se pueden montar los conjuntos de cámaras encima de sus transportadores actuales? De lo contrario, necesitará una celda de inspección independiente. Las celdas independientes ocupan más espacio. También requieren manipuladores robóticos adicionales para cargar y descargar los sustratos. Tenga en cuenta estos requisitos de espacio y manejo en su cronograma de actualización.
Las soluciones de IA requieren una gestión continua. Evalúe de cerca la usabilidad del software del proveedor. ¿Puede su equipo de control de calidad existente capacitar y actualizar los modelos? No debería ser necesario contratar a un científico de datos dedicado. Los mejores sistemas ofrecen interfaces intuitivas y sin código. Permiten a los ingenieros de calidad resaltar defectos en una pantalla y volver a entrenar el modelo al instante. Busque proveedores que utilicen el aprendizaje por transferencia. Esta técnica requiere muchas menos imágenes para establecer una línea de base de una nueva línea de productos.
El software no puede corregir una mala captura de imágenes. Si el defecto es invisible en la foto sin editar, la IA no puede encontrarlo. Reconozca esta realidad desde el principio. Asegúrese de que el proveedor especifique una iluminación especializada adaptada a las superficies cerámicas. Pregunta por la luz estructurada multiángulo. Solicite iluminación de campo oscuro para resaltar los bordes de las grietas. Solicite iluminación coaxial para atenuar el resplandor reflectante. El hardware debe crear una separación óptica antes de que el software analice la imagen.
Nunca compre un sistema de inspección basándose en una hoja de especificaciones estándar. Exija una prueba de concepto (PoC) rigurosa. Envíe al proveedor sus propias muestras de producción. Específicamente, envíeles las partes del borde. Incluya los sustratos exactos que históricamente confunden a sus inspectores humanos. Si el sistema automatizado puede clasificar correctamente las piezas más duras, podrá manejar fácilmente la producción normal. Una PoC física es la única forma de validar la verdadera capacidad.
Distinguir entre una microgrieta terminal y una marca superficial benigna ya no es un cuello de botella persistente. No es necesario depender de una inspección humana lenta y subjetiva.
La actualización a sistemas de inspección avanzados y sensibles al contexto transforma su departamento de control de calidad. Transforma el control de calidad de un centro de costos tradicional a un mecanismo activo de protección del rendimiento.
La visión artificial impulsada por IA navega con éxito por las complejas propiedades ópticas de la cerámica, lo que reduce drásticamente las tasas de exageración.
Audite sus tasas actuales de falsos rechazos de inmediato. Cuantifica cuánto producto bueno tiras diariamente.
Consulte con proveedores de inspección especializados para concertar una evaluación de muestra. Utilice estos datos de referencia para calcular con precisión su ROI potencial.
R: La óptica de alta resolución combinada con IA puede detectar grietas de hasta 5 a 20 micrones. Lograr esto requiere un control preciso sobre el campo de visión. También exige configuraciones de iluminación especializadas, como iluminación de campo oscuro, para crear el contraste necesario a lo largo de los bordes de las grietas.
R: No. La visión artificial es estrictamente para defectos superficiales y cercanos a la superficie. Se basa completamente en la luz reflejada. Las pruebas ultrasónicas (SAM) siguen siendo absolutamente necesarias para detectar huecos internos profundos o anomalías estructurales del subsuelo ocultas debajo de la capa cerámica opaca.
R: Los proveedores suelen utilizar técnicas como el aprendizaje por transferencia o la generación de datos sintéticos para superar la escasez de imágenes. Además, muchos sistemas modernos implementan modelos de detección de anomalías basados en el aprendizaje no supervisado. Estos modelos solo requieren imágenes de sustratos 'buenos' para señalar con éxito cualquier desviación inesperada.
R: Sí. La alta rugosidad de la superficie crea un ruido óptico significativo bajo iluminación estándar. Para superar esto se requiere una iluminación multidireccional para anular las sombras. También necesita algoritmos de aprendizaje profundo entrenados específicamente para ignorar la textura natural del sustrato y al mismo tiempo resaltar las verdaderas anomalías.


