


Seramik alt tabaka üretiminde, kritik yapısal kusurlar ile iyi huylu kozmetik anormallikler arasında güvenilir bir şekilde ayrım yapamamak, doğrudan kar marjlarını aşındırır. Modern elektronikler, ısıyı dağıtmak ve gücü iletmek için kusursuz seramik tabanlara dayanır. Bir yüzey işaretinin mikro çatlak olarak yanlış sınıflandırılması gereksiz hurdaya yol açar. Bu pahalı hatalı retlere neden olur. Tersine, gerçek bir mikro çatlağın kaçırılması, aşırı termal veya mekanik stres altında yıkıcı alan arızaları riski taşır. Güvenilirliği yüksek sektörler bu yanlış kabullere tahammül edemez.
Bu kılavuz, bu anomaliler arasındaki yapısal farklılıkları açıklamaktadır. Sektörde kullanılan mevcut denetim yöntemlerini değerlendiriyoruz. Ayrıca bir denetim sistemi seçmek için pratik bir çerçeve bulacaksınız. Yüksek hızlı verimi kesin doğrulukla nasıl dengeleyeceğinizi öğreneceksiniz. Sonuçta sıkı kalite standartlarını korurken veriminizi de koruyabilirsiniz.
Kusurun Şiddeti: Mikro çatlaklar yapısal bütünlüğü tehlikeye atar ve stres altında yayılır; yüzey işaretleri genellikle yüzeyseldir, kullanım veya aletlerden kaynaklanan kozmetik eserlerdir.
Kontrast Zorluğu: Seramiklerin yüksek yansıtıcılığı ve karmaşık tanecik yapıları, geleneksel kurala dayalı optik incelemeyi yüksek hatalı reddetme oranlarına yatkın hale getirir.
Teknoloji Değişimi: Etkili Seramik alt tabaka mikro çatlak denetimi, kusur morfolojisini bağlamsallaştırmak için yapay zeka destekli makine görüşüne veya yüzey altı doğrulaması için ultrasonik teste giderek daha fazla güveniyor.
Değerlendirme Metriği: Bir denetim yükseltmesinin birincil başarı kriteri, Kaçış Oranını (yanlış negatifler) artırmadan Aşırı Öldürme Oranının (yanlış pozitifler) azaltılmasıdır.
Kalite güvence departmanları hassas bir dengeleme eylemiyle karşı karşıyadır. İyi ürünleri atmadan her ölümcül kusuru yakalamaları gerekiyor. Seramik kusurlarının yanlış sınıflandırılması üretim verimliliğinizi büyük ölçüde etkiler. Birim başına maliyetlerinizi yapay olarak şişirir ve genel verimi düşürür.
İşlevsel olarak mükemmel alt tabakaları reddetmek kar marjlarınıza zarar verir. Zararsız takım işaretleri genellikle otomatik optik uyarıları tetikler. Zayıf aydınlatma altında yüzeysel çizikler ciddi görünür. Bu kabul edilebilir birimlerin atılması, veriminizi yapay olarak azaltır. Tesisinizi kotayı karşılamak için daha fazla birim üretmeye zorlar. Bu aşırı üretim fazladan hammadde tüketir. Aynı zamanda değerli makine zamanını ve operatör emeğini boşa harcar. Aşırı öldürme oranları üretim verimliliğinizi doğrudan baltalar.
Yanlış negatifler çok daha ciddi bir tehlike oluşturur. Mikro çatlaklar şiddetli stres yoğunlaştırıcıları gibi davranır. Yüksek güvenilirliğe sahip uygulamalarda büyük riskler oluştururlar. Havacılık bileşenleri ve EV güç elektroniği kusursuz bileşenler gerektirir. Tespit edilemeyen bir mikro çatlak, alt tabakanın kırılmasına neden olabilir. Hatta akü sistemlerinde termal kaçağı tetikleyebilir. Bu tür arızalar büyük miktarda ürünün geri çağrılmasına neden olur. Ciddi sorumluluk riskleri doğururlar ve marka itibarına kalıcı zarar verirler. Sıfır hatalı üretim ortamlarında kusurlardan kaçmak kabul edilemez.
Uygulanabilir bir denetim çözümünün üç kritik kriteri karşılaması gerekir:
Hız: Üretim hattı hızlarında tekrarlanabilir sınıflandırma sağlamalıdır. Saat Başına Birim (UPH) düşemez.
Doğruluk: Kaçış oranlarını sıfıra yakın tutarken aşırı öldürme oranlarını sürekli olarak azaltmalıdır.
Uyumluluk: Sektöre özgü kalite standartlarına sıkı uyum sağlamalıdır. Bunlar IPC ve MIL-STD düzenlemelerini içerir.
Bu kriterlerin karşılanması, öznel insan denetiminin ötesine geçmeyi gerektirir. Otomatik, tekrarlanabilir ve bağlama duyarlı sistemlere ihtiyacınız var.
Bu anormalliklerin fiziksel doğasını anlamak çok önemlidir. Bu bilgi olmadan bir yapay zekayı eğitemez veya bir optik sistemi yapılandıramazsınız. Mikro çatlaklar ve yüzey işaretleri tamamen farklı süreçlerden kaynaklanır. Ayrıca büyütme altında farklı morfolojik özellikler sergilerler.
Mikro çatlaklar tüm alt tabakanın fiziksel stabilitesini tehdit eder. Dielektrik dayanım ve mekanik dayanıklılıktan ödün verirler.
Kök Nedenler: Termal şok sıklıkla bu kırıklara neden olur. Sinterleme işlemi sırasında eşit olmayan soğutma, çok büyük iç gerilime neden olur. Küpleme veya tekleme sırasındaki mekanik stres de malzemeyi parçalara ayırır. Agresif lazer kesim, kesim kenarı boyunca mikro kırılmalara neden olabilir.
Özellikleri: Bu kusurlar genellikle derin ve dardır. Genellikle pürüzlü görünürler veya dallanma desenleri içerirler. Substrat matrisinin derinliklerine nüfuz ederler. Yapısal kafesi bozdukları için yayılma potansiyelleri yüksektir. Termal döngü altında, küçük bir mikro çatlak, alt tabaka parçalanıncaya kadar genişleyecektir.
Kozmetik anormallikler problemli görünse de işlevsel bir tehdit oluşturmaz. İç yapıya nüfuz etmezler.
Kök Nedenler: Aşınmalarla uğraşmak en yaygın suçludur. Yüzeyler taşıma bantlarına veya otomatik tutuculara sürtünür. Takım sürtünmesi seramik yüzeyinde metalik kalıntılar bırakır. Küçük sır veya bulamaç tutarsızlıkları da görsel renk bozulmalarına neden olur.
Özellikleri: Yüzey izleri genellikle sığ ve geniştir. Pürüzlü kenarlar yerine tek tip desenler sergilerler. Kesinlikle üst yüzey katmanıyla sınırlı kalırlar. Dielektrik dayanım üzerinde kesinlikle hiçbir etkileri yoktur. Nihai bileşenin mekanik dayanıklılığını zayıflatmazlar.
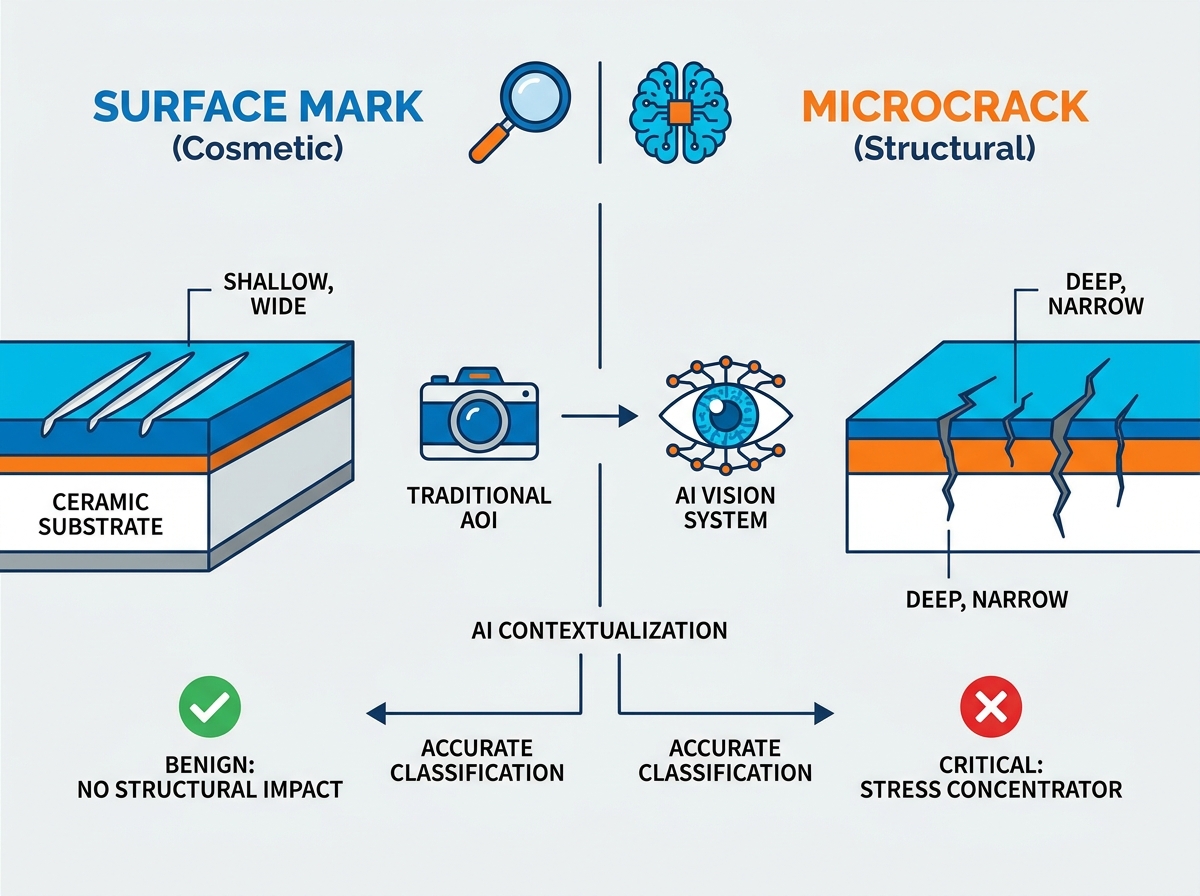
Etkili uygulama Seramik alt tabaka mikro çatlak denetimi, önemli fiziksel engellerin aşılmasını içerir. Seramikler, muayene aydınlatması altında metallerden veya plastiklerden çok farklı davranır. Optik özellikleri, standart görüş kameralarına karşı etkin bir şekilde mücadele etmektedir.
Alümina ve alüminyum nitrür yüzeyler oldukça yansıtıcıdır. Karmaşık, kristalimsi tane yapılarına sahiptirler. Bu malzemeler gelen ışığı tahmin edilemeyecek şekilde dağıtır. Bu öngörülemeyen saçılma, yüzeyde sert gölgelere neden olur. Bu gölgeler, gerçek çatlakların koyu çizgilerini kolaylıkla taklit eder. Tersine, aşırı parlama sığ kusurları tamamen ortadan kaldırır. Standart halka ışıklar genellikle bu malzemelerde başarısız olur. Parlamaya nüfuz etmek için gelişmiş aydınlatmaya ihtiyacınız var.
Kılcal mikro çatlaklar görsel ayrımdan yoksundur. Genellikle çevredeki seramik tanecik sınırlarıyla aynı gri tonlama değerlerini paylaşırlar. Geleneksel Otomatik Optik İnceleme (AOI), piksel kontrastı kurallarına dayanır. Bir piksel eşikten daha koyuysa sistem bir kusuru işaretler. Tane sınırları ve mikro çatlaklar benzer karanlık seviyelerini paylaştığından kural tabanlı algoritmalar başarısız olur. Standart kenar algılama araçlarını yenerek çok büyük yanlış reddetme artışlarına neden oluyorlar.
Erken aşamadaki mikro çatlaklar inanılmaz derecede küçüktür. Sadece birkaç mikron genişliğinde olabilirler. Bu anormallikleri tespit etmek son derece yüksek çözünürlüklü optikler gerektirir. Ancak yüksek çözünürlüklü kameralar doğal olarak Görüş Alanını (FOV) azaltır. Daha küçük bir FOV, kameranın bir alt tabakayı kaplamak için daha fazla fotoğraf çekmesi gerektiği anlamına gelir. Bu, denetim sürelerini büyük ölçüde yavaşlatır. Mikron düzeyinde algılamayı yüksek hızlı üretimle dengelemek, temel bir mühendislik sorunu olmaya devam ediyor.
Doğru denetim teknolojisini seçmek başarınızı belirler. Farklı sistemler farklı anormallik türlerini hedef alır. Teknoloji seçiminizi özel kalite gereksinimlerinizle uyumlu hale getirmelisiniz.
Seramik Muayene Teknolojilerinin Karşılaştırılması
Teknoloji |
Temel Güçlü Yönler |
Temel Sınırlamalar |
En İyi Kullanım Durumu |
|---|---|---|---|
Geleneksel AOI |
Yüksek hız, kolay kural kurulumu, uygun maliyetli. |
Düşük kontrastlı kusurlarda yüksek hatalı reddetmeler. |
Büyük kusurların veya eksik metalizasyonun tespit edilmesi. |
Yapay Zeka / Derin Öğrenme |
Bağlamsal anlayış, işaretleri çatlaklardan ayırır. |
Sağlam veri kümeleri ve eğitim süresi gerektirir. |
Yüksek doğruluklu hat içi yüzey denetimi. |
Ultrasonik (SAM) |
Gizli iç boşlukları ve derin yüzey altı çatlaklarını tespit eder. |
Yavaş üretim, sıklıkla su bağlantısı gerektirir. |
Çevrimdışı toplu örnekleme veya arıza analizi. |
Geleneksel AOI, yüksek hızlı temel kontrollerde üstündür. Büyük kusurları tespit etmek için en iyisidir. Eksik metal kaplama katmanlarını veya büyük kenar talaşlarını bulmak için bunu kullanmalısınız. Ancak bunun ciddi sınırlamaları vardır. AOI tamamen katı piksel kontrastı kurallarına dayanır. Zararsız yüzey izlerini sıklıkla ölümcül mikro çatlaklarla karıştırır. Bu kafa karışıklığı, üreticileri manuel ikincil incelemeler uygulamaya zorluyor. İnsan operatörlerin reddedilen her parçayı iki kez kontrol etmesi gerekiyor, bu da tüm tesisi yavaşlatıyor.
Yapay zeka sistemleri ileriye doğru büyük bir atılımı temsil ediyor. Yüksek doğruluk için en iyisidirler seramik yüzey işareti tespiti . Karmaşık çatlak morfolojilerini iyi huylu çiziklerden kolaylıkla ayırt ederler. Derin öğrenme modelleri, sınıflandırılmış görüntü veri kümeleri üzerinde eğitilmiş sinir ağlarını kullanır. Görsel bağlamı tıpkı bir insan müfettiş gibi anlıyorlar. Bir çatlağın dallanma desenini ve bir alet işaretinin düz sürüklenmesini tanırlar. Bu analizi makine hızında gerçekleştirirler. Ana sınırlama veri hazırlığıdır. Sağlam, iyi etiketlenmiş bir veri kümesine ihtiyacınız var. Etkin bir şekilde eğitmek için modeli hem gerçek kusurların hem de kabul edilebilir varyasyonların örneklerini beslemelisiniz.
Ultrasonik Tahribatsız Muayene (NDT) yüzeyin altına bakar. İç boşlukları tespit etmek için en iyisidir. SAM, optik kameralar tarafından tamamen görülemeyen katmanlara ayrılma ve yüzey altı mikro çatlaklarını bulur. Yüksek frekanslı ses dalgalarını seramik matrikse göndererek yankıları ölçer. Son derece doğru olmasına rağmen, önemli sınırlamaları vardır. SAM tipik olarak optik yöntemlerden çok daha yavaştır. Genellikle alt tabakanın suya batırılmasını gerektirir.
Gelişmiş bir denetim sistemi satın almak yalnızca ilk adımdır. Bunu mevcut iş akışınıza sorunsuz bir şekilde entegre etmelisiniz. Satıcıları değerlendirmek, pazarlama iddialarının geçmişine bakmayı gerektirir. Pratik dağıtım gerçeklerine odaklanmalısınız.
Bir üretim hattındaki alan her zaman önceliklidir. Yeni çözümün mevcut elleçleme ekipmanına sonradan takılabileceğini değerlendirin. Kamera dizileri mevcut konveyörlerinizin üzerine monte edilebilir mi? Değilse, bağımsız bir denetim hücresine ihtiyacınız olacaktır. Bağımsız hücreler daha fazla yer kaplar. Ayrıca alt tabakaları yüklemek ve boşaltmak için ek robotik işleyicilere ihtiyaç duyarlar. Bu ayak izi ve işlem gereksinimlerini yükseltme zaman çizelgenize dahil edin.
Yapay zeka çözümleri sürekli yönetim gerektirir. Satıcının yazılım kullanılabilirliğini yakından değerlendirin. Mevcut QA ekibiniz modelleri eğitip güncelleyebilir mi? Özel bir veri bilimcisini işe almanıza gerek yok. En iyi sistemler sezgisel, kodsuz arayüzler sunar. Kalite mühendislerinin ekranda kusurları vurgulamasına ve modeli anında yeniden eğitmesine olanak tanır. Transfer öğrenimini kullanan satıcıları arayın. Bu teknik, yeni bir ürün serisinin temelini oluşturmak için çok daha az görsel gerektirir.
Yazılım kötü görüntü yakalamayı düzeltemez. Kusur ham fotoğrafta görünmüyorsa yapay zeka onu bulamaz. Bu gerçeği erkenden kabul edin. Satıcının seramik yüzeylere uygun özel aydınlatma belirttiğinden emin olun. Çok açılı yapılandırılmış ışık hakkında bilgi alın. Çatlak kenarlarını vurgulamak için karanlık alan aydınlatması isteyin. Yansıtıcı parlamayı düzleştirmek için koaksiyel aydınlatma talep edin. Yazılım görüntüyü analiz etmeden önce donanımın optik ayrım oluşturması gerekir.
Asla standart bir teknik özellik sayfasından bir denetim sistemi satın almayın. Titiz bir Kavram Kanıtı (PoC) talep edin. Satıcıya kendi üretim numunelerinizi gönderin. Özellikle onlara uç kasa parçalarını gönderin. İnsan denetçilerinizin tarihsel olarak kafasını karıştıran alt katmanları tam olarak ekleyin. Otomatik sistem en sert parçalarınızı doğru bir şekilde sınıflandırabilirse normal üretimin üstesinden kolaylıkla gelebilir. Gerçek yeteneği doğrulamanın tek yolu fiziksel bir PoC'dir.
Terminaldeki bir mikro çatlak ile iyi huylu bir yüzey işareti arasında ayrım yapmak artık kalıcı bir darboğaz değildir. Yavaş, öznel insan incelemesine güvenmenize gerek yok.
Gelişmiş, bağlama duyarlı denetim sistemlerine yükseltme yapmak QA departmanınızı dönüştürür. QA'yı geleneksel bir maliyet merkezinden aktif bir getiri koruma mekanizmasına dönüştürür.
Yapay zeka destekli makine görüşü, seramiğin karmaşık optik özelliklerinde başarılı bir şekilde gezinerek aşırı öldürme oranlarını büyük ölçüde azaltır.
Mevcut yanlış reddetme oranlarınızı hemen denetleyin. Her gün ne kadar iyi ürün attığınızı ölçün.
Numune değerlendirmesi düzenlemek için uzman denetim tedarikçilerine danışın. Potansiyel yatırım getirinizi doğru bir şekilde hesaplamak için bu temel verileri kullanın.
C: Yapay zeka ile birleştirilmiş yüksek çözünürlüklü optikler, 5-20 mikrona kadar olan çatlakları tespit edebilir. Bunu başarmak, görüş alanı üzerinde hassas kontrol gerektirir. Ayrıca çatlak kenarları boyunca gerekli kontrastı oluşturmak için karanlık alan aydınlatması gibi özel aydınlatma kurulumları da gerektirir.
C: Hayır. Makine görüşü kesinlikle yüzey ve yüzeye yakın kusurlar içindir. Tamamen yansıyan ışığa dayanır. Ultrasonik test (SAM), derin iç boşlukları veya opak seramik tabakanın altına gizlenmiş yüzey altı yapısal anormalliklerini tespit etmek için kesinlikle gerekli olmaya devam etmektedir.
C: Satıcılar, imaj kıtlığının üstesinden gelmek için sıklıkla transfer öğrenimi veya sentetik veri üretimi gibi teknikleri kullanıyor. Ek olarak birçok modern sistem, denetimsiz öğrenmeye dayalı anormallik tespit modellerini kullanır. Bu modeller, beklenmeyen sapmaların başarıyla işaretlenmesi için yalnızca 'iyi' alt tabakaların görüntülerine ihtiyaç duyar.
C: Evet. Yüksek yüzey pürüzlülüğü, standart aydınlatma altında önemli optik gürültü oluşturur. Bunun üstesinden gelmek, gölgeleri ortadan kaldırmak için çok yönlü aydınlatma gerektirir. Ayrıca gerçek anormallikleri vurgularken alt tabakanın doğal dokusunu göz ardı edecek şekilde özel olarak eğitilmiş derin öğrenme algoritmalarına da ihtiyacınız var.


