


Kui pooljuhtide geomeetria kahaneb 10 nm-ni ja alla selle, kaob 'kahjutu' kosmeetilise defekti ja surmava funktsionaalvea vaheline lävi praktiliselt ära. Väiksed kriimud või plekid vahvli pinnal tundusid kunagi tühised. Tänapäeval kujutavad need endast tõsist töökindlusriski äärmise termilise stressi korral. Inimkontroll ei ole tänapäevaste vahvli- ja pakendimahtude puhul enam statistiliselt otstarbekas. Operaatorid lihtsalt ei suuda miljoneid mikroskoopilisi komponente täpselt töödelda. Pidev silmade väsimus põhjustab loomulikult vastamata kõrvalekaldeid.
Üleminek automatiseeritud versioonile kosmeetiliste defektide kontrollimise seadmed on nüüd suure tootlikkusega tootmise põhinõue. Investeeringu tegeliku tasuvuse arvutamine nõuab aga sügavamat pilku. Peate vaatama kaugemale lihtsatest defektide püüdmise määradest. Teil on vaja süsteemi, mis tasakaalustab ideaalselt täpsuse, tootmise läbilaskevõime ja andmete jälgitavuse. See artikkel uurib, kuidas täiustatud tuvastussüsteemid kaitsevad saagikust ja määratlevad uuesti kvaliteedikontrolli tänapäevastes tootmisrajatistes.
Saagise kaitse: automaatne pinnadefektide tuvastamine hoiab ära pindmiste anomaaliate (mikrokriimustused, plekid, killud) muutumise allavoolu riketeks.
Overkill Reduction: täiustatud süsteemid eristavad kriitilisi defekte ja vastuvõetavat dispersiooni, minimeerides elujõulist räni raiskavad valepositiivsed (overkill).
Jälgitavus: kaasaegsed visuaalse kontrolli seadmed integreeruvad otse MES/YMS-iga, pakkudes suletud ahelaga tagasisidet algpõhjuste analüüsiks.
AI versus traditsiooniline: üleminek reeglipõhiselt AOI-lt (Automated Optical Inspection) süvaõppe mudelitele muudab põhjalikult seda, kuidas tootjad kontrollilahendusi hindavad.
Sageli käsitleme kosmeetilisi vigu kahjututena. See oletus on tänapäeval ohtlik. Piir esteetiliste ja funktsionaalsete defektide vahel häguneb pidevalt. Väike kiip räni serval võib tunduda lihtsa esteetilise probleemina. See aga tekitab tugeva stressikontsentratsioonipunkti. Kui komponent läbib termotsükli, siis see punkt ebaõnnestub. Defekt laieneb mikroskoopiliseks praoks. Lõpuks hävitab see funktsionaalse vooluringi. Passiveerimiskihi variatsioonid või kerged värvimuutused viitavad sageli aluseks olevale keemilisele tasakaalustamatusele. Te ei saa endale lubada suure võimsusega rakenduste pealtnäha pealiskaudsete kõrvalekallete ignoreerimist.
Valenegatiivsed tulemused ilmnevad siis, kui süsteemil puudub defekt. Me nimetame seda 'alatajuks'. Kosmeetiliste defektide eest põgenemisel on rasked tagajärjed. Need libisevad märkamatult lõpptootesse. Põllu tõrked ilmnevad vahetult pärast juurutamist. Kliendid väljastavad kulukaid kauba tagastamise volitusi (RMA). Veelgi olulisem on see, et teie müüja kvalifikatsiooni staatus saab tohutu löögi. Sellised institutsioonid nagu Automotive Electronics Council rakendavad rangelt töökindlusstandardeid, nagu AEC-Q100. Nad nõuavad null defekti. Üksiku kriimustuse puudumine kahjustab teie mainet täielikult.
Valepositiivsed tulemused on sama hävitavad. Me nimetame seda 'ülemäärastamiseks'. Traditsioonilised kontrollitööriistad on sageli ülitundlikud. Nad märgivad vastuvõetavaid materjalide erinevusi kriitiliste defektidena. See vähendab kunstlikult teie tootlusmäärasid. Lõpuks viskate täiesti elujõulise räni ära. Teine võimalus on sundida operaatoreid käsitsi teiseseid ülevaatusi tegema. See raiskab aega ja kõrgelt kvalifitseeritud tööjõudu. See kaotab kogu tehase automatiseerimise eesmärgi. Vajate nutikaid süsteeme, et seda ülekoormust drastiliselt vähendada.
Tööstusmaastik muutub kiiresti. Esimese astme auto- ja kosmosetööstuse kliendid nõuavad absoluutset täiuslikkust. Nüüd nõuavad nad ranget jälgitavust kogu tarneahelas. Need kehtestavad kõigi pooljuhtkomponentide absoluutse nulldefektitaluvuse. Lihtne visuaalne kontroll ei rahulda enam vastavusauditeid. Peate esitama komponentide terviklikkuse vaieldamatu digitaalse tõendi. Automaatne kontroll annab teile selle kontrollitava andmejälje vaevata.
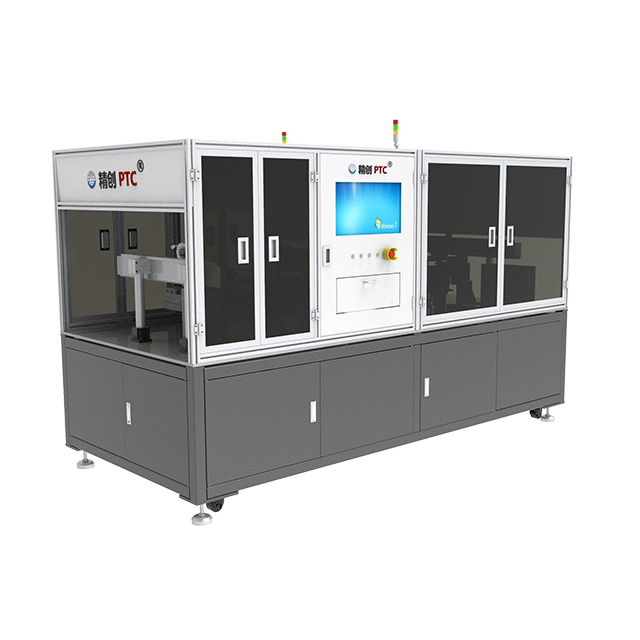
Partiiproovide võtmine oli kunagi tööstuse standard. Nüüdseks on see täiesti vananenud. Kaasaegsed inline-töötlussüsteemid kontrollivad 100% komponentidest. Nad teevad seda täisvõimsusel. Te ei puutu enam ülevaatusjaamas kitsaskohtadega kokku. Seadmed töötlevad pidevalt tuhandeid ühikuid tunnis. See kõikehõlmav kaitse tagab kohese defektide kõrvaldamise. Te tabate kõrvalekaldeid enne, kui need liiguvad kallistesse pakendamisetappidesse.
Kaasaegne tootmine töötab nanomõõtmetes. Automatiseeritud süsteemid kasutavad selle skaala sobitamiseks täiustatud optikat. Need ühendavad ereda, tumevälja ja interferomeetria tehnikaid. Need valgustusmeetodid paljastavad pinnaanomaaliaid kuni nanomeetri tasemeni. Nad suudavad koheselt tuvastada 10 nm osakeste sadestumise. Tugev kosmeetiliste defektide kontroll tagab, et miski ei jää märkamata. Te tuvastate mikroskoopilised kõrvalekalded enne, kui need muutuvad suurteks funktsionaalseteks vigadeks.
Kontrolltööriistad teevad enamat kui heade laastude sorteerimine halbadest laastudest. Need toimivad võimsate andmekogumissõlmedena. Süsteem koondab vigade asukohaandmed sadade plaatide vahel. See tuvastab korduvad mustrid kergesti. Näiteks võivad korduvad servakriimud viidata valesti paigutatud robotkäepidemele. Märkate kohe ülesvoolu seadmete triivimist. Sümptomite pideva filtreerimise asemel parandate algpõhjuse.
Käsitsi kvaliteedikontrolli inseneridele lootmine piirab teie tehase kasvu. Visuaalne sortimine on tüütu ja väga vigane. Kaasaegsed seadmed nihutavad need kõrgelt kvalifitseeritud töötajad korduvatest ülesannetest eemale. Nad liiguvad protsessi täiustamise ja täiustatud defektide analüüsi poole. Maksimeerite oma insenerimeeskonna väärtust. Nad keskenduvad keeruliste saagiprobleemide lahendamisele, selle asemel, et päev läbi mikroskoobi vahtida.
Ranged algoritmid juhivad traditsioonilisi reeglipõhiseid AOI süsteeme. Programmeerite tarkvarasse täpsed parameetrid. Need süsteemid paistavad silma prognoositavate, väga struktureeritud komponentidega. Nad taluvad suurepäraselt rangeid geomeetrilisi tolerantse. Neil puudub aga kohanemisvõime. Nad võitlevad ettearvamatute orgaaniliste kujunditega. Erinevad taustad ajavad algoritmid kergesti segadusse. Vahvli pinna erinev peegeldusvõime käivitab pidevalt valehäireid.
Sügav õppimine muudab kontrolli paradigmat täielikult. AI-toega mudelid ei tugine kõvakodeeritud reeglitele. Nad saavad kaunilt hakkama keerukate pindade ja madala kontrastsusega defektidega. Nad on suurepärased valepositiivsete arvude minimeerimisega. Algoritmid õpivad tohututest andmekogumitest. Toidate neile näiteid 'headest' ja 'halbadest' komponentidest. Nad kohanduvad loomulikult vastuvõetavate partiide vahel. Väldid pidevat ja tüütut parameetrite häälestamist. Nad mõistavad konteksti sarnaselt inimoperaatoriga.
Mõnikord on vaja mõlemat lähenemist korraga. Hübriidsüsteemid pakuvad ülimat automatiseeritud lahendust. Need ühendavad range metroloogia jaoks deterministlikud reeglipõhised mõõtmised. Samal ajal kasutavad nad AI-põhist tööd pinnadefektide tuvastamine kosmeetiliste anomaaliate korral. Saate ühe käiguga täiusliku geomeetrilise kontrolli ja intelligentse anomaaliate tuvastamise. See mitmekülgsus muudab need kaasaegsete täiustatud pakkematerjalide seas väga nõutuks.
Süsteemi kategooria |
Parim rakenduse stsenaarium |
Peamine tehniline eelis |
Peamine piirang |
|---|---|---|---|
Reeglipõhine AOI |
Prognoositavad, kõrge struktuuriga komponendid. |
Ideaalne rangete geomeetriliste tolerantside ja metroloogia jaoks. |
Võitleb orgaaniliste kujundite ja mitmekesise peegelduvusega. |
AI / masinõpe |
Keerulised pinnad ja madala kontrastsusega anomaaliad. |
Kohandub partii variatsioonidega; minimeerib valepositiivseid tulemusi. |
Treenimiseks on vaja ulatuslikke märgistatud defektide andmekogumeid. |
Hübriidsüsteemid |
Täiustatud pakend ja ranged vastavuskeskkonnad. |
Ühendab täpse metroloogia intelligentse anomaaliate tuvastamisega. |
Keerulisemad tarkvara integreerimise ja juurutamise etapid. |
Peate hoolikalt tasakaalustama kiirust ja detaile. Suur optiline suurendus näitab selgelt väiksemaid defekte. See aga vähendab oluliselt kaamera vaatevälja. See aeglustab kontrolliprotsessi oluliselt. Peate hindama, kas süsteem säilitab vajaliku UPH (ühikut tunnis) vajaliku eraldusvõimega. Te ei saa ohverdada tootmisvõimsust tarbetute suurendustasemete nimel.
Valgustus muudab teie kontrolliprotsessi täielikult või katkestab selle. Pooljuhtmaterjalid on oma olemuselt väga peegeldavad. Tavaline valgustus tekitab karmi sära ja peidab kriitilised vead. Peate süsteemi valgustusarhitektuuri põhjalikult hindama. Otsige mitme nurga ja mitme spektri valgustusvõimalusi. Täiustatud tööriistad kasutavad keerukate pindade läbimiseks 3D-kujutist. Suurepärane visuaalse kontrolli seadmed kasutavad spetsiaalseid lainepikkusi, et peegeldusvõime probleemidest täielikult mööda minna. See kaardistab täpselt pinnadefekti topograafia.
Riistvara esindab vaid poolt võrrandist. Tarkvara ökosüsteem dikteerib reaalse kasutatavuse ja tehase integreerimise. Seadmed peavad sujuvalt integreeruma teie olemasoleva andmetaristuga. Optimaalse koostalitlusvõime tagamiseks peate enne juurutamist kontrollima mitmeid olulisi tarkvaranõudeid.
Tehaseülese masinasuhtluse jaoks tagage range SECS/GEM vastavus.
Kohandatud andmete ekstraheerimise ja aruandluse lubamiseks kinnitage API valmisolek.
Katsetage integratsiooniprotokolle oma praeguse tootmise täitmissüsteemiga (MES).
Kinnitage sujuv andmevoo kaardistamine oma olemasolevatesse tuluhaldussüsteemidesse (YMS).
AI-põhised süsteemid annavad uskumatuid kontrollitulemusi. Need on aga erakordselt andmenäljas tööriistad. Nende tõhusaks treenimiseks on vaja ulatuslikke, täpselt märgistatud andmekogumeid. Peate neile andma tuhandeid äärmuslikke näiteid. Vajate selgeid, kategoriseeritud pilte kriimustustest, plekkidest ja kildudest. Selle esialgse pilditeegi loomine võtab palju aega ja inseneritööd.
Ärge oodake kohest täiuslikkust kasutuselevõtu esimesel päeval. Kinnitage algseadistus- ja kalibreerimisfaas. Süsteem vajab teie konkreetsete tooteparameetrite õppimiseks aega. Selle kalibreerimisperioodi jooksul võivad ülekoormusmäärad ajutiselt tõusta. Masinõppemudel on esialgu ettevaatlik. Kuna see neelab rohkem tootmisandmeid, paraneb täpsus dramaatiliselt. Peate planeerima tootmisgraafikud selle õppimiskõvera ümber.
Pärandtootmisliinide uuendamine toob kaasa füüsilisi väljakutseid. Kaasaegsed süsteemid koguvad pidevalt tohutul hulgal kõrge eraldusvõimega andmeid. Võrgu infrastruktuuri uuendamine on sageli vajalik nende tohutute pildiandmete kandevõimega toimetulemiseks. Samuti võite vajada füüsilise jalajälje reguleerimist tehase põrandal. Vanemate robotlaadurite jaoks on sageli vaja kohandatud käsitsemise integreerimist. Põhjalik pooljuhtide kontrolli planeerimine hoiab ära kulukaid kasutuselevõtu viivitusi.
Ostjad peavad müüja väidetes väga hoolikalt liikuma. Enne platvormile pühendumist nõudke alati ranget kontseptsiooni tõendamist (PoC). Edukas PoC nõuab rangeid juhiseid, et tagada täpne tegelik jõudluse hindamine. Järgige valikuprotsessi ajal järgmisi samme.
Esitage testimisetapi jaoks oma spetsiifilised aktiivsed tootmisplaadid.
Kaasake sihikindlalt proovipartii teadaolevad väga keerulised servakorpuse defektid.
Keelduge täielikult müüja üldistest testnäidistest või puutumatutest näidisvahvlitest.
Mõõtke iseseisvalt nii defektide püüdmise määra kui ka valepositiivsuse määra.
Kosmeetiliste defektide kontroll ei ole enam ainult esteetika. See on pooljuhtide töökindluse jaoks kriitiline kaitsemehhanism. See on aluseks kaasaegsele saagikuse optimeerimisele ja vastavusele. Täiustatud tuvastamisvõimaluste kasutuselevõtmata jätmine jätab teie tarneahela haavatavaks järgnevate tõrgete suhtes.
Süsteemi hindamine peab ületama lihtsaid riistvaraspetsifikatsioone. Kõige tõhusam hindamisstrateegia ignoreerib väidetavat megapikslite arvu. Selle asemel keskendub see süsteemi tõestatud võimele vähendada nii valepositiivseid tulemusi kui ka käsitsi ülevaatuse aega. Nutikas tarkvara on sama oluline kui esmaklassiline optika.
Vaadake oma praegusi kontrolliprotsesse täna põhjalikult. Viige kohe läbi oma praeguste ülekoormusmäärade ja valepositiivsete tulemuste audit. Tehke kindlaks konkreetsed pinnaanomaaliad, mis põhjustavad kõige rohkem käsitsi tööd. Taotlege sihitud süsteemi demosid, mis põhinevad täielikult nendel probleemsetel defektitüüpidel.
V: Funktsionaalsed defektid põhjustavad komponendis kohese elektririkke. Kosmeetilised defektid, nagu pinnaplekid või väikesed mikrokriimud, ei peata koheselt tööd. Need viitavad aga ohtlikule protsessi triivile. Need ohustavad aja jooksul termilise stressi all tõsiselt enneaegset väljatõrget.
V: AI käsitleb tootmise variatsioone palju paremini. Ta mõistab visuaalset konteksti. See vähendab drastiliselt kahjututest värvimuutustest või vastuvõetavatest materjalide tekstuuridest põhjustatud valepositiivseid tulemusi. Ranged reeglipõhised algoritmid komistavad sageli nendele väikestele vastuvõetavatele erinevustele.
V: Jah, kuid see nõuab väga spetsiifilist optikat. Tavalise optilise visuaalse kontrolli asemel vajate sügavat UV- või elektronkiirte kontrolli. Need täiustatud meetodid püüavad kinni alla 10 nm defektid, kuid nendega kaasnevad märkimisväärsed kulud ja läbilaskevõime kompromissid.


