


Singulatsiooniprotsess kujutab endast viimast, kriitilist takistust pooljuhtide tagatootmisliini lõpus. Selles hilises etapis esinevad vead ei raiska ainult toorräni. Need suurendavad kõigi eelnevate protsesside kulusid, mitmekordistades rajatise rahalist kahju. Rajatiste direktorid ja protsessiinsenerid seisavad siin silmitsi pideva tööpingega. Peate tasakaalustama agressiivse läbilaskevõime (UPH) maksimeerimise nõudmise absoluutse vajadusega minimeerida mehaanilist pinget, pakendi kontaktikahjustusi ja üldist saagikaotust.
Selles keerulises tasakaalus navigeerimiseks on vaja liikuda pärandsüsteemidest kaugemale, et võtta kasutusele täppiskonstrueeritud automatiseeritud lahendused. Selles juhendis pakume objektiivset raamistikku singulatsioonitehnoloogiate hindamiseks ja eelnimekirjade loendisse. Õpid, kuidas sobitada konkreetseid seadmeid rakenduspõhiste nõuetega ja hinnata kontrollitavaid jõudlusnäitajaid. Lõppkokkuvõttes tagab see lähenemine teie hilise faasi tootluse kaitsmise, optimeerides samal ajal olemasolevaid taustaautomaatika töövooge.
Esiteks tootlikkuse kaitse: kaasaegsed eraldusseadmed peavad kõrvaldama pakendi kontakti kahjustused ja termilise pinge, kuna pärandsüsteemid võitlevad täiustatud, habras pakendiga.
Rakenduspõhine valik: valik mehaanilise, laser- ja plasmasingulatsiooni vahel sõltub rangelt pakendi tüübist (nt juhtraam vs. substraadi eristamine).
Automatiseerimise investeeringutasuvus: automaatsele eraldamismasinale üleminek nihutab töö kitsaskoha, nõudes kontrollitavaid integreerimisvõimalusi olemasoleva taustaautomaatikaga.
Varjatud juurutamise tegurid: kulumaterjalide kulumine, kalibreerimise seisakud ja rajatise moderniseerimine kujutavad endast hanke ajal suurimaid rakendusriske.
Singulatsioon asub kogu tootmisahela kõrgeima väärtusega punktis. Kui komponent jõuab sellesse etappi, on see juba absorbeerinud vahvlite valmistamise, stantsimise, traadi sidumise ja kapseldamise kulud. Lõpliku lõikamise käigus tekkiv jääk kujutab endast maksimaalset raisatud materjalide ja tööjõu kogunemist. Järelikult kvaliteetsesse investeerimine pooljuhtide pakkimistööriistad kaitsevad otseselt teie kasumimarginaale. Väike veamäär hävitab kogu partii investeeringutasuvuse.
Pärandtehnoloogia tekitab rutiinselt tootmise kitsaskohti. Vanemad mehaanilised saed tuginevad aegunud spindlikonstruktsioonidele. Need vanemad süsteemid tekitavad liigset mehaanilist vibratsiooni. See vibratsioon liigub läbi substraadi, põhjustades mikroskoopilist killustumist ja sisemist delaminatsiooni. Veelgi enam, varajase põlvkonna masinad võitlesid komposiitmaterjalidega, jättes sageli puru või narmendades õrnaid kihte. Protsessiinsenerid kulutasid ajalooliselt tunde, et kohandada parameetreid, et säilitada vastuvõetavate defektide tase.
Edasiliikumiseks peavad hankemeeskonnad kehtestama ranged edukriteeriumid. Ärge hinnake masinaid üldiste turundusväidete põhjal. Selle asemel lähtuge oma hinnangus neljast kriitilisest mõõdikust:
Ühikud tunnis (UPH): tegelik väljundkiirus pideval tööl.
Keskmine riketevaheline aeg (MTBF): seadmete töökindlus ja tööaja prognoositavus.
Lõikamise täpsus: tolerantsi võimed, mõõdetuna tavaliselt ühekohalistes mikronites.
Defektide määr: mõranemise, pragude või kosmeetiliste vigade tõttu tagasi lükatud ühikute protsent.
Levinud viga: tuginedes ainult maksimaalsetele UPH näitajatele. Tippkiirusel töötav masin kahjustab sageli lõiketäpsust, mis toob kaasa lubamatu defektimäära, mis muudab kiiruse eelise olematuks.
Erinevad pakkimistehnoloogiad nõuavad täiesti erinevaid lõikemehhanisme. Õige valimine Singulatsiooniseadmed sõltuvad rangelt töödeldavate materjalide füüsikalistest ja termilistest omadustest.
Ball Grid Array (BGA) ja Quad Flat No-leads (QFN) paketid kasutavad suurel määral komposiitmaterjale. Nendes laminaatides on segatud vase jäljed, klaaskiud ja vaiku. Substraadi eraldumine nõuab erakordset täpsust, et vältida substraadi kõverdumist ja komposiidi kulumist. Peamine varustuse sobivus jääb spindli tera kiireks lõikamiseks. Kaasaegsed süsteemid ühendavad üliõhukesed vaigust või galvaniseeritud terased täiustatud pesu- ja kuivatusfunktsiooniga. See integreeritud puhastus eemaldab ränitolmu ja läga koheselt, vältides pakendi kontaktide saastumist.
Täiustatud pakend käsitleb üliõhukesi kihte ja väga habras madala kalorsusega dielektrikuid. Mehaanilised terad tekitavad nende õrnade struktuuride jaoks liiga palju pinget. Teie nõuded siin hõlmavad nulllaiust lõhet ja termiliste kahjustuste täielikku kõrvaldamist. Ideaalne varustuse sobivus hõlmab laserkuubikuteks lõikamist (kas varjatud kuubikuteks lõikamist või laserablatsiooni) või plasma kuubikuteks lõikamise süsteeme. Varjatud kuubikuteks lõikamine fokuseerib laseri räni sees, luues modifitseeritud kihi, mis kergel paisumisel eraldub puhtalt. Plasma kuubikuteks lõikamisel kasutatakse matriitsi üheaegseks eraldamiseks keemilist söövitamist, pakkudes väikestele komponentidele enneolematut läbilaskevõimet.
Traditsioonilised juhtraami pakendid kujutavad endast teistsugust väljakutset. Lõikamise ajal tuleb hallata paksu vormimismassi ja vähendada metalli deformatsiooni. Vasest pliiraamid kergesti painduvad või purunevad, kui neile avaldatakse sobimatuid jõude. Lisaks põhjustab eraldatud pakendite väljatõmbamine sageli kontaktkahjustusi. Standardvarustusse kuuluvad raskeveokite mehaanilised stantsid või spetsiaalsed saesüsteemid, mis on varustatud pehme käsitsemise robotmehhanismidega. Need tööriistad annavad vajaliku jõu, pehmendades samal ajal üksikuid pakendeid sorteerimise ajal.
Allolev tabel võtab kokku iga tehnoloogia optimaalsed rakendused.
Paketi tüüp |
Esmane materjal |
Soovitatav tehnoloogia |
Peamine eelis |
|---|---|---|---|
BGA, LGA, QFN |
Komposiitlaminaadid, vaik |
Spindli tera kuubikuteks lõikamine |
Puhtad servad, takistab komposiidi kulumist |
WLCSP, üliõhuke stants |
Räni, madala kalorsusega dielektrikud |
Laser Stealth / Plasma kuubikuteks lõikamine |
Null mehaanilist pinget, kitsas lõhe |
Vormitud pliiraamid |
Paks vormisegu, vask |
Mehaaniline stants / saagimine |
Suur füüsiline jõud, takistab metalli paindumist |
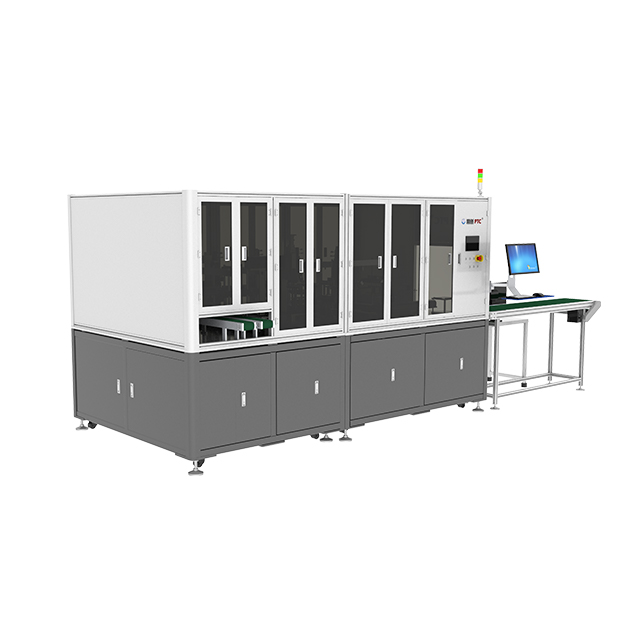
Hanke an Automaatne singulatsioonimasin nihutab teie rajatise töö kitsaskoha. Sujuva ülemineku tagamiseks hinnake potentsiaalseid platvorme mitmes põhilises tehnilises mõõtmes.
Hinnake täpselt, kuidas varustus pakendeid haarab, liigub ja vabastab. Käsitsemisel tekkivad mikrokriimud halvendavad lõpptoote kvaliteeti. Otsige müüja andmeid, mis näitavad minimaalset pakendi kontaktikahjustust. Tööstusharu parimad tavad eelistavad õrnade vahvlite käsitsemiseks kontaktivabasid Bernoulli padruneid. Vormitud pakendite puhul takistavad pehme käepidemega robot-otstöötlejad muljumisjõude. Peate veenduma, et käitleja suudab kuubikuteks lõigatud ühikuid sujuvalt teisaldada ilma neid maha kukkumata või valesti joondamata.
Ärge kunagi võtke müüja UPH nõudeid nimiväärtusega. Suured kiirused suurendavad sageli tera vibratsiooni või laseri termilist lekkimist. Nõudke UPH mõõdikuid, mida mõõdetakse rangelt teie rajatise lõikekvaliteedi tolerantside suhtes. Kui teie maksimaalne lubatud laastu suurus on 10 mikronit, paluge müüjal tõestada oma UPH konkreetselt selle hälbe juures. Masina stabiilsest lävest kiiremini surumine toob kaasa tohutu saagikadu.
Kaasaegsed taustatoimingud nõuavad sujuvat automatiseerimist. Hinnake masina ühilduvust SECS/GEM protokollidega. See integratsioon tagab, et tööriist suhtleb ideaalselt teie tehase hostsüsteemiga. Samm-sammuline vool peab toimuma ilma käsitsi sekkumiseta. Täielikult integreeritud süsteem järgib järgmisi automatiseeritud samme:
Võtab vastu sisendkassette otse vormimis- või kuumtöötlusjaamadest.
Skaneerib vöötkoode ja laadib automaatselt konkreetse lõikeretsepti.
Viib läbi singulatsiooniprotsessi, jälgides samal ajal tera kulumist või laseri stabiilsust.
Puhastab ja kuivatab pesujaamas eraldatud üksused.
Väljastab lõplikud pakendid otse sorteerimis-, testimis- või lindi-rullimismoodulitesse.
Täiustatud seadmed toetuvad suuresti integreeritud automatiseeritud optilisele kontrollile (AOI). AOI süsteem pakub reaalajas lõhede jälgimist. Kui tera hakkab triivima või ebaühtlaselt kuluma, tuvastab nägemissüsteem mikromeetri nihke. Seejärel rakendab see enne järgmist lõiget automaatse joondamise parandused. See suletud ahelaga tagasiside hoiab ära katastroofilised partii tõrked ja vähendab oluliselt operaatori sekkumist.
Seadmete ostmine on alles esimene samm. Oma rajatise ja meeskonna ettevalmistamine kujutab endast olulist töötakistust. Paljud rajatiste juhid alahindavad infrastruktuuri eeltingimusi.
Teie tootmispõrand peab enne paigaldamist vastama rangetele keskkonna- ja kommunaalstandarditele. Ühised rajatise eeltingimused on järgmised:
Ultra-Pure Water (UPW): tera kuubikuteks lõikamise pesujaamad tarbivad tohutul hulgal UPW-d. Peate tagama, et teie torustik suudab täita voolukiiruse ja puhtuse nõudeid.
Spetsiaalsed väljalaskesüsteemid: laserablatsioon ja plasmasöövitus tekitavad mürgiseid aure ja tahkeid osakesi. Rajatise nõuetekohane väljatõmbemarsruut on töötajate ohutuse tagamiseks kohustuslik.
Vibratsiooniisolatsiooniga põrandakate: lähedal asuvad rasked masinad võivad saata läbi põranda mikrovibratsiooni. See häirib varjatud laserkuubikuteks lõikamiseks vajalikku nanomeetri täpsust.
Stabiilne toiteallikas: pinge kõikumised võivad tundlikud AOI-kaamerad kokku kukkuda või katkestada laserimpulssid lõike keskel.
Kvantifitseerige masina igapäevase töö tegelikkus. Terade kuubikuteks lõikamise süsteemid tarbivad kiiresti vaiku või metallist lõiketerasid. Peate arvutama tera eeldatava kulumiskiiruse oma konkreetsete vormisegude põhjal. Lasersüsteemid ei kasuta füüsilisi lõiketerasid, kuid laseriallikas ise laguneb aja jooksul ja nõuab lõpuks kallist väljavahetamist. Plasmasüsteemid tarbivad pidevalt spetsiaalseid reaktiivgaase. Oma iganädalaste tegevuskulude prognoosimiseks jälgige neid kulumõõdikuid tähelepanelikult.
Pärandtööriistadelt kaasaegsele automatiseeritud platvormile üleminek hõlmab järsku õppimiskõverat. Operaatorid peavad käsitsivalimistelt üle minema keerukatele tarkvaraliidestele. Tegelege selle oskuste puudujäägiga varakult. Retsepti loomine eeldab arenenud materjaliteaduse mõistmist. Optilise anduri kalibreerimine nõuab kannatlikkust ja täpsust. Plaanige pikendada seisakuid esimestel juurutusnädalatel, kui teie meeskond uue liidesega tutvub.
Parim tava: määrake kaks pühendunud protsessiinseneri müüja installimeeskonda varjutama. See praktiline kogemus annab olulised veaotsingu teadmised otse teie sisemistele töötajatele.
Õige müüja valimine määrab teie pikaajalise edu. Hinnake potentsiaalseid partnereid kontrollitava jõudluse, range testimise ja terviklike tugistruktuuride põhjal.
Vaadake algsest ostuhinnast kaugemale. Looge raamistik, mis arvutab tegeliku kasutusväärtuse viieaastase elutsükli jooksul. Esialgsete kapitalikulude tegur. Lisage igapäevaste kulumaterjalide (nt terad) eeldatav maksumus. Kaasake kõik vajalikud rajatise uuendused, näiteks uued väljalasketorud. Lõpuks modelleerige prognoositud seisakuaja finantsmõju. Odavam masin, mis läheb iganädalaselt katki, maksab eksponentsiaalselt rohkem kui kõrge tööajaga esmaklassiline masin.
Ärge kunagi ostke seadmeid, mis põhinevad üldistel esitlusesaalidel. Müüjad kasutavad turundusvideote jaoks sageli optimeeritud, lihtsalt lõigatavaid näitlikke materjale. Nõustage ranget kontseptsiooni tõendamist (PoC). Saatke müüjale oma rajatise täpsed substraadimaterjalid ja pakendi kujundused. Nõua neilt kogu tootmispartii käitamist. Kontrollige väljundit sisemiselt, kasutades oma kvaliteedikontrolli standardeid. Kui müüja ei suuda täita teie tegeliku toote killustatuse ja läbilaskevõime tolerantse, diskvalifitseerige ta kohe.
Varustus puruneb. Kui see juhtub, määrab teie müüja reageerimisaeg teie tootmiskao. Hinnake teenusetaseme lepinguid hoolikalt. Kehtestage tarnija toe jaoks ranged kriteeriumid. Nõudke garanteeritud varuosade saadavust teie konkreetses piirkonnas. Kontrollige nende piirkondliku tehniku lähetusaegu. Tehnik peaks saabuma tundide, mitte päevade jooksul. Lisaks seadke prioriteediks kaugdiagnostika võimalustega masinad. Sageli saab tarkvarainsener turvaliselt teie masinasse sisse logida ja joondusvigu parandada ilma teie tehasesse astumata.
Õige tehnoloogia valimine viimaseks tagatootmise etapiks määrab teie lõpliku tootmisvõimsuse. Ideaalne lahendus tasakaalustab veatult agressiivsed läbilaskevõime eesmärgid nulltolerantsi saagise kaitsega. Kuna pakettarhitektuurid muutuvad väiksemaks ja hapramaks, muutub pärandseadmetele lootmine jätkusuutmatuks operatsiooniriskiks.
Rajatiste juhid peaksid astuma koheseid, tegevusele suunatud järgmisi samme. Esiteks kontrollige oma praegust defektimäära, et täpselt kindlaks teha, kus mehaaniline stress põhjustab rikke. Järgmisena kategoriseerige oma tulevased tootesarjad, et teha kindlaks, kas vajate spindli-, laser- või plasmatehnoloogiat. Nõua hindamisfaasis tarnijatelt absoluutset läbipaistvust. Sundige neid läbi viima teie tegelike tootmismaterjalide põhjalikke PoC-teste. Lõpuks rajage oma hankeotsused tõestatud tootmise stabiilsusele, kontrollitavale automatiseerimise integreerimisele ja tugevale pikaajalisele tarnija toele.
V: Tera kuubikuteks lõikamine põhineb kiirel füüsilisel lihvimisel, mistõttu on see suurepärane paksude komposiitmaterjalide jaoks, kuid see võib tekitada mehaanilist pinget. Laseri singulatsioon kasutab materjalide sulatamiseks või muutmiseks fokuseeritud optilist energiat. See ei tekita mehaanilist pinget, kuid nõuab termilise mõju hoolikat juhtimist. Lasereid eelistatakse üldiselt üliõhukeste vahvlite ja habraste madala k-väärtusega dielektrikute jaoks.
V: Traditsiooniline vahvlite kuubikuteks lõikamine lõikab peamiselt ühtlast räni. Substraadi singulatsiooniga töödeldakse komposiitmaterjale, nagu vaiku, klaaskiud ja vask, mida leidub BGA või QFN pakendites. See komposiitne olemus muudab substraadid väga vastuvõtlikuks kulumisele ja kõverdumisele, mis nõuab spetsiaalset tera koostist, erinevat spindli kiirust ja erinevaid käsitsemismehhanisme, et vältida pakendi kahjustamist.
V: Käsitsemiskahjustuste kõrvaldamiseks otsige seadmeid, millel on kontaktivabad Bernoulli padrunid. Need kasutavad õhuvoolu komponentide tõstmiseks ilma füüsilise puudutamiseta. Lisaks eelistage valmis üksuste paigutamisel pehme käepidemega robot-otsseadmeid.
V: Arvutage ROI, kvantifitseerides kolm peamist töövahetust. Esiteks mõõtke otsest tööjõu vähendamist, kuna automaatne laadimine välistab käsitsi teisaldamise. Teiseks arvutage UPH kasvust saadav tulu. Lõpuks, ja mis kõige tähtsam, kvantifitseerige vanametalli määra vähendamisega saavutatud rahaline kokkuhoid. Suurema tootluse, vähemate operaatorite ja kiirema toodangu kombinatsioon õigustab tavaliselt esialgseid kulutusi.


