


תהליך הסינגולציה מייצג את המכשול האחרון והקריטי בסוף קו הייצור של מוליכים למחצה האחוריים. שגיאות בשלב מאוחר זה אינן מבזבזות רק סיליקון גולמי. הם מרכיבים את העלות של כל התהליכים הקודמים במעלה הזרם, ומכפילים את ההפסדים הכספיים עבור המתקן. מנהלי מתקנים ומהנדסי תהליכים מתמודדים כאן עם מתח תפעולי מתמיד. עליך לאזן את הדרישה האגרסיבית למקסום תפוקה (UPH) מול ההכרח המוחלט של מזעור הלחץ המכני, הנזק למגע בחבילה ואובדן התשואה הכולל.
ניווט באיזון המורכב הזה דורש מעבר למערכות מדור קודם כדי לאמץ פתרונות אוטומטיים מהונדסים דיוק. במדריך זה, אנו מספקים מסגרת אובייקטיבית להערכת ורשימה קצרה של טכנולוגיות סינגולציה. תלמד כיצד להתאים ציוד ספציפי לדרישות מונעות יישומים ולהעריך מדדי ביצועים הניתנים לאימות. בסופו של דבר, גישה זו מבטיחה לך להגן על תשואה בשלב מאוחר תוך אופטימיזציה של זרימות העבודה הקיימות של האוטומציה האחורית שלך.
תחילה הגנת תפוקה: ציוד בידוד מודרני חייב לטפל בנזקי מגע בחבילה ובמתח תרמי, שכן מערכות מדור קודם נאבקות עם אריזה מתקדמת ושבירה.
בחירה מונעת יישום: הבחירה בין בידוד מכני, לייזר ופלזמה תלוי אך ורק בסוג האריזה (למשל, מסגרת עופרת לעומת יחידת מצע).
החזר ROI של אוטומציה: שדרוג למכונת סינגולציה אוטומטית מעביר את צוואר הבקבוק התפעולי, ודורש יכולות אינטגרציה הניתנות לאימות עם אוטומציה עורפית קיימת.
גורמי יישום נסתרים: בלאי מתכלים, זמן השבתה של כיול והתאמה של מתקן מייצגים את הסיכונים הגבוהים ביותר ליישום במהלך הרכש.
Singulation יושב בנקודת הערך הגבוהה ביותר של כל שרשרת הייצור. כאשר רכיב מגיע לשלב זה, הוא כבר ספג את העלויות של ייצור פרוסות, הדבקת קוביות, הדבקת חוטים ואנקפסולציה. גרוטאות שנוצרו במהלך החיתוך הסופי מייצגת את ההצטברות המרבית של חומרים מבוזבזים ועבודה. כתוצאה מכך, השקעה באיכות גבוהה כלי אריזה מוליכים למחצה מגנים ישירות על שולי הרווח שלך. שיעור שגיאות קל כאן הורס את ההחזר על ההשקעה עבור כל האצווה.
טכנולוגיה מדור קודם יוצרת באופן שגרתי צווארי בקבוק בייצור. מסורים מכניים ישנים יותר מסתמכים על עיצובי ציר מיושנים. מערכות ישנות יותר אלו יוצרות רטט מכאני מוגזם. רטט זה עובר דרך המצע, מה שמוביל לשיתובים מיקרוסקופיים ודלמינציה פנימית. יתר על כן, מכונות מהדור המוקדם נאבקו בחומרים מרוכבים, ולעתים קרובות השאירו כתמים או שכבות עדינות מתקלפות. מהנדסי תהליכים בילו באופן היסטורי שעות בשינוי פרמטרים רק כדי לשמור על שיעורי פגמים מקובלים.
כדי להתקדם, צוותי רכש חייבים לקבוע קריטריוני הצלחה קפדניים. אין להעריך מכונות על סמך טענות שיווק גנריות. במקום זאת, קבע את ההערכה שלך על ארבעה מדדים קריטיים:
יחידות לשעה (UPH): מהירות הפלט בעולם האמיתי בפעולה רציפה.
זמן ממוצע בין תקלות (MTBF): אמינות הציוד ויכולת חיזוי זמן הפעולה.
דיוק חיתוך: יכולות הסובלנות, הנמדדות בדרך כלל במיקרון חד ספרתי.
שיעורי פגמים: אחוז היחידות שנדחו עקב סתבים, סדקים או פגמים קוסמטיים.
טעות נפוצה: הסתמכות אך ורק על נתוני UPH מקסימליים. מכונה הפועלת במהירות שיא מתפשרת לרוב על דיוק החיתוך, מה שמוביל לשיעורי פגמים בלתי מקובלים השוללים את יתרון המהירות.
טכנולוגיות אריזה שונות דורשות מנגנוני חיתוך שונים לחלוטין. בחירת הימין ציוד סינגולציה תלוי אך ורק בתכונות הפיזיקליות והתרמיות של החומרים שאתה מעבד.
בחבילות מערכי רשת כדוריות (BGA) ו-Quad Flat No-leads (QFN) נעשה שימוש רב בחומרים מרוכבים. לרבדים אלה משלבים עקבות נחושת, סיבי זכוכית ושרף. יחידת המצע דורשת דיוק יוצא דופן כדי למנוע עיוות המצע והתקלפות המרוכבים. התאמת הציוד העיקרית נשארת חיתוך להב ציר במהירות גבוהה. מערכות מודרניות משלבות שרף דק במיוחד או להבים מצופים אלקטרוניקה עם שילוב מתקדם של כביסה ויובש. ניקוי משולב זה מסיר אבק סיליקון וסילוף באופן מיידי, ומונע זיהום במגעי האריזה.
אריזה מתקדמת עוסקת בשכבות דקיקות במיוחד ובדיאלקטריים בעלי נפח נמוך שברירי במיוחד. להבים מכניים מייצרים מתח רב מדי עבור המבנים העדינים הללו. הדרישות שלך כאן כוללות גרף ברוחב אפס וביטול מוחלט של נזק תרמי. התאמת הציוד האידיאלית כוללת חיתוך לייזר לקוביות (או חיתוך קוביות חמקמקות או אבלציה בלייזר) או מערכות חיתוך פלזמה. חיתוך קוביות התגנבות ממקד לייזר בתוך הסיליקון, יוצר שכבה שונה הנפרדת בצורה נקייה עם התרחבות קלה. חיתוך קוביות פלזמה משתמש בחריטה כימית להפרדת קוביות בו-זמנית, ומציע תפוקה חסרת תקדים עבור רכיבים זעירים.
חבילות מסגרת עופרת מסורתיות מהוות אתגר אחר. עליך לנהל תרכובות דפוס עבות ולהפחית עיוות מתכת במהלך החיתוך. מסגרות עופרת נחושת מתכופפות או נקרעות בקלות אם הן נתונות לכוחות לא מתאימים. יתר על כן, חילוץ החבילות המופרדות מוביל לעתים קרובות לנזק מגע. התאמת הציוד הסטנדרטי כוללת אגרופים מכניים כבדים או מערכות מסור מיוחדות המצוידות במנגנונים רובוטיים לטיפול רך. כלים אלו מספקים את הכוח הדרוש תוך ריפוד החבילות הבודדות במהלך המיון.
התרשים שלהלן מסכם את היישומים האופטימליים עבור כל טכנולוגיה:
סוג החבילה |
חומר ראשוני |
טכנולוגיה מומלצת |
יתרון מפתח |
|---|---|---|---|
BGA, LGA, QFN |
למינציה מרוכבת, שרף |
חיתוך להב ציר |
קצוות נקיים, מונע התקלפות קומפוזיט |
WLCSP, דק במיוחד |
סיליקון, דיאלקטריים Low-k |
התגנבות לייזר / קוביות פלזמה |
אפס מתח מכני, כריכה צרה |
מסגרות עופרת מעוצבות |
תרכובת דפוס עבה, נחושת |
ניסור מכני |
כוח פיזי גבוה, מונע כיפוף מתכת |
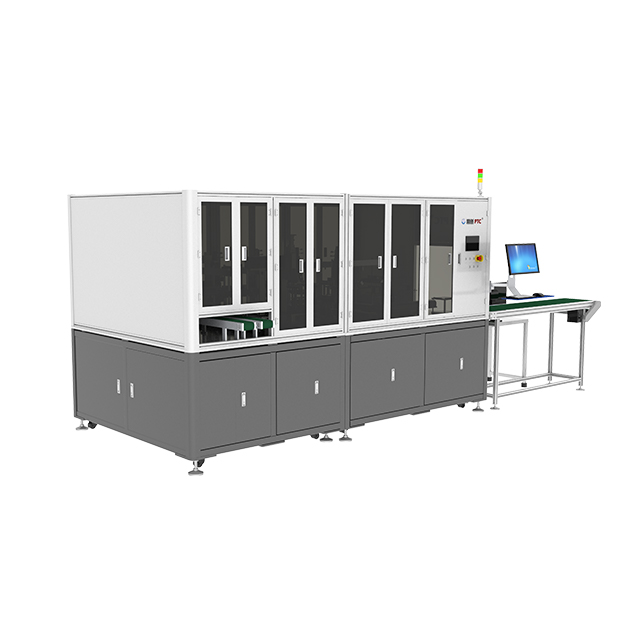
רכישת א מכונת סינגולציה אוטומטית מסיטה את צוואר הבקבוק התפעולי במתקן שלך. כדי להבטיח מעבר חלק, הערך פלטפורמות פוטנציאליות על פני מספר מימדים טכניים מרכזיים.
העריכו בדיוק כיצד הציוד אוחז, זז ומשחרר את החבילות. מיקרו שריטות במהלך הטיפול פוגעות באיכות המוצר הסופי. חפש נתוני ספק המדגימים נזק מינימלי למגע בחבילה. שיטות עבודה מומלצות בתעשייה מעדיפות צ'אקים של ברנולי ללא מגע לטיפול בפרוסים עדינים. עבור אריזות מעוצבות, אפקטי קצה רובוטיים עם אחיזה רכה מונעים כוחות ריסוק. עליך לוודא שהמטפל יכול להעביר בצורה חלקה יחידות חתוכות לקוביות מבלי להפיל או ליישר אותן בצורה לא נכונה.
לעולם אל תתייחס לתביעות של ספק UPH כערך נקוב. מהירויות גבוהות לעתים קרובות מגבירות את רטט הלהב או שפיכת לייזר תרמית. ביקוש מדדי UPH נמדדים בקפדנות מול סובלנות איכות החיתוך של המתקן שלך. אם גודל השבבים המקסימלי המקובל שלך הוא 10 מיקרון, בקש מהספק להוכיח את ה-UPH שלהם במיוחד בסובלנות זו. דחיפת המכונה מהר יותר מהסף היציב שלה מובילה לאובדן תשואה מסיבי.
פעולות אחוריות מודרניות דורשות אוטומציה חלקה. הערך את התאימות של המכונה לפרוטוקולי SECS/GEM. שילוב זה מבטיח שהכלי מתקשר בצורה מושלמת עם מערכת המארח במפעל שלך. הזרימה שלב אחר שלב חייבת להתרחש ללא התערבות ידנית. מערכת משולבת לחלוטין עוקבת אחר השלבים האוטומטיים הבאים:
מקבל קלטות קלט ישירות מתחנות דפוס או אשפרה.
סורק ברקודים וטוען אוטומטית את מתכון החיתוך הספציפי.
מבצע את תהליך הסינגולציה תוך ניטור שחיקת הלהב או יציבות הלייזר.
מנקה ומייבש את היחידות המופרדות בתחנת הכביסה.
מוציא את החבילות הסופיות ישירות למודולי מיון, בדיקה או סרט וסליל.
ציוד מתקדם מסתמך במידה רבה על בדיקה אופטית משולבת (AOI). מערכת AOI מספקת ניטור גרפי בזמן אמת. אם הלהב מתחיל להיסחף או להישחק בצורה לא אחידה, מערכת הראייה מזהה את הסטת המיקרומטר. לאחר מכן הוא מחיל תיקוני יישור אוטומטי לפני החיתוך הבא. משוב זה בלולאה סגורה מונע כשלי אצווה קטסטרופליים ומפחית באופן משמעותי את התערבות המפעיל.
רכישת הציוד היא רק הצעד הראשון. הכנת המתקן והצוות שלך מהווה מכשול תפעולי משמעותי. מנהלי מתקנים רבים מזלזלים בדרישות הקדם של התשתית.
רצפת הייצור שלך חייבת לעמוד בתקני איכות סביבה ושירותים מחמירים לפני ההתקנה. דרישות קדם נפוצות למתקן כוללות:
מים טהורים במיוחד (UPW): תחנות שטיפה לקוביות צורכות נפחים אדירים של UPW. עליך לוודא שהצנרת שלך יכולה להתמודד עם דרישות קצב הזרימה והטוהר.
מערכות פליטה מיוחדות: אבלציה בלייזר וחריטת פלזמה מייצרים אדים רעילים וחלקיקים. ניתוב פליטת מתקן נכון הוא חובה לבטיחות העובדים.
ריצוף מבודד רעידות: מכונות כבדות בקרבת מקום יכולות לשלוח מיקרו-רעידות דרך הרצפה. זה משבש את הדיוק הננומטרי הנדרש עבור חיתוך לייזר חמקמק.
אספקת חשמל יציבה: תנודות מתח עלולות לקרוס מצלמות AOI רגישות או להפריע לפולסי לייזר באמצע החיתוך.
לכמת את המציאות התפעולית היומיומית של הפעלת המכונה. מערכות חיתוך להבים צורכות להבי שרף או מתכת במהירות. עליך לחשב את קצב הבלאי הצפוי של הלהבים על סמך תרכובות הדפוס הספציפיות שלך. מערכות לייזר אינן משתמשות בלהבים פיזיים, אך מקור הלייזר עצמו מתכלה עם הזמן ולבסוף דורש החלפה יקרה. מערכות פלזמה צורכות גזים תגובתיים מיוחדים ברציפות. עקוב מקרוב אחר מדדים מתכלים אלה כדי לצפות את ההוצאות התפעוליות השבועיות שלך.
מעבר מכלים מדור קודם לפלטפורמה אוטומטית מודרנית כרוך בעקומת למידה תלולה. על המפעילים לעבור מחוגים ידניים לממשקי תוכנה מורכבים. התמודד עם פער מיומנויות זה מוקדם. יצירת מתכונים דורשת הבנה במדע החומרים המתקדם. כיול חיישן אופטי דורש סבלנות ודיוק. תכנן זמן השבתה ממושך במהלך שבועות הפריסה הראשוניים כשהצוות שלך מכיר את הממשק החדש.
שיטות עבודה מומלצות: הקצה שני מהנדסי תהליכים ייעודיים שיצלו את צוות ההתקנה של הספק. חוויה מעשית זו מעבירה ידע חיוני בפתרון בעיות ישירות לצוות הפנימי שלך.
בחירת הספק הנכון מכתיבה את ההצלחה שלך לטווח ארוך. הערכת שותפים פוטנציאליים על סמך ביצועים הניתנים לאימות, בדיקות קפדניות ומבני תמיכה מקיפים.
הסתכל מעבר למחיר הרכישה הראשוני. בנו מסגרת המחשבת את הערך התפעולי האמיתי לאורך מחזור חיים של חמש שנים. קחו בחשבון את ההוצאה ההונית מראש. הוסף את העלות החזויה של חומרים מתכלים יומיים כמו להבים. כלול את כל שדרוגי המתקן הדרושים, כגון קווי פליטה חדשים. לבסוף, דגם את ההשפעה הכספית של זמן השבתה צפוי. מכונה זולה יותר שמתקלקלת מדי שבוע עולה באופן אקספוננציאלי יותר ממכונת פרימיום עם זמן פעולה גבוה.
לעולם אל תרכוש ציוד המבוסס על הדגמות גנריות באולם התצוגה. ספקים משתמשים לעתים קרובות בחומרי דמה מותאמים וקלים לחיתוך עבור סרטונים שיווקיים. מנדט הוכחה קפדנית של קונספט (PoC). שלח את חומרי המצע המדויקים של המתקן ועיצובי החבילות לספק. דרשו מהם להפעיל אצווה ייצור מלאה. בדוק את הפלט באופן פנימי באמצעות תקני בקרת האיכות שלך. אם הספק אינו יכול לעמוד בסובלנות השבבים והתפוקה שלך במוצר שלך בפועל, פסל אותם מיד.
ציוד נשבר. כאשר זה קורה, זמן התגובה של הספק שלך קובע את אובדן הייצור שלך. הערך את הסכמי רמת השירות בקפידה. קבע קריטריונים קפדניים לתמיכה בספקים. דרשו זמינות מובטחת של חלקי חילוף באזור הספציפי שלכם. אמת את זמני שליחת הטכנאי האזורי שלהם. טכנאי אמור להגיע תוך שעות, לא ימים. יתר על כן, תעדוף מכונות המצוידות ביכולות אבחון מרחוק. לעתים קרובות, מהנדס תוכנה יכול להיכנס בצורה מאובטחת למכשיר שלך ולתקן שגיאות יישור מבלי לדרוך במפעל שלך.
בחירת הטכנולוגיה הנכונה לשלב הייצור האחורי הסופי מכתיבה את תפוקת הייצור האולטימטיבית שלך. הפתרון האידיאלי מאזן ללא רבב יעדי תפוקה אגרסיביים עם הגנת תפוקה באפס סובלנות. ככל שארכיטקטורות החבילות הופכות קטנות יותר ושבריריות יותר, ההסתמכות על ציוד מדור קודם הופכת לסיכון תפעולי בלתי בר קיימא.
מנהלי מתקנים צריכים לנקוט בצעדים הבאים מיידיים, מוכווני פעולה. ראשית, בדוק את שיעורי הפגמים הנוכחיים שלך כדי לזהות בדיוק היכן מתח מכני גורם לכשל. לאחר מכן, סיווג את צינורות המוצרים הקרובים שלך כדי לקבוע אם אתה זקוק לטכנולוגיית ציר, לייזר או פלזמה. דרשו מהספקים שקיפות מוחלטת במהלך שלב ההערכה. הכריח אותם לבצע בדיקות PoC קפדניות על חומרי הייצור שלך בפועל. לבסוף, ביס את החלטות הרכש שלך על יציבות ייצור מוכחת, שילוב אוטומציה הניתנת לאימות ותמיכה חזקה של ספקים לטווח ארוך.
ת: חיתוך להב מסתמך על שחיקה פיזית במהירות גבוהה, מה שהופך אותו למצוין עבור מצעים מרוכבים עבים אך נוטה לגרום ללחץ מכני. סינגולציה בלייזר משתמשת באנרגיה אופטית ממוקדת כדי להמיס או לשנות חומרים. הוא מציג אפס מתח מכני אך דורש ניהול קפדני של השפעה תרמית. לייזרים מועדפים בדרך כלל עבור פרוסות דקות במיוחד ודיאלקטריים שבריריים ב-K נמוך.
ת: חיתוך פרוסות מסורתיות חותכות בעיקר סיליקון אחיד. בידוד מצע מעבד חומרים מרוכבים, כגון שרף, פיברגלס ונחושת הנמצאים באריזות BGA או QFN. אופי מרוכב זה הופך את המצעים לרגישים מאוד להתקלפות והתעוותות, הדורשים קומפוזיציות להבים מיוחדים, מהירויות ציר מגוונות ומנגנוני טיפול ברורים למניעת נזק לאריזה.
ת: כדי למנוע נזקי טיפול, חפש ציוד הכולל צ'אקים של ברנולי ללא מגע. אלה מנצלים את זרימת האוויר כדי להרים רכיבים ללא מגע פיזי. בנוסף, תעדוף גורמים קצה רובוטיים עם אחיזה רכה להצבת יחידות מוגמרות.
ת: חשב החזר ROI על ידי כימת שלוש תזוזות תפעוליות עיקריות. ראשית, מדוד הפחתת עבודה ישירה שכן טעינה אוטומטית מבטלת טיפול ידני. שנית, חשב את ההכנסה שהושגה מהעלייה ב-UPH. לבסוף, והכי חשוב, לכמת את החיסכון הכספי שנוצר מהפחתת שיעור הגרוטאות. השילוב של תשואה גבוהה יותר, פחות מפעילים ותפוקה מהירה יותר מצדיק בדרך כלל את ההוצאה הראשונית.


