


Sinqulyasiya prosesi arxa yarımkeçirici istehsal xəttinin sonundakı son, kritik maneəni təmsil edir. Bu gec mərhələdə səhvlər yalnız xam silisiumu israf etmir. Onlar obyekt üçün maliyyə itkilərini artıraraq, bütün əvvəlki proseslərin dəyərini artırır. Obyekt direktorları və proses mühəndisləri burada daimi əməliyyat gərginliyi ilə üzləşirlər. Siz mexaniki gərginliyi minimuma endirmək, qablaşdırma ilə təmas zədəsi və ümumi məhsul itkisini minimuma endirmək zərurətinə qarşı ötürmə qabiliyyətini (UPH) maksimuma çatdırmaq üçün aqressiv tələbi tarazlaşdırmalısınız.
Bu mürəkkəb tarazlıqda naviqasiya etmək, dəqiqliklə hazırlanmış avtomatlaşdırılmış həlləri qəbul etmək üçün köhnə sistemlərdən kənara çıxmağı tələb edir. Bu təlimatda biz sinqulyasiya texnologiyalarını qiymətləndirmək və qısa siyahıya almaq üçün obyektiv çərçivə təqdim edirik. Siz xüsusi avadanlığın tətbiqə əsaslanan tələblərə uyğunlaşdırılmasını və yoxlanıla bilən performans göstəricilərini necə qiymətləndirəcəyinizi öyrənəcəksiniz. Nəhayət, bu yanaşma mövcud arxa avtomatlaşdırma iş axınlarınızı optimallaşdırarkən son mərhələdə məhsuldarlığı qorumağınızı təmin edir.
Əvvəlcə məhsuldarlığın qorunması: Köhnə sistemlər qabaqcıl, kövrək qablaşdırma ilə mübarizə apardığından, müasir sinqulyasiya avadanlığı qablaşdırma ilə təmasların zədələnməsini və istilik stressini həll etməlidir.
Tətbiqə əsaslanan seçim: Mexanik, lazer və plazma sinqulyasiyası arasında seçim ciddi şəkildə qablaşdırma növündən asılıdır (məsələn, qurğuşun çərçivəsi və substratın sinqulyasiyası).
Avtomatlaşdırma ROI: Avtomatik singulyasiya maşınına təkmilləşdirmə, mövcud arxa avtomatlaşdırma ilə yoxlanıla bilən inteqrasiya imkanlarını tələb edən əməliyyat darboğazını dəyişdirir.
Gizli icra faktorları: İstehlak materialının aşınması, kalibrləmə dayanması və qurğunun təkmilləşdirilməsi satınalma zamanı ən yüksək icra risklərini təmsil edir.
Sinqulyasiya bütün istehsal zəncirinin ən yüksək dəyər nöqtəsində oturur. Komponent bu mərhələyə çatdıqda, o, artıq vafli istehsalı, kalıbın bağlanması, tel bağlanması və kapsulyasiya xərclərini mənimsəmişdir. Son kəsmə zamanı yaranan qırıntılar israf edilmiş materialların və əməyin maksimum yığılmasını əks etdirir. Nəticədə, yüksək keyfiyyətli investisiya yarımkeçirici qablaşdırma alətləri birbaşa mənfəət marjalarınızı qoruyur. Burada kiçik bir səhv nisbəti bütün partiya üçün investisiya gəlirini məhv edir.
Legacy texnologiya müntəzəm olaraq istehsal darboğazları yaradır. Köhnə mexaniki mişarlar köhnəlmiş mil dizaynlarına əsaslanır. Bu köhnə sistemlər həddindən artıq mexaniki vibrasiya yaradır. Bu vibrasiya substratdan keçərək mikroskopik qırılmaya və daxili delaminasiyaya səbəb olur. Bundan əlavə, erkən nəsil maşınlar kompozit materiallarla mübarizə aparır, tez-tez buruqlar və ya zərif təbəqələr buraxırdı. Proses mühəndisləri tarixən yalnız sərhəddə məqbul qüsur dərəcələrini saxlamaq üçün parametrləri dəyişmək üçün saatlar sərf edirdilər.
İrəliləmək üçün satınalma qrupları ciddi uğur meyarları yaratmalıdırlar. Ümumi marketinq iddiaları əsasında maşınları qiymətləndirməyin. Bunun əvəzinə, qiymətləndirmənizi dörd kritik ölçü üzrə əsaslandırın:
Saatda Vahidlər (UPH): Davamlı əməliyyat altında real dünya çıxış sürəti.
Uğursuzluqlar Arası Orta Vaxt (MTBF): Avadanlığın etibarlılığı və iş vaxtının proqnozlaşdırıla bilməsi.
Kəsmə Dəqiqliyi: Tolerantlıq imkanları, adətən tək rəqəmli mikronlarla ölçülür.
Qüsur dərəcələri: Çiplənmə, çatlama və ya kosmetik qüsurlara görə rədd edilən vahidlərin faizi.
Ümumi səhv: Yalnız maksimum UPH rəqəmlərinə güvənmək. Ən yüksək sürətlə işləyən maşın tez-tez kəsmə dəqiqliyini pozur və sürət üstünlüyünü inkar edən qəbuledilməz qüsur dərəcələrinə gətirib çıxarır.
Fərqli qablaşdırma texnologiyaları tamamilə fərqli kəsmə mexanizmləri tələb edir. Sağ seçmək singulyasiya avadanlığı ciddi şəkildə emal etdiyiniz materialların fiziki və istilik xüsusiyyətlərindən asılıdır.
Ball Grid Arrays (BGA) və Quad Flat No-leads (QFN) paketləri kompozit materiallardan çox istifadə edir. Bu laminatlar mis izləri, şüşə lifi və qatranı qarışdırır. Substrat singulyasiyası substratın əyilməsinin və kompozit aşınmanın qarşısını almaq üçün müstəsna dəqiqlik tələb edir. Əsas avadanlıq uyğunluğu yüksək sürətli mil bıçaqlarının kəsilməsi olaraq qalır. Müasir sistemlər qabaqcıl yuma və quru inteqrasiya ilə ultra nazik qatran və ya elektrolizlənmiş bıçaqları birləşdirir. Bu inteqrasiya olunmuş təmizləmə silisium tozunu və məhlulu dərhal təmizləyir, qablaşdırma kontaktlarında çirklənmənin qarşısını alır.
Qabaqcıl qablaşdırma ultra nazik təbəqələr və yüksək kövrək aşağı k-dielektriklərlə məşğul olur. Mexanik bıçaqlar bu zərif strukturlar üçün həddindən artıq gərginlik yaradır. Buradakı tələblərinizə sıfır enli çəpər və istilik zərərinin tam aradan qaldırılması daxildir. İdeal avadanlıq uyğunluğu lazerlə kəsmə (yaxud gizli küp kəsmə və ya lazer ablasyon) və ya plazma küp kəsmə sistemlərini əhatə edir. Gizli küplər silisiumun içərisində lazeri fokuslayaraq, yüngül genişlənmə zamanı təmiz şəkildə ayrılan dəyişdirilmiş təbəqə yaradır. Plazma kəsmə, kiçik komponentlər üçün misilsiz ötürmə qabiliyyəti təklif edərək, eyni vaxtda kalıbı ayırmaq üçün kimyəvi aşındırmadan istifadə edir.
Ənənəvi aparıcı çərçivə paketləri fərqli bir problem təqdim edir. Siz qalın qəlibləmə birləşmələrini idarə etməlisiniz və kəsmə zamanı metal deformasiyasını azaldmalısınız. Mis qurğuşun çərçivələr düzgün olmayan qüvvələrə məruz qaldıqda asanlıqla əyilir və ya bükülür. Bundan əlavə, ayrılmış bağlamaların çıxarılması tez-tez kontaktın zədələnməsinə səbəb olur. Standart avadanlıq uyğunluğuna ağır mexaniki zımbalar və ya yumşaq idarəedici robot mexanizmləri ilə təchiz edilmiş xüsusi mişar sistemləri daxildir. Bu alətlər çeşidləmə zamanı ayrı-ayrı bağlamaları yastıqlayarkən lazımi qüvvəni təmin edir.
Aşağıdakı cədvəl hər bir texnologiya üçün optimal tətbiqləri ümumiləşdirir:
Paket növü |
İlkin material |
Tövsiyə olunan Texnologiya |
Əsas Üstünlük |
|---|---|---|---|
BGA, LGA, QFN |
Kompozit laminatlar, qatran |
Mil Blade Dicing |
Təmiz kənarları, kompozit aşınmanın qarşısını alır |
WLCSP, Ultra nazik Die |
Silikon, aşağı k dielektriklər |
Lazer Gizli / Plazma Dicing |
Sıfır mexaniki gərginlik, dar çuxur |
Kalıplanmış Qurğuşun Çərçivələri |
Qalın qəlibləmə qarışığı, Mis |
Mexanik zımba / mişar |
Yüksək fiziki güc, metalın əyilməsinin qarşısını alır |
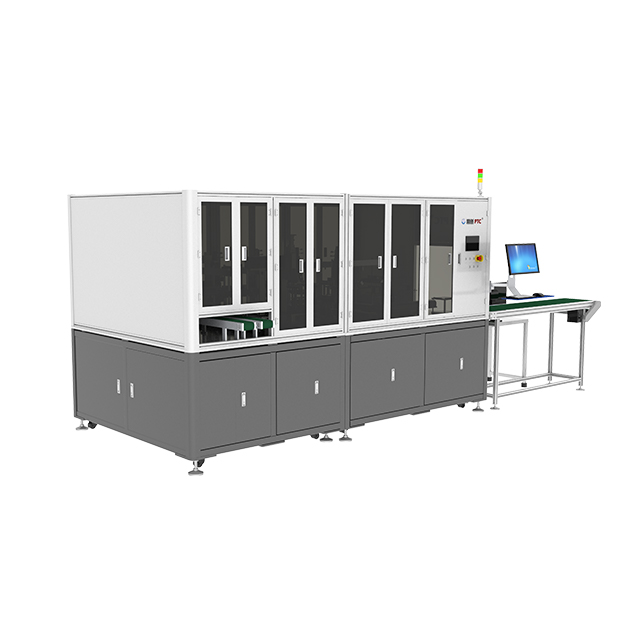
Satınalma a Avtomatik Sinqulyasiya Maşını müəssisənizdəki əməliyyat darboğazını dəyişdirir. Rahat keçidi təmin etmək üçün potensial platformaları bir neçə əsas texniki ölçü üzrə qiymətləndirin.
Avadanlığın paketləri necə tutduğunu, hərəkət etdiyini və buraxdığını dəqiq qiymətləndirin. Müalicə zamanı mikro cızıqlar son məhsulun keyfiyyətini pisləşdirir. Minimum paket kontaktına zərər verən satıcı məlumatlarını axtarın. Ən yaxşı sənaye təcrübələri zərif vaflilərlə işləmək üçün təmassız Bernoulli çubuqlarına üstünlük verir. Kalıplanmış bağlamalar üçün yumşaq tutuşlu robot son effektlər əzmə qüvvələrinin qarşısını alır. İşləyicinin doğranmış bölmələri yerə salmadan və ya yanlış hizalamadan rəvan şəkildə köçürə biləcəyini təsdiqləməlisiniz.
Heç vaxt satıcı UPH iddialarını nominal qiymətlə qəbul etməyin. Yüksək sürətlər tez-tez bıçağın vibrasiyasını və ya lazer termal dağılmasını artırır. Tələb UPH ölçüləri obyektinizin keyfiyyət göstəriciləri ilə ciddi şəkildə ölçüldü. Maksimum məqbul çip ölçüsü 10 mikrondursa, satıcıdan öz UPH-ni bu dözümlülükdə sübut etməsini xahiş edin. Maşını sabit həddindən daha sürətli itələmək məhsulun böyük itkisinə səbəb olur.
Müasir arxa uç əməliyyatları qüsursuz avtomatlaşdırma tələb edir. Maşının SECS/GEM protokolları ilə uyğunluğunu qiymətləndirin. Bu inteqrasiya alətin zavod host sisteminizlə mükəmməl əlaqə saxlamasını təmin edir. Addım-addım axın əl müdaxiləsi olmadan baş verməlidir. Tam inteqrasiya olunmuş sistem bu avtomatlaşdırılmış addımları izləyir:
Giriş kasetlərini birbaşa qəlibləmə və ya müalicə stansiyalarından qəbul edir.
Barkodları skan edir və xüsusi kəsmə reseptini avtomatik yükləyir.
Bıçağın aşınmasına və ya lazer sabitliyinə nəzarət edərkən sinqulyasiya prosesini həyata keçirir.
Yuma məntəqəsində ayrılmış aqreqatları təmizləyir və qurudur.
Son paketləri birbaşa çeşidləmə, sınaq və ya lent və çarx modullarına çıxarır.
Qabaqcıl avadanlıq böyük ölçüdə inteqrasiya olunmuş Avtomatlaşdırılmış Optik Təftişdən (AOI) asılıdır. AOI sistemi real vaxt rejimində kerf monitorinqini təmin edir. Bıçaq sürüşməyə və ya qeyri-bərabər aşınmaya başlayırsa, görmə sistemi mikrometrin yerdəyişməsini aşkar edir. Sonra növbəti kəsimdən əvvəl avtomatik hizalama düzəlişləri tətbiq edir. Bu qapalı geribildirim, fəlakətli toplu uğursuzluqların qarşısını alır və operatorun müdaxiləsini əhəmiyyətli dərəcədə azaldır.
Avadanlıqların alınması yalnız ilk addımdır. Obyektinizi və komandanızı hazırlamaq əhəmiyyətli bir əməliyyat maneəsini təmsil edir. Bir çox obyekt direktorları infrastrukturun ilkin şərtlərini düzgün qiymətləndirmirlər.
İstehsal mərtəbəniz quraşdırmadan əvvəl ciddi ekoloji və kommunal standartlara cavab verməlidir. Ümumi obyektin ilkin şərtlərinə aşağıdakılar daxildir:
Ultra Təmiz Su (UPW): Bıçaqları doğrayan yuma stansiyaları böyük həcmdə UPW istehlak edir. Siz santexnikanızın axın sürətini və təmizlik tələblərini yerinə yetirə biləcəyinə əmin olmalısınız.
İxtisaslaşdırılmış Egzoz Sistemləri: Lazer ablasiyası və plazma ilə aşındırma zəhərli duman və hissəciklər yaradır. İşçilərin təhlükəsizliyi üçün obyektin egzoz borularının düzgün istiqamətləndirilməsi məcburidir.
Vibrasiyadan İzolyasiya edilmiş Döşəmə: Yaxınlıqdakı ağır maşınlar döşəmədən mikro vibrasiya göndərə bilər. Bu, gizli lazerlə kəsmə üçün tələb olunan nanometr dəqiqliyini pozur.
Stabil Enerji Təchizatı: Gərginlik dalğalanmaları həssas AOI kameralarını sıradan çıxara və ya orta kəsilmiş lazer impulslarını kəsə bilər.
Maşının işləməsinin gündəlik əməliyyat reallıqlarını ölçün. Bıçaq kəsmə sistemləri qatran və ya metal bıçaqları sürətlə istehlak edir. Siz xüsusi qəlibləmə birləşmələrinizə əsasən gözlənilən bıçaq aşınma dərəcəsini hesablamalısınız. Lazer sistemləri fiziki bıçaqlardan istifadə etmir, lakin lazer mənbəyinin özü zamanla pisləşir və nəticədə bahalı dəyişdirmə tələb olunur. Plazma sistemləri davamlı olaraq xüsusi reaktiv qazları istehlak edir. Həftəlik əməliyyat xərclərinizi təxmin etmək üçün bu istehlak ölçülərini yaxından izləyin.
Köhnə alətlərdən müasir avtomatlaşdırılmış platformaya keçid kəskin öyrənmə əyrisini əhatə edir. Operatorlar əl ilə yığımlardan mürəkkəb proqram interfeyslərinə keçməlidirlər. Bu bacarıq boşluğunu erkən aradan qaldırın. Reseptin yaradılması qabaqcıl material elmini başa düşməyi tələb edir. Optik sensorun kalibrlənməsi səbir və dəqiqlik tələb edir. Komandanız yeni interfeyslə tanış olduqdan sonra ilkin yerləşdirmə həftələrində uzadılmış dayanma müddətini planlaşdırın.
Ən yaxşı təcrübə: Satıcının quraşdırma komandasına kölgə salmaq üçün iki xüsusi proses mühəndisi təyin edin. Bu praktiki təcrübə problemlərin həlli ilə bağlı mühüm bilikləri birbaşa daxili işçilərinizə ötürür.
Doğru satıcının seçilməsi uzunmüddətli uğurunuzu diktə edir. Potensial tərəfdaşları yoxlanıla bilən performans, ciddi sınaq və hərtərəfli dəstək strukturları əsasında qiymətləndirin.
İlkin alış qiymətindən kənara baxın. Beş illik həyat dövrü ərzində həqiqi əməliyyat dəyərini hesablayan çərçivə qurun. İlkin kapital xərclərinin faktoru. Bıçaqlar kimi gündəlik istehlak materiallarının proqnozlaşdırılan dəyərini əlavə edin. Yeni egzoz xətləri kimi hər hansı zəruri obyekt təkmilləşdirmələrini daxil edin. Nəhayət, proqnozlaşdırılan fasilələrin maliyyə təsirini modelləşdirin. Həftəlik qiymətləri pozan daha ucuz maşın yüksək işləmə müddəti olan premium maşından qat-qat bahadır.
Heç vaxt ümumi salon nümayişlərinə əsaslanan avadanlıq almayın. Satıcılar tez-tez marketinq videoları üçün optimallaşdırılmış, kəsilməsi asan dummy materiallardan istifadə edirlər. Ciddi Konsepsiya Sübutunu (PoC) mandat edin. Obyektinizin dəqiq substrat materiallarını və qablaşdırma dizaynlarını satıcıya göndərin. Onlardan tam istehsal partiyasını işə salmalarını tələb edin. Öz keyfiyyətə nəzarət standartlarınızdan istifadə edərək məhsulu daxildə yoxlayın. Satıcı faktiki məhsulunuzda çip və ötürmə qabiliyyətinə cavab verə bilmirsə, onları dərhal diskvalifikasiya edin.
Avadanlıq pozulur. Belə olduqda, satıcınızın cavab müddəti istehsal itkisini müəyyən edir. Xidmət Səviyyəsi Müqavilələrini diqqətlə qiymətləndirin. Satıcı dəstəyi üçün ciddi meyarlar müəyyən edin. Xüsusi bölgənizdə zəmanətli ehtiyat hissələrinin mövcudluğunu tələb edin. Onların regional texniki göndərmə vaxtlarını yoxlayın. Texniki günlər deyil, saatlar ərzində gəlməlidir. Bundan əlavə, uzaqdan diaqnostika imkanları ilə təchiz olunmuş maşınlara üstünlük verin. Çox vaxt proqram mühəndisi fabrikinizə ayaq basmadan maşınınıza təhlükəsiz şəkildə daxil ola və hizalama səhvlərini düzəldə bilər.
Son arxa istehsal mərhələsi üçün düzgün texnologiyanın seçilməsi son istehsal məhsuldarlığını diktə edir. İdeal həll aqressiv ötürmə hədəfləri ilə sıfır tolerantlıq məhsuldarlığın qorunması ilə qüsursuz balanslaşdırır. Paket arxitekturası kiçildikcə və daha kövrək olduqca, köhnə avadanlıqlara etibar etmək qeyri-davamlı əməliyyat riskinə çevrilir.
Obyekt direktorları dərhal, fəaliyyət yönümlü növbəti addımlar atmalıdırlar. Birincisi, mexaniki stressin nasazlığa səbəb olduğunu dəqiq müəyyən etmək üçün cari qüsur dərəcələrinizi yoxlayın. Sonra, mil, lazer və ya plazma texnologiyasına ehtiyacınız olub-olmadığını müəyyən etmək üçün qarşıdan gələn məhsul boru kəmərlərinizi kateqoriyalara ayırın. Qiymətləndirmə mərhələsində satıcılardan mütləq şəffaflıq tələb edin. Onları faktiki istehsal materiallarınız üzərində ciddi PoC testi keçirməyə məcbur edin. Nəhayət, satınalma qərarlarınızı sübut edilmiş istehsal sabitliyinə, yoxlanıla bilən avtomatlaşdırma inteqrasiyasına və möhkəm uzunmüddətli təchizatçı dəstəyinə əsaslandırın.
A: Bıçaqların kəsilməsi yüksək sürətli fiziki üyütməyə əsaslanır, bu da onu qalın kompozit substratlar üçün əla edir, lakin mexaniki gərginliyə meyllidir. Lazer sinqulyasiyası materialları əritmək və ya dəyişdirmək üçün fokuslanmış optik enerjidən istifadə edir. O, sıfır mexaniki gərginliyi təqdim edir, lakin istilik təsirinin diqqətli idarə edilməsini tələb edir. Lazerlərə ümumiyyətlə ultra nazik vaflilər və kövrək aşağı k-dielektriklər üçün üstünlük verilir.
A: Ənənəvi vafli dilimləmə ilk növbədə vahid silikonu kəsir. Substrat singulyasiyası BGA və ya QFN paketlərində olan qatran, fiberglas və mis kimi kompozit materialları emal edir. Bu kompozit təbiət substratları aşınmaya və əyilməyə yüksək dərəcədə həssas edir, paketin zədələnməsinin qarşısını almaq üçün xüsusi bıçaq kompozisiyaları, müxtəlif mil sürətləri və fərqli idarəetmə mexanizmləri tələb edir.
Cavab: İdarəetmə zədəsini aradan qaldırmaq üçün təmasda olmayan Bernoulli çubuqları olan avadanlıqları axtarın. Bunlar fiziki toxunmadan komponentləri qaldırmaq üçün hava axınından istifadə edir. Əlavə olaraq, bitmiş hissələrin yerləşdirilməsi üçün yumşaq tutuşlu robot son effektlərə üstünlük verin.
Cavab: Üç əsas əməliyyat dəyişikliyini kəmiyyətcə qiymətləndirərək ROI hesablayın. Birincisi, birbaşa əməyin azaldılmasını ölçün, çünki avtomatlaşdırılmış yükləmə əl ilə işləməyi aradan qaldırır. İkincisi, UPH artımından əldə edilən gəliri hesablayın. Nəhayət, və ən əsası, hurda dərəcəsinin azaldılması nəticəsində yaranan maliyyə qənaətini ölçün. Daha yüksək gəlir, daha az operator və daha sürətli məhsulun birləşməsi adətən ilkin xərcləri əsaslandırır.


