


Procesi i singulation përfaqëson pengesën përfundimtare, kritike në fund të linjës së prodhimit të gjysmëpërçuesve në fund. Gabimet në këtë fazë të vonë nuk shpërdorojnë vetëm silikonin e papërpunuar. Ato komplikojnë koston e të gjitha proceseve të mëparshme në rrjedhën e sipërme, duke shumëzuar humbjet financiare për objektin. Drejtorët e objekteve dhe inxhinierët e procesit përballen me një tension të vazhdueshëm operacional këtu. Ju duhet të balanconi kërkesën agresive për maksimizimin e xhiros (UPH) kundrejt nevojës absolute për të minimizuar stresin mekanik, dëmtimin e kontaktit të paketimit dhe humbjen e përgjithshme të rendimentit.
Lundrimi në këtë ekuilibër kompleks kërkon kalimin përtej sistemeve të vjetra për të adoptuar zgjidhje të automatizuara të krijuara me saktësi. Në këtë udhëzues, ne ofrojmë një kornizë objektive për të vlerësuar dhe përzgjedhur teknologjitë e veçimit. Do të mësoni se si të përshtatni pajisje specifike me kërkesat e drejtuara nga aplikacioni dhe të vlerësoni metrikat e verifikueshme të performancës. Në fund të fundit, kjo qasje ju siguron të mbroni rendimentin e fazës së vonë, ndërsa optimizoni flukset ekzistuese të automatizimit tuaj të fundit.
Mbrojtja e rendimentit Së pari: Pajisjet moderne të veçimit duhet të trajtojnë dëmtimin e kontaktit të paketimit dhe stresin termik, pasi sistemet e vjetra luftojnë me paketimin e avancuar dhe të brishtë.
Zgjedhja e drejtuar nga aplikimi: Zgjedhja midis singimit mekanik, lazer dhe plazmatik varet rreptësisht nga lloji i paketimit (p.sh. korniza e plumbit kundrejt njësimit të nënshtresës).
Automatizimi ROI: Përmirësimi në një makinë singulation automatike zhvendos pengesën operacionale, duke kërkuar aftësi të verifikueshme integrimi me automatizimin ekzistues të fundit.
Faktorët e Fshehur të Zbatimit: Veshja e konsumit, koha e ndërprerjes së kalibrimit dhe rikonstruksioni i objektit përfaqësojnë rreziqet më të larta të zbatimit gjatë prokurimit.
Singulation qëndron në pikën me vlerën më të lartë të të gjithë zinxhirit të prodhimit. Kur një komponent arrin këtë fazë, ai tashmë ka absorbuar kostot e fabrikimit të vaferës, lidhjes me mbulesë, lidhjes me tela dhe kapsulimit. Skrapi i krijuar gjatë prerjes përfundimtare përfaqëson akumulimin maksimal të materialeve dhe punës së humbur. Rrjedhimisht, investimi në cilësi të lartë mjetet e paketimit gjysmëpërçues mbron drejtpërdrejt marzhet tuaja të fitimit. Një shkallë e vogël gabimi këtu shkatërron kthimin e investimit për të gjithë grupin.
Teknologjia e trashëguar krijon në mënyrë rutinore pengesa në prodhim. Sharrat e vjetra mekanike mbështeten në modele të vjetruara të boshtit. Këto sisteme të vjetra gjenerojnë dridhje të tepërta mekanike. Ky dridhje udhëton përmes nënshtresës, duke çuar në copëzim mikroskopik dhe delaminim të brendshëm. Për më tepër, makinat e gjeneratës së hershme luftuan me materiale të përbëra, duke lënë shpesh gërvishtje ose fërkim shtresa delikate. Inxhinierët e procesit historikisht shpenzuan orë të tëra duke modifikuar parametrat vetëm për të ruajtur normat kufitare të pranueshme të defekteve.
Për të ecur përpara, ekipet e prokurimit duhet të vendosin kritere të rrepta suksesi. Mos i vlerësoni makinat bazuar në pretendimet e përgjithshme të marketingut. Në vend të kësaj, bazoni vlerësimin tuaj në katër metrikë kritike:
Njësitë në orë (UPH): Shpejtësia e prodhimit në botën reale nën funksionimin e vazhdueshëm.
Koha mesatare ndërmjet dështimeve (MTBF): Besueshmëria e pajisjes dhe parashikueshmëria e kohës së funksionimit.
Precisioni i prerjes: Aftësitë e tolerancës, të matura zakonisht në mikronë me një shifër.
Normat e defektit: Përqindja e njësive të refuzuara për shkak të copëzimit, plasaritjes ose defekteve kozmetike.
Gabimi i zakonshëm: Mbështetja vetëm në shifrat maksimale të UPH. Një makinë që funksionon me shpejtësi maksimale shpesh komprometon saktësinë e prerjes, duke çuar në norma të papranueshme defektesh që mohojnë avantazhin e shpejtësisë.
Teknologjitë e ndryshme të paketimit kërkojnë mekanizma prerjeje krejtësisht të ndryshme. Zgjedhja e duhur pajisjet singulare varen rreptësisht nga vetitë fizike dhe termike të materialeve që përpunoni.
Paketat Ball Grid Arrays (BGA) dhe Quad Flat No-Leads (QFN) përdorin shumë materiale të përbëra. Këto laminate përziejnë gjurmë bakri, fibra qelqi dhe rrëshirë. Singulimi i nënshtresës kërkon saktësi të jashtëzakonshme për të parandaluar deformimin e nënshtresës dhe fërkimin e përbërjes. Përshtatja e pajisjes kryesore mbetet prerja e tehut të boshtit me shpejtësi të lartë. Sistemet moderne çiftojnë rrëshirë ultra të hollë ose tehe të elektrizuara me integrim të avancuar të larjes dhe tharjes. Ky pastrim i integruar heq menjëherë pluhurin dhe llumin e silikonit, duke parandaluar ndotjen në kontaktet e paketimit.
Paketimi i avancuar merret me shtresa ultra të holla dhe dielektrikë shumë të brishtë me nivel të ulët k. Tehet mekanike gjenerojnë shumë stres për këto struktura delikate. Kërkesat tuaja këtu përfshijnë një kuti me gjerësi zero dhe eliminimin e plotë të dëmtimit termik. Përshtatja ideale e pajisjes përfshin prerjen me lazer (ose prerje të fshehta ose heqje me lazer) ose sisteme të prerjes së kubit me plazmë. Prerja e fshehtë fokuson një lazer brenda silikonit, duke krijuar një shtresë të modifikuar që ndahet pastër pas zgjerimit të lehtë. Prerja e plazmës përdor gravurë kimike për të ndarë mbulesat në të njëjtën kohë, duke ofruar xhiro të pashembullt për komponentët e vegjël.
Paketat tradicionale të kornizave të plumbit paraqesin një sfidë të ndryshme. Ju duhet të menaxhoni përbërjet e trasha të formimit dhe të zbusni deformimin e metalit gjatë prerjes. Kornizat e plumbit prej bakri përkulen ose gërvishten lehtësisht nëse i nënshtrohen forcave të papërshtatshme. Për më tepër, nxjerrja e paketave të ndara shpesh çon në dëmtim të kontaktit. Përshtatja standarde e pajisjeve përfshin goditje mekanike të rënda ose sisteme të specializuara sharre të pajisura me mekanizma robotikë me trajtim të butë. Këto vegla sigurojnë forcën e nevojshme ndërsa mbron paketimet individuale gjatë renditjes.
Grafiku i mëposhtëm përmbledh aplikimet optimale për secilën teknologji:
Lloji i paketës |
Materiali Primar |
Teknologjia e rekomanduar |
Avantazhi kryesor |
|---|---|---|---|
BGA, LGA, QFN |
Laminat e përbëra, rrëshirë |
Prerja e tehut të gishtit |
Pastroni skajet, parandalon fërkimin e përbërjes |
WLCSP, Die ultra e hollë |
Silic, dielektrikë të ulët-k |
Vjedhja me laser / Prerje plazma |
Stresi mekanik zero, krah i ngushtë |
Korniza plumbi të derdhura |
Përbërja e derdhur e trashë, Bakër |
Grusht / Sharrim mekanik |
Forca e lartë fizike, parandalon përkuljen e metaleve |
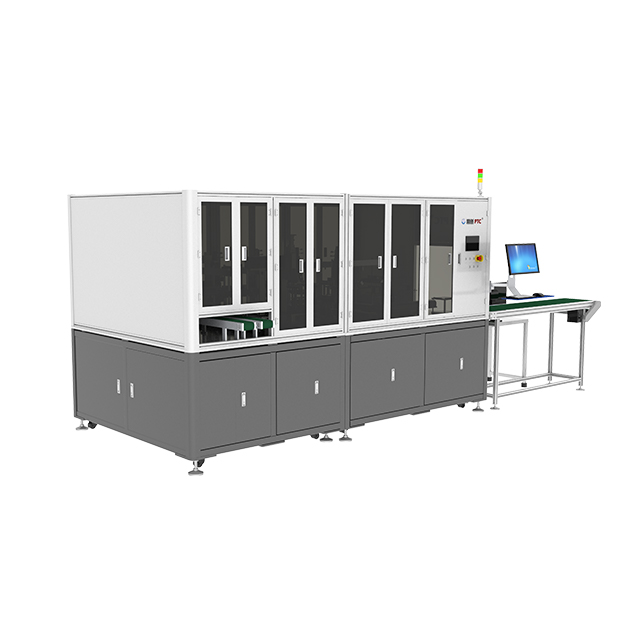
Prokurimi i një Automatic Singulation Machine zhvendos pengesën operative në objektin tuaj. Për të siguruar një tranzicion të qetë, vlerësoni platformat e mundshme në disa dimensione teknike thelbësore.
Vlerësoni saktësisht se si pajisjet kapin, lëvizin dhe lëshojnë paketat. Mikro-gërvishtjet gjatë trajtimit degradojnë cilësinë e produktit përfundimtar. Kërkoni të dhëna të shitësit që tregojnë dëmtim minimal të kontaktit të paketës. Praktikat më të mira të industrisë favorizojnë gypat Bernoulli pa kontakt për trajtimin e vaferave delikate. Për paketimet e derdhura, efektorët robotikë fundorë me kapje të butë parandalojnë forcat dërrmuese. Duhet të verifikoni që mbajtësi mund t'i transferojë pa probleme njësitë e prera pa i rënë ose duke i vendosur gabimisht ato.
Asnjëherë mos i merrni pretendimet e shitësve UPH me vlerë nominale. Shpejtësitë e larta shpesh rrisin dridhjen e tehut ose derdhjen termike me lazer. Metrikat e kërkesës UPH maten rreptësisht kundrejt tolerancave të cilësisë së prerë të objektit tuaj. Nëse madhësia juaj maksimale e pranueshme e copëzimit është 10 mikron, kërkoni nga shitësi të provojë UPH-në e tij në mënyrë specifike në atë tolerancë. Shtytja e makinës më shpejt se pragu i saj i qëndrueshëm çon në humbje masive të rendimentit.
Operacionet moderne të fundit kërkojnë automatizim pa probleme. Vlerësoni përputhshmërinë e makinës me protokollet SECS/GEM. Ky integrim siguron që mjeti të komunikojë në mënyrë të përsosur me sistemin tuaj pritës të fabrikës. Rrjedha hap pas hapi duhet të ndodhë pa ndërhyrje manuale. Një sistem plotësisht i integruar ndjek këto hapa të automatizuar:
Pranon kasetat e hyrjes direkt nga stacionet e formimit ose kurimit.
Skanon barkodet dhe ngarkon automatikisht recetën specifike të prerjes.
Ekzekuton procesin e singulation ndërsa monitoron konsumimin e tehut ose stabilitetin e lazerit.
Pastron dhe tha njësitë e ndara në stacionin e larjes.
Nxjerr paketat përfundimtare direkt në modulet e renditjes, testimit ose ngjitjes me shirit dhe rrotullim.
Pajisjet e avancuara mbështeten shumë në Inspektimin Optik të integruar të Automatizuar (AOI). Sistemi AOI ofron monitorim të kerfit në kohë reale. Nëse tehu fillon të lëvizë ose të konsumohet në mënyrë të pabarabartë, sistemi i shikimit zbulon zhvendosjen e mikrometrit. Më pas zbaton korrigjimet e shtrirjes automatike përpara prerjes tjetër. Ky reagim me qark të mbyllur parandalon dështimet katastrofike të grupeve dhe redukton ndjeshëm ndërhyrjen e operatorit.
Blerja e pajisjeve është vetëm hapi i parë. Përgatitja e objektit tuaj dhe ekipit tuaj përfaqëson një pengesë të rëndësishme operacionale. Shumë drejtorë të objekteve nënvlerësojnë parakushtet e infrastrukturës.
Kati juaj i prodhimit duhet të përmbushë standardet strikte mjedisore dhe të shërbimeve përpara instalimit. Parakushtet e zakonshme të objektit përfshijnë:
Uji ultra i pastër (UPW): Stacionet e larjes së prerjes së tehut konsumojnë vëllime masive të UPW. Ju duhet të siguroheni që hidraulika juaj mund të përballojë normën e rrjedhës dhe kërkesat e pastërtisë.
Sistemet e specializuara të shkarkimit: Ablacioni me lazer dhe gravimi i plazmës gjenerojnë tym toksik dhe grimca. Drejtimi i duhur i shkarkimit të objektit është i detyrueshëm për sigurinë e punëtorëve.
Dyshemeja e izoluar nga dridhjet: Makineritë e rënda aty pranë mund të dërgojnë mikro-dridhje nëpër dysheme. Kjo prish saktësinë e nanometrit të kërkuar për prerjen e fshehtë me lazer.
Furnizimi i qëndrueshëm me energji elektrike: Luhatjet e tensionit mund të rrëzojnë kamerat e ndjeshme AOI ose të ndërpresin pulset lazer në mes të prerjes.
Përcaktoni realitetet ditore të funksionimit të funksionimit të makinës. Sistemet e prerjes së tehut konsumojnë rrëshirë ose tehe metalike me shpejtësi. Ju duhet të llogarisni shkallën e pritur të konsumit të tehut bazuar në përbërjet tuaja specifike të formimit. Sistemet lazer nuk përdorin tehe fizike, por vetë burimi i lazerit degradohet me kalimin e kohës dhe përfundimisht kërkon një zëvendësim të shtrenjtë. Sistemet e plazmës konsumojnë gaze reaktive të specializuara vazhdimisht. Ndiqni nga afër këto metrika harxhuese për të parashikuar shpenzimet tuaja javore të funksionimit.
Migrimi nga mjetet e vjetra në një platformë moderne të automatizuar përfshin një kurbë të madhe mësimi. Operatorët duhet të kalojnë nga numrat manual në ndërfaqet komplekse të softuerit. Adresoni këtë boshllëk aftësish herët. Krijimi i recetës kërkon një kuptim të shkencës së avancuar të materialit. Kalibrimi i sensorit optik kërkon durim dhe saktësi. Planifikoni për një kohë të zgjatur joproduktive gjatë javëve fillestare të vendosjes ndërsa ekipi juaj njihet me ndërfaqen e re.
Praktika më e mirë: Caktoni dy inxhinierë të përkushtuar të procesit për të vënë nën hije ekipin e instalimit të shitësit. Kjo përvojë praktike transferon njohuritë thelbësore për zgjidhjen e problemeve drejtpërdrejt te stafi juaj i brendshëm.
Zgjedhja e shitësit të duhur dikton suksesin tuaj afatgjatë. Vlerësoni partnerët e mundshëm bazuar në performancën e verifikueshme, testimin rigoroz dhe strukturat mbështetëse gjithëpërfshirëse.
Shikoni përtej çmimit fillestar të blerjes. Ndërtoni një kornizë që llogarit vlerën e vërtetë operacionale gjatë një cikli jetësor pesë-vjeçar. Faktor në shpenzimet kapitale paraprake. Shtoni koston e parashikuar të materialeve harxhuese ditore si tehët. Përfshini çdo përmirësim të nevojshëm të objektit, të tilla si linjat e reja të shkarkimit. Së fundi, modeloni ndikimin financiar të kohës së parashikuar të joproduktive. Një makinë më e lirë që prishet çdo javë kushton në mënyrë eksponenciale më shumë se një makinë premium me kohë të lartë funksionimi.
Asnjëherë mos blini pajisje të bazuara në demonstrime gjenerike të salloneve. Shitësit shpesh përdorin materiale bedel të optimizuara dhe të prera lehtë për video marketingu. Mandati një provë rigoroze të konceptit (PoC). Dërgojini shitësit materialet e sakta të nënshtresës dhe modelet e paketave të objektit tuaj. Kërkojuni atyre të ekzekutojnë një grup të plotë prodhimi. Inspektoni produktin nga brenda duke përdorur standardet tuaja të kontrollit të cilësisë. Nëse shitësi nuk mund të përmbushë tolerancat tuaja të çipimit dhe të xhiros në produktin tuaj aktual, skualifikoni ato menjëherë.
Pajisja prishet. Kur ndodh, koha e përgjigjes së shitësit tuaj përcakton humbjen tuaj të prodhimit. Vlerësoni me kujdes marrëveshjet e nivelit të shërbimit. Vendosni kritere strikte për mbështetjen e shitësit. Kërkoni disponueshmëri të garantuar të pjesëve të këmbimit brenda rajonit tuaj specifik. Verifikoni kohën e dërgimit të teknikut të tyre rajonal. Një teknik duhet të mbërrijë brenda orëve, jo ditëve. Për më tepër, jepni përparësi makinave të pajisura me aftësi diagnostikuese në distancë. Shpesh, një inxhinier softuerësh mund të hyjë në mënyrë të sigurt në kompjuterin tuaj dhe të rregullojë gabimet e shtrirjes pa vendosur këmbën në fabrikën tuaj.
Zgjedhja e teknologjisë së duhur për fazën përfundimtare të prodhimit në fund të fundit dikton rendimentin tuaj përfundimtar të prodhimit. Zgjidhja ideale balancon në mënyrë të përsosur objektivat e xhiros agresive me mbrojtjen e rendimentit me tolerancë zero. Ndërsa arkitekturat e paketave bëhen më të vogla dhe më të brishta, mbështetja në pajisjet e vjetra bëhet një rrezik i paqëndrueshëm operacional.
Drejtorët e objekteve duhet të ndërmarrin hapa të mëtejshëm të menjëhershëm, të orientuar drejt veprimit. Së pari, kontrolloni normat tuaja aktuale të defektit për të identifikuar saktësisht se ku stresi mekanik shkakton dështim. Më pas, kategorizoni tubacionet e produkteve tuaja të ardhshme për të përcaktuar nëse keni nevojë për teknologji boshti, lazeri ose plazma. Kërkoni transparencë absolute nga shitësit gjatë fazës së vlerësimit. I detyroni ata të kryejnë testime rigoroze PoC në materialet tuaja aktuale të prodhimit. Së fundi, bazoni vendimet tuaja të prokurimit në stabilitetin e provuar të prodhimit, integrimin e verifikueshëm të automatizimit dhe mbështetjen e fuqishme afatgjatë të shitësit.
Përgjigje: Prerja e tehut mbështetet në bluarjen fizike me shpejtësi të lartë, duke e bërë atë të shkëlqyer për nënshtresa të trasha të përbërë, por të prirur për të shkaktuar stres mekanik. Singulimi lazer përdor energji optike të fokusuar për të shkrirë ose modifikuar materialet. Ai paraqet stres mekanik zero, por kërkon menaxhim të kujdesshëm të ndikimit termik. Lazerët në përgjithësi preferohen për vafera ultra të holla dhe dielektrikë të brishtë me k të ulët.
Përgjigje: Prerja tradicionale e meshës pret kryesisht silikonin uniform. Singulimi i substratit përpunon materiale të përbëra, të tilla si rrëshira, tekstil me fije qelqi dhe bakri që gjenden në paketimet BGA ose QFN. Kjo natyrë e përbërë i bën nënshtresat shumë të ndjeshme ndaj fërkimit dhe deformimit, duke kërkuar kompozime të specializuara të tehut, shpejtësi të ndryshme të boshtit dhe mekanizma të ndryshëm të trajtimit për të parandaluar dëmtimin e paketimit.
Përgjigje: Për të eliminuar dëmtimet e trajtimit, kërkoni pajisje që përmbajnë çanta Bernoulli pa kontakt. Këto përdorin rrjedhën e ajrit për të ngritur komponentët pa prekje fizike. Për më tepër, jepni përparësi efektorëve robotikë me kapje të butë për vendosjen e njësive të përfunduara.
Përgjigje: Llogaritni ROI duke përcaktuar tre ndërrime kryesore operacionale. Së pari, matni reduktimin e drejtpërdrejtë të punës pasi ngarkimi i automatizuar eliminon trajtimin manual. Së dyti, llogaritni të ardhurat e fituara nga rritja e UPH. Së fundi, dhe më e rëndësishmja, përcaktoni sasinë e kursimeve financiare të krijuara nga ulja e normës së skrapit. Kombinimi i rendimentit më të lartë, më pak operatorëve dhe prodhimit më të shpejtë zakonisht justifikon shpenzimet fillestare.


