


Працэс сінгуляцыі ўяўляе сабой апошнюю крытычную перашкоду ў канцы лініі па вытворчасці паўправаднікоў. Памылкі на гэтай позняй стадыі не проста марнуюць сыры крэмній. Яны складаюць кошт усіх папярэдніх працэсаў уверх па плыні, павялічваючы фінансавыя страты для аб'екта. Дырэктары аб'ектаў і інжынеры-тэхнолагі тут сутыкаюцца з пастаяннай аперацыйнай напругай. Вы павінны збалансаваць агрэсіўны попыт на максімальную прапускную здольнасць (UPH) з абсалютнай неабходнасцю звесці да мінімуму механічную нагрузку, пашкоджанне кантакту ўпакоўкі і агульную страту ўраджаю.
Навігацыя па гэтым складаным балансе патрабуе выхаду за межы састарэлых сістэм і прыняцця дакладных аўтаматызаваных рашэнняў. У гэтым кіраўніцтве мы прапануем аб'ектыўную аснову для ацэнкі і ўключэння ў кароткі спіс тэхналогій сінгуляцыі. Вы даведаецеся, як падабраць канкрэтнае абсталяванне ў адпаведнасці з патрабаваннямі, якія кіруюцца прылажэннем, і ацэніце паказчыкі прадукцыйнасці, якія можна праверыць. У канчатковым рахунку, гэты падыход гарантуе, што вы абараніце выхад на позняй стадыі, аптымізуючы існуючыя працоўныя працэсы бэк-энд аўтаматызацыі.
Абарона ўраджаю - перш за ўсё: Сучаснае абсталяванне для раздзялення павінна змагацца з пашкоджаннем кантакту з упакоўкай і тэрмічнай нагрузкай, паколькі старыя сістэмы змагаюцца з удасканаленай, далікатнай упакоўкай.
Выбар, арыентаваны на прымяненне: Выбар паміж механічнай, лазернай і плазменнай сінгуляцыяй строга залежыць ад тыпу ўпакоўкі (напрыклад, венцовая рамка супраць сінгуляцыі падкладкі).
Рэнтабельнасць інвестыцый у аўтаматызацыю: абнаўленне да машыны з аўтаматычным вылучэннем ссоўвае вузкае месца працы, патрабуючы правяральных магчымасцей інтэграцыі з існуючай бэк-энд аўтаматызацыяй.
Схаваныя фактары ўкаранення: знос расходных матэрыялаў, час прастою каліброўкі і мадэрнізацыя аб'екта ўяўляюць найбольшую рызыку ўкаранення падчас закупак.
Singulation знаходзіцца ў самым высокім пункце ўсёй вытворчай ланцужкі. Калі кампанент дасягае гэтай стадыі, ён ужо паглынае выдаткі на выраб пласцін, злучэнне штампаў, злучэнне дроту і інкапсуляцыю. Лом, які ўтвараецца падчас канчатковай рэзкі, уяўляе сабой максімальнае назапашванне марных матэрыялаў і працы. Такім чынам, інвестыцыі ў высокую якасць Інструменты для ўпакоўкі паўправаднікоў непасрэдна абараняюць вашу прыбытак. Нязначны ўзровень памылак тут знішчае рэнтабельнасць інвестыцый для ўсёй партыі.
Устарэлая тэхналогія рэгулярна стварае вузкія месцы ў вытворчасці. Старыя механічныя пілы абапіраюцца на састарэлыя канструкцыі шпіндзеля. Гэтыя старыя сістэмы ствараюць празмерную механічную вібрацыю. Гэтая вібрацыя распаўсюджваецца праз падкладку, што прыводзіць да мікраскапічных сколаў і ўнутранага расслаення. Акрамя таго, машыны ранняга пакалення змагаліся з кампазіцыйнымі матэрыяламі, часта пакідаючы задзірыны або зношваючы далікатныя пласты. Інжынеры-тэхнолагі гістарычна марнавалі гадзіны на наладжванне параметраў, каб толькі падтрымліваць памежны прымальны ўзровень дэфектаў.
Каб рухацца наперад, каманды па закупках павінны ўсталяваць строгія крытэрыі поспеху. Не ацэньвайце машыны на падставе агульных маркетынгавых заяваў. Замест гэтага ацэнку грунтуйце на чатырох найважнейшых паказчыках:
Адзінкі ў гадзіну (UPH): рэальная хуткасць выхаду пры бесперапыннай працы.
Сярэдні час напрацоўкі на адмову (MTBF): надзейнасць абсталявання і прадказальнасць бесперабойнай працы.
Дакладнасць рэзання: магчымасці допуску, звычайна вымяраюцца ў адназначных лічбах мікрон.
Узровень дэфектаў: працэнт адзінак, адхіленых з-за сколаў, расколін або касметычных недахопаў.
Распаўсюджаная памылка: спадзявацца выключна на максімальныя лічбы UPH. Машына, якая працуе на максімальнай хуткасці, часта зніжае дакладнасць рэзу, што прыводзіць да недапушчальнай колькасці дэфектаў, што зводзіць на нішто перавагу ў хуткасці.
Розныя тэхналогіі ўпакоўкі патрабуюць абсалютна розных механізмаў рэзкі. Правільны выбар абсталяванне для аддзялення строга залежыць ад фізічных і цеплавых уласцівасцей матэрыялаў, якія вы апрацоўваеце.
Пакеты Ball Grid Array (BGA) і Quad Flat No-leads (QFN) у значнай ступені выкарыстоўваюць кампазітныя матэрыялы. Гэтыя ламінаты змешваюць сляды медзі, шкловалакно і смалу. Аддзяленне падкладкі патрабуе выключнай дакладнасці, каб прадухіліць дэфармацыю падкладкі і пацёртасць кампазіта. Асноўным абсталяваннем застаецца высакахуткасная нарэзка шпіндзельным лязом. Сучасныя сістэмы аб'ядноўваюць ультратонкія палімерныя або гальванічныя ляза з пашыранай інтэграцыяй мыцця і сушкі. Гэтая комплексная ачыстка неадкладна выдаляе крэмніевы пыл і шлам, прадухіляючы забруджванне кантактаў упакоўкі.
Удасканаленая ўпакоўка мае справу са звыштонкімі пластамі і вельмі далікатнымі дыэлектрыкамі з нізкім утрыманнем k. Механічныя ляза ствараюць занадта вялікую нагрузку на гэтыя далікатныя структуры. Вашы патрабаванні тут ўключаюць прарэз нулявой шырыні і поўнае выключэнне тэрмічнага пашкоджання. Ідэальнае абсталяванне ўключае ў сябе лазерную нарэзку (альбо схаваную нарэзку, альбо лазерную абляцыю) або плазменную сістэму нарэзкі. Скрытая нарэзка факусуе лазер унутры крэмнію, ствараючы мадыфікаваны пласт, які акуратна аддзяляецца пры невялікім пашырэнні. Плазменная нарэзка выкарыстоўвае хімічнае тручэнне для адначасовага аддзялення плашчака, забяспечваючы беспрэцэдэнтную прапускную здольнасць для дробных кампанентаў.
Традыцыйныя пакеты свінцовай рамы ўяўляюць іншую праблему. Вы павінны кіраваць густымі фармовачнымі сумесямі і памяншаць дэфармацыю металу падчас рэзкі. Медныя свінцовыя рамы лёгка згінаюцца або робяцца, калі падвяргацца неналежным сілам. Акрамя таго, выманне асобных пакетаў часта прыводзіць да пашкоджання кантакту. Стандартнае абсталяванне ўключае звышмоцныя механічныя пуансоны або спецыялізаваныя пільныя сістэмы, абсталяваныя рабатызаванымі механізмамі з мяккім кіраваннем. Гэтыя прылады забяспечваюць неабходную сілу, амартызуючы асобныя пакеты падчас сартавання.
У табліцы ніжэй прыведзены аптымальныя прыкладанні для кожнай тэхналогіі:
Тып пакета |
Першасны матэрыял |
Рэкамендуемая тэхналогія |
Ключавая перавага |
|---|---|---|---|
BGA, LGA, QFN |
Кампазітны ламінат, смала |
Нарэзка шпіндзельным лязом |
Чыстыя краю, прадухіляе пацёртасць кампазіта |
WLCSP, звыштонкая плашка |
Крэмній, Low-k дыэлектрыкі |
Laser Stealth / Plasma Dicing |
Нулявая механічная нагрузка, вузкі зрэз |
Літыя свінцовыя рамы |
Густая фармовачная маса, медзь |
Механічны ўдар / пілаванне |
Высокая фізічная сіла, прадухіляе выгіб металу |
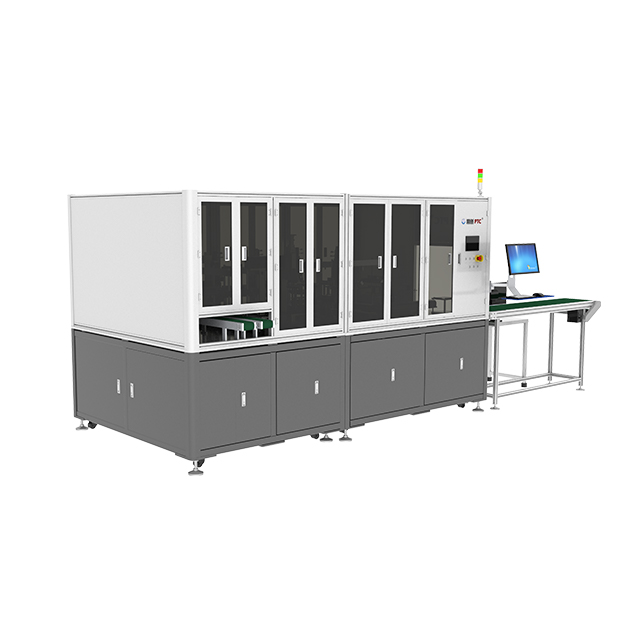
Закупка ан Аўтаматычная раздзяляльная машына ссоўвае вузкае месца на вашым прадпрыемстве. Каб забяспечыць плаўны пераход, ацаніце патэнцыйныя платформы па некалькіх асноўных тэхнічных параметрах.
Ацаніце, як менавіта абсталяванне захоплівае, рухае і вызваляе пакеты. Мікрадрапіны падчас працы пагаршаюць якасць канчатковага прадукту. Шукайце дадзеныя пастаўшчыка, якія дэманструюць мінімальнае пашкоджанне кантакту ўпакоўкі. Лепшыя галіновыя практыкі аддаюць перавагу бескантактавым патронам Бернулі для апрацоўкі далікатных пласцін. Для фармованых пакетаў рабатызаваныя канчатковыя эфекты з мяккай ручкай прадухіляюць сілы раздушвання. Вы павінны пераканацца, што апрацоўшчык можа бесперашкодна перадаваць нарэзаныя кубікамі адзінкі, не кідаючы іх і не перамяшчаючы.
Ніколі не прымайце патрабаванні пастаўшчыкоў UPH за намінальны кошт. Высокія хуткасці часта ўзмацняюць вібрацыю ляза або цеплавую разліў лазера. Патрабуйце, каб паказчыкі UPH вымяраліся строга ў адпаведнасці з допускамі якасці рэзкі вашага прадпрыемства. Калі ваш максімальны дапушчальны памер сколаў складае 10 мікрон, папрасіце пастаўшчыка даказаць, што іх UPH канкрэтна адпавядае гэтаму допуску. Штурханне машыны хутчэй за стабільны парог прыводзіць да масавых страт ураджаю.
Сучасныя серверныя аперацыі патрабуюць бесперашкоднай аўтаматызацыі. Ацаніце сумяшчальнасць машыны з пратаколамі SECS/GEM. Гэтая інтэграцыя гарантуе, што інструмент ідэальна ўзаемадзейнічае з вашай завадской хост-сістэмай. Пакрокавая плынь павінна адбывацца без ручнога ўмяшання. Цалкам інтэграваная сістэма выконвае наступныя аўтаматызаваныя дзеянні:
Прымае ўваходныя касеты непасрэдна са станцый фармавання або отвержденія.
Сканіруе штрых-коды і аўтаматычна загружае пэўны рэцэпт нарэзкі.
Выконвае працэс сінгуляцыі, адначасова кантралюючы знос ляза або стабільнасць лазера.
Ачышчае і сушыць аддзеленыя адзінкі ў мыйнай станцыі.
Выводзіць канчатковыя пакеты непасрэдна ў модулі сартавання, тэсціравання або стужкі і катушкі.
Сучаснае абсталяванне ў значнай ступені абапіраецца на інтэграваную аўтаматызаваную аптычную інспекцыю (AOI). Сістэма AOI забяспечвае маніторынг зрэзу ў рэжыме рэальнага часу. Калі лязо пачынае дрэйфаваць або зношвацца нераўнамерна, сістэма зроку вызначае зрух мікраметра. Затым ён прымяняе карэкцыі аўтаматычнага выраўноўвання перад наступным выразам. Гэтая замкнёная зваротная сувязь прадухіляе катастрафічныя збоі партыі і значна зніжае ўмяшанне аператара.
Набыццё абсталявання - толькі першы крок. Падрыхтоўка вашага аб'екта і вашай каманды ўяўляе значную аператыўную перашкоду. Многія кіраўнікі аб'ектаў недаацэньваюць інфраструктурныя перадумовы.
Ваша вытворчая падлога павінна адпавядаць строгім экалагічным і камунальным стандартам перад устаноўкай. Агульныя перадумовы аб'екта ўключаюць:
Ультрачыстая вада (UPW): станцыі мыйкі для нарэзкі кубікамі спажываюць велізарныя аб'ёмы UPW. Вы павінны пераканацца, што ваша сантэхніка спраўляецца з патрабаваннямі да расходу і чысціні.
Спецыялізаваныя выцяжныя сістэмы: лазерная абляцыя і плазменнае тручэнне ствараюць таксічныя пары і цвёрдыя часціцы. Для бяспекі работнікаў абавязковым з'яўляецца належнае размяшчэнне выхлапных газаў.
Вібраізаляваная падлога: цяжкія машыны, якія знаходзяцца побач, могуць пасылаць мікравібрацыі праз падлогу. Гэта парушае нанаметровую дакладнасць, неабходную для схаванай лазернай нарэзкі.
Стабільнае сілкаванне: ваганні напружання могуць прывесці да збою адчувальных камер AOI або перапыніць лазерныя імпульсы ў сярэдзіне рэзкі.
Колькасна ацаніце штодзённыя эксплуатацыйныя рэаліі працы машыны. Сістэмы нарэзкі кубікамі хутка спажываюць смалу або металічныя ляза. Вы павінны разлічыць чаканую хуткасць зносу ляза на аснове вашых канкрэтных фармовачных сумесяў. У лазерных сістэмах не выкарыстоўваюцца фізічныя лопасці, але сама лазерная крыніца з часам дэградуе і ў канчатковым выніку патрабуе дарагой замены. Плазменныя сістэмы бесперапынна спажываюць спецыяльныя рэактыўныя газы. Уважліва адсочвайце гэтыя паказчыкі расходных матэрыялаў, каб прадбачыць штотыднёвыя аперацыйныя выдаткі.
Пераход са старых інструментаў на сучасную аўтаматызаваную платформу прадугледжвае крутую крывую навучання. Аператары павінны перайсці ад ручнога набора да складанага праграмнага забеспячэння. Рана ліквідуйце гэты недахоп у навыках. Стварэнне рэцэптаў патрабуе разумення перадавых навук аб матэрыялах. Каліброўка аптычнага датчыка патрабуе цярпення і дакладнасці. Заплануйце працяглы час прастою на працягу першых тыдняў разгортвання, калі ваша каманда азнаёміцца з новым інтэрфейсам.
Найлепшая практыка: прызначыце двух спецыяльных інжынераў-тэхнолагаў, якія будуць сачыць за камандай пастаўшчыка па ўстаноўцы. Гэты практычны вопыт перадае важныя веды па ліквідацыі непаладак непасрэдна вашым унутраным супрацоўнікам.
Выбар правільнага пастаўшчыка вызначае ваш доўгатэрміновы поспех. Ацэньвайце патэнцыйных партнёраў на падставе прадукцыйнасці, якая паддаецца праверцы, дбайнага тэсціравання і комплексных структур падтрымкі.
Паглядзіце не толькі на першапачатковую цану пакупкі. Стварыце структуру, якая разлічвае сапраўдную эксплуатацыйную каштоўнасць на працягу пяцігадовага жыццёвага цыкла. Улічыце першапачатковыя капітальныя выдаткі. Дадайце прагнозны кошт штодзённых расходных матэрыялаў, такіх як ляза. Уключыце любыя неабходныя мадэрнізацыі аб'екта, такія як новыя выхлапныя лініі. Нарэшце, змадэлюйце фінансавыя наступствы прагназуемага прастою. Больш танная машына, якая штотыдзень выходзіць з ладу, каштуе ў геаметрычнай прагрэсіі больш, чым машына прэміум-класа з вялікім часам бесперабойнай працы.
Ніколі не купляйце абсталяванне на аснове агульных дэманстрацый у выставачнай зале. Пастаўшчыкі часта выкарыстоўваюць аптымізаваныя, простыя ў выразанні фіктыўныя матэрыялы для маркетынгавых відэа. Патрабуйце строгае пацверджанне канцэпцыі (PoC). Адпраўце пастаўшчыку дакладныя матэрыялы падкладкі і дызайн упакоўкі вашага прадпрыемства. Патрабуйце, каб яны запусцілі поўную вытворчую партыю. Унутрана правярайце выхад, выкарыстоўваючы ўласныя стандарты кантролю якасці. Калі пастаўшчык не можа адпавядаць вашым дапушчальным паказчыкам па сколам і прапускной здольнасці вашага фактычнага прадукту, неадкладна дыскваліфікуйце яго.
Ламаецца абсталяванне. Калі гэта адбываецца, час водгуку вашага пастаўшчыка вызначае страты вытворчасці. Уважліва ацаніце Пагадненні аб узроўні абслугоўвання. Устанавіце строгія крытэрыі падтрымкі пастаўшчыкоў. Патрабуйце гарантаваную наяўнасць запасных частак у вашым рэгіёне. Праверце час адпраўкі рэгіянальных тэхнікаў. Тэхнік павінен прыбыць на працягу некалькіх гадзін, а не дзён. Акрамя таго, аддайце прыярытэт машынам, абсталяваным магчымасцямі дыстанцыйнай дыягностыкі. Часта інжынер-праграміст можа бяспечна ўвайсці ў вашу машыну і выправіць памылкі выраўноўвання, не заходзячы на ваш завод.
Выбар правільнай тэхналогіі для апошняй стадыі бэк-энд вытворчасці вызначае ваш канчатковы аб'ём вытворчасці. Ідэальнае рашэнне бездакорна збалансуе агрэсіўныя мэтавыя паказчыкі прапускной здольнасці з нулявой абаронай ураджайнасці. Па меры таго, як архітэктуры пакетаў становяцца ўсё меншымі і больш далікатнымі, выкарыстанне састарэлага абсталявання становіцца няўстойлівай аперацыйнай рызыкай.
Дырэктары ўстаноў павінны прыняць неадкладныя, арыентаваныя на дзеянні наступныя крокі. Спачатку праверце бягучы ўзровень дэфектаў, каб дакладна вызначыць, дзе механічнае напружанне выклікае паломку. Далей класіфікуйце свае будучыя канвееры прадуктаў, каб вызначыць, патрэбна вам шпіндзельная, лазерная або плазменная тэхналогія. Патрабуйце ад пастаўшчыкоў абсалютнай празрыстасці на этапе ацэнкі. Прымусьце іх правесці дбайнае тэставанне PoC на вашых рэальных матэрыялах вытворчасці. Нарэшце, прымайце рашэнні аб закупках на праверанай стабільнасці вытворчасці, інтэграцыі аўтаматызацыі, якую можна правяраць, і надзейнай доўгатэрміновай падтрымцы пастаўшчыкоў.
A: Нарэзка ляза грунтуецца на высакахуткасным фізічным шліфаванні, што робіць яго выдатным для тоўстых кампазітных падкладак, але схільных да механічных нагрузак. Лазерная сінгуляцыя выкарыстоўвае сфакусаваную аптычную энергію для плаўлення або мадыфікацыі матэрыялаў. Ён уводзіць нулявое механічнае напружанне, але патрабуе ўважлівага кіравання цеплавым уздзеяннем. Лазеры звычайна аддаюць перавагу для звыштонкіх пласцін і далікатных дыэлектрыкаў з нізкім кей.
A: Традыцыйная нарэзка пласцін у першую чаргу рэжа аднастайны крэмній. Аддзяленне падкладкі апрацоўвае кампазітныя матэрыялы, такія як смала, шкловалакно і медзь, якія змяшчаюцца ў корпусах BGA або QFN. Такая кампазітная прырода робіць падкладкі вельмі адчувальнымі да зносу і дэфармацыі, што патрабуе спецыяльных кампазіцый лязоў, розных хуткасцей шпіндзеля і спецыяльных механізмаў апрацоўкі, каб прадухіліць пашкоджанне ўпакоўкі.
A: Каб ліквідаваць пашкоджанні пры апрацоўцы, шукайце абсталяванне з бескантактавымі патронамі Бернулі. Яны выкарыстоўваюць паток паветра для ўзняцця кампанентаў без фізічнага дакранання. Акрамя таго, аддайце прыярытэт рабатызаваным канчатковым эфектам з мяккай ручкай для размяшчэння гатовых блокаў.
A: Разлічыце рэнтабельнасць інвестыцый шляхам колькаснай ацэнкі трох асноўных аперацыйных зрухаў. Па-першае, вымерайце прамое скарачэнне працоўнай сілы, паколькі аўтаматызаваная загрузка выключае ручную апрацоўку. Па-другое, падлічыце даход, атрыманы ад павелічэння UPH. І, нарэшце, самае галоўнае, колькасна ацаніце фінансавую эканомію, атрыманую за кошт зніжэння нормы лому. Спалучэнне больш высокай прыбытковасці, меншай колькасці аператараў і больш хуткага выхаду звычайна апраўдвае першапачатковыя выдаткі.


