


Сингуляция процесси жарым өткөргүчтөрдү өндүрүү линиясынын аягындагы акыркы, критикалык тоскоолдукту билдирет. Бул кеч баскычтагы каталар чийки кремнийди ысырап кылбайт. Алар объект үчүн каржылык жоготууларды көбөйтүп, бардык мурунку процесстердин баасын татаалдаштырат. Объектилердин директорлору жана инженер-технологдору бул жерде туруктуу иш чыңалууга туш болушат. Механикалык стрессти, пакеттин контактынын бузулушун жана жалпы түшүмдүн жоголушун минималдаштыруунун абсолюттук зарылчылыгына каршы өткөрүү жөндөмдүүлүгүн (UPH) көбөйтүүгө болгон агрессивдүү суроо-талапты теңдештирүүгө тийишсиз.
Бул татаал тең салмактуулукту навигациялоо тактык менен иштелип чыккан автоматташтырылган чечимдерди кабыл алуу үчүн эски системалардын чегинен чыгууну талап кылат. Бул колдонмодо биз сингуляция технологияларын баалоо жана кыска тизмелөө үчүн объективдүү негизди беребиз. Сиз конкреттүү жабдууларды колдонмого негизделген талаптарга кантип тууралоону жана текшерилүүчү көрсөткүчтөрдү баалоону үйрөнөсүз. Акыр-аягы, бул ыкма учурдагы арткы автоматташтырылган иш процесстериңизди оптималдаштыруу менен, кеч этаптагы түшүмдү коргоону камсыздайт.
Биринчиден, түшүмдүүлүктү коргоо: Заманбап сингуляциялык жабдуулар пакеттин контактынын бузулушуна жана жылуулук стрессине жооп бериши керек, анткени эски системалар өнүккөн, морт таңгак менен күрөшөт.
Колдонмого негизделген тандоо: Механикалык, лазердик жана плазмалык сингуляциянын ортосундагы тандоо пакеттин түрүнө катуу көз каранды (мисалы, коргошун рамкасына каршы субстрат сингуляциясы).
Automation ROI: Автоматтык сингуляциялык машинага жаңыртуу операциялык кыйынчылыкты жылдырып, учурдагы арткы автоматташтыруу менен текшерилүүчү интеграция мүмкүнчүлүктөрүн талап кылат.
Жашыруун ишке ашыруу факторлору: Сарпталуучу материалдардын эскириши, калибрлөөнүн токтоп калуусу жана объектти кайра жабдуу сатып алуу учурунда ишке ашыруунун эң жогорку тобокелдиктерин түзөт.
Сингуляция бүт өндүрүш чынжырынын эң жогорку баалуулук чекитинде отурат. Компонент бул этапка жеткенде, ал пластинкаларды жасоого, калыптарды бириктирүүгө, зым менен байланыштырууга жана капсулалоого кеткен чыгымдарды өзүнө сиңирип алган. Акыркы кесүү учурунда пайда болгон сыныктар текке кеткен материалдардын жана эмгектин максималдуу топтолушун билдирет. Демек, жогорку сапаттагы инвестиция жарым өткөргүчтүү таңгактоо куралдары сиздин кирешеңизди түздөн-түз коргойт. Бул жерде бир аз ката курсу бүт партия үчүн инвестициянын кайтарымдуулугун жок кылат.
Legacy технология үзгүлтүксүз өндүрүш тоскоолдуктарды жаратат. Эски механикалык араалар эскирген шпиндель конструкцияларына таянышат. Бул эски системалар ашыкча механикалык титирөөнү жаратат. Бул титирөө субстрат аркылуу өтүп, микроскопиялык чиптерге жана ички деламинацияга алып келет. Андан тышкары, алгачкы муундун машиналары композиттик материалдар менен күрөшүп, көбүнчө бырыштарды же назик катмарларды калтырып кетишти. Процесс инженерлери чек арадагы алгылыктуу кемчиликтерди сактоо үчүн параметрлерди өзгөртүүгө бир нече саат жумшашкан.
Алдыга жылуу үчүн, сатып алуу топтору ийгиликтин катуу критерийлерин түзүшү керек. Машиналарды жалпы маркетинг дооматтарынын негизинде баалабаңыз. Анын ордуна, бааңызды төрт критикалык көрсөткүчкө негиздеңиз:
Саатына бирдиктер (UPH): Үзгүлтүксүз иштөөдө реалдуу дүйнөдөгү чыгаруу ылдамдыгы.
Мүчүлүштүктөр ортосундагы орточо убакыт (MTBF): Жабдуулардын ишенимдүүлүгү жана иштөө убактысын алдын ала айтуу.
Cut Precision: Толеранттуулук мүмкүнчүлүктөрү, адатта, бир орундуу микрондор менен ченелет.
Мүчүлүштүктүн көрсөткүчтөрү: Чыпкалоо, жаракалоо же косметикалык кемчиликтерден улам четке кагылган бирдиктердин пайызы.
Жалпы ката: максималдуу UPH көрсөткүчтөрүнө гана таянуу. Эң жогорку ылдамдыкта иштеген машина көбүнчө кесүү тактыгын бузуп, ылдамдыктын артыкчылыгын жокко чыгарган жол берилгис кемчиликтерге алып келет.
Ар кандай таңгактоо технологиялары такыр башка кесүү механизмдерин талап кылат. Оңду тандоо singulation жабдуулар катуу сиз иштеп материалдарды физикалык жана жылуулук касиеттери көз каранды.
Ball Grid Arrays (BGA) жана Quad Flat No-leads (QFN) пакеттери композиттик материалдарды көп колдонот. Бул ламинаттарга жез издери, айнек була жана чайыр аралашат. Субстрат сингуляциясы субстраттын ийилишин жана композиттик эскиришин алдын алуу үчүн өзгөчө тактыкты талап кылат. Негизги жабдуулар жогорку ылдамдыктагы шпинделди кесүү бойдон калууда. Заманбап системалар ультра жука чайырды же электроплаздалган бычактарды өнүккөн жуу жана кургак интеграция менен жупташтырат. Бул комплекстүү тазалоо кремний чаңын жана шламды дароо жок кылып, пакеттин контакттарында булгануунун алдын алат.
Өркүндөтүлгөн таңгак өтө жука катмарлар жана өтө морт аз-к диэлектриктер менен алектенет. Механикалык бычактар бул назик структуралар үчүн өтө көп стресс жаратат. Бул жерде сиздин талаптарыңыз нөлдүк кеңдикти жана термикалык зыянды толугу менен жок кылууну камтыйт. Идеалдуу жабдууга лазердик кесүү (же жашыруун кесүү же лазердик абляция) же плазмалык кесүү системалары кирет. Stealth dicing кремнийдин ичине лазерди фокустатып, бир аз кеңейгенде таза бөлүнүп турган өзгөртүлгөн катмарды түзөт. Плазманы кесүү бир эле учурда өлүктү бөлүү үчүн химиялык оюуларды колдонот, бул кичинекей компоненттер үчүн теңдешсиз өткөрүү жөндөмдүүлүгүн сунуштайт.
Салттуу коргошун рамка пакеттери башка кыйынчылык жаратат. Сиз коюу калыптоо кошулмаларын башкаруу жана кесүү учурунда металл деформация жумшартуу керек. Жез коргошун алкактары туура эмес күчтөрдүн таасири астында оңой ийилип же бурулуп кетет. Андан тышкары, бөлүнгөн таңгактарды алуу көбүнчө контакттын бузулушуна алып келет. Стандарттык жабдууга жумшак иштетүүчү робот механизмдери менен жабдылган оор механикалык штамптар же адистештирилген араа системалары кирет. Бул куралдар сорттоо учурунда айрым пакеттерди жумшартуу менен зарыл болгон күчтү камсыз кылат.
Төмөнкү диаграмма ар бир технология үчүн оптималдуу колдонмолорду жалпылайт:
Пакет түрү |
Негизги материал |
Сунушталган технология |
Негизги артыкчылыгы |
|---|---|---|---|
BGA, LGA, QFN |
Композиттик ламинат, чайыр |
Шпиндельди кесүү |
Таза четтери, курама эскирүүнүн алдын алат |
WLCSP, Ultra жука өлүү |
Кремний, Төмөн-к диэлектриктер |
Laser Stealth / Plasma Dicing |
Нөл механикалык стресс, тар керф |
Калыпталган коргошун алкактары |
Калың калыптоочу кошулма, Жез |
Механикалык Punch / араа |
Жогорку физикалык күч, металлдын ийилишине жол бербейт |
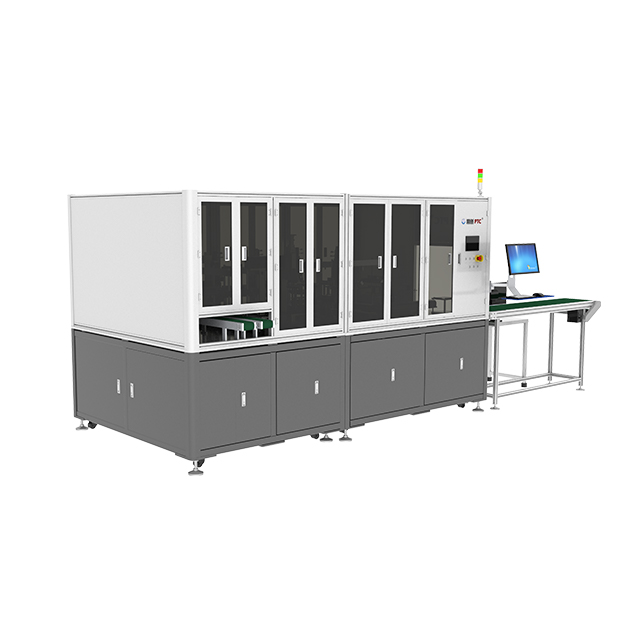
Сатып алуу а Автоматтык сингуляциялык машина мекемеңиздеги операциялык тоскоолдукту жылдырат. Жылмакай өтүүнү камсыз кылуу үчүн, бир нече негизги техникалык өлчөмдөр боюнча потенциалдуу платформаларды баалаңыз.
Жабдуулар пакеттерди кантип кармап, кыймылдатып жана бошотуп жатканын так баалаңыз. Колдонуу учурундагы микро сызыктар акыркы продукциянын сапатын начарлатат. Пакеттин контактынын минималдуу зыянын көрсөткөн сатуучунун маалыматтарын издеңиз. Өнөр жайынын эң мыкты тажрыйбалары назик вафлилерди иштетүү үчүн контактсыз Бернулли патрондорун колдойт. Калыпталган пакеттер үчүн жумшак кармагыч роботтук эффекторлор майдалоочу күчтөрдүн алдын алат. Иштөөчү кесилген бирдиктерди түшүрбөстөн же туура эмес тегиздөөсүз жылмакай өткөрүп бере аларын текшеришиңиз керек.
Эч качан сатуучунун UPH дооматтарын номиналдык баада кабыл албаңыз. Жогорку ылдамдык көбүнчө бычактын титирөөсүн же лазердик термикалык төгүүнү күчөтөт. Сиздин объектиңиздин сапаттын толеранттуулугуна туура келген UPH көрсөткүчтөрүн талап кылыңыз. Эгерде сиздин максималдуу алгылыктуу чиптин өлчөмү 10 микрон болсо, сатуучудан алардын UPH деңгээлин ошол толеранттуулукта далилдеп берүүсүн сураныңыз. Станокту туруктуу босогосунан тезирээк түртүп коюу түшүмдүн чоң жоготууга алып келет.
Заманбап арткы операциялар үзгүлтүксүз автоматташтырууну талап кылат. SECS/GEM протоколдору менен машинанын шайкештигин баалаңыз. Бул интеграция куралдын сиздин заводдун хост системасы менен кемчиликсиз байланышын камсыздайт. Кадам-кадам агымы кол кийлигишүүсүз болушу керек. Толук интеграцияланган система бул автоматташтырылган кадамдарды аткарат:
Киргизүүчү кассеталарды түз калыптандыруу же айыктыруу станцияларынан кабыл алат.
Штрихкоддорду сканерлейт жана атайын кесүү рецептин автоматтык түрдө жүктөйт.
Бычактын эскиришине же лазердин туруктуулугуна көз салууда сингуляциялык процессти аткарат.
Жуу станциясында бөлүнгөн агрегаттарды тазалап, кургатат.
Акыркы топтомдорду түздөн-түз сорттоо, тестирлөө же лента жана ролик модулдарына чыгарат.
Өркүндөтүлгөн жабдуулар интегралдык автоматташтырылган оптикалык текшерүүгө (AOI) таянат. AOI системасы реалдуу убакытта kerf мониторингин камсыз кылат. Эгерде бычак жыла баштаса же бир калыпта эскире баштаса, көрүү системасы микрометрдин жылышын аныктайт. Андан кийин ал кийинки кесүүгө чейин автоматтык тегиздөө оңдоолорун колдонот. Бул жабык циклдин кайтарым байланышы катастрофалык партиялардын бузулушунун алдын алат жана оператордун кийлигишүүсүн кыйла азайтат.
Жабдууларды сатып алуу - бул биринчи кадам. Сиздин мекемеңизди жана сиздин командаңызды даярдоо олуттуу операциялык тоскоолдукту билдирет. Көптөгөн мекемелердин директорлору инфраструктуралык шарттарды баалабайт.
Сиздин өндүрүш полу орнотуудан мурун катуу экологиялык жана коммуналдык стандарттарга жооп бериши керек. Объекттин жалпы шарттарына төмөнкүлөр кирет:
Ультра таза суу (UPW): Бышакты кесүүчү жуугуч станциялар UPWтин чоң көлөмүн керектешет. Сиз сантехникаңыз агымдын ылдамдыгын жана тазалык талаптарын көтөрө аларын камсыз кылышыңыз керек.
Адистештирилген соргуч системалары: Лазердик абляция жана плазмадан оюу уулуу түтүндөрдү жана бөлүкчөлөрдү жаратат. Жумушчулардын коопсуздугу үчүн объектидеги газды чыгаруунун туура багыты милдеттүү болуп саналат.
Вибрациядан обочолонгон пол: Жакын жердеги оор техника пол аркылуу микро титирөөнү жөнөтө алат. Бул жашыруун лазердик кесүү үчүн талап кылынган нанометрдин тактыгын бузат.
Туруктуу электр энергиясы: чыңалуудагы өзгөрүүлөр сезгич AOI камераларын кыйратышы же лазердин импульстарынын ортосунан үзгүлтүккө учурашы мүмкүн.
Станокту иштетүүнүн күнүмдүк иштөө реалдуулуктарын сандык жактан аныктаңыз. Бышакты кесүү системалары чайыр же металл бычактарды тез жейт. Сиз атайын калыптандыруу кошулмаларынын негизинде бычактын күтүлгөн эскирүү ылдамдыгын эсептеп чыгышыңыз керек. Лазердик системалар физикалык бычактарды колдонбойт, бирок лазер булагы убакыттын өтүшү менен начарлайт жана акыры кымбат алмаштырууну талап кылат. Плазма системалары атайын реактивдүү газдарды үзгүлтүксүз керектешет. Апталык операциялык чыгымдарыңызды алдын ала билүү үчүн бул керектелүүчү көрсөткүчтөрдү кылдаттык менен байкаңыз.
Эски куралдардан заманбап автоматташтырылган платформага өтүү тик окуу ийри сызыгын камтыйт. Операторлор кол менен терүүдөн татаал программалык интерфейстерге өтүшү керек. Бул жөндөм кемчилигин эртерээк чечиңиз. Рецепт түзүү өнүккөн материал таанууну түшүнүүнү талап кылат. Оптикалык сенсор калибрлөө чыдамкайлыкты жана тактыкты талап кылат. Командаңыз жаңы интерфейс менен таанышкандан кийин, орнотуунун алгачкы жумаларында узак убакытка токтоп калууну пландаштырыңыз.
Мыкты тажрыйба: Сатуучунун орнотуу командасына көлөкө түшүрүү үчүн атайын эки технологиялык инженерди дайындаңыз. Бул практикалык тажрыйба көйгөйлөрдү чечүү боюнча маанилүү билимди түздөн-түз сиздин ички кызматкерлериңизге өткөрүп берет.
Туура сатуучуну тандоо сиздин узак мөөнөттүү ийгилигиңизди талап кылат. Текшерилүүчү аткаруу, катуу тестирлөө жана ар тараптуу колдоо түзүмдөрүнүн негизинде потенциалдуу өнөктөштөрдү баалаңыз.
Баштапкы сатып алуу баасын карап көрүңүз. Беш жылдык өмүр циклинин чыныгы операциялык маанисин эсептеген негизди түзүңүз. Алдын ала капиталдык чыгымдардын фактору. Бышактар сыяктуу күнүмдүк керектелүүчү материалдардын болжолдонгон наркын кошуңуз. Жаңы газ чыгаруучу линиялар сыяктуу керектүү объектилерди жаңыртуу. Акырында, болжолдонгон токтоп калуулардын финансылык таасирин моделдөө. Апта сайын бузулуучу арзаныраак машина иштөө убактысы жогору премиум машинага караганда экспоненциалдуу кымбатыраак.
Эч качан жалпы көргөзмө залынын демонстрацияларынын негизинде жабдууларды сатып албаңыз. Сатуучулар көбүнчө маркетинг видеолору үчүн оптималдаштырылган, оңой кесилген жасалма материалдарды колдонушат. Концепциянын катуу далилин (PoC) тапшырыңыз. Сатуучуга объектиңиздин так субстрат материалдарын жана пакетинин дизайнын жөнөтүңүз. Алардан толук өндүрүш партиясын иштетүүнү талап кылуу. Сапатты көзөмөлдөө стандарттарын колдонуу менен өндүрүштү ички текшерүү. Эгерде сатуучу сиздин өнүмүңүздүн чиптерине жана өткөрүү жөндөмдүүлүгүнө жооп бере албаса, аларды дароо дисквалификациялаңыз.
Жабдуулар бузулат. Андай болгондо, сатуучуңуздун жооп берүү убактысы өндүрүшүңүздүн жоготуусун аныктайт. Кызмат деңгээлинин келишимдерин кылдаттык менен баалаңыз. Сатуучуларды колдоо үчүн катуу критерийлерди белгилеңиз. Белгилүү бир аймактын ичинде кепилденген запастык бөлүктөрдүн болушун талап кылыңыз. Алардын аймактык техникти жөнөтүү убактысын текшериңиз. Техник бир нече күндүн ичинде эмес, бир нече сааттын ичинде келиши керек. Андан тышкары, аралыктан диагностикалык мүмкүнчүлүктөр менен жабдылган машиналарга артыкчылык бериңиз. Көбүнчө, инженер-программалык камсыздоочу сиздин заводуңузга бут койбостон, машинаңызга коопсуз кирип, тегиздөө каталарын оңдой алат.
Өндүрүштүн акыркы баскычы үчүн туура технологияны тандоо сиздин эң жогорку өндүрүштүк кирешеңизди талап кылат. Идеалдуу чечим нөлгө чыдамдуу түшүмдүүлүктү коргоо менен агрессивдүү өткөрүү максаттарын кемчиликсиз тең салмактайт. Пакет архитектуралары кичирейип, морт болуп калгандыктан, эски жабдууларга таянуу туруксуз операциялык тобокелдикке айланат.
Объектилердин директорлору токтоосуз, аракетке багытталган кийинки кадамдарды жасашы керек. Биринчиден, механикалык стресстин бузулушуна себеп болгон жерди аныктоо үчүн учурдагы кемчиликтериңизди текшериңиз. Андан кийин, шпиндел, лазер же плазма технологиясы керекпи же жокпу, аныктоо үчүн алдыдагы продукт түтүктөрүңүздү категорияга бөлүңүз. Баалоо этабында сатуучулардан абсолюттук ачыктыкты талап кылуу. Аларды чыныгы өндүрүш материалдарыңыз боюнча катуу PoC тестирлөөдөн өткөрүүгө мажбурлаңыз. Акырында, сатып алуулар боюнча чечимдериңизди өндүрүштүн далилденген туруктуулугуна, текшерилүүчү автоматташтыруу интеграциясына жана сатуучулардын узак мөөнөттүү колдоосуна негиздеңиз.
Ж: Блейдди кесүү жогорку ылдамдыктагы физикалык майдалоого таянат, бул аны коюу композит субстраттары үчүн эң сонун, бирок механикалык стрессти пайда кылууга жакын кылат. Лазердик сингуляция материалдарды эритүү же өзгөртүү үчүн багытталган оптикалык энергияны колдонот. Ал нөлдүк механикалык стрессти киргизет, бирок жылуулук таасирин кылдат башкарууну талап кылат. Лазерлер көбүнчө ультра жука пластиналар жана морт аз-к диэлектриктер үчүн тандалат.
A: Салттуу вафлиди кесүү биринчи кезекте бирдиктүү кремнийди кесип салат. Субстрат сингуляциясы BGA же QFN пакеттеринде табылган чайыр, айнек була жана жез сыяктуу композиттик материалдарды иштетет. Бул композициялык табият субстраттарды эскирүүгө жана ийрүүгө өтө сезгич кылат, бул үчүн атайын бычак курамын, шпинделдин ар түрдүү ылдамдыгын жана таңгактын бузулушун алдын алуу үчүн айырмаланган иштетүү механизмдерин талап кылат.
Ж: Колдонуудагы зыянды жоюу үчүн, контактсыз Бернулли патрондору бар жабдууларды издеңиз. Алар физикалык тийбей туруп компоненттерди көтөрүү үчүн аба агымын колдонушат. Кошумчалай кетсек, даяр агрегаттарды жайгаштыруу үчүн жумшак кармагыч роботтордун акыркы эффекттерине артыкчылык бериңиз.
Ж: Үч негизги операциялык нөөмөттү сандык эсептөө менен ROI эсептеңиз. Биринчиден, автоматташтырылган жүктөө кол менен иштөөнү жокко чыгаргандыктан, түздөн-түз жумушчу күчүн кыскартыңыз. Экинчиден, UPH жогорулатуудан алынган кирешени эсептеп. Акыр-аягы, эң негизгиси, сыныктардын ставкасынын төмөндөшүнөн келип чыккан каржылык үнөмдөөнүн санын аныктаңыз. Жогорку түшүмдүн, азыраак операторлордун жана тезирээк өндүрүштүн айкалышы, адатта, баштапкы чыгымдарды актайт.


