


Singulācijas process ir pēdējais, kritiskais šķērslis aizmugures pusvadītāju ražošanas līnijas beigās. Kļūdas šajā vēlīnā stadijā ne tikai izšķiež neapstrādātu silīciju. Tie palielina visu iepriekšējo augšupējo procesu izmaksas, reizinot objekta finansiālos zaudējumus. Iekārtu direktori un procesu inženieri šeit saskaras ar pastāvīgu darbības spriedzi. Jums ir jāsabalansē agresīvā prasība pēc caurlaidspējas palielināšanas (UPH) ar absolūto nepieciešamību samazināt mehānisko spriegumu, iepakojuma saskares bojājumus un kopējo ražas zudumu.
Lai pārvietotos šajā sarežģītajā līdzsvarā, ir jāpāriet ārpus mantotajām sistēmām, lai pieņemtu precīzi izstrādātus automatizētus risinājumus. Šajā rokasgrāmatā mēs piedāvājam objektīvu sistēmu singulācijas tehnoloģiju novērtēšanai un atlasei. Jūs uzzināsit, kā pielāgot konkrētu aprīkojumu lietojumprogrammu prasībām un novērtēt pārbaudāmus veiktspējas rādītājus. Galu galā šī pieeja nodrošina vēlīnās stadijas ienesīguma aizsardzību, vienlaikus optimizējot esošās aizmugursistēmas automatizācijas darbplūsmas.
Pirmkārt, ražas aizsardzība: modernajām šķirošanas iekārtām ir jānovērš iepakojuma saskares bojājumi un termiskais stress, jo mantotās sistēmas cīnās ar modernu, trauslu iepakojumu.
Lietojumprogramma balstīta izvēle: izvēle starp mehānisko, lāzera un plazmas singulāciju ir stingri atkarīga no iepakojuma veida (piemēram, svina rāmis salīdzinājumā ar substrāta izkārtojumu).
Automatizācijas ROI: jaunināšana uz automātisko izšķiršanas iekārtu maina darbības sašaurinājumu, un ir nepieciešamas pārbaudāmas integrācijas iespējas ar esošo aizmugures automatizāciju.
Slēptie ieviešanas faktori: izejmateriālu nodilums, kalibrēšanas dīkstāve un iekārtas modernizēšana ir vislielākais ieviešanas risks iepirkuma laikā.
Singulācija atrodas visas ražošanas ķēdes augstākās vērtības punktā. Kad komponents sasniedz šo posmu, tas jau ir absorbējis vafeļu izgatavošanas, presēšanas, stiepļu savienošanas un iekapsulēšanas izmaksas. Pēdējās griešanas laikā radušies lūžņi atspoguļo maksimālo izšķērdēto materiālu un darbaspēka uzkrāšanos. Līdz ar to ieguldot augstas kvalitātes pusvadītāju iepakošanas instrumenti tieši aizsargā jūsu peļņas normu. Neliels kļūdu līmenis šeit iznīcina ieguldījumu atdevi visai partijai.
Mantotā tehnoloģija regulāri rada ražošanas sašaurinājumus. Vecāki mehāniskie zāģi balstās uz novecojušu vārpstas dizainu. Šīs vecās sistēmas rada pārmērīgu mehānisko vibrāciju. Šī vibrācija pārvietojas pa substrātu, izraisot mikroskopisku šķelšanos un iekšējo atslāņošanos. Turklāt agrīnās paaudzes mašīnas cīnījās ar kompozītmateriāliem, bieži atstājot urbumus vai nodilstot smalkus slāņus. Procesu inženieri vēsturiski pavadīja stundas, lai pielāgotu parametrus, lai saglabātu pieļaujamo defektu līmeni.
Lai virzītos uz priekšu, iepirkumu komandām ir jānosaka stingri panākumu kritēriji. Nevērtējiet iekārtas, pamatojoties uz vispārīgiem mārketinga apgalvojumiem. Tā vietā novērtējiet, pamatojoties uz četriem kritiskiem rādītājiem:
Vienības stundā (UPH): reālais izvades ātrums nepārtrauktas darbības režīmā.
Vidējais laiks starp kļūmēm (MTBF): iekārtas uzticamība un darbspējas paredzamība.
Griešanas precizitāte: pielaides iespējas, ko parasti mēra viencipara mikronos.
Defektu rādītāji: to vienību procentuālā daļa, kas noraidītas šķeldošanas, plaisāšanas vai kosmētisku defektu dēļ.
Izplatīta kļūda: paļaušanās tikai uz maksimālajiem UPH skaitļiem. Mašīna, kas darbojas ar maksimālo ātrumu, bieži vien apdraud griezuma precizitāti, izraisot nepieņemamu defektu līmeni, kas noliedz ātruma priekšrocības.
Dažādām iepakošanas tehnoloģijām ir nepieciešami pilnīgi atšķirīgi griešanas mehānismi. Izvēloties tiesības singulācijas aprīkojums ir stingri atkarīgs no apstrādāto materiālu fizikālajām un termiskajām īpašībām.
Ball Grid Array (BGA) un Quad Flat No-Leads (QFN) iepakojumos lielā mērā tiek izmantoti kompozītmateriāli. Šajos laminātos ir sajaukti vara pēdas, stikla šķiedra un sveķi. Substrāta izkliedēšanai nepieciešama izcila precizitāte, lai novērstu pamatnes deformāciju un kompozītmateriālu nodilšanu. Galvenā aprīkojuma atbilstība joprojām ir ātrgaitas vārpstas asmeņu griešana. Mūsdienu sistēmas savieno īpaši plānus sveķu vai galvanizētus asmeņus ar uzlabotu mazgāšanas un žāvēšanas integrāciju. Šī integrētā tīrīšana nekavējoties noņem silīcija putekļus un vircu, novēršot piesārņojumu uz iepakojuma kontaktiem.
Uzlabotais iepakojums attiecas uz īpaši plāniem slāņiem un ļoti trausliem dielektriķiem ar zemu k līmeni. Mehāniskie asmeņi rada pārāk lielu slodzi šīm delikātajām konstrukcijām. Jūsu prasības ietver nulles platuma robu un pilnīgu termisko bojājumu novēršanu. Ideāli piemērots aprīkojums ietver griešanas kubiņos ar lāzeru (vai nu slepeno kubiņu griešanu, vai lāzera ablāciju) vai plazmas kubiņu griešanas sistēmas. Maskēšanās kubiņos fokusē lāzeru silīcija iekšpusē, izveidojot modificētu slāni, kas tīri atdalās pēc nelielas izplešanās. Plazmas kubiņos tiek izmantota ķīmiska kodināšana, lai vienlaikus atdalītu presformu, nodrošinot nepārspējamu caurlaidību sīkām sastāvdaļām.
Tradicionālās svina rāmju paketes rada atšķirīgu izaicinājumu. Jums ir jāpārvalda biezi formēšanas maisījumi un jāsamazina metāla deformācija griešanas laikā. Vara svina rāmji viegli izliecas vai izliekas, ja tie tiek pakļauti nepiemērotiem spēkiem. Turklāt atdalīto iepakojumu izņemšana bieži izraisa kontakta bojājumus. Standarta komplektācijā ietilpst lieljaudas mehāniskie perforatori vai specializētas zāģu sistēmas, kas aprīkotas ar mīkstas apstrādes robotizētiem mehānismiem. Šie instrumenti nodrošina nepieciešamo spēku, vienlaikus amortizējot atsevišķus iepakojumus šķirošanas laikā.
Tālāk esošajā tabulā ir apkopoti katras tehnoloģijas optimālie pielietojumi:
Iepakojuma veids |
Primārais materiāls |
Ieteicamā tehnoloģija |
Galvenā priekšrocība |
|---|---|---|---|
BGA, LGA, QFN |
Kompozītmateriālu lamināti, Sveķi |
Vārpstas asmens kubiņos |
Notīra malas, novērš kompozītmateriālu nodilšanu |
WLCSP, īpaši plānas diegi |
Silīcijs, zema k dielektriķi |
Lāzera Stealth / Plazmas kubiņos |
Nulle mehāniskā spriedze, šaurs robs |
Veidoti svina rāmji |
Biezs formēšanas maisījums, varš |
Mehāniskais perforators / zāģēšana |
Liels fiziskais spēks, novērš metāla locīšanu |
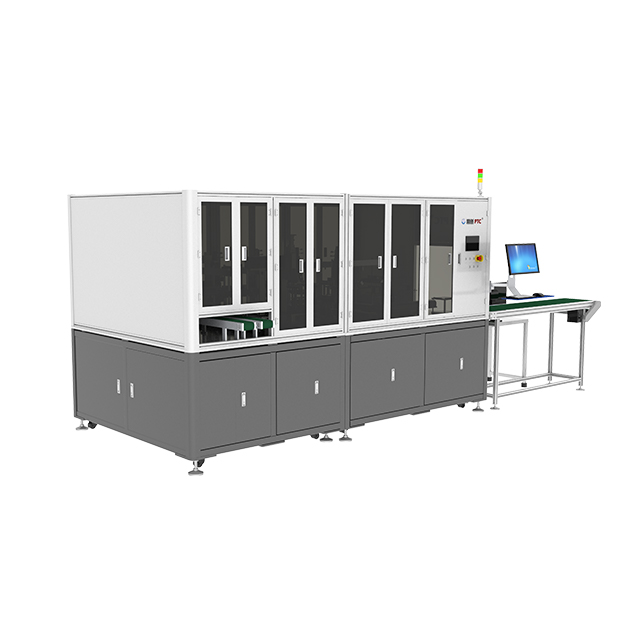
Iegādājoties an Automātiskā singulācijas iekārta novirza darbības sašaurinājumu jūsu objektā. Lai nodrošinātu vienmērīgu pāreju, novērtējiet potenciālās platformas vairākās galvenajās tehniskajās dimensijās.
Novērtējiet, kā tieši aprīkojums satver, pārvieto un atbrīvo iepakojumus. Mikroskrāpējumi apstrādes laikā pasliktina gala produkta kvalitāti. Meklējiet pārdevēja datus, kas parāda minimālu iepakojuma kontakta bojājumu. Nozares labākā prakse dod priekšroku bezkontakta Bernulli patronām, lai apstrādātu smalkas vafeles. Formētajiem iepakojumiem mīksta satvēriena robotizētie gala efektori novērš saspiešanas spēkus. Jums ir jāpārliecinās, ka apdarinātājs var vienmērīgi pārsūtīt kubiņos sagrieztas vienības, tās nenometot vai nesakārtojot.
Nekad nepieņemiet pārdevēja UPH prasības par nominālvērtību. Liels ātrums bieži palielina asmeņu vibrāciju vai lāzera termisko izšļakstījumu. Pieprasiet UPH metriku, kas tiek mērīta stingri atbilstoši jūsu objekta griezuma kvalitātes pielaidēm. Ja jūsu maksimālais pieļaujamais šķembu izmērs ir 10 mikroni, lūdziet pārdevējam pierādīt savu UPH tieši ar šo pielaidi. Mašīnas spiešana ātrāk nekā tās stabilais slieksnis izraisa milzīgu ražas zudumu.
Mūsdienu aizmugures operācijām ir nepieciešama nemanāma automatizācija. Novērtējiet iekārtas saderību ar SECS/GEM protokoliem. Šī integrācija nodrošina, ka rīks lieliski sazinās ar jūsu rūpnīcas resursdatora sistēmu. Soli pa solim plūsmai jānotiek bez manuālas iejaukšanās. Pilnībā integrēta sistēma veic šādas automatizētas darbības:
Pieņem ievades kasetes tieši no formēšanas vai konservēšanas stacijām.
Skenē svītrkodus un automātiski ielādē konkrēto griešanas recepti.
Izpilda singulācijas procesu, vienlaikus uzraugot asmens nodilumu vai lāzera stabilitāti.
Notīra un žāvē atdalītās vienības mazgāšanas stacijā.
Izvada galīgās pakotnes tieši šķirošanas, testēšanas vai lentes un ruļļa moduļos.
Uzlabotais aprīkojums lielā mērā ir atkarīgs no integrētās automatizētās optiskās pārbaudes (AOI). AOI sistēma nodrošina reāllaika robu uzraudzību. Ja asmens sāk dreifēt vai nodilst nevienmērīgi, redzes sistēma nosaka mikrometra nobīdi. Pēc tam tas piemēro automātiskās izlīdzināšanas korekcijas pirms nākamās griezuma. Šī slēgtā cikla atgriezeniskā saite novērš katastrofālas partijas kļūmes un ievērojami samazina operatora iejaukšanos.
Iekārtas iegāde ir tikai pirmais solis. Jūsu objekta un komandas sagatavošana ir nozīmīgs darbības šķērslis. Daudzi objektu direktori nenovērtē infrastruktūras priekšnoteikumus.
Jūsu ražošanas grīdai pirms uzstādīšanas jāatbilst stingriem vides un komunālo pakalpojumu standartiem. Kopējie iekārtas priekšnoteikumi ietver:
Īpaši tīrs ūdens (UPW): asmeņu griešanas kubiņos mazgāšanas stacijas patērē milzīgu daudzumu UPW. Jums jāpārliecinās, ka jūsu santehnika spēj izturēt plūsmas ātruma un tīrības prasības.
Specializētās izplūdes sistēmas: lāzera ablācija un plazmas kodināšana rada toksiskus izgarojumus un daļiņas. Pareizs iekārtas izplūdes maršruts ir obligāts darbinieku drošībai.
Vibrācijas izolēts grīdas segums: Smaga tuvumā esošā tehnika var raidīt mikrovibrācijas caur grīdu. Tas izjauc nanometru precizitāti, kas nepieciešama slepenai lāzera kubiņu griešanai.
Stabils barošanas avots: Sprieguma svārstības var sagraut jutīgas AOI kameras vai pārtraukt lāzera impulsus griezuma vidū.
Nosakiet mašīnas darbības ikdienas darbības realitāti. Asmeņu griešanas sistēmas ātri patērē sveķus vai metāla asmeņus. Jums jāaprēķina paredzamais asmeņu nodiluma ātrums, pamatojoties uz jūsu konkrētajiem liešanas maisījumiem. Lāzera sistēmās netiek izmantoti fiziski asmeņi, bet pats lāzera avots laika gaitā degradējas un galu galā prasa dārgu nomaiņu. Plazmas sistēmas nepārtraukti patērē specializētas reaktīvās gāzes. Rūpīgi izsekojiet šiem patērējamajiem rādītājiem, lai paredzētu savus iknedēļas darbības izdevumus.
Pāreja no mantotajiem rīkiem uz modernu automatizētu platformu ir saistīta ar strauju mācīšanās līkni. Operatoriem ir jāpāriet no manuālajām numura sastādīšanas uz sarežģītām programmatūras saskarnēm. Novērsiet šo prasmju trūkumu savlaicīgi. Receptes izveidei nepieciešama izpratne par progresīvu materiālu zinātni. Optiskā sensora kalibrēšana prasa pacietību un precizitāti. Plānojiet pagarinātu dīkstāvi sākotnējās izvietošanas nedēļās, kad jūsu komanda iepazīstas ar jauno saskarni.
Labākā prakse: norīkojiet divus specializētus procesu inženierus, lai viņi aizēno pārdevēja instalēšanas komandu. Šī praktiskā pieredze nodod svarīgas problēmu novēršanas zināšanas tieši jūsu iekšējam personālam.
Pareizā pārdevēja izvēle nosaka jūsu ilgtermiņa panākumus. Novērtējiet potenciālos partnerus, pamatojoties uz pārbaudāmu veiktspēju, stingru testēšanu un visaptverošām atbalsta struktūrām.
Skatieties tālāk par sākotnējo pirkuma cenu. Izveidojiet sistēmu, kas aprēķina patieso darbības vērtību piecu gadu dzīves cikla laikā. Sākotnējo kapitālizdevumu faktors. Pievienojiet paredzamās izmaksas par ikdienas palīgmateriāliem, piemēram, asmeņiem. Iekļaujiet visus nepieciešamos aprīkojuma uzlabojumus, piemēram, jaunas izplūdes līnijas. Visbeidzot, modelējiet paredzētās dīkstāves finansiālo ietekmi. Lētāka iekārta, kas sabojājas katru nedēļu, maksā eksponenciāli vairāk nekā augstākās kvalitātes iekārta ar ilgu darbības laiku.
Nekad neiegādājieties aprīkojumu, pamatojoties uz vispārīgām izstāžu zāles demonstrācijām. Pārdevēji mārketinga video bieži izmanto optimizētus, viegli izgriežamus fiktīvus materiālus. Piešķiriet stingru koncepcijas pierādījumu (PoC). Nosūtiet pārdevējam precīzus jūsu objekta substrāta materiālus un iepakojuma dizainus. Pieprasiet viņiem palaist pilnu ražošanas partiju. Pārbaudiet izvadi iekšēji, izmantojot savus kvalitātes kontroles standartus. Ja pārdevējs nevar izpildīt jūsu faktiskā produkta šķeldošanas un caurlaides pielaides, nekavējoties diskvalificējiet to.
Iekārtas pārtraukumi. Ja tas notiek, jūsu pārdevēja reakcijas laiks nosaka jūsu ražošanas zaudējumus. Rūpīgi novērtējiet pakalpojumu līmeņa līgumus. Nosakiet stingrus kritērijus pārdevēja atbalstam. Pieprasiet garantētu rezerves daļu pieejamību jūsu konkrētajā reģionā. Pārbaudiet viņu reģionālo tehniķu nosūtīšanas laikus. Tehniķim jāierodas stundu, nevis dienu laikā. Turklāt piešķiriet prioritāti iekārtām, kas aprīkotas ar attālās diagnostikas iespējām. Bieži vien programmatūras inženieris var droši pieteikties jūsu iekārtā un labot izlīdzināšanas kļūdas, neatceļot kāju jūsu rūpnīcā.
Pareizās tehnoloģijas izvēle pēdējam aizmugures ražošanas posmam nosaka jūsu maksimālo ražošanas ražu. Ideāls risinājums nevainojami līdzsvaro agresīvus caurlaides mērķus ar nulles tolerances ražas aizsardzību. Tā kā pakotņu arhitektūras kļūst mazākas un trauslākas, paļaušanās uz mantoto aprīkojumu kļūst par neilgtspējīgu darbības risku.
Iekārtu direktoriem ir jāveic tūlītēji, uz darbību vērsti turpmākie soļi. Vispirms pārbaudiet pašreizējo defektu līmeni, lai precīzi noteiktu, kur mehāniskais spriegums izraisa kļūmi. Pēc tam kategorizējiet savus gaidāmos produktu cauruļvadus, lai noteiktu, vai jums ir nepieciešama vārpstas, lāzera vai plazmas tehnoloģija. Pieprasiet no pārdevējiem absolūtu pārredzamību novērtēšanas posmā. Piespiediet viņus veikt stingru PoC pārbaudi jūsu faktiskajiem ražošanas materiāliem. Visbeidzot, pamatojiet savus iepirkuma lēmumus ar pierādītu ražošanas stabilitāti, pārbaudāmu automatizācijas integrāciju un stabilu ilgtermiņa pārdevēja atbalstu.
A: Asmeņu griešana balstās uz liela ātruma fizisku slīpēšanu, padarot to lieliski piemērotu biezām kompozītmateriālu substrātiem, taču tā ir pakļauta mehāniskai spriedzei. Lāzera singulācija izmanto fokusētu optisko enerģiju, lai izkausētu vai pārveidotu materiālus. Tas rada nulles mehānisko spriegumu, bet prasa rūpīgu termiskās ietekmes pārvaldību. Lāzeri parasti tiek doti priekšroka īpaši plānām plāksnēm un trausliem dielektriķiem ar zemu k līmeni.
A: Tradicionālā vafeļu griešana galvenokārt sagriež viendabīgu silīciju. Substrāta singulācija apstrādā kompozītmateriālus, piemēram, sveķus, stiklšķiedru un varu, kas atrodami BGA vai QFN iepakojumos. Šī kompozītmateriāla daba padara substrātus ļoti jutīgus pret nodilumu un deformāciju, kas prasa specializētu asmeņu sastāvu, dažādus vārpstas ātrumus un atšķirīgus apstrādes mehānismus, lai novērstu iepakojuma bojājumus.
A: Lai novērstu manipulācijas bojājumus, meklējiet aprīkojumu ar bezkontakta Bernulli patronām. Tie izmanto gaisa plūsmu, lai paceltu detaļas bez fiziska pieskāriena. Turklāt, lai novietotu gatavās vienības, prioritāti piešķiriet mīksta satvēriena robotizētiem gala efektoriem.
A: Aprēķiniet IA, kvantificējot trīs galvenās darbības maiņas. Pirmkārt, izmēra tiešo darbaspēka samazinājumu, jo automatizētā iekraušana novērš manuālu apstrādi. Otrkārt, aprēķiniet ieņēmumus, kas gūti no UPH pieauguma. Visbeidzot, un pats galvenais, kvantificējiet finanšu ietaupījumus, ko rada metāllūžņu likmes samazināšana. Lielākas ienesīguma, mazāk operatoru un ātrākas produkcijas kombinācija parasti attaisno sākotnējos izdevumus.


