


Pusvadītāju ģeometrijai sarūkot līdz 10 nm un zemāk, slieksnis starp 'nekaitīgu' kosmētisku defektu un nāvējošu funkcionālu defektu praktiski pazūd. Nelieli skrāpējumi vai traipi uz vafeļu virsmas kādreiz šķita nenozīmīgi. Mūsdienās tie rada nopietnus uzticamības riskus ārkārtēja termiskā stresa apstākļos. Cilvēku pārbaude mūsdienu vafeļu un iepakojuma apjomiem vairs nav statistiski dzīvotspējīga. Operatori vienkārši nevar precīzi apstrādāt miljoniem mikroskopisku komponentu. Pastāvīgs acu nogurums, protams, noved pie garām anomālijām.
Jaunināšana uz automatizētu kosmētisko defektu pārbaudes aprīkojums tagad ir pamatprasība augstas ražības ražošanai. Tomēr, lai aprēķinātu patieso ieguldījumu atdevi, ir nepieciešams padziļināts ieskats. Jums ir jāskatās tālāk par vienkāršiem defektu uztveršanas rādītājiem. Jums ir nepieciešama sistēma, kas lieliski līdzsvaro precizitāti, ražošanas caurlaidspēju un datu izsekojamību. Šajā rakstā ir apskatīts, kā uzlabotas noteikšanas sistēmas aizsargā ražu un no jauna nosaka kvalitātes kontroli mūsdienu ražošanas iekārtās.
Aizsardzība pret ražu: Automātiska virsmas defektu noteikšana novērš virspusēju anomāliju (mikroskrāpējumus, traipus, šķembas) no pakārtošanas kļūmēm.
Overkill Reduction: uzlabotās sistēmas nošķir kritiskos defektus un pieļaujamās novirzes, līdz minimumam samazinot viltus pozitīvos gadījumus (overkill), kas izšķērdē dzīvotspējīgu silīciju.
Izsekojamība: Mūsdienīgs vizuālās pārbaudes aprīkojums integrējas tieši ar MES/YMS, nodrošinot slēgta cikla atgriezenisko saiti pamatcēloņu analīzei.
AI pret tradicionālo: pāreja no uz noteikumiem balstītas AOI (Automated Optical Inspection) uz dziļās mācīšanās modeļiem būtiski maina to, kā ražotāji novērtē pārbaudes risinājumus.
Kosmētiskos trūkumus mēs bieži uztveram kā nekaitīgus. Šis pieņēmums mūsdienās ir bīstams. Robeža starp estētiskajiem un funkcionālajiem defektiem pastāvīgi izplūst. Neliela mikroshēma uz silīcija malas var izskatīties kā vienkārša estētiska problēma. Tomēr tas rada smagu stresa koncentrācijas punktu. Kad komponents tiek pakļauts termiskajam ciklam, šis punkts neizdodas. Trūkums izplešas mikroskopiskā plaisā. Galu galā tas iznīcina funkcionālo shēmu. Pasivācijas slāņa izmaiņas vai nelielas krāsas izmaiņas bieži norāda uz pamatā esošo ķīmisko nelīdzsvarotību. Jūs nevarat atļauties ignorēt šīs šķietami virspusējās anomālijas lieljaudas lietojumos.
Viltus negatīvi rezultāti rodas, ja sistēmai trūkst defekta. Mēs to saucam par 'nepietiekamību'. Kosmētisko defektu novēršanai ir smagas sekas. Tie ieslīd galaproduktā nepamanīti. Lauka kļūmes rodas neilgi pēc izvietošanas. Klienti izsniedz dārgas preču atgriešanas autorizācijas (RMA). Vēl svarīgāk ir tas, ka jūsu pārdevēja kvalifikācijas statuss saņem milzīgu triecienu. Tādas iestādes kā Automotive Electronics Council stingri ievēro tādus uzticamības standartus kā AEC-Q100. Viņi pieprasa nulles defektus. Ja trūkst viena skrāpējuma, tas pilnībā sabojā jūsu reputāciju.
Viltus pozitīvi rezultāti ir vienlīdz destruktīvi. Mēs to saucam par 'pārmērību'. Tradicionālie pārbaudes rīki bieži ir īpaši jutīgi. Viņi atzīmē pieņemamas materiālu atšķirības kā kritiskus defektus. Tas mākslīgi samazina jūsu ražas likmes. Jūs galu galā izmetat pilnīgi dzīvotspējīgu silīciju. Varat arī piespiest operatorus manuāli veikt sekundāros pārskatus. Tas tērē laiku un augsti kvalificētu darbaspēku. Tas pārspēj visu rūpnīcas automatizācijas mērķi. Jums ir vajadzīgas viedas sistēmas, lai krasi samazinātu šo pārspīlējumu.
Nozares ainava strauji mainās. Pirmā līmeņa automobiļu un kosmosa klienti pieprasa absolūtu pilnību. Tagad tie nosaka stingru izsekojamību visā piegādes ķēdē. Tie nodrošina absolūtas nulles defektu pielaides visiem pusvadītāju komponentiem. Vienkārša vizuāla pārbaude vairs neatbilst atbilstības auditiem. Jums ir jāiesniedz nenoliedzams komponentu integritātes digitālais pierādījums. Automātiskā pārbaude nodrošina šo pārbaudāmo datu izsekojamību bez piepūles.
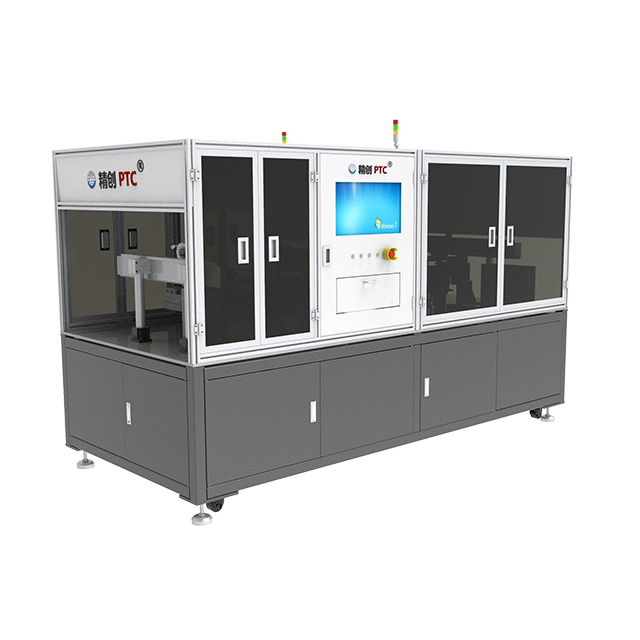
Partiju paraugu ņemšana kādreiz bija nozares standarts. Tagad tas ir pilnībā novecojis. Mūsdienu inline apstrādes sistēmas pārbauda 100% komponentu. Viņi to dara ar pilnu ražošanas ātrumu. Pārbaudes stacijā jūs vairs nesaskaras ar vājajām vietām. Iekārta nepārtraukti apstrādā tūkstošiem vienību stundā. Šis visaptverošais nodrošinājums garantē tūlītēju defektu novēršanu. Jūs uztverat anomālijas, pirms tās pāriet uz dārgu iepakošanas posmu.
Mūsdienu ražošana darbojas nanomērogā. Automatizētās sistēmās tiek izmantota uzlabota optika, lai atbilstu šai skalai. Tie apvieno gaišā lauka, tumšā lauka un interferometrijas metodes. Šīs apgaismojuma metodes atklāj virsmas anomālijas līdz nanometru līmenim. Tie var uzreiz noteikt 10 nm daļiņu nogulsnēšanos. Robusts kosmētisko defektu pārbaude nodrošina, ka nekas nepaliek nepamanīts. Jūs identificējat mikroskopiskas novirzes, pirms tās pārvēršas par būtiskām funkcionālām kļūdām.
Pārbaudes rīki dara vairāk nekā tikai šķiro labas skaidas no sliktajām. Tie darbojas kā spēcīgi datu vākšanas mezgli. Sistēma apkopo defektu atrašanās vietas datus simtiem vafeļu. Tas viegli identificē atkārtotus modeļus. Piemēram, atkārtotas malas skrāpējumi var liecināt par nepareizi novietotu robotu rokturu. Jūs uzreiz pamanāt augšteces aprīkojuma novirzi. Jūs novēršat galveno cēloni, nevis tikai nepārtraukti filtrējat simptomus.
Paļaušanās uz manuālajiem kvalitātes nodrošināšanas inženieriem ierobežo jūsu rūpnīcas izaugsmi. Vizuālā kārtošana ir nogurdinoša un ar lielu kļūdu iespējamību. Mūsdienu aprīkojums novirza šos augsti kvalificētos darbiniekus prom no atkārtotiem uzdevumiem. Tie virzās uz procesu uzlabošanu un progresīvu defektu analīzi. Jūs maksimāli palielinat savas inženieru komandas vērtību. Viņi koncentrējas uz sarežģītu ražas problēmu risināšanu, nevis visu dienu skatās caur mikroskopiem.
Stingri algoritmi regulē tradicionālās uz noteikumiem balstītās AOI sistēmas. Programmatūrā ieprogrammējat precīzus parametrus. Šīs sistēmas izceļas ar paredzamiem, augsti strukturētiem komponentiem. Viņi lieliski tiek galā ar stingrām ģeometriskām pielaidēm. Tomēr viņiem trūkst pielāgošanās spējas. Viņi cīnās ar neparedzamām organiskām formām. Dažādi foni viegli sajauc algoritmus. Dažādas atstarošanas spējas visā vafeļu virsmā pastāvīgi izraisa viltus trauksmes signālus.
Padziļināta mācīšanās pilnībā maina pārbaudes paradigmu. Ar AI darbināmi modeļi nepaļaujas uz stingri kodētiem noteikumiem. Tie lieliski tiek galā ar sarežģītām virsmām un zema kontrasta defektiem. Viņi izceļas ar viltus pozitīvu rezultātu samazināšanu. Algoritmi mācās no masveida datu kopām. Jūs sniedzat viņiem 'labo' un 'slikto' komponentu piemērus. Tie dabiski pielāgojas pieņemamām partiju variācijām. Jūs izvairāties no pastāvīgas, garlaicīgas parametru regulēšanas. Viņi saprot kontekstu līdzīgi kā cilvēks operators.
Dažreiz jums ir nepieciešamas abas pieejas vienlaikus. Hibrīdsistēmas piedāvā vislabāko automatizēto risinājumu. Tie apvieno deterministiskus uz noteikumiem balstītus mērījumus stingrai metroloģijai. Tajā pašā laikā tie izmanto AI vadītu virsmas defektu noteikšana kosmētiskām anomālijām. Jūs saņemat perfektu ģeometrisko verifikāciju un inteliģentu anomāliju atpazīšanu vienā piegājienā. Šī daudzpusība padara tos ļoti pieprasītus modernajos, uzlabotajos iepakojumos.
Sistēmas kategorija |
Labākais lietojumprogrammas scenārijs |
Galvenā tehniskā priekšrocība |
Galvenais ierobežojums |
|---|---|---|---|
Uz noteikumiem balstīts AOI |
Paredzamas, augsti strukturētas sastāvdaļas. |
Lieliski piemērots stingrām ģeometriskām pielaidēm un metroloģijai. |
Cīnās ar organiskām formām un daudzveidīgu atstarošanos. |
AI / mašīnmācīšanās |
Sarežģītas virsmas un zema kontrasta anomālijas. |
Pielāgojas partijas variācijām; samazina viltus pozitīvus rezultātus. |
Apmācībai nepieciešamas plašas, marķētas defektu datu kopas. |
Hibrīdsistēmas |
Uzlabots iepakojums un stingras atbilstības vide. |
Apvieno precīzu metroloģiju ar inteliģentu anomāliju noteikšanu. |
Sarežģītākas programmatūras integrācijas un izvietošanas fāzes. |
Jums rūpīgi jāsabalansē ātrums un detaļas. Liels optiskais palielinājums skaidri atklāj mazākus defektus. Tomēr tas ievērojami samazina kameras redzamības lauku. Tas ievērojami palēnina pārbaudes procesu. Jums jānovērtē, vai sistēma uztur nepieciešamo UPH (vienības stundā) ar nepieciešamo izšķirtspēju. Jūs nevarat upurēt ražošanas jaudu nevajadzīga palielinājuma dēļ.
Apgaismojums pilnībā apgrūtina vai pārtrauc jūsu pārbaudes procesu. Pusvadītāju materiāli pēc būtības ir ļoti atstarojoši. Standarta apgaismojums rada asu atspīdumu un slēpj kritiskos defektus. Jums rūpīgi jāizvērtē sistēmas apgaismojuma arhitektūra. Meklējiet vairāku leņķu un daudzspektru apgaismojuma iespējas. Uzlabotie rīki izmanto 3D attēlveidošanu, lai iekļūtu sarežģītās virsmās. Lieliski vizuālās pārbaudes iekārtas izmanto specializētus viļņu garumus, lai pilnībā apietu atstarošanas problēmas. Tas precīzi kartē virsmas defekta precīzu topogrāfiju.
Aparatūra ir tikai puse no vienādojuma. Programmatūras ekosistēma nosaka lietojamību reālajā pasaulē un rūpnīcas integrāciju. Iekārtai ir nemanāmi jāintegrējas ar jūsu esošo datu infrastruktūru. Lai nodrošinātu optimālu savietojamību, pirms izvietošanas ir jāpārbauda vairākas galvenās programmatūras prasības:
Nodrošiniet stingru SECS/GEM atbilstību rūpnīcas mēroga iekārtu saziņai.
Pārbaudiet API gatavību, lai iespējotu pielāgotu datu ieguvi un pārskatu veidošanu.
Pārbaudiet integrācijas protokolus ar savu pašreizējo ražošanas izpildes sistēmu (MES).
Apstipriniet vienmērīgu datu plūsmas kartēšanu savās esošajās ienesīguma pārvaldības sistēmās (YMS).
Uz AI balstītas sistēmas nodrošina neticamus pārbaudes rezultātus. Tomēr tie ir ārkārtīgi datu izsalkuši rīki. Viņiem ir nepieciešamas plašas, precīzi marķētas datu kopas, lai tās efektīvi apmācītu. Jums ir jādod viņiem tūkstošiem malu gadījuma piemēru. Jums ir nepieciešami skaidri, kategorijās iedalīti skrāpējumu, traipu un šķembu attēli. Šīs sākotnējās attēlu bibliotēkas izveide prasa ievērojamu laiku un inženierijas pūles.
Negaidiet tūlītēju pilnību pirmajā izvietošanas dienā. Apstipriniet sākotnējo iestatīšanas un kalibrēšanas fāzi. Sistēmai ir nepieciešams laiks, lai apgūtu jūsu konkrētos produkta parametrus. Šajā kalibrēšanas periodā pārslodzes rādītāji var īslaicīgi palielināties. Mašīnmācīšanās modelis sākotnēji ir piesardzīgs. Tā kā tas uzņem vairāk ražošanas datu, precizitāte ievērojami uzlabojas. Jums ir jāplāno ražošanas grafiki ap šo mācīšanās līkni.
Mantoto ražošanas līniju jaunināšana rada fiziskas problēmas. Mūsdienu sistēmas nepārtraukti uztver milzīgu daudzumu augstas izšķirtspējas datu. Tīkla infrastruktūras jauninājumi bieži ir nepieciešami, lai apstrādātu šīs milzīgās attēlu datu slodzes. Jums var būt nepieciešamas arī fiziskās pēdas korekcijas rūpnīcas stāvā. Pielāgota apstrādes integrācija bieži ir nepieciešama vecākiem robotizētiem iekrāvējiem. Pamatīga pusvadītāju pārbaudes plānošana novērš dārgas izvietošanas kavēšanās.
Pircējiem ir ļoti rūpīgi jāorientējas pārdevēju pretenzijās. Pirms apņematies izmantot platformu, vienmēr pieprasiet stingru koncepcijas pierādījumu (PoC). Veiksmīgai PoC ir nepieciešamas stingras vadlīnijas, lai nodrošinātu precīzu reālās pasaules veiktspējas novērtējumu. Izvēloties sarakstu, veiciet šīs darbības:
Nodrošiniet savas īpašās, aktīvās ražošanas vafeles testēšanas fāzei.
Paraugu partijā mērķtiecīgi iekļaujiet zināmos, ļoti sarežģītos malu korpusa defektus.
Pilnībā atsakieties no vispārējiem pārdevēja testa paraugiem vai senatnīgām demonstrācijas plāksnēm.
Neatkarīgi izmēriet gan defektu uztveršanas ātrumu, gan kļūdaini pozitīvo rādītāju.
Kosmētisko defektu pārbaude vairs nav tikai estētika. Tas ir būtisks aizsardzības mehānisms pusvadītāju uzticamībai. Tas kalpo par pamatu mūsdienu ražas optimizācijai un atbilstībai. Ja netiek pieņemtas uzlabotas noteikšanas iespējas, jūsu piegādes ķēde ir neaizsargāta pret pakārtotām kļūmēm.
Sistēmas novērtējumiem ir jāattīstās tālāk par vienkāršām aparatūras specifikācijām. Visefektīvākā novērtēšanas stratēģija ignorē apgalvoto megapikseļu skaitu. Tā vietā tā koncentrējas uz sistēmas pierādīto spēju samazināt gan viltus pozitīvus rezultātus, gan manuālās pārskatīšanas laiku. Viedā programmatūra ir tikpat svarīga kā augstākās kvalitātes optika.
Šodien rūpīgi apskatiet savus pašreizējos pārbaudes procesus. Nekavējoties veiciet savu pašreizējo pārslodzes rādītāju un kļūdaini pozitīvu pārbaudi. Nosakiet specifiskās virsmas anomālijas, kas izraisa visvairāk manuālas apstrādes. Pieprasiet mērķtiecīgas sistēmas demonstrācijas, pamatojoties tikai uz šiem problemātiskajiem defektu veidiem.
A: Funkcionālie defekti izraisa tūlītēju elektrisko bojājumu komponentā. Kosmētiski defekti, piemēram, virsmas traipi vai nelieli mikroskrāpējumi, nekavējoties neaptur darbību. Tomēr tie norāda uz bīstamu procesa novirzi. Tie nopietni apdraud priekšlaicīgu lauka atteici termiskā stresa apstākļos laika gaitā.
A: AI daudz labāk apstrādā ražošanas atšķirības. Tas saprot vizuālo kontekstu. Tas krasi samazina viltus pozitīvu rezultātu skaitu, ko izraisa nekaitīgas krāsu variācijas vai pieņemamas materiāla tekstūras. Stingri uz noteikumiem balstīti algoritmi bieži pakļaujas šīm nelielajām, pieņemamajām atšķirībām.
A: Jā, bet tam ir nepieciešama ļoti specializēta optika. Jums ir nepieciešama dziļa UV vai elektronu staru pārbaude, nevis standarta optiskā vizuālā pārbaude. Šīs uzlabotās metodes nosaka defektus, kas mazāki par 10 nm, taču tām ir ievērojamas izmaksu un caurlaides kompromisu iespējas.


