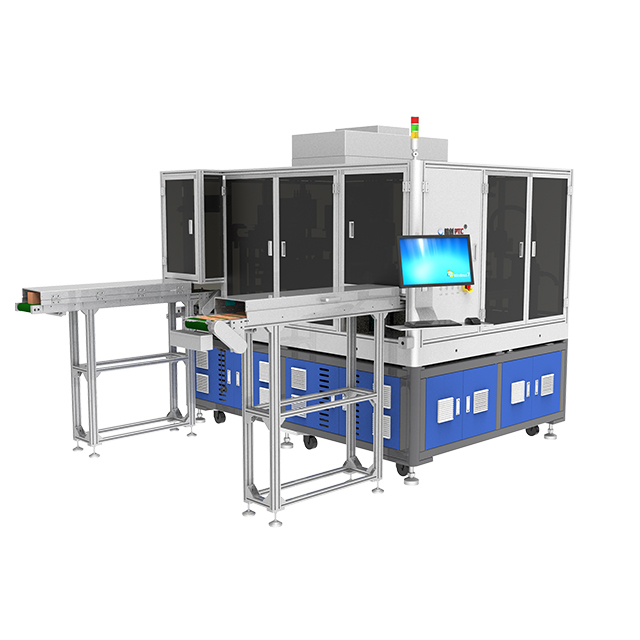
Vzhledem k tomu, že se výrobní tolerance zmenšují na mikroskopickou úroveň, ruční kontrola již není životaschopná u vysoce kvalitních součástí. Lidské oko prostě nedokáže důsledně zachytit submilimetrové vady. Tato realita nutí procesní inženýry a manažery QA ke kritickému rozhodnutí. Musí neustále zvažovat výhody plně integrovaných inline systémů oproti samostatným, vysoce specializovaným kontrolním strojům. Oba mají v moderní továrně odlišné role.
Naším cílem je objektivně vyhodnotit, kam diskrétní kontrolní jednotky zapadají do vaší architektury kontroly kvality. Překročíme humbuk prodejců a zaměříme se výhradně na realitu výroby. Potřebujete řešení šitá na míru skutečným výzvám pracovních postupů. Tato příručka rozebírá provozní rozdíly, klíčové spouštěče pro přijetí a základní kritéria hodnocení.
Naučíte se, jak vyvážit omezení propustnosti a extrémní potřeby rozlišení. Probereme také, jak strukturovat proof of concept pro ověření výkonu systému. Nakonec získáte poznatky potřebné k nasazení správné technologie ve správné fázi vašeho výrobního procesu.
Jednojednotkové zařízení AOI je účelově zkonstruováno pro diskrétní, vysoce přesnou kontrolu, ideální pro velkoobjemovou/nízkoobjemovou (HMLV) produkci nebo komplexní audit komponent.
Vyniká ve vysoce detailní kontrole kosmetických vad a specializovaném polovodičovém AOI , kde by rychlost inline propustnosti ohrozila rozlišení obrazu.
Primární kompromis hodnocení je mezi dobou inspekčního cyklu a přesností detekce defektů (snížení četnosti falešně pozitivních výsledků).
Úspěšná implementace vyžaduje přísné testování Proof of Concept (PoC) s použitím vzorků se známými vadami spíše než spoléhání se pouze na technické listy.
Abychom pochopili hodnotu jednojednotkové zařízení AOI , musíte definovat jeho kategorii. Tyto stroje pracují nezávisle na hlavní kontinuální výrobní lince. Inline systémy jsou umístěny přímo nad pohyblivým dopravníkem. Musí držet krok s vysokou rychlostí výroby. Samostatné jednotky toto omezení porušují. Operátoři nebo robotická ramena do nich nakládají jednotlivé komponenty. Toto fyzické oddělení odemyká novou úroveň přesnosti.
Mechanismus působení se soustředí na lokalizovanou, vysoce kontrolovanou manipulaci. Pojďme si nastínit, jak zařízení izoluje diskrétní součást.
Izolace: Stroj zajišťuje jednu jednotku uvnitř vyhrazené, uzavřené inspekční komory.
Osvětlení: Aplikuje komplexní, víceúhlové světelné sekvence bez rušení okolním továrním světlem.
Snímání: Kamery s vysokým rozlišením zachycují více statických snímků z různých optických ohnisek.
Zpracování: Systém věnuje intenzivní výpočetní výkon k analýze statických snímků na mikroskopické vady.
Toto oddělení od omezení rychlosti linky poskytuje primární výhodu. Kontinuální dopravník vyžaduje rychlé zachycení obrazu. Rychlé snímání omezuje dobu expozice a složitost osvětlení. Samostatný stroj zastaví hodiny. Umožňuje pokročilé víceúhlové osvětlení kopule. Podporuje těžké 100+ megapixelové snímače fotoaparátu. Navíc umožňuje vysoce intenzivní zpracování obrazu řízené umělou inteligencí. Získáte svobodu upřednostnit absolutní přesnost před naprostou propustností.
Zařízení zřídka zcela opouštějí inline systémy. Místo toho strategicky rozmisťují samostatné jednotky. Některé výrobní scénáře vyžadují off-line přesnost. Rozpoznání těchto spouštěčů zabraňuje nákladným únikům kvality.
Nejprve zvažte komplexnost kontrola kosmetických vad . Vysoce hodnotná spotřební elektronika a lékařské přístroje vyžadují bezchybnou estetiku. Musíte identifikovat mikroškrábance, jemnou změnu barvy nebo drobné úlomky na hranách. Tyto nedostatky se často skrývají pod plochým světlem. Vyžadují specializované, šikmé osvětlení k vytvoření stínů. Inline systémy nemohou pojmout tyto dlouhé světelné sekvence. Samostatné jednotky procházejí několika světelnými spektry na stacionární části a odhalují skryté kosmetické vady.
Druhý, polovodičové AOI a pokročilé balení na těchto systémech silně spoléhají. Kontrola jednotlivých matric nebo jemných drátěných spojů je notoricky obtížná. Přesnost výrazně převažuje nad surovou propustností v tomto sektoru. Jediná chybná vada ve složitém balíčku integrovaného obvodu ničí významnou hodnotu. Diskrétní kontrola poskytuje zvětšení potřebné pro submikronové ověření.
Za třetí, prostředí High-Mix, Low-Volume (HMLV) nesmírně těží. Smluvní výrobci a zakázkové prodejny PCB často mění série produktů. Inline systémy vyžadují složité změny vedení. Samostatné jednotky nabízejí vynikající flexibilitu. Operátor jednoduše vyvolá jiný softwarový recept. Během několika sekund mohou přejít z kontroly automobilového senzoru na letecký řídicí panel.
Nakonec tyto stroje slouží jako výkonné nástroje pro off-line audit. Rychlé inline systémy často označují okrajové vady. Vytvářejí falešná pozitiva, aby zůstali v bezpečí. Procesní inženýři používají samostatné jednotky pro analýzu hlubokých poruch. Stahují označené komponenty z linky. Provádějí je intenzivním samostatným systémem. To ověří defekt a určí jeho hlavní příčinu.
Výběr správného strojního zařízení vyžaduje vyvážení konkurenčních technických schopností. Musíte se dívat nad rámec standardních specifikací. Hodnocení výkonu vyžaduje sladění schopností stroje s vaší konkrétní výrobní realitou.
Čelíte přirozenému kompromisu mezi čistotou obrazu a rychlostí. Fotoaparáty s vyšším megapixelem zachytí více detailů, ale generují obrovské soubory. Zpracování těchto souborů prodlužuje dobu kontroly na jednotku. Musíte vypočítat přijatelnou dobu cyklu na základě vašich požadavků na kvalitu.
Graf: Porovnání optických kompromisů |
||
Parametr kontroly |
Vysoké rozlišení (samostatné ostření) |
Vysoká rychlost (Inline Focus) |
|---|---|---|
Megapixely fotoaparátu |
60MP - 100MP+ |
12MP - 25MP |
Doba zpracování obrazu |
2 až 10 sekund na díl |
Méně než 1 sekunda na díl |
Míra zachycení defektů |
Extrémně vysoká (>99 %) |
Střední až vysoká (90–95 %) |
Primární případ použití |
Auditování, HMLV, Křehké díly |
Hromadná výroba, malý rozptyl |
Veďte svůj tým k testování okrajových případů. Pokud ověření závady trvá deset sekund, zajistěte, aby zpoždění nezpůsobilo hlad po montáži.
Hardware zachycuje obraz. Software skutečně rozhoduje. Kriticky zhodnoťte softwarový ekosystém. Starší systémy používají algoritmické vidění založené na pravidlech. Hledají specifické kontrasty pixelů. Moderní systémy využívají umělou inteligenci a strojové učení. Systémy AI chápou přijatelné odchylky ve vzhledu produktu.
Musíte kritizovat skutečný dopad sazeb za falešné hovory. Falešné odmítnutí (overkill) nutí lidské operátory ručně znovu kontrolovat díly. To plýtvá technickými hodinami. Vidění řízené umělou inteligencí výrazně snižuje přehnané schopnosti. Software se časem učí. Rozlišuje mezi neškodným povrchovým odrazem a kritickým poškrábáním. Požádejte dodavatele, aby během živých testů prokázali své metriky snížení počtu falešných hovorů.
Neignorujte, jak se stroj fyzicky dotýká produktu. Špatná mechanická manipulace neguje vynikající optický výkon. Vyhodnoťte uchopovací a upínací mechanismy. Samostatné jednotky často používají vlastní přípravky nebo vakuové sklíčidlo k udržení jednotky naplocho.
Zdůrazněte důležitost manipulace bez poškození. Polovodičové součástky a optické čočky jsou velmi křehké. Hrubá svorka způsobí mikro-zlomení. Zkontrolujte vůli osy Z. Zajistěte, aby robotický manipulátor nebo zásobník pro ruční vkládání fungovaly hladce. Vibrace během snímání snímku zničí kontrolu. Mechanická základna musí tlumit okolní vibrace podlahy továrny.
Fyzicky oddělený stroj se nesmí stát digitálním ostrovem. 'Samostatně' se týká pouze fyzického umístění. Systém musí stále dodávat data do vaší širší sítě.
Zajistěte bezproblémovou integraci s vaším Manufacturing Execution System (MES). Když samostatná jednotka označí trend závady, musí okamžitě upozornit upstream stanice. Pokud deset po sobě jdoucích dílů ukazuje pájecí můstek, MES by měl automaticky zastavit sítotisk. Vyhodnoťte možnosti API stroje. Zeptejte se, jak zpracovává bezpečné předávání dat a archivaci historických defektů.
Zavádění nových technologií vždy přináší tření. Rozpoznání těchto realit implementace zabrání zpoždění projektů. Musíte počítat s požadavky na zdroje nad rámec počátečního nákupu hardwaru.
Hlavní výzvou je školení operátorů. Flexibilní automatizovaná optická kontrola vyžaduje vysoce kvalifikovaný personál. Musí naprogramovat nové kontrolní receptury. Nastavení světelných sekvencí a definování prahů vyhovění/neúspěchu je složité. Nepředpokládejte, že to může spravovat jakýkoli linkový pracovník. Musíte přidělit inženýrské hodiny pro komplexní školení.
Nejlepší postup: Přiřaďte k zařízení dva specializované programátory. Tím se zabrání silo znalostí, pokud jeden zaměstnanec opustí společnost.
Další významné riziko představuje kalibrační drift. Vysoce přesná optika je citlivá. Okolní tovární podmínky je ovlivňují denně. Nedaleké těžké stroje způsobují vibrace podlahy. Otevřené dveře arkýře mění okolní osvětlení. Tyto faktory časem zhoršují kvalitu obrazu. Musíte implementovat přísné, denní kalibrační protokoly. Operátoři musí každé ráno spustit zlaté desky (dokonalé vzorky), aby ověřili optické zarovnání.
Nakonec se zaměřte na podlahovou plochu a úzká místa pracovního postupu. Samostatné stanice vyžadují vyhrazené fyzické stopy. Vytvářejí také logistické výzvy. Musíte fyzicky přesunout dávky jednotek do a ze stanice. Tento pohyb vytváří dopravní zácpy ve fázi Work in Progress (WIP). Vozíky s nevyzkoušenými produkty budou čekat na kontrolu. Před instalací zmapujte fyzický tok materiálu. Zajistěte, aby kontrolní stanice byla umístěna vedle příslušného výrobního uzlu, aby se minimalizovala doba přepravy.
Nikdy nezakládejte své konečné rozhodnutí na lesklé brožuře. Specifikace dodavatele odrážejí dokonalé laboratorní podmínky. Vaše továrna není laboratoř. K ověření výkonu potřebujete přísný Proof of Concept (PoC). Strukturovaný PoC odhaluje skutečné schopnosti jednotný systém AOI.
Nejprve požadujte spuštění 'známé závady'. Nenechte dodavatele testovat pouze zjevná selhání. Dodejte jim upravenou směs vzorků. Zahrňte 'zlaté' (dokonalé) díly. Přidejte okrajové vady. Zahrňte nedostatky, které se vaši současní lidští inspektoři snaží zachytit. Přinuťte stroj, aby prokázal svou citlivost. Pozorně sledujte, zda odmítne zlaté vzorky a zároveň zachytí okrajové nedostatky.
Za druhé, vyhodnoťte čas nastavení receptury. Použitelnost softwaru je zásadní. Předejte prodejci během PoC zcela novou komponentu. Spusťte časovač. Sledujte přesně, jak dlouho jim trvá naprogramovat to od začátku. Všimněte si, kolik parametrů ručně vyladí. Pokud programování trvá dva dny, systém neprojde testem flexibility HMLV. Moderní systémy by měly naprogramovat jednoduché geometrie za méně než hodinu.
Za třetí, zhodnoťte podporu po prodeji. Špičková optika občas selže. Software vyžaduje pravidelné opravy. Nepřijímejte vágní sliby podpory. Zdůrazněte důležitost místních dohod o úrovni služeb (SLA). Potřebujete garantované doby odezvy. Ujistěte se, že prodejce má v blízkosti vašeho zařízení servisní techniky. Zeptejte se na jejich možnosti vzdálené diagnostiky pro rychlé řešení problémů.
Častá chyba: Neschopnost otestovat přesnou povrchovou úpravu materiálu. Lesklá kovová součást odráží světlo jinak než matná plastová. Vždy spouštějte PoC na vašich skutečných výrobních materiálech.
Samostatná optická kontrola nenahrazuje vaše rychlé, inline systémy. Slouží jako nezbytný, vysoce specializovaný doplněk. Poskytuje extrémní přesnost potřebnou pro křehké, složité nebo vysoce hodnotné součásti. Izolací produktu od vibrací dopravníku odemknete bezkonkurenční diagnostickou jasnost.
Chcete-li maximalizovat své investice do kontroly kvality, mějte na paměti následující:
Zkontrolujte aktuální míru falešných odmítnutí. Vysoké přetížení naznačuje, že váš inline systém má potíže.
Zmapujte časy přechodu HMLV. Pokud programování způsobí úzká místa, flexibilní off-line jednotka obnoví propustnost.
Nikdy nevynechávejte PoC se známou vadou. Otestujte systém pomocí svých nejobtížněji rozpoznatelných nedostatků.
Zajistěte, aby váš specializovaný tým absolvoval rozsáhlé školení o ladění vidění AI a správě receptur.
Začněte ještě dnes a shromážděte vzorky nejproblematičtějších vad. Vyzvěte tři přední prodejce, aby je zkontrolovali. Jejich výsledky jasně naznačí, zda je samostatný stroj vaším optimálním dalším krokem.
Odpověď: Hlavní rozdíl spočívá ve fyzickém umístění a kompromisu mezi rychlostí a rozlišením. Inline systémy jsou umístěny na dopravnících, aby odpovídaly rychlosti nepřetržité linky. Systémy s jednou jednotkou sedí off-line. Upřednostňují maximální přesnost diskrétních dílů, což umožňuje složité osvětlení a delší zpracování obrazu bez zpomalení výroby.
Odpověď: Ne. Automatická optická kontrola se při vyhodnocování stavu viditelného povrchu striktně spoléhá na světlo a kamery. Nevidí skrz pevné materiály. Nalezení vnitřních chyb, jako jsou skryté dutiny nebo rozbité vnitřní stopy, vyžaduje technologii automatizované rentgenové kontroly (AXI).
Odpověď: Doba instalace se výrazně liší podle složitosti komponent a softwarové architektury. U starších systémů může doladění algoritmů vyžadovat několik dní. Moderní systémy vidění s podporou umělé inteligence však mohou zkrátit vytváření receptů z dnů na hodiny nebo dokonce minuty u jednoduchých, opakujících se geometrií.
Odpověď: Návratnost investice obvykle nastává během 12 až 18 měsíců. Tato časová osa je vypočítána tak, že se zohlední snížení manuální práce při kontrole, prudký pokles falešných zmetků (overkill) a zabránění úniku vysoce hodnotných vadných jednotek ke koncovému zákazníkovi.