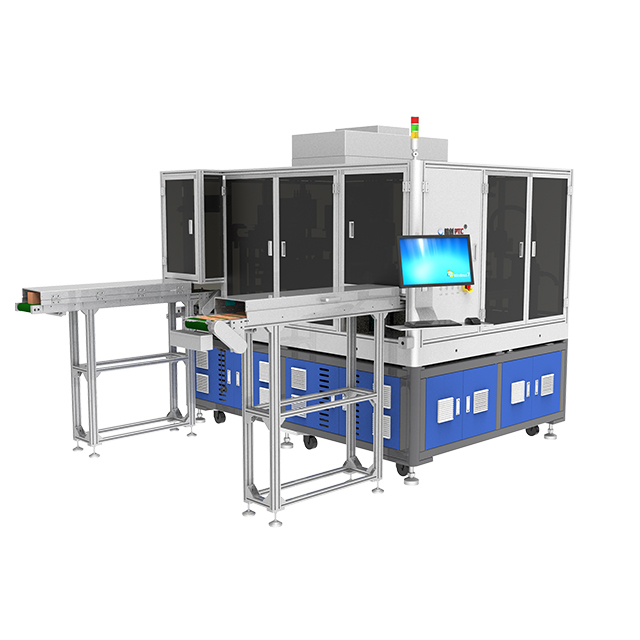
Како се производне толеранције смањују на микроскопске нивое, ручна контрола више није одржива за компоненте са високим улозима. Људско око једноставно не може доследно да ухвати недостатке испод милиметра. Ова реалност приморава процесне инжењере и КА менаџере на критичну одлуку. Они морају стално да одмеравају предности потпуно интегрисаних инлајн система у односу на самосталне, високо специјализоване машине за инспекцију. Оба имају различите улоге у модерном фабричком поду.
Наша сврха овде је да објективно проценимо где се дискретне јединице за инспекцију уклапају у вашу архитектуру контроле квалитета. Ми ћемо прећи преко популарности добављача да бисмо се стриктно фокусирали на стварност производње. Потребна су вам решења прилагођена стварним изазовима тока посла. Овај водич разлаже оперативне разлике, кључне покретаче за усвајање и основне критеријуме евалуације.
Научићете како да уравнотежите ограничења пропусности са екстремним потребама резолуције. Такође ћемо покрити како структурирати доказ концепта за валидацију перформанси система. На крају, добићете увиде потребне за примену праве технологије у правој фази вашег производног процеса.
Једна јединица АОИ опрема је наменски направљена за дискретну, високо прецизну инспекцију, идеална за производњу велике мешавине/мале количине (ХМЛВ) или ревизију сложених компоненти.
Одликује се веома детаљном инспекцијом козметичких дефеката и специјализованим полупроводничким АОИ где би брзине протока у линији компромитовале резолуцију слике.
Примарна процена је компромис између времена циклуса инспекције и тачности детекције дефекта (смањење стопе лажно позитивних).
Успешна примена захтева ригорозно тестирање доказа концепта (ПоЦ) коришћењем узорака са познатим дефектима уместо ослањања само на спецификације.
Да бисте разумели вредност једна јединица АОИ опреме , морате дефинисати њену категорију. Ове машине раде независно од главне континуалне производне линије. Инлине системи се налазе директно преко покретне покретне траке. Они морају држати корак са брзим брзинама производње узводно. Самосталне јединице крше ово ограничење. Оператери или роботске руке учитавају појединачне компоненте у њих. Ово физичко раздвајање откључава нови ниво прецизности.
Механизам деловања је усмерен на локализовано, високо контролисано руковање. Хајде да опишемо како опрема изолује дискретну компоненту.
Изолација: Машина обезбеђује једну јединицу унутар наменске, затворене коморе за инспекцију.
Осветљење: Примењује сложене секвенце осветљења из више углова без сметњи од амбијенталног фабричког светла.
Снимање: Камере високе резолуције снимају више статичних слика из различитих оптичких фокусних тачака.
Обрада: Систем посвећује интензивну рачунарску снагу за анализу статичких слика на микроскопске недостатке.
Ово раздвајање од ограничења брзине линије пружа примарну предност. Континуирани транспортер захтева брзо снимање слике. Брзо снимање ограничава време експозиције и сложеност осветљења. Самостална машина зауставља сат. Омогућава напредно осветљење куполе са више углова. Подржава тешке сензоре камере од 100+ мегапиксела. Штавише, омогућава веома интензивну обраду слика вођену вештачком интелигенцијом. Добијате слободу да дате приоритет апсолутној прецизности над чистом пропусношћу.
Објекти ретко напуштају инлине системе у потпуности. Уместо тога, они стратешки распоређују самосталне јединице. Одређени сценарији производње захтевају офф-лине прецизност. Препознавање ових покретача спречава скупо квалитетно бекство.
Прво, размислите о сложеним инспекција козметичких недостатака . Потрошачка електроника и медицински уређаји високе вредности захтевају беспрекорну естетику. Морате идентификовати микро-огреботине, суптилну промену боје или ситне ивице. Ове мане се често скривају под равним светлом. Захтевају специјализовано осветљење под углом за стварање сенки. Инлине системи не могу да прихвате ове дугачке секвенце осветљења. Самосталне јединице круже кроз више спектра светлости на непокретном делу како би откриле скривене козметичке недостатке.
друго, полупроводнички АОИ и напредно паковање у великој мери се ослањају на ове системе. Провера појединачних калупа или деликатних жичаних веза је ноторно тешко. Прецизност знатно надмашује сирови проток у овом сектору. Један пропуштени дефект у комплексном ИЦ пакету уништава значајну вредност. Дискретна инспекција обезбеђује увећање потребно за субмикронску верификацију.
Треће, окружења велике мешавине и мале запремине (ХМЛВ) имају огромну корист. Произвођачи по уговору и продавнице ПЦБ-а често мењају серије производа. Инлине системи захтевају сложене промене линија. Самосталне јединице нуде врхунску флексибилност. Оператер једноставно позива другачији софтверски рецепт. Они могу да пређу са инспекције аутомобилског сензора на контролну плочу за ваздухопловство за неколико секунди.
Коначно, ове машине служе као моћни алати за ревизију ван мреже. Брзи инлине системи често означавају маргиналне недостатке. Они генеришу лажне позитивне резултате да би остали безбедни. Инжењери процеса користе самосталне јединице за дубоку анализу кварова. Они повлаче означене компоненте са линије. Проводе их кроз интензиван самостални систем. Ово потврђује квар и утврђује његов основни узрок.
Избор праве машине захтева балансирање конкурентских техничких могућности. Морате гледати даље од стандардних листова са спецификацијама. Процена перформанси захтева усклађивање могућности машине са вашом специфичном производном реалношћу.
Суочавате се са инхерентним компромисом између јасноће слике и брзине. Камере већег мегапиксела снимају више детаља, али стварају огромне датотеке. Обрада ових датотека повећава време инспекције по јединици. Морате израчунати прихватљиво време циклуса на основу ваших захтева за квалитет приноса.
Графикон: Поређење оптичког компромиса |
||
Параметар инспекције |
Висока резолуција (самостални фокус) |
Велика брзина (инлине фокус) |
|---|---|---|
Мегапиксели камере |
60МП - 100МП+ |
12МП - 25МП |
Време обраде слике |
2 до 10 секунди по делу |
Испод 1 секунде по делу |
Стопа хватања дефекта |
Екстремно висок (>99%) |
Умерено до високо (90-95%) |
Случај примарне употребе |
Ревизија, ХМЛВ, Крхки делови |
Масовна производња, мала варијанса |
Водите свој тим да тестира рубне случајеве. Ако је потребно десет секунди да се потврди квар, уверите се да кашњење не изгладњује низводно склапање.
Хардвер снима слику. Софтвер заправо доноси одлуку. Критички процените софтверски екосистем. Застарели системи користе алгоритамску визију засновану на правилима. Они траже специфичне контрасте пиксела. Савремени системи користе вештачку интелигенцију и машинско учење. Системи вештачке интелигенције разумеју прихватљиву варијацију у изгледу производа.
Морате критиковати прави утицај стопа лажних позива. Лажна одбацивања (прекомерно) присиљавају људе да ручно поново прегледају делове. Ово губи инжењерске сате. Визија вођена вештачком интелигенцијом значајно смањује претеривање. Софтвер временом учи. Разликује безопасну рефлексију површине и критичну огреботину. Замолите продавце да покажу своје метрике смањења лажних позива током тестирања уживо.
Немојте занемарити како машина физички додирује производ. Лоше механичко руковање негира одличне оптичке перформансе. Процените механизме хватања и стезања. Самосталне јединице често користе прилагођене уређаје или вакуумске стезне главе да држе јединицу равном.
Нагласите важност руковања без оштећења. Полупроводничке компоненте и оптичка сочива су веома крхка. Оштра стезаљка ће изазвати микро-фрактуре. Прегледајте зазор осе з. Уверите се да роботски руковалац или лежиште за ручно уметање раде глатко. Вибрације током снимања слике ће покварити преглед. Механичка подлога мора да ублажи амбијенталне вибрације фабричког пода.
Физички одвојена машина не сме да постане дигитално острво. „Самостално“ се односи само на физичко постављање. Систем и даље мора да уноси податке у вашу ширу мрежу.
Обезбедите беспрекорну интеграцију са вашим Мануфацтуринг Екецутион Систем (МЕС). Када самостална јединица означи тренд квара, она мора одмах упозорити узводне станице. Ако десет узастопних делова покаже мост за лемљење, МЕС би требало да аутоматски заустави сито штампач. Процените АПИ могућности машине. Питајте како се бави безбедним преносом података и архивирањем историјских грешака.
Примена нове технологије увек доводи до трења. Препознавање ове реалности имплементације спречава кашњење пројекта. Морате узети у обзир потребе за ресурсима изван почетне куповине хардвера.
Терет обуке оператера је примарни изазов. Флексибилно аутоматизована оптичка инспекција захтева високо квалификовано особље. Морају да програмирају нове рецепте за инспекцију. Постављање редоследа осветљења и дефинисање прагова пролазности/неуспеха је сложено. Немојте претпостављати да било који линијски радник може ово да управља. За свеобухватну обуку морате доделити инжењерске сате.
Најбоља пракса: Додијелите два посвећена програмера опреми. Ово спречава силос знања ако један запослени напусти компанију.
Померање калибрације представља још један значајан ризик. Оптика високе прецизности је осетљива. Амбијентални фабрички услови утичу на њих свакодневно. Тешка машинерија у близини изазива вибрације пода. Отворена врата отвора мењају амбијентално осветљење. Ови фактори временом погоршавају квалитет слике. Морате применити строге, дневне протоколе калибрације. Оператери морају сваког јутра покренути златне плоче (савршене узорке) да би проверили оптичко поравнање.
Коначно, позабавите се простором и уским грлима у току рада. Самосталне станице захтевају наменске физичке отиске. Они такође стварају логистичке изазове. Морате физички да преместите групе јединица на и са станице. Овај покрет ствара саобраћајне гужве у раду (ВИП). Колица непроверених производа ће седети и чекати на инспекцију. Нацртајте физички ток материјала пре инсталације. Уверите се да се станица за инспекцију налази у близини релевантног производног чвора како бисте минимизирали време транспорта.
Никада не заснивајте своју коначну одлуку на сјајној брошури. Спецификације произвођача одражавају савршене лабораторијске услове. Ваша фабрика није лабораторија. Потребан вам је ригорозан доказ концепта (ПоЦ) да бисте потврдили перформансе. Структурирани ПоЦ открива стварне могућности АОИ једне јединице . систем
Прво, захтевајте покретање са „познатим дефектом“. Не дозволите продавцима да тестирају само очигледне грешке. Обезбедите их одабраном мешавином узорака. Укључите „златне“ (савршене) делове. Додајте маргиналне, ивичне дефекте. Укључите недостатке које се ваши тренутни људски инспектори боре да ухвате. Присилите машину да докаже своју осетљивост. Пажљиво пратите да ли одбија златне узорке док хвата маргиналне недостатке.
Друго, процените време подешавања рецепта. Употребљивост софтвера је кључна. Предајте добављачу потпуно нову компоненту током ПоЦ-а. Покрените тајмер. Пазите тачно колико им је потребно да га програмирају од нуле. Обратите пажњу на то колико параметара ручно подешавају. Ако програмирање траје два дана, систем пада на ХМЛВ тесту флексибилности. Савремени системи би требало да програмирају једноставне геометрије за мање од сат времена.
Треће, процените подршку након продаје. Врхунска оптика повремено поквари. Софтвер захтева периодично закрпе. Не прихватајте нејасна обећања подршке. Истакните важност локалних споразума о нивоу услуга (СЛА). Потребно вам је гарантовано време одговора. Уверите се да добављач има теренске сервисне инжењере који се налазе у близини вашег објекта. Питајте о њиховим даљинским дијагностичким могућностима за брзо решавање проблема.
Уобичајена грешка: Пропуст да се тестира тачан завршни материјал. Сјајна метална компонента рефлектује светлост другачије од мат пластичне компоненте. Увек покрените ПоЦ-ове на вашим стварним производним материјалима.
Самостална оптичка инспекција не замењује ваше брзе, инлине системе. Служи као неопходна, високо специјализована допуна. Пружа екстремну прецизност потребну за ломљиве, сложене компоненте или компоненте високе вредности. Изолацијом производа од вибрација транспортера, откључавате неупоредиву дијагностичку јасноћу.
Да бисте максимално повећали своја улагања у контролу квалитета, имајте на уму ове закључке:
Ревидирајте своје тренутне стопе лажних одбијања. Високи вишак указује на то да ваш инлине систем има проблема.
Мапирајте своје ХМЛВ времена промене. Ако програмирање изазове уска грла, флексибилна ванмрежна јединица ће вратити пропусност.
Никада не прескачите ПоЦ са познатим дефектом. Тестирајте систем користећи своје најтеже уочљиве недостатке.
Уверите се да ваш посвећени тим добије опсежну обуку о подешавању визије вештачке интелигенције и управљању рецептима.
Предузмите акцију већ данас тако што ћете прикупити своје најпроблематичније узорке кварова. Изазовите три водећа добављача да их прегледају. Њихови резултати ће јасно показати да ли је самостална машина ваш оптималан следећи корак.
О: Главна разлика лежи у физичком постављању и компромису између брзине и резолуције. Инлине системи се налазе на транспортерима како би се ускладили са континуираном брзином линије. Системи са једном јединицом су ван мреже. Они дају приоритет максималној прецизности на дискретним деловима, омогућавајући сложено осветљење и дужу обраду слике без успоравања производње узводно.
О: Не. Аутоматизована оптичка инспекција се стриктно ослања на светлост и камере за процену стања видљиве површине. Не може да види кроз чврсте материјале. Проналажење унутрашњих недостатака, као што су скривене шупљине или сломљени унутрашњи трагови, захтева технологију аутоматизоване рендгенске контроле (АКСИ).
О: Време подешавања значајно варира у зависности од сложености компоненте и архитектуре софтвера. Старији системи могу захтевати неколико дана за фино подешавање алгоритама. Међутим, савремени системи визије потпомогнути вештачком интелигенцијом могу да смање креирање рецепта са дана на сате, или чак минуте за једноставне, понављајуће геометрије.
О: Повраћај инвестиције се обично дешава у року од 12 до 18 месеци. Овај временски оквир се израчунава узимајући у обзир смањење рада на ручној инспекцији, нагли пад лажних одбачених производа (прекомерно) и спречавање да веома вредне, неисправне јединице побегну до крајњег купца.