


Da fremstillingstolerancer krymper til mikroskopiske niveauer, er manuel inspektion ikke længere holdbar for komponenter med høj indsats. Det menneskelige øje kan simpelthen ikke konsekvent fange sub-millimeter defekter. Denne virkelighed tvinger procesingeniører og QA-ledere til en kritisk beslutning. De skal konstant afveje fordelene ved fuldt integrerede inline-systemer mod selvstændige, højt specialiserede inspektionsmaskiner. Begge har forskellige roller på den moderne fabriksgulv.
Vores formål her er objektivt at vurdere, hvor diskrete inspektionsenheder passer ind i din kvalitetskontrolarkitektur. Vi vil træde forbi leverandørhypen for at fokusere strengt på produktionsrealiteterne. Du har brug for løsninger, der er skræddersyet til faktiske workflow-udfordringer. Denne vejledning nedbryder operationelle forskelle, vigtige triggere for vedtagelse og væsentlige evalueringskriterier.
Du vil lære, hvordan du afbalancerer gennemstrømningsbegrænsninger mod ekstreme opløsningsbehov. Vi vil også dække, hvordan man strukturerer et proof of concept for at validere systemets ydeevne. I sidste ende vil du få den indsigt, der er nødvendig for at implementere den rigtige teknologi på det rigtige tidspunkt i din fremstillingsproces.
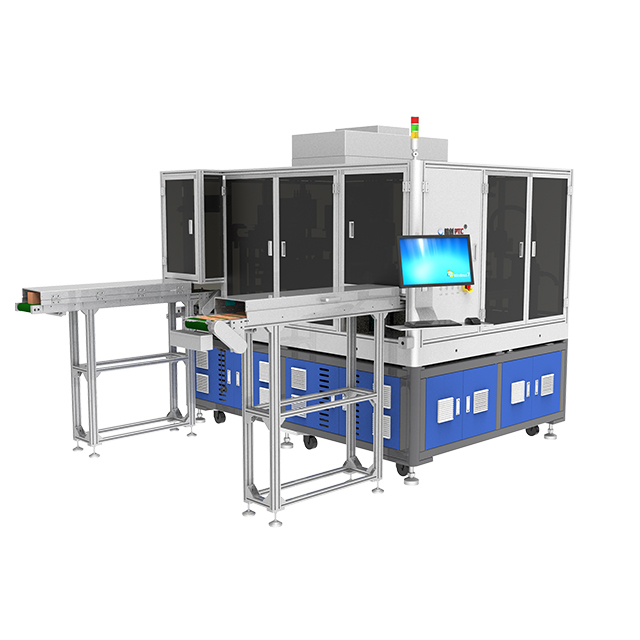
Enkelt enheds AOI-udstyr er specialbygget til diskret, højpræcisionsinspektion, ideelt til produktion af høj blanding/lavt volumen (HMLV) eller audit af komplekse komponenter.
Den udmærker sig ved meget detaljeret kosmetisk defektinspektion og specialiseret halvleder-AOI , hvor inline-gennemløbshastigheder ville kompromittere billedopløsningen.
Den primære evalueringsafvejning er mellem inspektionscyklustid og defektdetekteringsnøjagtighed (reducerer falsk-positive rater).
Succesfuld implementering kræver streng Proof of Concept (PoC)-test ved hjælp af kendte defekte prøver i stedet for udelukkende at stole på specifikationsark.
At forstå værdien af enkelt enhed AOI udstyr , skal du definere dens kategori. Disse maskiner fungerer uafhængigt af den primære kontinuerlige produktionslinje. Inline-systemer sidder direkte over et bevægeligt transportbånd. De skal holde trit med hurtige opstrøms produktionshastigheder. Standalone enheder bryder denne begrænsning. Operatører eller robotarme indlæser individuelle komponenter i dem. Denne fysiske adskillelse låser op for et nyt niveau af præcision.
Virkningsmekanismen er centreret om lokaliseret, meget kontrolleret håndtering. Lad os skitsere, hvordan udstyret isolerer en diskret komponent.
Isolering: Maskinen fastgør den enkelte enhed inde i et dedikeret, lukket inspektionskammer.
Belysning: Den anvender komplekse lyssekvenser med flere vinkler uden interferens fra omgivende fabrikslys.
Optagelse: Kameraer med høj opløsning optager flere statiske billeder fra forskellige optiske fokuspunkter.
Behandling: Systemet dedikerer intens beregningskraft til at analysere de statiske billeder for mikroskopiske fejl.
Denne afkobling fra linjehastighedsbegrænsninger giver den primære fordel. En kontinuerlig transportør kræver hurtig billedoptagelse. Hurtig optagelse begrænser eksponeringstid og lyskompleksitet. En selvstændig maskine stopper uret. Det giver mulighed for avanceret kuppelbelysning med flere vinkler. Det understøtter tunge 100+ megapixel kamerasensorer. Desuden muliggør den meget intensiv AI-drevet billedbehandling. Du får friheden til at prioritere absolut nøjagtighed over ren og skær gennemstrømning.
Faciliteter opgiver sjældent inline-systemer helt. I stedet implementerer de selvstændige enheder strategisk. Visse produktionsscenarier kræver off-line præcision. Genkendelse af disse udløsere forhindrer dyre kvalitetsudslip.
Først overveje kompleks inspektion af kosmetiske fejl . Forbrugerelektronik og medicinsk udstyr af høj værdi kræver fejlfri æstetik. Du skal identificere mikroridser, diskret misfarvning eller små kantafslag. Disse fejl gemmer sig ofte under fladt lys. De kræver specialiseret, vinklet belysning for at skabe skygger. Inline-systemer kan ikke rumme disse lange lyssekvenser. Standalone enheder cykler gennem flere lysspektre på en stationær del for at afsløre skjulte kosmetiske fejl.
Anden, halvleder AOI og avanceret emballage er stærkt afhængige af disse systemer. Inspicering af individuelle matricer eller sarte trådbindinger er notorisk vanskeligt. Præcision opvejer kraftigt den rå gennemstrømning i denne sektor. En enkelt mistet defekt i en kompleks IC-pakke ødelægger betydelig værdi. Diskret inspektion giver den nødvendige forstørrelse til sub-mikron verifikation.
For det tredje, High-Mix, Low-Volume (HMLV)-miljøer gavner enormt meget. Kontraktproducenter og tilpassede PCB-butikker skifter ofte produktserier. Inline-systemer kræver komplekse linjeskift. Standalone enheder tilbyder overlegen fleksibilitet. En operatør kalder blot en anden softwareopskrift frem. De kan skifte fra at inspicere en automotive sensor til en aerospace control board på få sekunder.
Endelig tjener disse maskiner som kraftfulde off-line revisionsværktøjer. Hurtige inline-systemer markerer ofte marginale defekter. De genererer falske positiver for at forblive sikre. Procesingeniører bruger selvstændige enheder til dyb fejlanalyse. De trækker mærkede komponenter af linjen. De kører dem gennem det intensive selvstændige system. Dette verificerer defekten og bestemmer dens grundlæggende årsag.
At vælge det rigtige maskineri kræver afbalancering af konkurrerende tekniske kapaciteter. Du skal se ud over standardspecifikationsark. Evaluering af ydeevnen kræver, at maskinens kapaciteter tilpasses dine specifikke produktionsforhold.
Du står over for en iboende afvejning mellem billedklarhed og hastighed. Højere megapixel kameraer fanger flere detaljer, men genererer massive filer. Behandling af disse filer øger inspektionstiden pr. enhed. Du skal beregne en acceptabel cyklustid baseret på dine kvalitetsudbyttekrav.
Diagram: Optisk afvejningssammenligning |
||
Inspektionsparameter |
Høj opløsning (standalone fokus) |
Høj hastighed (Inline fokus) |
|---|---|---|
Kamera megapixel |
60MP - 100MP+ |
12MP - 25MP |
Billedbehandlingstid |
2 til 10 sekunder pr. del |
Under 1 sekund pr. del |
Defekt Capture Rate |
Ekstremt høj (>99 %) |
Moderat til høj (90-95 %) |
Primær brugssag |
Revision, HMLV, Skrøbelige dele |
Masseproduktion, lav varians |
Guide dit team til at teste edge cases. Hvis en defekt tager ti sekunder at verificere, skal du sikre dig, at forsinkelsen ikke sulter nedstrøms samling.
Hardware fanger billedet. Softwaren tager faktisk beslutningen. Vurder softwarens økosystem kritisk. Ældre systemer bruger algoritmisk, regelbaseret vision. De leder efter specifikke pixelkontraster. Moderne systemer udnytter AI og Machine Learning. AI-systemer forstår acceptabel variation i produktets udseende.
Du skal kritisere den sande virkning af falske opkaldstakster. Falske afvisninger (overkill) tvinger menneskelige operatører til manuelt at inspicere dele. Dette spilder ingeniørtimer. AI-drevet vision reducerer overkill markant. Softwaren lærer over tid. Den skelner mellem en harmløs overfladerefleksion og en kritisk ridse. Bed leverandører om at demonstrere deres mål for reduktion af falske opkald under live-tests.
Ignorer ikke, hvordan maskinen fysisk rører produktet. Dårlig mekanisk håndtering ophæver fremragende optisk ydeevne. Evaluer gribe- og spændemekanismerne. Standalone enheder bruger ofte brugerdefinerede armaturer eller vakuum patroner til at holde enheden flad.
Understreg vigtigheden af skadefri håndtering. Halvlederkomponenter og optiske linser er meget skrøbelige. En hård klemme vil forårsage mikrofrakturer. Gennemgå z-aksens frigang. Sørg for, at robothåndtereren eller den manuelle indføringsbakke fungerer problemfrit. Vibration under billedoptagelse vil ødelægge inspektionen. Den mekaniske base skal dæmpe omgivende fabriksgulvvibrationer.
En fysisk adskilt maskine må ikke blive en digital ø. 'Standalone' refererer kun til fysisk placering. Systemet skal stadig føre data ind i dit bredere netværk.
Sørg for problemfri integration med dit Manufacturing Execution System (MES). Når den selvstændige enhed markerer en defekttrend, skal den øjeblikkeligt advare opstrømsstationer. Hvis ti på hinanden følgende dele viser en loddebro, bør MES automatisk standse skærmprinteren. Evaluer maskinens API-funktioner. Spørg, hvordan den håndterer sikre dataoverdragelser og arkivering af historiske defekter.
Implementering af ny teknologi introducerer altid friktion. Anerkendelse af disse implementeringsrealiteter forhindrer projektforsinkelser. Du skal tage højde for ressourcebehov ud over det oprindelige hardwarekøb.
Operatøruddannelsesbyrden er en primær udfordring. Fleksibel automatiseret optisk inspektion kræver højt kvalificeret personale. De skal programmere nye inspektionsopskrifter. Opsætning af lyssekvenser og definering af bestået/ikke bestået tærskler er kompleks. Gå ikke ud fra, at nogen linjemedarbejder kan klare dette. Du skal afsætte ingeniørtimer til omfattende uddannelse.
Bedste praksis: Tildel to dedikerede programmører til udstyret. Dette forhindrer en vidensilo, hvis én medarbejder forlader virksomheden.
Kalibreringsafdrift udgør en anden betydelig risiko. Højpræcisionsoptik er følsom. Omgivende fabriksforhold påvirker dem dagligt. Nærliggende tunge maskiner forårsager gulvvibrationer. Åbne karnadøre ændrer omgivende belysning. Disse faktorer forringer billedkvaliteten over tid. Du skal implementere strenge, daglige kalibreringsprotokoller. Operatører skal køre gyldne tavler (perfekte prøver) hver morgen for at verificere optisk justering.
Tag endelig fat på gulvplads og flaskehalse i arbejdsgangen. Standalone stationer kræver dedikerede fysiske fodspor. De skaber også logistiske udfordringer. Du skal fysisk flytte partier af enheder til og fra stationen. Denne bevægelse skaber Work in Progress (WIP) trafikpropper. Vogne med utestede produkter vil sidde og vente på inspektion. Kortlæg det fysiske materialeflow inden montering. Sørg for, at inspektionsstationen sidder ved siden af den relevante produktionsknude for at minimere transporttiden.
Baser aldrig din endelige beslutning på en blank brochure. Leverandørens specifikationer afspejler perfekte laboratorieforhold. Dit fabriksgulv er ikke et laboratorium. Du har brug for et stringent Proof of Concept (PoC) for at validere ydeevne. En struktureret PoC afslører de faktiske muligheder for enkelt enhed AOI system.
Først kræve en 'kendt defekt' kørsel. Lad ikke leverandører kun teste åbenlyse fejl. Forsyn dem med en sammensat blanding af prøver. Medtag 'gyldne' (perfekte) dele. Tilføj marginale, kant-kasse defekter. Medtag fejl, som dine nuværende menneskelige inspektører kæmper for at fange. Tving maskinen til at bevise sin følsomhed. Se nøje for at se, om den afviser de gyldne prøver, mens den fanger de marginale fejl.
For det andet, evaluer opskriftens opsætningstid. Softwarebrugbarhed er afgørende. Giv leverandøren en helt ny komponent under PoC. Start en timer. Se præcis, hvor lang tid det tager dem at programmere det fra bunden. Bemærk, hvor mange parametre de justerer manuelt. Hvis programmeringen tager to dage, består systemet ikke HMLV-fleksibilitetstesten. Moderne systemer bør programmere simple geometrier på under en time.
For det tredje, vurder support efter salg. Avanceret optik fejler lejlighedsvis. Software kræver periodisk patching. Accepter ikke vage støtteløfter. Fremhæv vigtigheden af lokale serviceniveauaftaler (SLA'er). Du har brug for garanterede svartider. Sørg for, at leverandøren har serviceteknikere placeret i nærheden af dit anlæg. Spørg om deres fjerndiagnosticeringsmuligheder for hurtig fejlfinding.
Almindelig fejl: Undladelse af at teste den nøjagtige materialefinish. En skinnende metalkomponent reflekterer lys anderledes end en mat plastikkomponent. Kør altid PoC'er på dine faktiske produktionsmaterialer.
Standalone optisk inspektion erstatter ikke dine hurtige, inline-systemer. Det fungerer som et nødvendigt, højt specialiseret supplement. Den leverer den ekstreme præcision, der kræves til skrøbelige, komplekse eller værdifulde komponenter. Ved at isolere produktet fra transportbåndsvibrationer låser du op for uovertruffen diagnostisk klarhed.
For at maksimere dine kvalitetskontrolinvesteringer skal du huske på disse takeaways:
Revider dine nuværende falske afvisningsprocenter. Høj overkill indikerer, at dit inline-system kæmper.
Kortlæg dine HMLV-omstillingstider. Hvis programmering forårsager flaskehalse, vil en fleksibel off-line enhed genoprette gennemløbet.
Spring aldrig over den kendte defekt PoC. Test systemet ved at bruge dine sværeste fejl.
Sørg for, at dit dedikerede team modtager omfattende træning i AI vision tuning og recepthåndtering.
Tag handling i dag ved at samle dine mest problematiske fejlprøver. Udfordr tre førende leverandører til at inspicere dem. Deres resultater vil tydeligt angive, om en selvstændig maskine er dit optimale næste skridt.
A: Den største forskel ligger i fysisk placering og afvejningen mellem hastighed og opløsning. Inline-systemer sidder på transportbånd for at matche kontinuerlig linjehastighed. Enkelt enhedssystemer sidder offline. De prioriterer maksimal præcision på diskrete dele, hvilket muliggør kompleks belysning og længere billedbehandling uden at bremse opstrømsproduktionen.
A: Nej. Automatiseret optisk inspektion er strengt afhængig af lys og kameraer til at evaluere synlige overfladeforhold. Den kan ikke se gennem faste materialer. At finde interne fejl, såsom skjulte hulrum eller ødelagte indre spor, kræver Automated X-ray Inspection (AXI) teknologi.
A: Opsætningstiden varierer betydeligt efter komponentkompleksitet og softwarearkitektur. Ældre systemer kan kræve flere dage at finjustere algoritmer. Moderne AI-assisterede vision-systemer kan dog reducere oprettelsen af opskrifter fra dage ned til timer eller endda minutter for enkle, gentagne geometrier.
A: Investeringsafkast indtræder generelt inden for 12 til 18 måneder. Denne tidslinje beregnes ved at medregne reduktionen af manuel inspektionsarbejde, det kraftige fald i falske afvisninger (overkill) og forebyggelsen af, at meget værdifulde, defekte enheder undslipper til slutkunden.


