


Kadangi gamybos tolerancijos mažėja iki mikroskopinių lygių, rankiniu būdu tikrinti komponentai, kuriems taikomi dideli įnašai, nebegalioja. Žmogaus akis tiesiog negali nuosekliai užfiksuoti submilimetrų defektų. Ši realybė verčia procesų inžinierius ir kokybės užtikrinimo vadovus priimti kritinį sprendimą. Jie turi nuolat sverti visiškai integruotų integruotų sistemų pranašumus, palyginti su atskiromis, labai specializuotomis tikrinimo mašinomis. Abu turi skirtingus vaidmenis šiuolaikiniame gamyklos aukšte.
Mūsų tikslas yra objektyviai įvertinti, kur atskiri tikrinimo įrenginiai tinka jūsų kokybės kontrolės architektūrai. Mes nepaisysime tiekėjų ažiotažo ir sutelksime dėmesį į gamybos realijas. Jums reikia sprendimų, pritaikytų faktiniams darbo eigos iššūkiams. Šiame vadove išskaidyti veiklos skirtumai, pagrindiniai priėmimo veiksniai ir pagrindiniai vertinimo kriterijai.
Sužinosite, kaip suderinti pralaidumo apribojimus ir ekstremalias skiriamosios gebos poreikius. Taip pat aptarsime, kaip sukurti koncepcijos įrodymą, kad būtų patvirtintas sistemos veikimas. Galiausiai gausite įžvalgų, reikalingų norint įdiegti tinkamą technologiją tinkamu gamybos proceso etapu.
Vieno vieneto AOI įranga yra specialiai sukurta atskiram, didelio tikslumo patikrinimui, idealiai tinka didelio mišinio / mažo tūrio (HMLV) gamybai arba sudėtingų komponentų auditui.
Jis pasižymi itin detaliu kosmetinių defektų patikrinimu ir specializuotu puslaidininkiniu AOI, kai vidinės pralaidos spartos pakenktų vaizdo raiškai.
Pagrindinis įvertinimo kompromisas yra tarp patikrinimo ciklo trukmės ir defektų aptikimo tikslumo (sumažinant klaidingai teigiamų rezultatų rodiklius).
Sėkmingas diegimas reikalauja griežto koncepcijos įrodymo (PoC) testavimo naudojant žinomų defektų pavyzdžius, o ne pasikliaujant vien specifikacijų lapais.
Norėdami suprasti vertę vieno vieneto AOI įranga , turite apibrėžti jos kategoriją. Šios mašinos veikia nepriklausomai nuo pagrindinės nuolatinės gamybos linijos. Inline sistemos yra tiesiai virš judančios konvejerio juostos. Jie turi neatsilikti nuo greito gamybos greičio. Atskiri įrenginiai pažeidžia šį apribojimą. Operatoriai arba robotų rankos įkelia į juos atskirus komponentus. Šis fizinis atskyrimas atveria naują tikslumo pakopą.
Veikimo mechanizmas sutelktas į lokalizuotą, labai kontroliuojamą valdymą. Apibūdinkime, kaip įranga išskiria atskirą komponentą.
Izoliavimas: mašina pritvirtina vieną įrenginį tam skirtoje uždaroje tikrinimo kameroje.
Apšvietimas: Taiko sudėtingas, kelių kampų apšvietimo sekas, netrukdydamas aplinkos gamyklinei šviesai.
Fiksavimas: didelės raiškos fotoaparatai užfiksuoja kelis statinius vaizdus iš įvairių optinių židinio taškų.
Apdorojimas: sistema skiria didelę skaičiavimo galią, kad analizuotų statinius vaizdus, ar nėra mikroskopinių trūkumų.
Šis atsiejimas nuo linijos greičio apribojimų yra pagrindinis pranašumas. Nuolatinis konvejeris reikalauja greito vaizdo fiksavimo. Greitas fotografavimas riboja ekspozicijos laiką ir apšvietimo sudėtingumą. Atskira mašina sustabdo laikrodį. Tai leidžia sukurti pažangų kelių kampų kupolinį apšvietimą. Jis palaiko sunkius 100+ megapikselių kameros jutiklius. Be to, tai leidžia labai intensyviai apdoroti AI pagrįstą vaizdą. Jūs įgyjate laisvę teikti pirmenybę absoliučiam tikslumui, o ne visiškam pralaidumui.
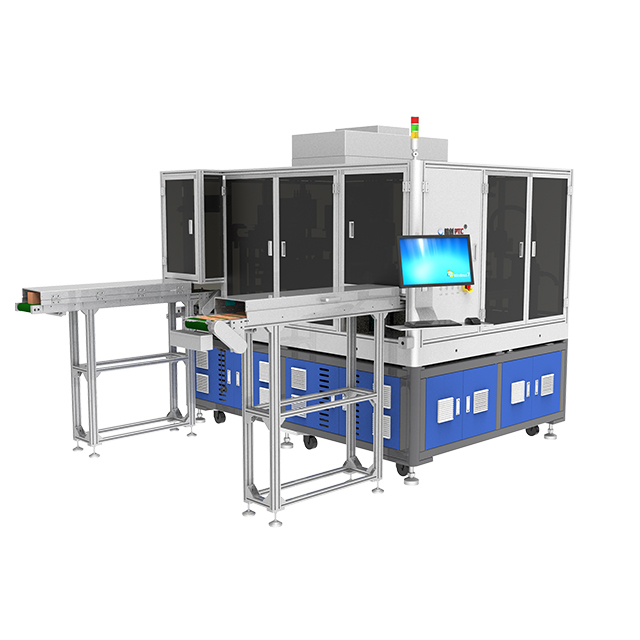
Įrenginiai retai visiškai atsisako vidinių sistemų. Vietoj to, jie strategiškai dislokuoja atskirus padalinius. Tam tikri gamybos scenarijai reikalauja tikslumo neprisijungus. Atpažinus šiuos veiksnius, išvengiama brangių kokybiškų pabėgimų.
Pirma, apsvarstykite sudėtingumą kosmetinių defektų apžiūra . Didelės vertės buitinė elektronika ir medicinos prietaisai reikalauja nepriekaištingos estetikos. Turite identifikuoti mikroįbrėžimus, subtilų spalvos pakitimą arba nedidelius krašto įbrėžimus. Šie trūkumai dažnai slepiasi esant plokščiai šviesai. Norint sukurti šešėlius, jiems reikalingas specialus kampinis apšvietimas. Inline sistemos negali pritaikyti šių ilgų apšvietimo sekų. Atskiri įrenginiai perkelia daugybę šviesos spektrų stacionarioje dalyje, kad atskleistų paslėptus kosmetinius trūkumus.
Antra, puslaidininkių AOI ir pažangios pakuotės labai priklauso nuo šių sistemų. Patikrinti atskirus štampus arba subtilius vielos ryšius yra labai sunku. Šiame sektoriuje tikslumas gerokai nusveria neapdorotą našumą. Vienas nepastebėtas sudėtingo IC paketo defektas sunaikina didelę vertę. Atskiras patikrinimas suteikia padidinimą, reikalingą submikroniniam patikrinimui.
Trečia, didelio mišinio, mažo tūrio (HMLV) aplinkos yra labai naudingos. Sutartiniai gamintojai ir individualios PCB parduotuvės dažnai keičia produktų serijas. Inline sistemos reikalauja sudėtingų linijų perjungimų. Atskiri įrenginiai pasižymi išskirtiniu lankstumu. Operatorius tiesiog iškviečia kitą programinės įrangos receptą. Jie gali per kelias sekundes pereiti nuo automobilio jutiklio tikrinimo prie kosminės erdvės valdymo plokštės.
Galiausiai šios mašinos yra galingi neprisijungus atliekamo audito įrankiai. Greitos inline sistemos dažnai pažymi ribinius defektus. Jie sukuria klaidingus teigiamus rezultatus, kad išliktų saugūs. Procesų inžinieriai giliai gedimų analizei naudoja atskirus įrenginius. Jie ištraukia pažymėtus komponentus nuo linijos. Jie paleidžia juos per intensyvią atskirą sistemą. Tai patikrina defektą ir nustato jo pagrindinę priežastį.
Norint pasirinkti tinkamą techniką, reikia subalansuoti konkuruojančias technines galimybes. Turite žiūrėti ne tik į standartinius specifikacijų lapus. Norint įvertinti našumą, reikia suderinti mašinos galimybes su konkrečiomis gamybos realijomis.
Jūs susiduriate su įgimtu kompromisu tarp vaizdo aiškumo ir greičio. Didesnės megapikselių kameros fiksuoja daugiau detalių, bet sukuria didžiulius failus. Šių failų apdorojimas padidina vieneto tikrinimo laiką. Turite apskaičiuoti priimtiną ciklo laiką, atsižvelgdami į kokybės derliaus reikalavimus.
Diagrama: optinio kompromiso palyginimas |
||
Patikrinimo parametras |
Didelė raiška (atskiras fokusavimas) |
Didelis greitis (įdėtas fokusavimas) |
|---|---|---|
Kameros megapikseliai |
60 MP – 100 MP+ |
12 MP - 25 MP |
Vaizdo apdorojimo laikas |
2–10 sekundžių vienai daliai |
Mažiau nei 1 sekundė vienai daliai |
Defektų fiksavimo rodiklis |
Itin didelis (>99 %) |
Nuo vidutinio iki didelio (90–95 %) |
Pirminio naudojimo atvejis |
Auditas, HMLV, trapios dalys |
Masinė gamyba, maža dispersija |
Nurodykite savo komandą išbandyti kraštutinius atvejus. Jei defektui patikrinti prireikia dešimties sekundžių, įsitikinkite, kad delsa nesustabdo tolesnio surinkimo.
Aparatūra fiksuoja vaizdą. Programinė įranga iš tikrųjų priima sprendimą. Kritiškai įvertinkite programinės įrangos ekosistemą. Senosiose sistemose naudojama algoritminė, taisyklėmis pagrįsta vizija. Jie ieško konkrečių pikselių kontrastų. Šiuolaikinės sistemos naudoja dirbtinį intelektą ir mašininį mokymąsi. AI sistemos supranta priimtinus gaminio išvaizdos skirtumus.
Turite sukritikuoti tikrąjį klaidingų skambučių tarifų poveikį. Klaidingi atmetimai (persistengimas) verčia operatorius rankiniu būdu iš naujo patikrinti dalis. Taip švaistomos inžinerinės valandos. AI pagrįstas regėjimas žymiai sumažina perteklinį darbą. Programinė įranga išmoksta laikui bėgant. Jis išskiria nekenksmingą paviršiaus atspindį ir kritinį įbrėžimą. Paprašykite pardavėjų tiesioginių bandymų metu parodyti klaidingų skambučių mažinimo metriką.
Neignoruokite, kaip mašina fiziškai paliečia gaminį. Prastas mechaninis valdymas paneigia puikias optines savybes. Įvertinkite sugriebimo ir suspaudimo mechanizmus. Atskiruose įrenginiuose dažnai naudojami pasirinktiniai armatūra arba vakuuminiai griebtuvai, kad įrenginys būtų plokščias.
Pabrėžkite tvarkymo be žalos svarbą. Puslaidininkiniai komponentai ir optiniai lęšiai yra labai trapūs. Atšiaurus spaustukas sukels mikrolūžius. Peržiūrėkite z ašies tarpą. Įsitikinkite, kad roboto prižiūrėtojas arba rankinio įdėjimo dėklas veikia sklandžiai. Vibracija fiksuojant vaizdą sugadins patikrinimą. Mechaninis pagrindas turi slopinti aplinkos gamyklos grindų vibracijas.
Fiziškai atskira mašina neturi tapti skaitmenine sala. 'Atskiras' reiškia tik fizinę vietą. Sistema vis tiek turi tiekti duomenis į platesnį tinklą.
Užtikrinkite sklandžią integraciją su savo gamybos vykdymo sistema (MES). Kai atskiras įrenginys pažymi defektų tendenciją, jis turi nedelsiant įspėti prieš srovę esančias stotis. Jei dešimt dalių iš eilės rodo litavimo tiltelį, MES turėtų automatiškai sustabdyti ekrano spausdintuvą. Įvertinkite mašinos API galimybes. Paklauskite, kaip jis tvarko saugų duomenų perdavimą ir istorinių defektų archyvavimą.
Naujų technologijų diegimas visada sukelia trintį. Pripažinus šias įgyvendinimo realijas išvengiama projekto vėlavimo. Turite atsižvelgti į išteklių poreikį, ne tik pradinį aparatinės įrangos įsigijimą.
Operatoriaus mokymo našta yra pagrindinis iššūkis. Lankstus automatizuotai optinei patikrai reikia aukštos kvalifikacijos personalo. Jie turi užprogramuoti naujus tikrinimo receptus. Apšvietimo sekų nustatymas ir sėkmingo/nepavykstamo slenksčių nustatymas yra sudėtingas dalykas. Nemanykite, kad bet kuris linijos darbuotojas gali tai valdyti. Turite skirti inžinerinių valandų visapusiškam mokymui.
Geriausia praktika: priskirkite du specialius programuotojus prie įrangos. Tai užkerta kelią žinių kaupimui, jei vienas darbuotojas palieka įmonę.
Kalibravimo poslinkis kelia dar vieną reikšmingą pavojų. Didelio tikslumo optika yra jautri. Gamyklos aplinkos sąlygos jas veikia kasdien. Netoliese esanti sunki technika sukelia grindų vibraciją. Atviros durys keičia aplinkos apšvietimą. Šie veiksniai laikui bėgant blogina vaizdo kokybę. Turite įgyvendinti griežtus kasdienius kalibravimo protokolus. Operatoriai kiekvieną rytą turi paleisti auksines lentas (tobulus pavyzdžius), kad patikrintų optinį išlygiavimą.
Galiausiai pašalinkite grindų plotą ir darbo eigos kliūtis. Atskiros stotys reikalauja specialių fizinių pėdsakų. Jie taip pat sukuria logistinių iššūkių. Turite fiziškai perkelti vienetų partijas į stotį ir iš jos. Dėl šio judėjimo susidaro darbo kamščiai (WIP). Neišbandytų gaminių vežimėliai sėdės laukdami patikrinimo. Prieš montuodami suplanuokite fizinį medžiagų srautą. Užtikrinkite, kad tikrinimo stotis būtų šalia atitinkamo gamybos mazgo, kad sumažintumėte transportavimo laiką.
Niekada nepriimkite galutinio sprendimo remdamiesi blizgia brošiūra. Pardavėjo specifikacijos atspindi tobulas laboratorines sąlygas. Jūsų gamyklos grindys nėra laboratorija. Norint patvirtinti našumą, reikalingas griežtas koncepcijos įrodymas (PoC). Struktūrizuotas PoC atskleidžia faktines jo galimybes vieno vieneto AOI sistema.
Pirmiausia reikalaukite 'žinomo defekto' paleidimo. Neleiskite pardavėjams išbandyti tik akivaizdžių gedimų. Pateikite jiems kuruotą mėginių mišinį. Įtraukite 'auksines' (tobulas) dalis. Pridėkite ribinius, krašto korpuso defektus. Įtraukite trūkumus, kuriuos dabartiniai žmonių inspektoriai stengiasi pastebėti. Priverskite mašiną įrodyti savo jautrumą. Atidžiai stebėkite, ar jis atmeta auksinius pavyzdžius ir pastebės ribinius trūkumus.
Antra, įvertinkite recepto nustatymo laiką. Programinės įrangos tinkamumas naudoti yra labai svarbus. Per PoC perduokite pardavėjui visiškai naują komponentą. Paleiskite laikmatį. Tiksliai stebėkite, kiek laiko jiems užtrunka, kad jį programuotų nuo nulio. Atkreipkite dėmesį, kiek parametrų jie rankiniu būdu koreguoja. Jei programavimas trunka dvi dienas, sistema neatlaiko HMLV lankstumo testo. Šiuolaikinės sistemos turėtų užprogramuoti paprastas geometrijas greičiau nei per valandą.
Trečia, įvertinkite pagalbą po pardavimo. Aukščiausios klasės optika kartais sugenda. Programinė įranga reikalauja periodinio pataisymo. Nepriimkite miglotų paramos pažadų. Pabrėžkite vietinių paslaugų lygio sutarčių (SLA) svarbą. Jums reikia garantuoto atsakymo laiko. Įsitikinkite, kad pardavėjas turi vietos aptarnavimo inžinierius, dirbančius netoli jūsų objekto. Paklauskite apie jų nuotolinės diagnostikos galimybes, kad galėtumėte greitai pašalinti triktis.
Dažna klaida: nepavyksta patikrinti tikslios medžiagos apdailos. Blizgantis metalinis komponentas atspindi šviesą kitaip nei matinis plastikinis. Visada paleiskite PoC savo faktinėms gamybos medžiagoms.
Atskira optinė patikra nepakeičia jūsų greitų integruotų sistemų. Jis tarnauja kaip būtinas, labai specializuotas priedas. Jis užtikrina ypatingą tikslumą, reikalingą trapiems, sudėtingiems ar didelės vertės komponentams. Izoliuodami gaminį nuo konvejerio vibracijos, atrakinate neprilygstamą diagnostinį aiškumą.
Norėdami maksimaliai padidinti investicijas į kokybės kontrolę, atminkite šiuos dalykus:
Patikrinkite dabartinius klaidingo atmetimo rodiklius. Didelis perteklius rodo, kad jūsų vidinei sistemai kyla sunkumų.
Nurodykite savo HMLV keitimo laiką. Jei programavimas sukelia kliūtis, lankstus neprisijungęs įrenginys atkurs pralaidumą.
Niekada nepraleiskite žinomo defekto PoC. Išbandykite sistemą naudodami sunkiausiai pastebimus trūkumus.
Įsitikinkite, kad jūsų atsidavusi komanda gaus išsamius AI regėjimo derinimo ir receptų valdymo mokymus.
Imkitės veiksmų šiandien rinkdami problemiškiausių defektų pavyzdžius. Pakvieskite tris pagrindinius pardavėjus juos patikrinti. Jų rezultatai aiškiai parodys, ar atskira mašina yra optimalus kitas žingsnis.
A: Pagrindinis skirtumas yra fizinėje vietoje ir greičio ir skiriamosios gebos kompromise. Inline sistemos yra ant konvejerių, kad atitiktų nuolatinį linijos greitį. Vieno vieneto sistemos veikia neprisijungusios. Jie teikia pirmenybę didžiausiam tikslumui atskirose dalyse, todėl sudėtingas apšvietimas ir ilgesnis vaizdo apdorojimas nesulėtėja gamybos.
A: Ne. Automatinis optinis patikrinimas griežtai priklauso nuo šviesos ir kamerų, kad įvertintų matomo paviršiaus sąlygas. Jis nemato kietų medžiagų. Norint rasti vidinių trūkumų, pvz., paslėptų tuštumų ar sulūžusių vidinių pėdsakų, reikalinga automatinio rentgeno tyrimo (AXI) technologija.
A: Sąrankos laikas labai skiriasi priklausomai nuo komponento sudėtingumo ir programinės įrangos architektūros. Senesnėms sistemoms algoritmams sureguliuoti gali prireikti kelių dienų. Tačiau šiuolaikinės AI padedamos regėjimo sistemos gali sutrumpinti receptų kūrimą nuo kelių dienų iki valandų ar net minučių paprastų, pasikartojančių geometrijų.
A: Investicijų grąža paprastai atsiranda per 12–18 mėnesių. Šis terminas apskaičiuojamas atsižvelgus į rankinio tikrinimo darbo sumažėjimą, staigų klaidingų atmetimų (perviršio) sumažėjimą ir prevenciją, kad labai vertingi, sugedę vienetai nepatektų į galutinį vartotoją.


