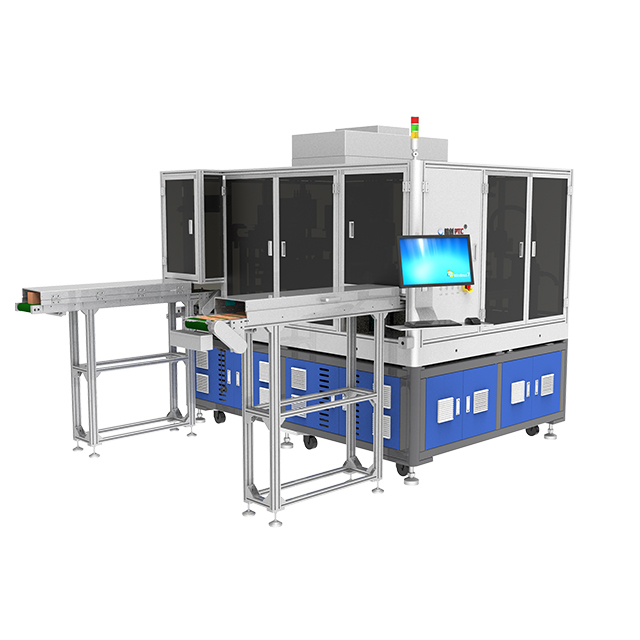
Habang ang mga pagpapaubaya sa pagmamanupaktura ay lumiliit sa mga mikroskopikong antas, ang manu-manong inspeksyon ay hindi na mabubuhay para sa mga bahagi na may mataas na stake. Ang mata ng tao ay hindi maaaring patuloy na mahuli ang mga depekto sa sub-millimeter. Pinipilit ng katotohanang ito ang mga inhinyero ng proseso at mga tagapamahala ng QA sa isang kritikal na desisyon. Dapat nilang patuloy na timbangin ang mga benepisyo ng ganap na pinagsamang mga inline na sistema laban sa mga standalone, mataas na dalubhasang inspeksyon na makina. Parehong may natatanging mga tungkulin sa modernong palapag ng pabrika.
Ang layunin namin dito ay ang layuning suriin kung saan ang mga discrete inspection unit ay nababagay sa iyong arkitektura ng kontrol sa kalidad. Lalampasan natin ang hype ng vendor para mahigpit na tumuon sa mga realidad ng produksyon. Kailangan mo ng mga solusyon na iniayon sa aktwal na mga hamon sa daloy ng trabaho. Pinaghihiwa-hiwalay ng gabay na ito ang mga pagkakaiba sa pagpapatakbo, pangunahing mga trigger para sa pag-aampon, at mahahalagang pamantayan sa pagsusuri.
Matututuhan mo kung paano balansehin ang mga hadlang sa throughput laban sa mga pangangailangan sa matinding resolusyon. Tatalakayin din namin kung paano buuin ang isang patunay ng konsepto upang mapatunayan ang pagganap ng system. Sa huli, makakakuha ka ng mga insight na kailangan para i-deploy ang tamang teknolohiya sa tamang yugto ng iyong proseso ng pagmamanupaktura.
Ang nag-iisang unit na kagamitan ng AOI ay sadyang binuo para sa discrete, high-precision inspection, perpekto para sa high-mix/low-volume (HMLV) production o complex component auditing.
Napakahusay nito sa napakadetalyadong cosmetic defect inspection at espesyal na semiconductor AOI kung saan ang inline na throughput na bilis ay makompromiso ang resolution ng imahe.
Ang pangunahing tradeoff ng pagsusuri ay sa pagitan ng oras ng ikot ng inspeksyon at katumpakan ng pagtuklas ng depekto (pagbabawas ng mga rate ng false-positive).
Ang matagumpay na pagpapatupad ay nangangailangan ng mahigpit na pagsubok ng Proof of Concept (PoC) gamit ang mga kilalang-depektong sample sa halip na umasa lamang sa mga spec sheet.
Upang maunawaan ang halaga ng single unit AOI equipment , dapat mong tukuyin ang kategorya nito. Ang mga makinang ito ay gumagana nang nakapag-iisa mula sa pangunahing tuluy-tuloy na linya ng produksyon. Direktang nakaupo ang mga inline system sa ibabaw ng gumagalaw na conveyor belt. Dapat silang makasabay sa mabilis na bilis ng paggawa ng upstream. Ang mga standalone na unit ay lumalabag sa limitasyong ito. Ang mga operator o robotic arm ay naglalagay ng mga indibidwal na bahagi sa kanila. Ang pisikal na paghihiwalay na ito ay nagbubukas ng bagong antas ng katumpakan.
Ang mekanismo ng pagkilos ay nakasentro sa naisalokal, lubos na kinokontrol na paghawak. Ibalangkas natin kung paano ibinubukod ng kagamitan ang isang discrete component.
Paghihiwalay: Sinisiguro ng makina ang nag-iisang unit sa loob ng isang nakatalaga, nakapaloob na silid ng inspeksyon.
Pag-iilaw: Inilalapat nito ang mga kumplikado, maraming anggulo na pagkakasunud-sunod ng pag-iilaw nang walang interference mula sa ilaw ng pabrika sa paligid.
Pag-capture: Kinukuha ng mga high-resolution na camera ang maraming static na larawan mula sa iba't ibang optical focal point.
Pagproseso: Naglalaan ang system ng matinding computational power upang pag-aralan ang mga static na larawan para sa mga microscopic na bahid.
Ang decoupling na ito mula sa line-speed constraints ay nagbibigay ng pangunahing bentahe. Ang isang tuluy-tuloy na conveyor ay nangangailangan ng mabilis na pagkuha ng larawan. Nililimitahan ng mabilis na pagkuha ang oras ng pagkakalantad at pagiging kumplikado ng pag-iilaw. Isang standalone na makina ang humihinto sa orasan. Nagbibigay-daan ito para sa advanced multi-angle dome lighting. Sinusuportahan nito ang mabibigat na 100+ megapixel na sensor ng camera. Higit pa rito, binibigyang-daan nito ang lubos na masinsinang pagpoproseso ng imahe na hinimok ng AI. Nagkakaroon ka ng kalayaang unahin ang ganap na katumpakan kaysa sa manipis na throughput.
Bihirang iwanan ng mga pasilidad ang mga inline na system. Sa halip, madiskarteng inilalagay nila ang mga standalone na unit. Ang ilang partikular na sitwasyon sa produksyon ay nangangailangan ng off-line na katumpakan. Ang pagkilala sa mga trigger na ito ay pumipigil sa mga magastos na pagtakas sa kalidad.
Una, isaalang-alang ang kumplikado cosmetic defect inspection . Ang mataas na halaga ng consumer electronics at mga medikal na device ay nangangailangan ng walang kamali-mali na aesthetics. Dapat mong tukuyin ang mga micro-scratch, banayad na pagkawalan ng kulay, o mga maliliit na chip sa gilid. Ang mga bahid na ito ay madalas na nagtatago sa ilalim ng patag na liwanag. Nangangailangan sila ng dalubhasang, anggulong pag-iilaw upang lumikha ng mga anino. Hindi kayang tanggapin ng mga inline system ang mahahabang pagkakasunud-sunod ng pag-iilaw na ito. Ang mga standalone na unit ay umiikot sa maraming light spectrum sa isang nakatigil na bahagi upang ipakita ang mga nakatagong cosmetic flaws.
Pangalawa, Ang semiconductor AOI at advanced na packaging ay lubos na umaasa sa mga system na ito. Ang pag-inspeksyon ng mga indibidwal na namatay o ang mga pinong wire bond ay napakahirap. Ang katumpakan ay lubos na lumalampas sa raw throughput sa sektor na ito. Ang isang napalampas na depekto sa isang kumplikadong pakete ng IC ay sumisira ng makabuluhang halaga. Ang discrete inspection ay nagbibigay ng magnification na kailangan para sa sub-micron na pag-verify.
Pangatlo, ang High-Mix, Low-Volume (HMLV) na kapaligiran ay lubos na nakikinabang. Ang mga tagagawa ng kontrata at pasadyang mga tindahan ng PCB ay madalas na nagbabago ng mga pagtakbo ng produkto. Ang mga inline na system ay nangangailangan ng mga kumplikadong pagpapalit ng linya. Nag-aalok ang mga standalone unit ng higit na kakayahang umangkop. Ang isang operator ay tumatawag lamang ng ibang recipe ng software. Maaari silang lumipat mula sa pag-inspeksyon sa isang automotive sensor patungo sa isang aerospace control board sa ilang segundo.
Sa wakas, ang mga makinang ito ay nagsisilbing makapangyarihang off-line na mga tool sa pag-audit. Ang mga mabilis na inline na system ay kadalasang nagba-flag ng mga marginal na depekto. Gumagawa sila ng mga maling positibo upang manatiling ligtas. Gumagamit ang mga inhinyero ng proseso ng mga standalone na unit para sa malalim na pagsusuri sa pagkabigo. Hinugot nila ang mga naka-flag na bahagi mula sa linya. Pinapatakbo nila ang mga ito sa pamamagitan ng masinsinang standalone na sistema. Bine-verify nito ang depekto at tinutukoy ang ugat nito.
Ang pagpili ng tamang makinarya ay nangangailangan ng pagbabalanse ng mga nakikipagkumpitensyang teknikal na kakayahan. Dapat kang tumingin sa kabila ng mga karaniwang sheet ng detalye. Ang pag-evaluate ng performance ay nangangailangan ng pag-align ng mga kakayahan ng makina sa iyong mga partikular na realidad sa produksyon.
Nahaharap ka sa isang likas na tradeoff sa pagitan ng kalinawan at bilis ng imahe. Ang mas mataas na megapixel na mga camera ay kumukuha ng mas maraming detalye ngunit bumubuo ng napakalaking file. Ang pagpoproseso ng mga file na ito ay nagpapataas ng oras ng inspeksyon bawat yunit. Dapat mong kalkulahin ang isang katanggap-tanggap na cycle time batay sa iyong mga kinakailangan sa kalidad ng ani.
Tsart: Paghahambing ng Optical Tradeoff |
||
Parameter ng Inspeksyon |
High Resolution (Standalone Focus) |
Mataas na Bilis (Inline na Focus) |
|---|---|---|
Mga Megapixel ng Camera |
60MP - 100MP+ |
12MP - 25MP |
Oras ng Pagproseso ng Larawan |
2 hanggang 10 segundo bawat bahagi |
Wala pang 1 segundo bawat bahagi |
Rate ng Pagkuha ng Depekto |
Napakataas (>99%) |
Katamtaman hanggang Mataas (90-95%) |
Pangunahing Kaso ng Paggamit |
Pag-audit, HMLV, Mga marupok na bahagi |
Mass production, mababang pagkakaiba |
Gabayan ang iyong team na subukan ang mga edge case. Kung ang isang depekto ay tumatagal ng sampung segundo upang ma-verify, tiyaking ang pagkaantala ay hindi magpapagutom sa downstream na pagpupulong.
Kinukuha ng hardware ang larawan. Ang software talaga ang gumagawa ng desisyon. Suriin nang kritikal ang software ecosystem. Gumagamit ang mga legacy system ng algorithmic, batay sa panuntunan na pananaw. Naghahanap sila ng mga partikular na pixel contrast. Ang mga modernong system ay gumagamit ng AI at Machine Learning. Naiintindihan ng mga AI system ang katanggap-tanggap na pagkakaiba-iba sa hitsura ng produkto.
Dapat mong punahin ang tunay na epekto ng mga rate ng maling tawag. Pinipilit ng mga maling pagtanggi (overkill) ang mga operator ng tao na manu-manong muling suriin ang mga bahagi. Sinasayang nito ang mga oras ng engineering. Malaking binabawasan ng AI-driven vision ang overkill. Ang software ay natututo sa paglipas ng panahon. Ito ay nakikilala sa pagitan ng isang hindi nakakapinsalang pagmuni-muni sa ibabaw at isang kritikal na gasgas. Hilingin sa mga vendor na ipakita ang kanilang mga sukatan ng pagbabawas ng maling tawag sa mga live na pagsubok.
Huwag pansinin kung paano pisikal na hinawakan ng makina ang produkto. Ang mahinang mekanikal na paghawak ay nagpapawalang-bisa sa mahusay na optical performance. Suriin ang mga mekanismo ng gripping at clamping. Ang mga standalone na unit ay kadalasang gumagamit ng mga custom na fixture o vacuum chuck para hawakan ang unit na flat.
Idiin ang kahalagahan ng walang pinsalang paghawak. Ang mga bahagi ng semiconductor at optical lens ay lubhang marupok. Ang isang malupit na clamp ay magdudulot ng micro-fractures. Suriin ang z-axis clearance. Tiyaking gumagana nang maayos ang robotic handler o manual insertion tray. Ang panginginig ng boses sa panahon ng pagkuha ng larawan ay makakasira sa inspeksyon. Dapat basagin ng mekanikal na base ang mga vibrations sa sahig ng pabrika sa paligid.
Ang isang pisikal na hiwalay na makina ay hindi dapat maging isang digital na isla. Ang 'Standalone' ay tumutukoy lamang sa pisikal na pagkakalagay. Dapat pa ring mag-feed ng data ang system sa iyong mas malawak na network.
Tiyakin ang tuluy-tuloy na pagsasama sa iyong Manufacturing Execution System (MES). Kapag ang standalone na unit ay nag-flag ng isang depektong trend, dapat itong agad na alertuhan ang mga upstream na istasyon. Kung ang sampung magkakasunod na bahagi ay nagpapakita ng solder bridge, dapat awtomatikong ihinto ng MES ang screen printer. Suriin ang mga kakayahan ng API ng makina. Itanong kung paano nito pinangangasiwaan ang mga secure na handoff ng data at makasaysayang pag-archive ng depekto.
Ang pag-deploy ng bagong teknolohiya ay palaging nagpapakilala ng alitan. Ang pagkilala sa mga katotohanan sa pagpapatupad na ito ay pumipigil sa mga pagkaantala ng proyekto. Dapat mong isaalang-alang ang mga hinihingi ng mapagkukunan lampas sa paunang pagbili ng hardware.
Ang pasanin sa pagsasanay ng operator ay isang pangunahing hamon. Flexible ang awtomatikong optical inspeksyon ay nangangailangan ng mataas na kasanayang tauhan. Dapat silang magprograma ng mga bagong recipe ng inspeksyon. Ang pag-set up ng mga pagkakasunud-sunod ng pag-iilaw at pagtukoy ng mga pass/fail threshold ay kumplikado. Huwag ipagpalagay na maaaring pamahalaan ito ng sinumang line worker. Dapat kang maglaan ng mga oras ng engineering para sa komprehensibong pagsasanay.
Pinakamahusay na Pagsasanay: Magtalaga ng dalawang dedikadong programmer sa kagamitan. Pinipigilan nito ang isang knowledge silo kung ang isang empleyado ay umalis sa kumpanya.
Ang pagkakalibrate drift ay nagdudulot ng isa pang malaking panganib. Ang mga high-precision na optika ay sensitibo. Ang mga kondisyon ng kapaligiran sa pabrika ay nakakaapekto sa kanila araw-araw. Ang mga kalapit na mabibigat na makinarya ay nagdudulot ng panginginig ng boses sa sahig. Binabago ng mga bukas na pintuan ng bay ang ambient lighting. Ang mga salik na ito ay nagpapababa sa kalidad ng larawan sa paglipas ng panahon. Dapat mong ipatupad ang mahigpit, pang-araw-araw na mga protocol ng pagkakalibrate. Ang mga operator ay dapat magpatakbo ng mga golden board (perpektong sample) tuwing umaga upang i-verify ang optical alignment.
Panghuli, tugunan ang espasyo sa sahig at mga bottleneck ng daloy ng trabaho. Ang mga standalone na istasyon ay nangangailangan ng mga nakalaang pisikal na yapak. Lumilikha din sila ng mga hamon sa logistik. Dapat mong pisikal na ilipat ang mga batch ng mga yunit papunta at mula sa istasyon. Lumilikha ang kilusang ito ng Work in Progress (WIP) traffic jams. Ang mga cart ng mga hindi pa nasusubukang produkto ay uupo na naghihintay para sa inspeksyon. I-mapa ang daloy ng pisikal na materyal bago i-install. Tiyakin na ang istasyon ng inspeksyon ay nakaupo sa tabi ng nauugnay na node ng produksyon upang mabawasan ang oras ng transportasyon.
Huwag ibatay ang iyong huling desisyon sa isang makintab na brochure. Ang mga detalye ng vendor ay sumasalamin sa perpektong kondisyon ng laboratoryo. Ang iyong factory floor ay hindi isang laboratoryo. Kailangan mo ng mahigpit na Proof of Concept (PoC) para ma-validate ang performance. Ang isang nakabalangkas na PoC ay nagpapakita ng mga aktwal na kakayahan ng solong yunit na sistema ng AOI.
Una, humiling ng isang 'kilalang depekto' na pagtakbo. Huwag hayaan ang mga vendor na subukan lamang ang mga halatang pagkabigo. Bigyan sila ng isang na-curate na halo ng mga sample. Isama ang 'golden' (perpektong) bahagi. Magdagdag ng marginal, edge-case na mga depekto. Isama ang mga depekto na ang iyong kasalukuyang mga inspektor ng tao ay nahihirapang mahuli. Pilitin ang makina na patunayan ang pagiging sensitibo nito. Panoorin nang mabuti upang makita kung tinatanggihan nito ang mga gintong sample habang nahuhuli ang mga marginal flaws.
Pangalawa, suriin ang oras ng pag-setup ng recipe. Ang kakayahang magamit ng software ay mahalaga. Ibigay sa vendor ang isang ganap na bagong bahagi sa panahon ng PoC. Magsimula ng timer. Eksaktong panoorin kung gaano katagal nila itong i-program mula sa simula. Pansinin kung gaano karaming mga parameter ang manu-mano nilang na-tweak. Kung ang programming ay tumatagal ng dalawang araw, ang system ay nabigo sa HMLV flexibility test. Ang mga modernong sistema ay dapat mag-program ng mga simpleng geometry sa loob ng isang oras.
Pangatlo, suriin ang suporta pagkatapos ng pagbebenta. Paminsan-minsan ay nabigo ang mga high-end na optika. Ang software ay nangangailangan ng pana-panahong pag-patch. Huwag tanggapin ang hindi malinaw na mga pangako ng suporta. I-highlight ang kahalagahan ng mga lokal na Service Level Agreement (SLA). Kailangan mo ng mga garantisadong oras ng pagtugon. Tiyakin na ang vendor ay may mga field service engineer na matatagpuan malapit sa iyong pasilidad. Magtanong tungkol sa kanilang mga remote diagnostic na kakayahan para sa mabilis na pag-troubleshoot.
Karaniwang Pagkakamali: Nabigong subukan ang eksaktong materyal na tapusin. Ang isang makintab na bahagi ng metal ay sumasalamin sa liwanag na naiiba kaysa sa isang matte na plastik. Palaging magpatakbo ng mga PoC sa iyong aktwal na mga materyales sa produksyon.
Hindi pinapalitan ng standalone optical inspection ang iyong mabilis, inline na mga system. Ito ay nagsisilbing isang kinakailangan, lubos na dalubhasang pandagdag. Naghahatid ito ng matinding katumpakan na kinakailangan para sa marupok, kumplikado, o may mataas na halaga na mga bahagi. Sa pamamagitan ng paghihiwalay ng produkto mula sa mga vibrations ng conveyor, na-unlock mo ang walang kapantay na diagnostic clarity.
Upang i-maximize ang iyong mga pamumuhunan sa pagkontrol sa kalidad, tandaan ang mga takeaway na ito:
I-audit ang iyong kasalukuyang mga rate ng false-reject. Ang mataas na overkill ay nagpapahiwatig na ang iyong inline na system ay nahihirapan.
I-mapa ang iyong HMLV changeover times. Kung nagdudulot ng mga bottleneck ang programming, ibabalik ng nababaluktot na off-line unit ang throughput.
Huwag kailanman laktawan ang alam na depekto na PoC. Subukan ang system gamit ang iyong hardest-to-spot flaws.
Tiyaking nakakatanggap ang iyong nakatuong koponan ng malawak na pagsasanay sa AI vision tuning at pamamahala ng recipe.
Kumilos ngayon sa pamamagitan ng pangangalap ng iyong pinakaproblemang mga sample ng depekto. Hamunin ang tatlong nangungunang vendor na siyasatin ang mga ito. Ang kanilang mga resulta ay malinaw na magsasaad kung ang isang standalone na makina ang iyong pinakamainam na susunod na hakbang.
A: Ang pangunahing pagkakaiba ay nasa pisikal na pagkakalagay at ang bilis-versus-resolution tradeoff. Ang mga inline system ay nakaupo sa mga conveyor upang tumugma sa tuluy-tuloy na bilis ng linya. Naka-off-line ang mga single unit system. Priyoridad nila ang maximum na katumpakan sa mga discrete na bahagi, na nagbibigay-daan para sa kumplikadong pag-iilaw at mas mahabang pagpoproseso ng imahe nang hindi nagpapabagal sa upstream na produksyon.
A: Hindi. Ang awtomatikong optical inspeksyon ay mahigpit na umaasa sa liwanag at mga camera upang suriin ang mga nakikitang kondisyon sa ibabaw. Hindi ito makakita sa pamamagitan ng mga solidong materyales. Nangangailangan ng teknolohiyang Automated X-ray Inspection (AXI) ang paghahanap ng mga panloob na bahid, gaya ng mga nakatagong void o sirang panloob na bakas.
A: Malaki ang pagkakaiba ng oras ng pag-setup ayon sa pagiging kumplikado ng bahagi at arkitektura ng software. Maaaring mangailangan ng ilang araw ang mga lumang system para maayos ang mga algorithm. Gayunpaman, maaaring bawasan ng mga modernong AI-assisted vision system ang paggawa ng recipe mula sa mga araw hanggang sa mga oras, o kahit na minuto para sa simple at paulit-ulit na mga geometries.
A: Ang return on investment ay karaniwang nangyayari sa loob ng 12 hanggang 18 buwan. Ang timeline na ito ay kinakalkula sa pamamagitan ng pagsasaalang-alang sa pagbawas ng manu-manong inspeksyon ng paggawa, ang matalim na pagbaba sa mga maling pagtanggi (overkill), at ang pag-iwas sa napakahalaga at may sira na mga yunit na tumakas sa end customer.