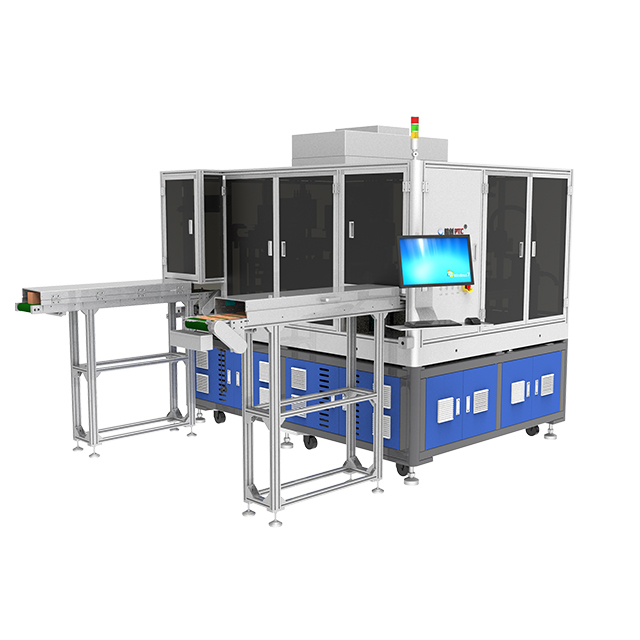
Keďže výrobné tolerancie sa zmenšujú na mikroskopickú úroveň, manuálna kontrola už nie je životaschopná pre vysokohodnotné komponenty. Ľudské oko jednoducho nedokáže dôsledne zachytiť podmilimetrové defekty. Táto realita núti procesných inžinierov a manažérov QA ku kritickému rozhodnutiu. Musia neustále zvažovať výhody plne integrovaných inline systémov so samostatnými, vysoko špecializovanými kontrolnými strojmi. Obaja majú odlišné úlohy na modernej továrni.
Naším cieľom je objektívne zhodnotiť, kde diskrétne kontrolné jednotky zapadajú do vašej architektúry kontroly kvality. Prekročíme humbuk predajcov a zameriame sa striktne na realitu výroby. Potrebujete riešenia prispôsobené skutočným výzvam pracovného toku. Táto príručka rozoberá prevádzkové rozdiely, kľúčové spúšťače prijatia a základné kritériá hodnotenia.
Dozviete sa, ako vyvážiť obmedzenia priepustnosti a extrémne potreby rozlíšenia. Budeme sa zaoberať aj tým, ako štruktúrovať dôkaz koncepcie na overenie výkonnosti systému. V konečnom dôsledku získate poznatky potrebné na nasadenie správnej technológie v správnom štádiu vášho výrobného procesu.
Jednojednotkové zariadenie AOI je účelovo skonštruované pre diskrétnu, vysoko presnú kontrolu, ideálne pre výrobu veľkých zmesí/nízkeho objemu (HMLV) alebo audit komplexných komponentov.
Vyniká vo vysoko podrobnej kontrole kozmetických defektov a špecializovanej polovodičovej AOI , kde by rýchlosť inline priepustnosti ohrozila rozlíšenie obrazu.
Primárny kompromis hodnotenia je medzi časom kontrolného cyklu a presnosťou detekcie defektov (zníženie miery falošne pozitívnych výsledkov).
Úspešná implementácia vyžaduje dôsledné testovanie Proof of Concept (PoC) s použitím vzoriek so známymi chybami namiesto spoliehania sa iba na technické listy.
Aby sme pochopili hodnotu jednotkové zariadenie AOI , musíte definovať jeho kategóriu. Tieto stroje pracujú nezávisle od hlavnej nepretržitej výrobnej linky. Inline systémy sú umiestnené priamo nad pohyblivým dopravným pásom. Musia držať krok s rýchlymi rýchlosťami výroby. Samostatné jednotky porušujú toto obmedzenie. Operátori alebo robotické ramená do nich nakladajú jednotlivé komponenty. Toto fyzické oddelenie otvára novú úroveň presnosti.
Mechanizmus pôsobenia sa sústreďuje na lokalizovanú, vysoko kontrolovanú manipuláciu. Poďme načrtnúť, ako zariadenie izoluje diskrétny komponent.
Izolácia: Stroj zabezpečuje jednu jednotku vo vyhradenej uzavretej inšpekčnej komore.
Osvetlenie: Aplikuje zložité, viacuhlové svetelné sekvencie bez rušenia okolitým svetlom továrne.
Snímanie: Kamery s vysokým rozlíšením zachytávajú viacero statických obrázkov z rôznych optických ohniskových bodov.
Spracovanie: Systém venuje intenzívny výpočtový výkon na analýzu statických obrázkov na mikroskopické chyby.
Toto oddelenie od obmedzení traťovej rýchlosti poskytuje primárnu výhodu. Kontinuálny dopravník vyžaduje rýchle snímanie obrazu. Rýchle snímanie obmedzuje expozičný čas a zložitosť osvetlenia. Samostatný stroj zastaví hodiny. Umožňuje pokročilé viacuhlové osvetlenie kupoly. Podporuje ťažké 100+ megapixelové snímače fotoaparátu. Okrem toho umožňuje vysoko intenzívne spracovanie obrazu pomocou AI. Získate slobodu uprednostniť absolútnu presnosť pred úplnou priepustnosťou.
Zariadenia len zriedka úplne opustia inline systémy. Namiesto toho strategicky rozmiestňujú samostatné jednotky. Niektoré výrobné scenáre vyžadujú off-line presnosť. Rozpoznanie týchto spúšťačov zabraňuje nákladným únikom kvality.
Najprv zvážte komplex kontrola kozmetických chýb . Vysokohodnotná spotrebná elektronika a zdravotnícke pomôcky vyžadujú bezchybnú estetiku. Musíte identifikovať mikroškrabance, jemné sfarbenie alebo drobné úlomky na hranách. Tieto nedostatky sa často skrývajú pod plochým svetlom. Vyžadujú špecializované, uhlové osvetlenie na vytváranie tieňov. Inline systémy nedokážu zvládnuť tieto zdĺhavé svetelné sekvencie. Samostatné jednotky prechádzajú viacerými svetelnými spektrami na stacionárnej časti, aby odhalili skryté kozmetické chyby.
po druhé, polovodičové AOI a pokročilé balenie sa vo veľkej miere spoliehajú na tieto systémy. Kontrola jednotlivých matríc alebo jemných drôtených väzieb je notoricky náročná. Presnosť výrazne prevažuje nad surovou priepustnosťou v tomto sektore. Jediná chybná chyba v zložitom balíku integrovaného obvodu ničí významnú hodnotu. Diskrétna kontrola poskytuje zväčšenie potrebné na submikrónové overenie.
Po tretie, prostredie s vysokým mixom a nízkym objemom (HMLV) má obrovský úžitok. Zmluvní výrobcovia a zákazkové predajne PCB často menia série produktov. Inline systémy vyžadujú komplexné zmeny liniek. Samostatné jednotky ponúkajú vynikajúcu flexibilitu. Operátor jednoducho vyvolá iný softvérový recept. Môžu prejsť z kontroly automobilového senzora na leteckú riadiacu dosku v priebehu niekoľkých sekúnd.
Nakoniec tieto stroje slúžia ako výkonné nástroje off-line auditu. Rýchle inline systémy často označujú okrajové chyby. Vytvárajú falošné pozitíva, aby zostali v bezpečí. Procesní inžinieri používajú samostatné jednotky na analýzu hlbokých porúch. Sťahujú označené komponenty z linky. Vedú ich cez intenzívny samostatný systém. To overí poruchu a určí jej hlavnú príčinu.
Výber správneho strojového zariadenia si vyžaduje vyváženie konkurenčných technických schopností. Musíte sa pozrieť nad rámec štandardných špecifikácií. Hodnotenie výkonu vyžaduje zosúladenie schopností stroja s vašou špecifickou realitou výroby.
Čelíte prirodzenému kompromisu medzi čistotou obrazu a rýchlosťou. Fotoaparáty s vyšším megapixelom zachytávajú viac detailov, ale vytvárajú obrovské súbory. Spracovanie týchto súborov zvyšuje čas kontroly na jednotku. Musíte vypočítať prijateľný čas cyklu na základe vašich požiadaviek na kvalitu.
Graf: Porovnanie optických kompromisov |
||
Parameter kontroly |
Vysoké rozlíšenie (samostatné zaostrenie) |
Vysoká rýchlosť (Inline Focus) |
|---|---|---|
Megapixely fotoaparátu |
60MP – 100MP+ |
12 MP - 25 MP |
Čas spracovania obrazu |
2 až 10 sekúnd na časť |
Menej ako 1 sekundu na časť |
Miera zachytávania defektov |
Extrémne vysoká (>99 %) |
Stredná až vysoká (90 – 95 %) |
Primárny prípad použitia |
Audit, HMLV, krehké diely |
Hromadná výroba, malý rozptyl |
Veďte svoj tím k testovaniu okrajových prípadov. Ak overenie chyby trvá desať sekúnd, uistite sa, že oneskorenie nespôsobí nedostatok montáže.
Hardvér zachytáva obraz. Softvér v skutočnosti robí rozhodnutie. Kriticky zhodnoťte softvérový ekosystém. Staršie systémy používajú algoritmickú víziu založenú na pravidlách. Hľadajú špecifické kontrasty pixelov. Moderné systémy využívajú AI a strojové učenie. Systémy AI chápu prijateľné rozdiely vo vzhľade produktu.
Musíte kritizovať skutočný vplyv sadzieb za falošné hovory. Falošné odmietnutia (overkill) nútia ľudských operátorov ručne znova kontrolovať diely. Tým sa strácajú technické hodiny. Videnie poháňané AI výrazne znižuje prehnané schopnosti. Softvér sa časom učí. Rozlišuje medzi neškodným povrchovým odrazom a kritickým škrabancom. Požiadajte predajcov, aby počas živých testov preukázali svoje metriky zníženia falošných hovorov.
Neignorujte, ako sa stroj fyzicky dotýka produktu. Zlá mechanická manipulácia neguje vynikajúci optický výkon. Vyhodnoťte uchopovacie a upínacie mechanizmy. Samostatné jednotky často používajú vlastné prípravky alebo vákuové skľučovadlá na uchytenie jednotky naplocho.
Zdôraznite dôležitosť manipulácie bez poškodenia. Polovodičové komponenty a optické šošovky sú veľmi krehké. Hrubá svorka spôsobí mikrotrhliny. Skontrolujte vôľu osi Z. Zabezpečte, aby robotický manipulátor alebo zásobník na manuálne vkladanie fungovali hladko. Vibrácie počas snímania zničia kontrolu. Mechanická základňa musí tlmiť okolité vibrácie podlahy továrne.
Fyzicky oddelený stroj sa nesmie stať digitálnym ostrovom. 'Samostatne' sa vzťahuje len na fyzické umiestnenie. Systém musí stále dodávať údaje do vašej širšej siete.
Zabezpečte bezproblémovú integráciu s vaším Manufacturing Execution System (MES). Keď samostatná jednotka označí chybový trend, musí okamžite upozorniť protiprúdové stanice. Ak desať po sebe idúcich častí ukazuje spájkovací mostík, MES by mal automaticky zastaviť sieťotlač. Vyhodnoťte možnosti rozhrania API stroja. Opýtajte sa, ako zvláda bezpečné odovzdávanie údajov a archiváciu historických chýb.
Nasadenie novej technológie vždy prináša trenie. Rozpoznanie týchto realít pri realizácii predchádza oneskoreniam projektu. Musíte počítať s požiadavkami na zdroje nad rámec počiatočného nákupu hardvéru.
Hlavnou výzvou je školenie operátorov. Flexibilné automatizovaná optická kontrola si vyžaduje vysoko kvalifikovaný personál. Musia naprogramovať nové kontrolné recepty. Nastavenie sekvencií osvetlenia a definovanie prahových hodnôt vyhovujúcich/neúspešných je zložité. Nepredpokladajte, že to môže spravovať nejaký linkový pracovník. Na komplexné školenie musíte prideliť inžinierske hodiny.
Osvedčený postup: Priraďte k zariadeniu dvoch špecializovaných programátorov. To zabraňuje silo znalostí, ak jeden zamestnanec opustí spoločnosť.
Kalibračný drift predstavuje ďalšie významné riziko. Vysoko presná optika je citlivá. Okolité továrenské podmienky ich ovplyvňujú denne. Neďaleké ťažké stroje spôsobujú vibrácie podlahy. Otvorené dvierka menia okolité osvetlenie. Tieto faktory časom zhoršujú kvalitu obrazu. Musíte implementovať prísne, denné kalibračné protokoly. Operátori musia každé ráno spustiť zlaté dosky (dokonalé vzorky), aby overili optické zarovnanie.
Nakoniec sa zamerajte na podlahovú plochu a úzke miesta v pracovnom toku. Samostatné stanice vyžadujú vyhradené fyzické stopy. Vytvárajú tiež logistické výzvy. Musíte fyzicky presunúť dávky jednotiek do a zo stanice. Tento pohyb vytvára dopravné zápchy vo fáze Work in Progress (WIP). Vozíky s netestovanými výrobkami budú čakať na kontrolu. Pred inštaláciou zmapujte fyzický tok materiálu. Uistite sa, že kontrolná stanica je umiestnená vedľa príslušného výrobného uzla, aby sa minimalizoval čas prepravy.
Nikdy nezakladajte svoje konečné rozhodnutie na lesklej brožúre. Špecifikácie dodávateľa odrážajú dokonalé laboratórne podmienky. Vaša továreň nie je laboratórium. Na overenie výkonu potrebujete prísny dôkaz koncepcie (PoC). Štruktúrovaný PoC odhaľuje skutočné schopnosti jednotný systém AOI.
Najprv požiadajte o spustenie 'známej chyby'. Nenechajte predajcov testovať iba zjavné zlyhania. Dodajte im upravenú zmes vzoriek. Zahrňte 'zlaté' (dokonalé) časti. Pridajte okrajové chyby na okraji. Zahrňte nedostatky, ktoré sa vaši súčasní ľudskí inšpektori snažia zachytiť. Donúťte stroj, aby preukázal svoju citlivosť. Pozorne sledujte, či odmieta zlaté vzorky a zároveň zachytáva okrajové nedostatky.
Po druhé, vyhodnoťte čas nastavenia receptu. Rozhodujúca je použiteľnosť softvéru. Počas PoC odovzdajte predajcovi úplne nový komponent. Spustite časovač. Presne sledujte, ako dlho im trvá naprogramovanie od začiatku. Všimnite si, koľko parametrov manuálne upravujú. Ak programovanie trvá dva dni, systém neprejde testom flexibility HMLV. Moderné systémy by mali naprogramovať jednoduché geometrie za menej ako hodinu.
Po tretie, zhodnoťte podporu po predaji. Špičková optika občas zlyhá. Softvér vyžaduje pravidelné opravy. Neprijímajte vágne sľuby podpory. Zdôraznite dôležitosť miestnych zmlúv o úrovni služieb (SLA). Potrebujete garantované časy odozvy. Uistite sa, že predajca má v blízkosti vášho zariadenia servisných technikov. Opýtajte sa na ich možnosti vzdialenej diagnostiky pre rýchle riešenie problémov.
Bežná chyba: Neschopnosť otestovať presnú povrchovú úpravu materiálu. Lesklý kovový komponent odráža svetlo inak ako matný plastový komponent. Vždy spúšťajte PoC na svojich skutočných výrobných materiáloch.
Samostatná optická kontrola nenahrádza vaše rýchle inline systémy. Slúži ako nevyhnutný, vysoko špecializovaný doplnok. Poskytuje extrémnu presnosť potrebnú pre krehké, zložité alebo vysokohodnotné komponenty. Izoláciou produktu od vibrácií dopravníka odomknete bezkonkurenčnú jasnosť diagnostiky.
Ak chcete maximalizovať svoje investície do kontroly kvality, majte na pamäti tieto poznatky:
Skontrolujte svoju aktuálnu mieru falošných odmietnutí. Vysoká prepracovanosť naznačuje, že váš inline systém má problémy.
Zmapujte si časy prechodu HMLV. Ak programovanie spôsobuje úzke miesta, flexibilná off-line jednotka obnoví priepustnosť.
Nikdy nevynechajte PoC so známou chybou. Otestujte systém pomocou vašich najťažších zistených nedostatkov.
Zaistite, aby váš špecializovaný tím absolvoval rozsiahle školenie o ladení vízie AI a správe receptov.
Podniknite kroky ešte dnes zhromaždením vzoriek najproblematickejších defektov. Vyzvite troch popredných predajcov, aby ich skontrolovali. Ich výsledky jasne ukážu, či je samostatný stroj vaším optimálnym ďalším krokom.
Odpoveď: Hlavný rozdiel spočíva vo fyzickom umiestnení a kompromise medzi rýchlosťou a rozlíšením. Inline systémy sú umiestnené na dopravníkoch, aby zodpovedali rýchlosti nepretržitej linky. Systémy s jednou jednotkou sú vypnuté. Uprednostňujú maximálnu presnosť na diskrétnych častiach, čo umožňuje komplexné osvetlenie a dlhšie spracovanie obrazu bez spomalenia produkcie.
Odpoveď: Nie. Automatizovaná optická kontrola sa pri vyhodnocovaní stavu viditeľného povrchu striktne spolieha na svetlo a kamery. Nevidí cez pevné materiály. Nájdenie vnútorných nedostatkov, ako sú skryté dutiny alebo rozbité vnútorné stopy, si vyžaduje technológiu automatizovanej röntgenovej kontroly (AXI).
Odpoveď: Čas nastavenia sa výrazne líši v závislosti od zložitosti komponentov a architektúry softvéru. Staršie systémy môžu vyžadovať niekoľko dní na doladenie algoritmov. Moderné systémy videnia s podporou AI však môžu skrátiť vytváranie receptov z dní na hodiny alebo dokonca minúty pre jednoduché, opakujúce sa geometrie.
Odpoveď: Návratnosť investície vo všeobecnosti nastáva v priebehu 12 až 18 mesiacov. Táto časová os je vypočítaná tak, že sa zohľadní redukcia manuálnej kontrolnej práce, prudký pokles falošných odmietnutí (overkill) a zabránenie úniku vysoko hodnotných, chybných jednotiek ku koncovému zákazníkovi.