


Eftersom tillverkningstoleranserna krymper till mikroskopiska nivåer är manuell inspektion inte längre genomförbar för komponenter med hög insats. Det mänskliga ögat kan helt enkelt inte konsekvent fånga sub-millimeterdefekter. Denna verklighet tvingar processingenjörer och QA-chefer till ett avgörande beslut. De måste hela tiden väga fördelarna med helt integrerade inline-system mot fristående, högt specialiserade inspektionsmaskiner. Båda har distinkta roller på det moderna fabriksgolvet.
Vårt syfte här är att objektivt utvärdera var diskreta inspektionsenheter passar in i din kvalitetskontrollarkitektur. Vi kommer att gå förbi leverantörshypen för att strikt fokusera på produktionsverkligheten. Du behöver lösningar som är skräddarsydda för faktiska arbetsflödesutmaningar. Den här guiden bryter ner operativa skillnader, viktiga triggers för antagande och viktiga utvärderingskriterier.
Du kommer att lära dig hur du balanserar genomströmningsbegränsningar mot extrema upplösningsbehov. Vi kommer också att täcka hur man strukturerar ett proof of concept för att validera systemets prestanda. I slutändan kommer du att få de insikter som behövs för att implementera rätt teknik i rätt skede av din tillverkningsprocess.
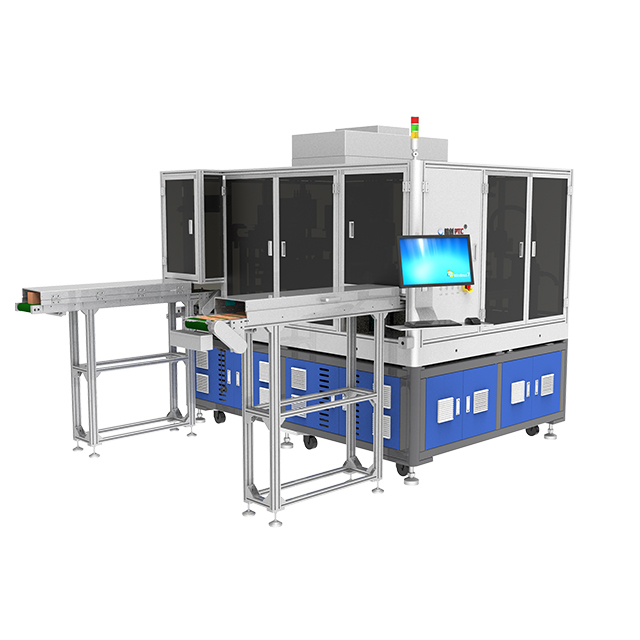
En enhets AOI-utrustning är specialbyggd för diskret inspektion med hög precision, idealisk för produktion av hög blandning/låg volym (HMLV) eller revision av komplexa komponenter.
Den utmärker sig i mycket detaljerad inspektion av kosmetiska defekter och specialiserad halvledar-AOI där inline-genomströmningshastigheter skulle äventyra bildupplösningen.
Den primära utvärderingsavvägningen är mellan inspektionscykeltid och defektdetekteringsnoggrannhet (reducerar falskt positiva frekvenser).
Framgångsrik implementering kräver rigorösa Proof of Concept-testning (PoC) med prover med kända defekter istället för att enbart förlita sig på specifikationer.
För att förstå värdet av enkel enhet AOI-utrustning måste du definiera dess kategori. Dessa maskiner fungerar oberoende av den huvudsakliga kontinuerliga produktionslinjen. Inline-system sitter direkt över ett rörligt transportband. De måste hålla jämna steg med snabba uppströms tillverkningshastigheter. Fristående enheter bryter mot denna begränsning. Operatörer eller robotarmar laddar individuella komponenter i dem. Denna fysiska separation låser upp en ny nivå av precision.
Verkningsmekanismen är centrerad på lokaliserad, mycket kontrollerad hantering. Låt oss beskriva hur utrustningen isolerar en diskret komponent.
Isolering: Maskinen säkrar den enskilda enheten i en dedikerad, sluten inspektionskammare.
Belysning: Den tillämpar komplexa ljussekvenser med flera vinklar utan störningar från omgivande fabriksbelysning.
Fånga: Högupplösta kameror tar flera statiska bilder från olika optiska fokuspunkter.
Bearbetning: Systemet tillägnar intensiv beräkningskraft för att analysera de statiska bilderna för mikroskopiska brister.
Denna frikoppling från linjehastighetsbegränsningar ger den främsta fördelen. En kontinuerlig transportör kräver snabb bildfångst. Snabb inspelning begränsar exponeringstiden och ljusets komplexitet. En fristående maskin stoppar klockan. Det möjliggör avancerad kupolbelysning med flera vinklar. Den stöder tunga 100+ megapixel kamerasensorer. Dessutom möjliggör den mycket intensiv AI-driven bildbehandling. Du får friheten att prioritera absolut noggrannhet framför ren genomströmning.
Anläggningar överger sällan inline-system helt. Istället distribuerar de fristående enheter strategiskt. Vissa produktionsscenarier kräver off-line precision. Att känna igen dessa triggers förhindrar kostsamma kvalitetsflykter.
Tänk först på komplexa kontroll av kosmetiska defekter . Högvärdig hemelektronik och medicinsk utrustning kräver felfri estetik. Du måste identifiera mikrorepor, subtil missfärgning eller små kantspån. Dessa brister gömmer sig ofta under platt ljus. De kräver specialiserad, vinklad belysning för att skapa skuggor. Inline-system kan inte ta emot dessa långa ljussekvenser. Fristående enheter cyklar genom flera ljusspektrum på en stationär del för att avslöja dolda kosmetiska brister.
Andra, halvledar-AOI och avancerade förpackningar är starkt beroende av dessa system. Att inspektera enskilda stansar eller ömtåliga trådbindningar är notoriskt svårt. Precisionen uppväger kraftigt den råa genomströmningen i denna sektor. En enda missad defekt i ett komplext IC-paket förstör betydande värde. Diskret inspektion ger den förstoring som behövs för submikronverifiering.
För det tredje, High-Mix, Low-Volume (HMLV)-miljöer gynnas enormt. Kontraktstillverkare och anpassade PCB-butiker byter ofta produktserier. Inline-system kräver komplexa linjebyten. Fristående enheter erbjuder överlägsen flexibilitet. En operatör anropar helt enkelt ett annat mjukvarurecept. De kan byta från att inspektera en fordonssensor till ett flygkontrollkort på några sekunder.
Slutligen fungerar dessa maskiner som kraftfulla off-line revisionsverktyg. Snabba inline-system flaggar ofta för marginella defekter. De genererar falska positiva resultat för att vara säkra. Processingenjörer använder fristående enheter för djupgående felanalys. De drar flaggade komponenter från linjen. De kör dem genom det intensiva fristående systemet. Detta verifierar defekten och bestämmer dess grundorsak.
Att välja rätt maskiner kräver balansering av konkurrerande tekniska förmågor. Du måste se bortom standardspecifikationsblad. Att utvärdera prestanda kräver att maskinens kapacitet anpassas till din specifika produktionsverklighet.
Du står inför en inneboende kompromiss mellan bildens klarhet och hastighet. Högre megapixelkameror fångar fler detaljer men genererar enorma filer. Bearbetning av dessa filer ökar inspektionstiden per enhet. Du måste beräkna en acceptabel cykeltid baserat på dina kvalitetskrav på avkastning.
Diagram: Jämförelse av optisk avvägning |
||
Inspektionsparameter |
Hög upplösning (fristående fokus) |
Hög hastighet (inlinefokus) |
|---|---|---|
Kamera megapixlar |
60MP - 100MP+ |
12MP - 25MP |
Bildbehandlingstid |
2 till 10 sekunder per del |
Under 1 sekund per del |
Defekt fångsthastighet |
Extremt hög (>99 %) |
Måttlig till hög (90–95 %) |
Primärt användningsfall |
Revision, HMLV, ömtåliga delar |
Massproduktion, låg varians |
Guide ditt team att testa edge case. Om en defekt tar tio sekunder att verifiera, se till att fördröjningen inte svälter nedströmsmonteringen.
Hårdvara fångar bilden. Mjukvaran fattar faktiskt beslutet. Utvärdera mjukvarans ekosystem kritiskt. Äldre system använder algoritmisk, regelbaserad vision. De letar efter specifika pixelkontraster. Moderna system utnyttjar AI och maskininlärning. AI-system förstår acceptabel variation i produktens utseende.
Du måste kritisera den verkliga effekten av falska samtalspriser. Falska avslag (overkill) tvingar mänskliga operatörer att manuellt inspektera delar på nytt. Detta slösar ingenjörstimmar. AI-driven vision minskar avsevärt överdrift. Programvaran lär sig över tiden. Den skiljer mellan en ofarlig ytreflektion och en kritisk repa. Be leverantörer att visa sina mätvärden för minskning av falska samtal under livetest.
Ignorera inte hur maskinen fysiskt berör produkten. Dålig mekanisk hantering förnekar utmärkt optisk prestanda. Utvärdera grip- och klämmekanismerna. Fristående enheter använder ofta anpassade fixturer eller vakuumchuckar för att hålla enheten platt.
Betona vikten av skadefri hantering. Halvledarkomponenter och optiska linser är mycket ömtåliga. En hård klämma kommer att orsaka mikrofrakturer. Granska z-axelns spelrum. Se till att robothanteraren eller den manuella insättningsbrickan fungerar smidigt. Vibrationer under bildtagning kommer att förstöra inspektionen. Den mekaniska basen måste dämpa omgivande fabriksgolvvibrationer.
En fysiskt separat maskin får inte bli en digital ö. 'Fristående' avser endast fysisk placering. Systemet måste fortfarande mata in data till ditt bredare nätverk.
Säkerställ sömlös integration med ditt Manufacturing Execution System (MES). När den fristående enheten flaggar en defekttrend måste den omedelbart varna uppströmsstationer. Om tio på varandra följande delar visar en lödbrygga, bör MES automatiskt stoppa skärmskrivaren. Utvärdera maskinens API-kapacitet. Fråga hur den hanterar säker dataöverföring och arkivering av historiska defekter.
Att implementera ny teknik skapar alltid friktion. Genom att inse dessa verkligheter i genomförandet förhindras projektförseningar. Du måste ta hänsyn till resursbehov utöver det ursprungliga maskinvaruköpet.
Operatörsutbildningsbördan är en primär utmaning. Flexibel automatiserad optisk inspektion kräver högutbildad personal. De måste programmera nya inspektionsrecept. Att ställa in ljussekvenser och definiera trösklar för godkänt/underkänd är komplicerat. Anta inte att någon linjearbetare kan hantera detta. Du måste tilldela ingenjörstimmar för omfattande utbildning.
Bästa praxis: Tilldela två dedikerade programmerare till utrustningen. Detta förhindrar en kunskapssilo om en anställd lämnar företaget.
Kalibreringsavdrift utgör en annan betydande risk. Högprecisionsoptik är känslig. Omgivande fabriksförhållanden påverkar dem dagligen. Närliggande tunga maskiner orsakar golvvibrationer. Öppna burkdörrar förändrar omgivningsbelysningen. Dessa faktorer försämrar bildkvaliteten med tiden. Du måste implementera strikta, dagliga kalibreringsprotokoll. Operatörer måste köra gyllene brädor (perfekta prover) varje morgon för att verifiera optisk inriktning.
Slutligen, ta itu med flaskhalsar i golvyta och arbetsflöde. Fristående stationer kräver dedikerade fysiska fotspår. De skapar också logistiska utmaningar. Du måste fysiskt flytta grupper av enheter till och från stationen. Denna rörelse skapar Work in Progress (WIP) trafikstockningar. Vagnar med oprövade produkter kommer att sitta och vänta på inspektion. Kartlägg det fysiska materialflödet före installation. Se till att inspektionsstationen sitter intill den relevanta produktionsnoden för att minimera transporttiden.
Basera aldrig ditt slutliga beslut på en blank broschyr. Leverantörens specifikationer återspeglar perfekta laboratorieförhållanden. Ditt fabriksgolv är inte ett laboratorium. Du behöver ett rigoröst Proof of Concept (PoC) för att validera prestanda. En strukturerad PoC avslöjar de faktiska funktionerna hos en enhets AOI- system.
Kräv först en 'känd defekt'-körning. Låt inte leverantörer testa bara uppenbara fel. Förse dem med en utvald blandning av prover. Inkludera 'gyllene' (perfekta) delar. Lägg till marginella, kanthusdefekter. Inkludera brister som dina nuvarande mänskliga inspektörer kämpar för att fånga. Tvinga maskinen att bevisa sin känslighet. Titta noga för att se om den förkastar de gyllene proverna samtidigt som den fångar de marginella bristerna.
För det andra, utvärdera receptets inställningstid. Mjukvarans användbarhet är avgörande. Ge leverantören en helt ny komponent under PoC. Starta en timer. Se exakt hur lång tid det tar för dem att programmera det från början. Lägg märke till hur många parametrar de justerar manuellt. Om programmeringen tar två dagar klarar systemet inte HMLV-flexibilitetstestet. Moderna system bör programmera enkla geometrier på mindre än en timme.
För det tredje, bedöm support efter försäljning. Avancerad optik misslyckas ibland. Programvara kräver periodisk korrigering. Acceptera inte vaga stödlöften. Belys vikten av lokala servicenivåavtal (SLA). Du behöver garanterade svarstider. Se till att säljaren har fältserviceingenjörer i närheten av din anläggning. Fråga om deras fjärrdiagnostikfunktioner för snabb felsökning.
Vanligt misstag: Att inte testa den exakta materialets finish. En glänsande metallkomponent reflekterar ljus annorlunda än en matt plast. Kör alltid PoCs på ditt faktiska produktionsmaterial.
Fristående optisk inspektion ersätter inte dina snabba, inline-system. Det fungerar som ett nödvändigt, högt specialiserat komplement. Den levererar den extrema precision som krävs för ömtåliga, komplexa eller högvärdiga komponenter. Genom att isolera produkten från transportörens vibrationer låser du upp en oöverträffad diagnostisk klarhet.
För att maximera dina investeringar i kvalitetskontroll, tänk på följande:
Granska dina nuvarande falska avvisningsfrekvenser. Hög overkill indikerar att ditt inline-system kämpar.
Kartlägg dina HMLV-bytetider. Om programmering orsakar flaskhalsar kommer en flexibel off-line-enhet att återställa genomströmningen.
Hoppa aldrig över den kända defekta PoC. Testa systemet med dina svåraste brister.
Se till att ditt engagerade team får omfattande utbildning om AI-synjustering och recepthantering.
Vidta åtgärder idag genom att samla dina mest problematiska defektprover. Utmana tre ledande leverantörer att inspektera dem. Deras resultat kommer tydligt att indikera om en fristående maskin är ditt optimala nästa steg.
S: Den största skillnaden ligger i fysisk placering och kompromissen mellan hastighet och upplösning. Inline-system sitter på transportörer för att matcha kontinuerlig linjehastighet. Enhetssystem sitter offline. De prioriterar maximal precision på diskreta delar, vilket möjliggör komplex belysning och längre bildbehandling utan att bromsa uppströmsproduktionen.
S: Nej. Automatisk optisk inspektion förlitar sig strikt på ljus och kameror för att utvärdera synliga ytförhållanden. Den kan inte se igenom fasta material. För att hitta inre brister, såsom dolda tomrum eller trasiga inre spår, krävs Automated X-ray Inspection (AXI) teknologi.
S: Installationstiden varierar avsevärt beroende på komponentkomplexitet och programvaruarkitektur. Äldre system kan ta flera dagar för att finjustera algoritmer. Men moderna AI-assisterade visionsystem kan minska receptskapandet från dagar ner till timmar, eller till och med minuter för enkla, repetitiva geometrier.
S: Avkastning på investeringen sker vanligtvis inom 12 till 18 månader. Denna tidslinje beräknas genom att ta hänsyn till minskningen av manuell inspektionsarbete, den kraftiga minskningen av falska avslag (overkill) och förhindrandet av att mycket värdefulla, defekta enheter flyr till slutkunden.


