


Kuna tootmistolerantsid vähenevad mikroskoopiliste tasemeteni, ei ole käsitsi kontrollimine enam suure panusega komponentide puhul otstarbekas. Inimsilm lihtsalt ei suuda pidevalt tabada allamillimeetriseid defekte. See reaalsus sunnib protsessiinsenere ja kvaliteedikontrolli juhte tegema kriitilise otsuse. Nad peavad pidevalt kaaluma täielikult integreeritud inline-süsteemide eeliseid eraldiseisvate, kõrgelt spetsialiseeritud kontrollimasinatega. Mõlemal on tänapäevasel tehasepõrandal erinevad rollid.
Meie eesmärk on objektiivselt hinnata, kus eraldiseisvad kontrolliüksused sobivad teie kvaliteedikontrolli arhitektuuriga. Astume mööda müüjate levikust, et keskenduda rangelt tootmise tegelikkusele. Vajate lahendusi, mis on kohandatud tegelikele töövoo väljakutsetele. Selles juhendis on ära toodud kasutuserinevused, kasutuselevõtu peamised käivitajad ja olulised hindamiskriteeriumid.
Õpid, kuidas tasakaalustada läbilaskevõime piiranguid äärmuslike eraldusvõime vajadustega. Samuti käsitleme seda, kuidas süsteemi jõudluse kinnitamiseks kontseptsiooni tõendit üles ehitada. Lõppkokkuvõttes saate teadmisi, mida on vaja õige tehnoloogia kasutuselevõtuks oma tootmisprotsessi õiges etapis.
Ühe üksuse AOI seadmed on spetsiaalselt loodud diskreetseks ja suure täpsusega kontrollimiseks, mis sobivad ideaalselt suure segamise/madala mahu (HMLV) tootmiseks või keerukate komponentide auditeerimiseks.
See paistab silma väga üksikasjaliku kosmeetiliste defektide kontrollimise ja spetsiaalse pooljuhtide AOI-ga , kus sisemine läbilaskevõime kahjustab pildi eraldusvõimet.
Esmane hindamise kompromiss on ülevaatustsükli aja ja defektide tuvastamise täpsuse vahel (vähendab valepositiivsete tulemuste määra).
Edukaks rakendamiseks on vaja ranget kontseptsiooni tõendamise (PoC) testimist, kasutades teadaolevate defektide näidiseid, selle asemel, et tugineda ainult spetsifikatsioonilehtedele.
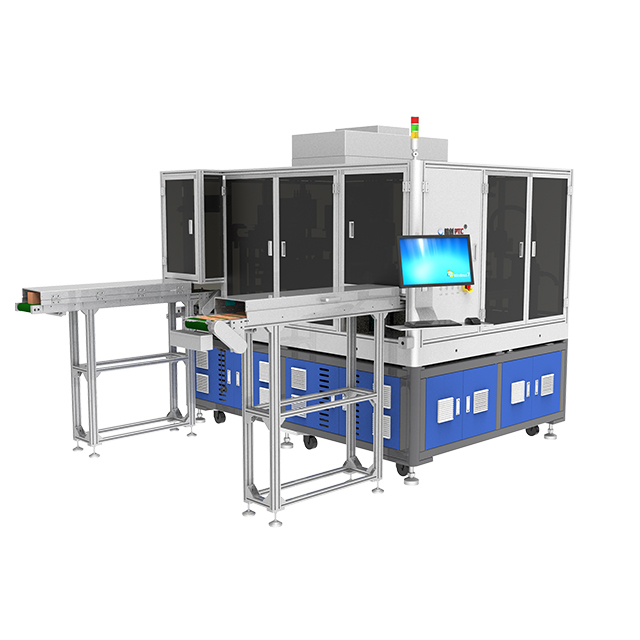
Et mõista väärtust ühe üksuse AOI seadmed , peate määratlema selle kategooria. Need masinad töötavad peamisest pidevast tootmisliinist sõltumatult. Inline-süsteemid asuvad otse liikuva konveierilindi kohal. Nad peavad sammu pidama kiirete ülesvoolu tootmiskiirustega. Eraldiseisvad üksused rikuvad seda piirangut. Operaatorid või robotkäed laadivad neisse üksikuid komponente. See füüsiline eraldamine avab uue täpsusastme.
Toimemehhanism keskendub lokaliseeritud, väga kontrollitud käsitsemisele. Kirjeldame, kuidas seade eraldab diskreetse komponendi.
Isolatsioon: masin kinnitab üksiku seadme spetsiaalsesse suletud kontrollkambrisse.
Valgustus: see rakendab keerulisi mitme nurga all olevaid valgustusseeriaid ilma ümbritseva tehasevalguse segamiseta.
Jäädvustage: kõrge eraldusvõimega kaamerad jäädvustavad erinevatest optilistest fookuspunktidest mitu staatilist pilti.
Töötlemine: süsteem pühendab intensiivse arvutusvõimsuse, et analüüsida staatiliste kujutiste mikroskoopilisi vigu.
See lahtisidumine liinikiiruse piirangutest annab peamise eelise. Pidev konveier nõuab kiiret pildistamist. Kiire jäädvustamine piirab säritusaega ja valgustuse keerukust. Iseseisev masin peatab kella. See võimaldab täiustatud mitme nurga all olevat kuplivalgustust. See toetab raskeid 100+-megapikslisi kaameraandureid. Lisaks võimaldab see väga intensiivset AI-põhist pilditöötlust. Saate vabaduse seada esikohale absoluutne täpsus puhtale läbilaskevõimele.
Rajatised loobuvad harva sisestest süsteemidest täielikult. Selle asemel kasutavad nad strateegiliselt eraldiseisvaid üksusi. Teatud tootmisstsenaariumid nõuavad võrguühenduseta täpsust. Nende päästikute äratundmine hoiab ära kulukaid kvaliteetseid põgenemisi.
Esiteks kaaluge kompleksi kosmeetiliste defektide kontroll . Väärtuslik olmeelektroonika ja meditsiiniseadmed nõuavad veatut esteetikat. Peate tuvastama mikrokriimud, peened värvimuutused või väikesed servakillud. Need vead peidavad sageli tasase valguse käes. Varjude loomiseks vajavad nad spetsiaalset nurga all olevat valgustust. Sisseehitatud süsteemid ei suuda neid pikki valgustusjadasid vastu võtta. Eraldiseisvad seadmed läbivad liikumatul osal mitut valgusspektrit, et paljastada varjatud kosmeetilised vead.
Teiseks pooljuhtide AOI ja täiustatud pakend sõltuvad suuresti nendest süsteemidest. Üksikute stantside või õrnade traatsidemete kontrollimine on kurikuulsalt keeruline. Täpsus kaalub selles sektoris kõvasti üles töötlemata läbilaskevõime. Üksainus puudulik defekt keerulises IC-paketis hävitab olulise väärtuse. Diskreetne kontroll tagab submikroniliseks kontrollimiseks vajaliku suurenduse.
Kolmandaks on suure segu ja väikese helitugevusega (HMLV) keskkonnad tohutult kasulikud. Lepingulised tootjad ja kohandatud trükkplaatide kauplused muudavad sageli tootesarja. Inline süsteemid nõuavad keerulisi liinivahetusi. Eraldiseisvad üksused pakuvad suurepärast paindlikkust. Operaator kutsub lihtsalt välja erineva tarkvararetsepti. Nad saavad sekunditega lülituda autoanduri kontrollimiselt kosmosesõiduki juhtpaneelile.
Lõpuks toimivad need masinad võimsate off-line auditeerimisvahenditena. Kiired sisemised süsteemid märgivad sageli marginaalseid defekte. Ohutuse tagamiseks genereerivad nad valepositiivseid tulemusi. Protsessiinsenerid kasutavad sügava rikkeanalüüsi jaoks eraldiseisvaid üksusi. Nad tõmbavad lipuga märgitud komponendid liinilt maha. Nad juhivad neid läbi intensiivse eraldiseisva süsteemi. See kontrollib defekti ja määrab selle algpõhjuse.
Õigete masinate valimine nõuab konkureerivate tehniliste võimaluste tasakaalustamist. Peate vaatama standardsetest spetsifikatsioonilehtedest kaugemale. Toimivuse hindamine nõuab masinate võimete vastavusse viimist teie konkreetse tootmisreaalsusega.
Te seisate silmitsi loomuliku kompromissiga pildi selguse ja kiiruse vahel. Suurema megapiksliga kaamerad jäädvustavad rohkem detaile, kuid loovad tohutuid faile. Nende failide töötlemine suurendab kontrollimise aega ühiku kohta. Peate arvutama vastuvõetava tsükliaja vastavalt oma kvaliteedinõuetele.
Diagramm: optilise kompromissi võrdlus |
||
Kontrollimise parameeter |
Kõrge eraldusvõime (eraldi fookus) |
Kiire (reasisene teravustamine) |
|---|---|---|
Kaamera megapikslid |
60 MP - 100 MP+ |
12 MP - 25 MP |
Pildi töötlemise aeg |
2 kuni 10 sekundit osa kohta |
Alla 1 sekundi ühe osa kohta |
Defektide hõivamise määr |
Äärmiselt kõrge (>99%) |
Mõõdukas kuni kõrge (90–95%) |
Esmane kasutusjuht |
Auditeerimine, HMLV, õrnad osad |
Masstootmine, madal dispersioon |
Juhendage oma meeskonda, et testida servajuhtumeid. Kui defekti kontrollimiseks kulub kümme sekundit, veenduge, et viivitus ei kahjustaks allavoolu koostu.
Riistvara jäädvustab pildi. Otsuse teeb tegelikult tarkvara. Hinda tarkvara ökosüsteemi kriitiliselt. Pärandsüsteemid kasutavad algoritmilist reeglipõhist visiooni. Nad otsivad konkreetseid pikslite kontraste. Kaasaegsed süsteemid kasutavad tehisintellekti ja masinõpet. AI-süsteemid mõistavad toote välimuse vastuvõetavaid erinevusi.
Peate kritiseerima valekõnede määrade tegelikku mõju. Vale tagasilükkamine (overkill) sunnib inimkasutajaid osi käsitsi uuesti kontrollima. See raiskab inseneritunde. AI-põhine nägemine vähendab oluliselt ülekoormust. Tarkvara õpib aja jooksul. See teeb vahet kahjutu pinnapeegelduse ja kriitilise kriimustuse vahel. Paluge müüjatel näidata oma valekõnede vähendamise mõõdikuid reaalajas testimise ajal.
Ärge jätke tähelepanuta, kuidas masin toodet füüsiliselt puudutab. Halb mehaaniline käsitsemine muudab suurepärase optilise jõudluse olematuks. Hinnake haarde- ja kinnitusmehhanisme. Eraldiseisvad seadmed kasutavad seadme tasasel hoidmiseks sageli kohandatud kinnitusvahendeid või vaakumpadruneid.
Rõhutage kahjustusteta käsitsemise tähtsust. Pooljuhtkomponendid ja optilised läätsed on väga haprad. Karm klamber põhjustab mikromurde. Vaadake üle z-telje kliirens. Veenduge, et robotkäitleja või käsitsi sisestatav salv töötaks tõrgeteta. Pildistamise ajal tekkiv vibratsioon rikub kontrolli. Mehaaniline alus peab summutama ümbritsevat tehase põranda vibratsiooni.
Füüsiliselt eraldiseisvast masinast ei tohi saada digisaart. 'Iseseisev' viitab ainult füüsilisele paigutusele. Süsteem peab siiski edastama andmeid teie laiemasse võrku.
Tagada sujuv integratsioon oma tootmise täitmissüsteemiga (MES). Kui eraldiseisev seade märgib veatrendi, peab see koheselt hoiatama ülesvoolu jaamu. Kui kümnel järjestikusel osal on jootesild, peaks MES ekraaniprinteri automaatselt peatama. Hinnake masina API-võimalusi. Küsige, kuidas see käsitleb turvalist andmevahetust ja ajalooliste defektide arhiveerimist.
Uue tehnoloogia kasutuselevõtt tekitab alati hõõrdumist. Nende rakendamise tegelikkuse teadvustamine väldib projekti viivitusi. Peate arvestama ressursivajadusega, mis ületab esialgse riistvara ostmise.
Operaatori koolituskoormus on peamine väljakutse. Paindlik automatiseeritud optiline kontroll nõuab kõrgelt kvalifitseeritud personali. Nad peavad programmeerima uued kontrolliretseptid. Valgustusjärjestuste seadistamine ja läbilaskevõime/ebaõnnestumise lävede määramine on keeruline. Ärge arvake, et ükski liinitöötaja saab sellega hakkama. Põhjalikuks koolituseks peate eraldama inseneritunde.
Parim tava: määrake seadmetele kaks pühendunud programmeerijat. See hoiab ära teadmushoidla, kui üks töötaja ettevõttest lahkub.
Kalibreerimise triiv kujutab endast veel üht olulist ohtu. Kõrge täpsusega optika on tundlik. Tehase ümbritsevad tingimused mõjutavad neid iga päev. Läheduses asuvad rasked masinad põhjustavad põranda vibratsiooni. Avatud lahtriuksed muudavad ümbritsevat valgustust. Need tegurid halvendavad aja jooksul pildikvaliteeti. Peate rakendama rangeid igapäevaseid kalibreerimisprotokolle. Operaatorid peavad optilise joonduse kontrollimiseks igal hommikul jooksma kuldsed tahvlid (täiuslikud näidised).
Lõpuks käsitlege põrandapinda ja töövoo kitsaskohti. Eraldiseisvad jaamad nõuavad spetsiaalseid füüsilisi jalajälgi. Need tekitavad ka logistilisi väljakutseid. Peate füüsiliselt teisaldama üksuste partiid jaama ja sealt tagasi. See liikumine tekitab töös käiva töö (WIP) liiklusummikuid. Testimata toodete kärud ootavad kontrolli. Enne paigaldamist kaardistage füüsiline materjalivoog. Veoaja minimeerimiseks veenduge, et ülevaatusjaam asuks vastava tootmissõlme kõrval.
Ärge kunagi tehke lõplikku otsust läikiva brošüüri põhjal. Müüja spetsifikatsioonid peegeldavad täiuslikke laboritingimusi. Teie tehase põrand ei ole labor. Toimivuse kinnitamiseks vajate ranget kontseptsiooni tõendit (PoC). Struktureeritud PoC näitab selle tegelikud võimalused ühe üksuse AOI süsteem.
Esiteks nõudke 'teadaoleva defekti' käitamist. Ärge laske müüjatel testida ainult ilmseid tõrkeid. Varustage neid kureeritud proovide seguga. Kaasake 'kuldsed' (täiuslikud) osad. Lisage marginaalsed, servakorpuse vead. Lisage vead, mida teie praegused iniminspektorid näevad vaeva. Sundige masinat oma tundlikkust tõestama. Jälgige tähelepanelikult, kas see lükkab kuldsed proovid kõrvale, tuvastades samal ajal marginaalsed vead.
Teiseks hinnake retsepti seadistamise aega. Tarkvara kasutatavus on ülioluline. Andke müüjale PoC ajal täiesti uus komponent. Käivitage taimer. Jälgige täpselt, kui kaua neil selle nullist programmeerimiseks kulub. Pange tähele, kui palju parameetreid nad käsitsi kohandavad. Kui programmeerimine võtab aega kaks päeva, ebaõnnestub süsteem HMLV paindlikkuse testis. Kaasaegsed süsteemid peaksid programmeerima lihtsaid geomeetriaid vähem kui tunniga.
Kolmandaks hinnake müügijärgset tuge. Tipptasemel optika ebaõnnestub aeg-ajalt. Tarkvara nõuab perioodilist paikamist. Ärge võtke vastu ebamääraseid toetuslubadusi. Tõstke esile kohalike teenusetaseme lepingute (SLA) tähtsust. Teil on vaja garanteeritud reageerimisaega. Veenduge, et müüjal on teie rajatise läheduses välihooldusinsenerid. Küsige nende kaugdiagnostika võimaluste kohta kiireks tõrkeotsinguks.
Levinud viga: materjali täpse viimistluse testimata jätmine. Läikiv metallkomponent peegeldab valgust erinevalt mattplastist. Käivitage alati PoC-sid oma tegelikel tootmismaterjalidel.
Eraldiseisev optiline kontroll ei asenda teie kiireid sisemisi süsteeme. See toimib vajaliku, väga spetsiifilise täiendusena. See tagab habraste, keerukate või suure väärtusega komponentide jaoks vajaliku äärmise täpsuse. Isoleerides toote konveieri vibratsiooni eest, avate enneolematu diagnostilise selguse.
Kvaliteedikontrolli investeeringute maksimeerimiseks pidage meeles järgmisi soovitusi.
Kontrollige oma praeguseid vale tagasilükkamise määrasid. Suur ülekoormus näitab, et teie süsteemisisesel süsteemil on probleeme.
Kaardistage oma HMLV vahetusajad. Kui programmeerimine põhjustab kitsaskohti, taastab paindlik off-line seade läbilaskevõime.
Ärge kunagi jätke teadaoleva defektiga PoC-d vahele. Testige süsteemi, kasutades oma kõige raskemini märgatavaid vigu.
Veenduge, et teie pühendunud meeskond saaks põhjaliku koolituse tehisintellekti nägemise häälestamise ja retseptide haldamise kohta.
Tegutsege juba täna, kogudes oma kõige probleemsemate defektide näidised. Kutsu kolm juhtivat müüjat neid kontrollima. Nende tulemused näitavad selgelt, kas eraldiseisev masin on teie optimaalne järgmine samm.
V: Peamine erinevus seisneb füüsilises paigutuses ja kiiruse ja eraldusvõime kompromissis. Inline süsteemid asuvad konveieritel, et sobitada pidevat liini kiirust. Üheüksuse süsteemid istuvad võrguühenduseta. Need seavad prioriteediks maksimaalse täpsuse diskreetsete osade puhul, võimaldades keerukat valgustust ja pikemat pilditöötlust ilma tootmist aeglustamata.
V: Ei. Automaatne optiline kontroll tugineb nähtava pinna tingimuste hindamiseks rangelt valgusele ja kaameratele. See ei näe läbi tahkete materjalide. Sisemiste vigade, näiteks varjatud tühimike või katkiste sisemiste jälgede leidmiseks on vaja automatiseeritud röntgenikontrolli (AXI) tehnoloogiat.
V: Seadistamise aeg varieerub oluliselt sõltuvalt komponendi keerukusest ja tarkvara arhitektuurist. Vanemad süsteemid võivad algoritmide täpsustamiseks kuluda mitu päeva. Kuid kaasaegsed AI-toega nägemissüsteemid võivad retseptide loomist vähendada päevadest tundideni või isegi minutiteni lihtsate korduvate geomeetriate jaoks.
V: Investeeringutasuvus saabub tavaliselt 12–18 kuu jooksul. Selle ajakava arvutamisel võetakse arvesse käsitsi kontrollimise tööjõu vähendamist, valede tagasilükkamiste arvu järsku vähenemist (ülekoormust) ja väga väärtuslike defektsete üksuste lõpptarbijani pääsemise vältimist.


