


Паколькі вытворчыя допускі скарачаюцца да мікраскапічных узроўняў, ручная праверка больш непрыдатная для кампанентаў з высокімі стаўкамі. Чалавечае вока проста не можа паслядоўна ўлавіць субміліметровыя дэфекты. Гэтая рэальнасць прымушае інжынераў-тэхнолагаў і менеджэраў па забеспячэнні якасці прымаць важнае рашэнне. Яны павінны пастаянна ўзважваць перавагі цалкам інтэграваных убудаваных сістэм у параўнанні з аўтаномнымі вузкаспецыялізаванымі машынамі для праверкі. Абодва маюць розныя ролі на сучаснай фабрыцы.
Наша мэта тут - аб'ектыўна ацаніць, дзе асобныя інспекцыйныя блокі ўпісваюцца ў вашу архітэктуру кантролю якасці. Мы абыдзем ажыятаж пастаўшчыкоў і засяродзімся выключна на рэаліях вытворчасці. Вам патрэбны рашэнні, адаптаваныя да рэальных задач працоўнага працэсу. У гэтым кіраўніцтве разглядаюцца аперацыйныя адрозненні, ключавыя фактары прыняцця і асноўныя крытэрыі ацэнкі.
Вы даведаецеся, як збалансаваць абмежаванні прапускной здольнасці з надзвычайнымі патрэбамі дазволу. Мы таксама разгледзім, як структураваць доказ канцэпцыі для праверкі прадукцыйнасці сістэмы. У рэшце рэшт, вы атрымаеце інфармацыю, неабходную для разгортвання патрэбнай тэхналогіі на патрэбным этапе вытворчага працэсу.
Адзінкавае абсталяванне AOI спецыяльна створана для дыскрэтнай, высокадакладнай праверкі, ідэальна падыходзіць для вытворчасці ў вялікіх аб'ёмах/малых аб'ёмах (HMLV) або аўдыту складаных кампанентаў.
Ён адрозніваецца высокай дэталёвай праверкай касметычных дэфектаў і спецыялізаваным паўправадніковым AOI, дзе хуткасць убудаванай прапускной здольнасці можа парушыць разрозненне выявы.
Асноўны ацэначны кампраміс паміж працягласцю цыкла праверкі і дакладнасцю выяўлення дэфектаў (памяншэнне колькасці прытворнададатных вынікаў).
Паспяховае ўкараненне патрабуе строгага тэставання Proof of Concept (PoC) з выкарыстаннем узораў з вядомымі дэфектамі, а не спадзявацца выключна на тэхнічныя характарыстыкі.
Каб зразумець каштоўнасць асобнае абсталяванне AOI , вы павінны вызначыць яго катэгорыю. Гэтыя машыны працуюць незалежна ад асноўнай бесперапыннай вытворчай лініі. Убудаваныя сістэмы размяшчаюцца непасрэдна над рухомай канвеернай стужкай. Яны павінны ісці ў нагу з высокай хуткасцю вытворчасці. Аўтаномныя прылады парушаюць гэтае абмежаванне. Аператары або рабатызаваныя рукі загружаюць у іх асобныя кампаненты. Гэта фізічнае раздзяленне адкрывае новы ўзровень дакладнасці.
Механізм дзеяння сканцэнтраваны на лакалізаваным, высокакантраляваным звароце. Давайце акрэслім, як абсталяванне ізалюе асобны кампанент.
Ізаляцыя: машына замацоўвае асобны блок у спецыяльнай закрытай агляднай камеры.
Асвятленне: ён прымяняе складаныя паслядоўнасці асвятлення пад рознымі ракурсамі без перашкод ад навакольнага завадскога святла.
Захоп: Камеры з высокім дазволам захопліваюць некалькі статычных малюнкаў з розных аптычных фокусных кропак.
Апрацоўка: сістэма прысвячае інтэнсіўную вылічальную магутнасць для аналізу статычных малюнкаў на наяўнасць мікраскапічных дэфектаў.
Такое аддзяленне ад абмежаванняў хуткасці лініі забяспечвае асноўную перавагу. Бесперапынны канвеер патрабуе хуткага захопу выявы. Хуткі захоп абмяжоўвае час экспазіцыі і складанасць асвятлення. Аўтаномная машына спыняе гадзіннік. Гэта дазваляе пашыранае шматракурснае купальнае асвятленне. Ён падтрымлівае цяжкія датчыкі камеры 100+ мегапікселяў. Акрамя таго, гэта дазваляе вельмі інтэнсіўную апрацоўку малюнкаў з дапамогай штучнага інтэлекту. Вы атрымліваеце свабоду аддаваць перавагу абсалютнай дакладнасці перад чыстай прапускной здольнасцю.
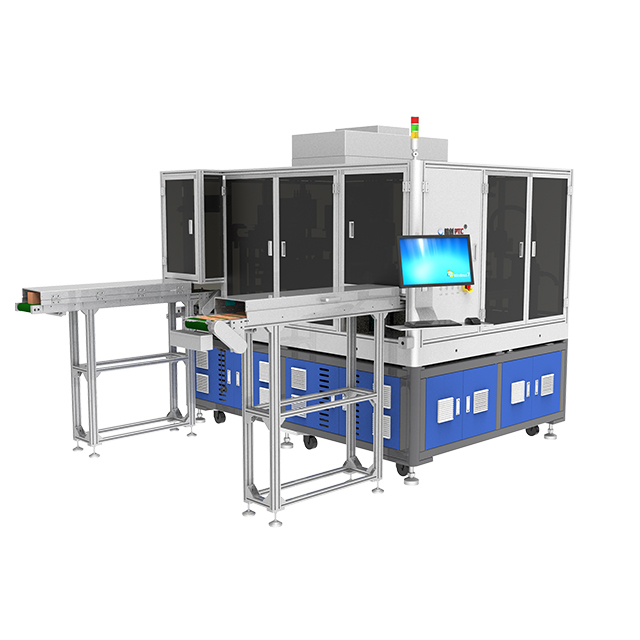
Прадпрыемствы рэдка цалкам адмаўляюцца ад убудаваных сістэм. Замест гэтага яны стратэгічна разгортваюць аўтаномныя падраздзяленні. Пэўныя сцэнарыі вытворчасці патрабуюць аўтаномнай дакладнасці. Распазнаванне гэтых трыгераў прадухіляе дарагія ўцёкі якасці.
Спачатку разгледзім комплекс агляд касметычных дэфектаў . Каштоўная бытавая электроніка і медыцынскія прылады патрабуюць бездакорнай эстэтыкі. Вы павінны выявіць мікрадрапіны, нязначнае змяненне колеру або дробныя сколы на краі. Гэтыя недахопы часта хаваюцца пад плоскім святлом. Ім патрабуецца спецыяльнае асвятленне пад вуглом для стварэння ценяў. Убудаваныя сістэмы не могуць змясціць гэтыя доўгія паслядоўнасці асвятлення. Аўтаномныя прылады цыклічна перабіраюць некалькі спектраў святла на нерухомай частцы, каб выявіць схаваныя касметычныя недахопы.
па-другое, паўправадніковыя AOI і ўдасканаленая ўпакоўка ў значнай ступені залежаць ад гэтых сістэм. Агляд асобных штампаў або далікатных драцяных злучэнняў, як вядома, складаны. Дакладнасць значна перавышае сырую прапускную здольнасць у гэтым сектары. Адзін прапушчаны дэфект у складаным корпусе IC знішчае значную каштоўнасць. Дыскрэтная праверка забяспечвае павелічэнне, неабходнае для субмікроннай праверкі.
Па-трэцяе, асяроддзе High-Mix, Low Volume (HMLV) прыносіць вялікую карысць. Кантрактныя вытворцы і цэхі вырабу друкаваных поплаткаў на заказ часта мяняюць выпускі прадукцыі. Убудаваныя сістэмы патрабуюць складаных пераключэнняў ліній. Аўтаномныя прылады забяспечваюць выдатную гнуткасць. Аператар проста выклікае іншы праграмны рэцэпт. Яны могуць за секунды пераключыцца з праверкі аўтамабільнага датчыка на аэракасмічную плату кіравання.
Нарэшце, гэтыя машыны служаць магутнымі інструментамі аўтаномнага аўдыту. Хуткія ўбудаваныя сістэмы часта адзначаюць нязначныя дэфекты. Яны ствараюць ілжывыя спрацоўванні, каб заставацца ў бяспецы. Інжынеры-тэхнолагі выкарыстоўваюць аўтаномныя прылады для глыбокага аналізу адмоваў. Яны здымаюць з лініі пазначаныя кампаненты. Яны запускаюць іх праз інтэнсіўную аўтаномную сістэму. Гэта правярае дэфект і вызначае яго першапрычыну.
Выбар правільнага абсталявання патрабуе збалансавання канкуруючых тэхнічных магчымасцей. Вы павінны глядзець не толькі на стандартныя спецыфікацыі. Ацэнка прадукцыйнасці патрабуе ўзгаднення магчымасцей машыны з вашымі канкрэтнымі вытворчымі рэаліямі.
Вы сутыкаецеся з неад'емным кампрамісам паміж выразнасцю малюнка і хуткасцю. Больш мегапіксэльныя камеры фіксуюць больш дэталяў, але ствараюць вялікія файлы. Апрацоўка гэтых файлаў павялічвае час праверкі на адзінку. Вы павінны разлічыць прымальны час цыклу на аснове вашых патрабаванняў да якаснага ўраджаю.
Дыяграма: Параўнанне аптычнага кампрамісу |
||
Параметр праверкі |
Высокая раздзяляльнасць (аўтаномны фокус) |
Высокая хуткасць (убудаваны фокус) |
|---|---|---|
Мегапіксельная камера |
60MP - 100MP+ |
12 МП - 25 МП |
Час апрацоўкі выявы |
Ад 2 да 10 секунд на частку |
Менш за 1 секунду на частку |
Каэфіцыент захопу дэфектаў |
Надзвычай высокі (>99%) |
Ад сярэдняга да высокага (90-95%) |
Асноўны варыянт выкарыстання |
Аўдыт, HMLV, далікатныя дэталі |
Масавая вытворчасць, нізкая дысперсія |
Кіруйце сваёй камандай тэставаннем крайніх выпадкаў. Калі праверка дэфекту займае дзесяць секунд, пераканайцеся, што затрымка не спыніць наступную зборку.
Абсталяванне захоплівае выяву. Праграмнае забеспячэнне фактычна прымае рашэнне. Крытычна ацэньвайце экасістэму праграмнага забеспячэння. Састарэлыя сістэмы выкарыстоўваюць алгарытмічнае бачанне, заснаванае на правілах. Яны шукаюць пэўныя піксельныя кантрасты. Сучасныя сістэмы выкарыстоўваюць штучны інтэлект і машыннае навучанне. Сістэмы штучнага інтэлекту разумеюць прымальныя адрозненні ў знешнім выглядзе прадукту.
Вы павінны крытыкаваць сапраўдны ўплыў ставак ілжывых выклікаў. Ілжывыя адмовы (перабор) прымушаюць чалавека-аператара ўручную паўторна правяраць дэталі. На гэта марнуюцца інжынерныя гадзіны. Зрок, які кіруецца штучным інтэлектам, значна зніжае празмернасць. Праграмнае забеспячэнне з часам вучыцца. Ён адрознівае бясшкоднае адлюстраванне паверхні ад крытычнай драпіны. Папытаеце пастаўшчыкоў прадэманстраваць свае паказчыкі зніжэння ілжывых выклікаў падчас жывых тэстаў.
Не ігнаруйце, як машына фізічна датыкаецца з прадуктам. Дрэннае механічнае кіраванне зводзіць на нішто выдатныя аптычныя характарыстыкі. Ацаніце захопныя і заціскныя механізмы. У аўтаномных прыладах часта выкарыстоўваюцца спецыяльныя прыстасаванні або вакуумныя патроны, каб утрымліваць прыладу роўна.
Падкрэсліце важнасць абыходжання без пашкоджанняў. Паўправадніковыя кампаненты і аптычныя лінзы вельмі далікатныя. Жорсткі заціск прывядзе да мікрапераломаў. Праглядзіце зазор па восі z. Пераканайцеся, што рабатызаваны апрацоўшчык або латок для ручной устаўкі працуюць бесперабойна. Вібрацыя падчас здымкі сапсуе агляд. Механічная падстава павінна аслабляць вібрацыю навакольнага падлогі завода.
Фізічна асобная машына не павінна ператварацца ў лічбавы востраў. 'Асобна' адносіцца толькі да фізічнага размяшчэння. Сістэма ўсё яшчэ павінна перадаваць даныя ў вашу сетку.
Забяспечце бясшвоўную інтэграцыю з вашай сістэмай кіравання вытворчасцю (MES). Калі аўтаномны блок адзначае тэндэнцыю дэфекту, ён павінен імгненна папярэдзіць станцыі вышэй па плыні. Калі дзесяць паслядоўных дэталяў паказваюць паяны мост, MES павінен аўтаматычна спыніць экранны прынтэр. Ацаніце магчымасці API машыны. Спытайце, як ён апрацоўвае бяспечную перадачу дадзеных і архіваванне гістарычных дэфектаў.
Разгортванне новых тэхналогій заўсёды выклікае трэнні. Прызнанне гэтых рэалій рэалізацыі прадухіляе затрымкі праектаў. Вы павінны ўлічваць патрабаванні да рэсурсаў, акрамя першапачатковай куплі абсталявання.
Нагрузка па падрыхтоўцы аператараў з'яўляецца асноўнай задачай. Гнуткі аўтаматызаваны аптычны кантроль патрабуе высокакваліфікаванага персаналу. Яны павінны запраграмаваць новыя рэцэпты праверкі. Наладжванне паслядоўнасці асвятлення і вызначэнне парогавых значэнняў 'прайшло/не прайшло' складана. Не мяркуйце, што любы лінейны работнік можа справіцца з гэтым. Вы павінны вылучыць інжынерныя гадзіны для комплекснага навучання.
Лепшая практыка: прызначыць двух спецыяльных праграмістаў для абсталявання. Гэта прадухіляе разрыў ведаў, калі адзін супрацоўнік пакідае кампанію.
Дрэйф каліброўкі стварае яшчэ адну значную рызыку. Высокадакладная оптыка адчувальная. Завадскія ўмовы ўплываюць на іх штодня. Цяжкае абсталяванне, якое знаходзіцца побач, выклікае вібрацыю падлогі. Адкрытыя эркерныя дзверы змяняюць навакольнае асвятленне. Гэтыя фактары з часам пагаршаюць якасць выявы. Вы павінны выконваць строгія штодзённыя пратаколы каліброўкі. Аператары павінны кожную раніцу запускаць залатыя дошкі (ідэальныя ўзоры), каб праверыць аптычнае выраўноўванне.
Нарэшце, вырашыце праблему з плошчай і працоўным працэсам. Аўтаномныя станцыі патрабуюць спецыяльных фізічных слядоў. Яны таксама ствараюць матэрыяльна-тэхнічныя праблемы. Вы павінны фізічна перамяшчаць партыі адзінак на станцыю і са станцыі. Гэты рух стварае заторы ў незавершанай працы (WIP). Вазы неправеранай прадукцыі будуць сядзець у чаканні праверкі. Складзіце карту фізічнага матэрыяльнага патоку перад устаноўкай. Пераканайцеся, што інспекцыйная станцыя знаходзіцца побач з адпаведным вытворчым вузлом, каб мінімізаваць час транспарціроўкі.
Ніколі не прымайце сваё канчатковае рашэнне на аснове глянцавай брашуры. Спецыфікацыі пастаўшчыка адлюстроўваюць ідэальныя лабараторныя ўмовы. Ваш завод - гэта не лабараторыя. Для пацверджання прадукцыйнасці вам патрэбна строгае пацверджанне канцэпцыі (PoC). Структураваны PoC паказвае рэальныя магчымасці адзінкавая сістэма AOI.
Па-першае, запатрабаваць выкананне 'вядомы дэфект'. Не дазваляйце пастаўшчыкам тэставаць толькі відавочныя збоі. Дайце ім падабраную сумесь узораў. Уключыце 'залатыя' (ідэальныя) часткі. Дадайце краявыя дэфекты. Уключыце недахопы, якія вашы цяперашнія інспектары з цяжкасцю выяўляюць. Прымусьце машыну даказаць сваю адчувальнасць. Уважліва назірайце, ці не адхіляе ён залатыя ўзоры, улоўліваючы дробныя недахопы.
Па-другое, ацаніце час падрыхтоўкі рэцэпту. Зручнасць выкарыстання праграмнага забеспячэння мае вырашальнае значэнне. Перадайце пастаўшчыку цалкам новы кампанент падчас PoC. Запусціць таймер. Паглядзіце, колькі часу спатрэбіцца ім, каб запраграмаваць яго з нуля. Звярніце ўвагу, колькі параметраў яны наладжваюць уручную. Калі праграмаванне займае два дні, сістэма не праходзіць тэст на гнуткасць HMLV. Сучасныя сістэмы павінны праграмаваць простыя геаметрыі менш чым за гадзіну.
Па-трэцяе, ацаніце падтрымку пасля продажу. Высокая оптыка часам дае збой. Праграмнае забеспячэнне патрабуе перыядычнага абнаўлення. Не прымайце расплывістыя абяцанні падтрымкі. Падкрэсліце важнасць мясцовых пагадненняў аб узроўні абслугоўвання (SLA). Вам патрэбны гарантаваны час адказу. Пераканайцеся, што пастаўшчык мае інжынераў па абслугоўванні на месцах побач з вашым аб'ектам. Спытайце аб іх магчымасцях дыстанцыйнай дыягностыкі для хуткага ліквідацыі непаладак.
Распаўсюджаная памылка: немагчыма праверыць дакладную аздабленне матэрыялу. Бліскучы металічны кампанент адлюстроўвае святло інакш, чым матавы пластыкавы. Заўсёды запускайце PoC на рэальных матэрыялах вытворчасці.
Аўтаномная аптычная праверка не замяняе вашыя хуткія ўбудаваныя сістэмы. Ён служыць неабходным вузкаспецыялізаваным дадаткам. Ён забяспечвае надзвычайную дакладнасць, неабходную для далікатных, складаных або каштоўных кампанентаў. Ізалюючы прадукт ад вібрацыі канвеера, вы адкрываеце беспрэцэдэнтную яснасць дыягностыкі.
Каб максымізаваць свае інвестыцыі ў кантроль якасці, майце на ўвазе наступныя моманты:
Праверце бягучы ўзровень ілжывых адхіленняў. Высокае перавышэнне паказвае на тое, што ваша ўбудаваная сістэма адчувае праблемы.
Адлюструйце час пераходу на HMLV. Калі праграмаванне выклікае вузкія месцы, гнуткі аўтаномны блок аднавіць прапускную здольнасць.
Ніколі не прапускайце PoC з вядомым дэфектам. Праверце сістэму, выкарыстоўваючы недахопы, якія цяжка выявіць.
Пераканайцеся, што ваша адданая каманда атрымала шырокае навучанне па наладзе бачання AI і кіраванні рэцэптамі.
Прыміце меры сёння, сабраўшы ўзоры найбольш праблемных дэфектаў. Кіньце выклік тром вядучым прадаўцам праверыць іх. Іх вынікі дакладна пакажуць, ці з'яўляецца аўтаномная машына вашым наступным крокам.
A: Асноўнае адрозненне заключаецца ў фізічным размяшчэнні і кампрамісе хуткасці супраць раздзялення. Убудаваныя сістэмы размяшчаюцца на канвеерах, каб адпавядаць хуткасці бесперапыннай лініі. Адзінкавыя сістэмы знаходзяцца ў аўтаномным рэжыме. Яны аддаюць прыярытэт максімальнай дакладнасці на асобных дэталях, дазваляючы складанае асвятленне і больш працяглую апрацоўку відарысаў без запаволення вытворчасці ўверх па плыні.
A: Не. Аўтаматызаваны аптычны кантроль строга абапіраецца на святло і камеры для ацэнкі стану бачнай паверхні. Ён не бачыць скрозь цвёрдыя матэрыялы. Пошук унутраных дэфектаў, такіх як схаваныя пустэчы або разбітыя ўнутраныя сляды, патрабуе тэхналогіі аўтаматызаванага рэнтгенаўскага кантролю (AXI).
A: Час наладжвання значна адрозніваецца ў залежнасці ад складанасці кампанентаў і архітэктуры праграмнага забеспячэння. Для больш старых сістэм можа спатрэбіцца некалькі дзён для тонкай налады алгарытмаў. Аднак сучасныя сістэмы зроку з дапамогай штучнага інтэлекту могуць скараціць стварэнне рэцэптаў з некалькіх дзён да некалькіх гадзін або нават хвілін для простых, паўтаральных геаметрый.
A: Вяртанне інвестыцый звычайна адбываецца на працягу 12-18 месяцаў. Гэты графік разлічваецца з улікам скарачэння ручной працы па інспекцыі, рэзкага зніжэння колькасці ілжывых адхіленняў (залішняга) і прадухілення траплення вельмі каштоўных дэфектных адзінак да канчатковага кліента.


