


Tā kā ražošanas pielaides sarūk līdz mikroskopiskiem līmeņiem, manuāla pārbaude vairs nav piemērota komponentiem, kuriem ir liela nozīme. Cilvēka acs vienkārši nevar konsekventi uztvert submilimetru defektus. Šī realitāte liek procesu inženieriem un kvalitātes nodrošināšanas vadītājiem pieņemt kritisku lēmumu. Viņiem ir pastāvīgi jāizvērtē pilnībā integrēto inline sistēmu priekšrocības salīdzinājumā ar atsevišķām, ļoti specializētām pārbaudes iekārtām. Abiem ir atšķirīgas lomas mūsdienu rūpnīcas stāvā.
Mūsu mērķis šeit ir objektīvi novērtēt, kur atsevišķas pārbaudes vienības iekļaujas jūsu kvalitātes kontroles arhitektūrā. Mēs pārkāpsim pārdevēju ažiotāžu, lai koncentrētos tikai uz ražošanas realitāti. Jums ir nepieciešami risinājumi, kas pielāgoti faktiskām darbplūsmas problēmām. Šajā rokasgrāmatā ir izklāstītas darbības atšķirības, galvenie pieņemšanas izraisītāji un būtiski vērtēšanas kritēriji.
Jūs uzzināsit, kā līdzsvarot caurlaidspējas ierobežojumus pret ārkārtējām izšķirtspējas vajadzībām. Mēs arī apskatīsim, kā strukturēt koncepcijas pierādījumu, lai apstiprinātu sistēmas veiktspēju. Galu galā jūs iegūsit ieskatu, kas nepieciešams, lai ieviestu pareizo tehnoloģiju pareizajā ražošanas procesa posmā.
Vienas vienības AOI aprīkojums ir īpaši izveidots diskrētai, augstas precizitātes pārbaudei, ideāli piemērots augstas sajaukšanas/maza apjoma (HMLV) ražošanai vai sarežģītu komponentu auditēšanai.
Tas izceļas ar ļoti detalizētu kosmētisko defektu pārbaudi un specializētu pusvadītāju AOI , kur iebūvētais caurlaides ātrums varētu apdraudēt attēla izšķirtspēju.
Primārais novērtēšanas kompromiss ir starp pārbaudes cikla laiku un defektu noteikšanas precizitāti (samazinot kļūdaini pozitīvu rādītāju).
Veiksmīgai ieviešanai ir nepieciešama stingra koncepcijas pierādījuma (PoC) pārbaude, izmantojot zināmu defektu paraugus, nevis paļaujoties tikai uz specifikāciju lapām.
Lai saprastu vērtību vienas vienības AOI aprīkojums , jums ir jādefinē tā kategorija. Šīs iekārtas darbojas neatkarīgi no galvenās nepārtrauktās ražošanas līnijas. Inline sistēmas atrodas tieši virs kustīgas konveijera lentes. Tiem ir jāiet kopsolī ar strauju augšupējas ražošanas ātrumu. Atsevišķas vienības pārkāpj šo ierobežojumu. Operatori vai robotu rokas tajos ievieto atsevišķas sastāvdaļas. Šī fiziskā atdalīšana paver jaunu precizitātes līmeni.
Darbības mehānisms ir vērsts uz lokalizētu, ļoti kontrolētu apstrādi. Ļaujiet mums izklāstīt, kā iekārta izolē atsevišķu komponentu.
Izolācija: iekārta nostiprina vienu vienību tam paredzētā, slēgtā pārbaudes kamerā.
Apgaismojums: tiek izmantotas sarežģītas, vairāku leņķu apgaismojuma secības bez apkārtējās rūpnīcas gaismas traucējumiem.
Uzņemšana: augstas izšķirtspējas kameras uzņem vairākus statiskus attēlus no dažādiem optiskajiem fokusa punktiem.
Apstrāde: sistēma izmanto intensīvu skaitļošanas jaudu, lai analizētu statiskos attēlus, lai noteiktu mikroskopiskus trūkumus.
Šī atsaiste no līnijas ātruma ierobežojumiem nodrošina galveno priekšrocību. Nepārtrauktam konveijers prasa ātru attēlu uzņemšanu. Ātrā uztveršana ierobežo ekspozīcijas laiku un apgaismojuma sarežģītību. Atsevišķa iekārta aptur pulksteni. Tas nodrošina uzlabotu daudzleņķu kupola apgaismojumu. Tā atbalsta smagos 100+ megapikseļu kameru sensorus. Turklāt tas nodrošina ļoti intensīvu AI vadītu attēlu apstrādi. Jūs iegūstat brīvību piešķirt prioritāti absolūtai precizitātei, nevis milzīgai caurlaidspējai.
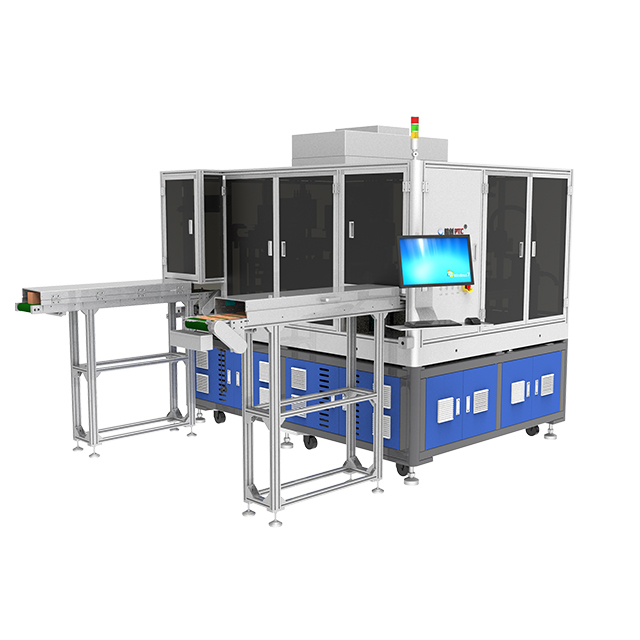
Iekārtas reti pilnībā atsakās no iekļautajām sistēmām. Tā vietā viņi stratēģiski izvieto atsevišķas vienības. Dažiem ražošanas scenārijiem nepieciešama precizitāte bezsaistē. Šo trigeru atpazīšana novērš dārgas kvalitātes aizbēgšanu.
Pirmkārt, apsveriet sarežģījumus kosmētisko defektu pārbaude . Augstvērtīgai plaša patēriņa elektronikai un medicīnas ierīcēm nepieciešama nevainojama estētika. Jums ir jāidentificē mikroskrāpējumi, smalkas krāsas izmaiņas vai nelielas malas šķembas. Šie trūkumi bieži slēpjas zem plakanas gaismas. Lai radītu ēnas, tiem nepieciešams specializēts, leņķisks apgaismojums. Iekļautās sistēmas nevar uzņemt šīs garās apgaismojuma secības. Atsevišķas ierīces cirkulē cauri vairākiem gaismas spektriem stacionārajā daļā, lai atklātu slēptos kosmētiskos trūkumus.
Otrkārt, pusvadītāju AOI un uzlabotais iepakojums lielā mērā paļaujas uz šīm sistēmām. Atsevišķu presformu vai trauslo stiepļu savienojumu pārbaude ir ļoti sarežģīta. Precizitāte šajā nozarē ievērojami pārsniedz neapstrādāto caurlaidspēju. Viens nokavēts defekts sarežģītā IC paketē iznīcina ievērojamu vērtību. Diskrētā pārbaude nodrošina palielinājumu, kas nepieciešams sub-mikronu verifikācijai.
Treškārt, High-Mix, Low-Volume (HMLV) vides sniedz milzīgu labumu. Līgumražotāji un pielāgoti PCB veikali bieži maina produktu sēriju. Inline sistēmām nepieciešama sarežģīta līniju maiņa. Atsevišķas vienības piedāvā izcilu elastību. Operators vienkārši izsauc citu programmatūras recepti. Viņi dažu sekunžu laikā var pārslēgties no automobiļu sensora pārbaudes uz kosmosa vadības paneli.
Visbeidzot, šīs iekārtas kalpo kā jaudīgi bezsaistes audita rīki. Ātrās iekļautās sistēmas bieži atzīmē nelielus defektus. Tie rada viltus pozitīvus rezultātus, lai saglabātu drošību. Procesu inženieri dziļai atteices analīzei izmanto atsevišķas vienības. Viņi noņem no līnijas atzīmētos komponentus. Viņi tos vada intensīvajā savrupajā sistēmā. Tas pārbauda defektu un nosaka tā galveno cēloni.
Lai izvēlētos pareizo tehniku, ir jāsabalansē konkurējošās tehniskās iespējas. Jāskatās tālāk par standarta specifikāciju lapām. Lai novērtētu veiktspēju, mašīnas iespējas ir jāsaskaņo ar jūsu konkrētajām ražošanas realitātēm.
Jūs saskaraties ar kompromisu starp attēla skaidrību un ātrumu. Augstākas megapikseļu kameras uzņem vairāk detaļu, bet ģenerē apjomīgus failus. Šo failu apstrāde palielina pārbaudes laiku uz vienu vienību. Jums jāaprēķina pieņemamais cikla laiks, pamatojoties uz jūsu kvalitātes prasībām.
Diagramma: optisko kompromisu salīdzinājums |
||
Pārbaudes parametrs |
Augsta izšķirtspēja (atsevišķs fokuss) |
Liels ātrums (iekšējais fokuss) |
|---|---|---|
Kameras megapikseļi |
60 MP–100 MP+ |
12 MP - 25 MP |
Attēlu apstrādes laiks |
2 līdz 10 sekundes vienai daļai |
Mazāk par 1 sekundi par daļu |
Defektu uztveršanas līmenis |
Ļoti augsts (>99%) |
Vidēja līdz augsta (90–95%) |
Primārās lietošanas gadījums |
Audits, HMLV, trauslās daļas |
Masveida ražošana, zema dispersija |
Vadiet savu komandu, lai pārbaudītu malas gadījumus. Ja defekta pārbaude prasa desmit sekundes, nodrošiniet, lai aizkave neapgrūtinātu pakārtoto montāžu.
Aparatūra uzņem attēlu. Programmatūra faktiski pieņem lēmumu. Kritiski novērtējiet programmatūras ekosistēmu. Mantotās sistēmas izmanto algoritmisku, uz noteikumiem balstītu redzējumu. Viņi meklē noteiktus pikseļu kontrastus. Mūsdienu sistēmas izmanto AI un mašīnmācīšanos. AI sistēmas saprot pieņemamas produkta izskata atšķirības.
Jums ir jākritizē viltus zvanu tarifu patiesā ietekme. Viltus noraidīšana (pārmērīga slodze) liek operatoriem manuāli atkārtoti pārbaudīt detaļas. Tas iznieko inženiertehniskās stundas. AI vadīta redze ievērojami samazina pārspīlējumu. Programmatūra laika gaitā mācās. Tas atšķir nekaitīgu virsmas atspīdumu un kritisku skrāpējumu. Lūdziet pārdevējiem tiešraides testu laikā demonstrēt viltus zvanu samazināšanas rādītājus.
Neignorējiet to, kā iekārta fiziski pieskaras izstrādājumam. Slikta mehāniskā apstrāde liedz izcilu optisko veiktspēju. Novērtējiet satveršanas un iespīlēšanas mehānismus. Atsevišķas ierīces bieži izmanto pielāgotus armatūru vai vakuuma patronas, lai ierīci noturētu plakaniski.
Uzsveriet, cik svarīgi ir rīkoties bez bojājumiem. Pusvadītāju komponenti un optiskās lēcas ir ļoti trauslas. Skarba skava izraisīs mikrolūzumus. Pārskatiet z-ass atstarpi. Pārliecinieties, vai robotizētais apdarinātājs vai manuālās ievietošanas paplāte darbojas nevainojami. Vibrācija attēla uzņemšanas laikā sabojās pārbaudi. Mehāniskajai pamatnei ir jāsamazina apkārtējās rūpnīcas grīdas vibrācijas.
Fiziski atsevišķa iekārta nedrīkst kļūt par digitālo salu. 'Savrups' attiecas tikai uz fizisko izvietojumu. Sistēmai joprojām ir jāievada dati jūsu plašākajā tīklā.
Nodrošiniet vienmērīgu integrāciju ar savu ražošanas izpildes sistēmu (MES). Kad atsevišķa ierīce atzīmē defektu tendenci, tai nekavējoties jābrīdina augšpus stacijas. Ja desmit secīgās daļās ir redzams lodēšanas tilts, MES automātiski jāaptur ekrāna printeris. Novērtējiet mašīnas API iespējas. Jautājiet, kā tas apstrādā drošu datu nodošanu un vēsturisko defektu arhivēšanu.
Jaunu tehnoloģiju ieviešana vienmēr rada berzi. Atzīstot šīs īstenošanas realitātes, tiek novērsta projektu kavēšanās. Jums ir jāņem vērā resursu pieprasījums, kas pārsniedz sākotnējo aparatūras iegādi.
Operatoru apmācības slogs ir galvenais izaicinājums. Elastīgs automatizētai optiskajai pārbaudei ir nepieciešams augsti kvalificēts personāls. Viņiem jāieprogrammē jaunas pārbaudes receptes. Apgaismojuma secību iestatīšana un atbilstības/neatbilstības sliekšņu noteikšana ir sarežģīta. Nedomājiet, ka to var pārvaldīt jebkurš līnijas darbinieks. Jums ir jāpiešķir inženierzinātņu stundas visaptverošai apmācībai.
Labākā prakse: piešķiriet aprīkojumam divus īpašus programmētājus. Tas novērš zināšanu rezervi, ja viens darbinieks atstāj uzņēmumu.
Kalibrēšanas novirze rada vēl vienu nozīmīgu risku. Augstas precizitātes optika ir jutīga. Apkārtējās rūpnīcas apstākļi tos ietekmē katru dienu. Tuvumā esošā smagā tehnika izraisa grīdas vibrāciju. Atvērtās durvis maina apkārtējo apgaismojumu. Šie faktori laika gaitā pasliktina attēla kvalitāti. Jums ir jāievieš stingri ikdienas kalibrēšanas protokoli. Operatoriem katru rītu jāpalaiž zelta dēļi (perfekti paraugi), lai pārbaudītu optisko izlīdzināšanu.
Visbeidzot, pievērsiet uzmanību grīdas platībai un darbplūsmas vājajām vietām. Atsevišķām stacijām ir nepieciešamas īpašas fiziskās pēdas. Tie rada arī loģistikas izaicinājumus. Jums fiziski jāpārvieto vienību partijas uz staciju un no tās. Šī kustība rada darba sastrēgumus (WIP). Nepārbaudītu produktu rati sēdēs un gaidīs pārbaudi. Pirms uzstādīšanas kartējiet fizisko materiāla plūsmu. Pārliecinieties, ka pārbaudes stacija atrodas blakus attiecīgajam ražošanas mezglam, lai samazinātu transportēšanas laiku.
Nekad nepamatojiet savu galīgo lēmumu uz glancētu brošūru. Pārdevēja specifikācijas atspoguļo perfektus laboratorijas apstākļus. Jūsu rūpnīcas grīda nav laboratorija. Lai apstiprinātu veiktspēju, jums ir nepieciešams stingrs koncepcijas pierādījums (PoC). Strukturēta PoC atklāj faktiskās iespējas vienas vienības AOI sistēma.
Pirmkārt, pieprasiet 'zināms defekts' palaišanu. Neļaujiet pārdevējiem pārbaudīt tikai acīmredzamas kļūmes. Nodrošiniet tos ar atlasītu paraugu maisījumu. Iekļaujiet 'zelta' (perfektas) daļas. Pievienojiet nelielus malas korpusa defektus. Iekļaujiet trūkumus, kurus jūsu pašreizējie cilvēku inspektori cenšas atklāt. Piespiediet iekārtu pierādīt savu jutīgumu. Skatieties uzmanīgi, lai redzētu, vai tas nenoraida zelta paraugus, vienlaikus uztverot marginālos trūkumus.
Otrkārt, novērtējiet receptes iestatīšanas laiku. Programmatūras lietojamība ir ļoti svarīga. Nododiet pārdevējam pilnīgi jaunu komponentu PoC laikā. Sāciet taimeri. Noskatieties, cik ilgs laiks nepieciešams, lai to ieprogrammētu no nulles. Ievērojiet, cik daudz parametru viņi manuāli pielāgo. Ja programmēšana ilgst divas dienas, sistēma HMLV elastības testā neizdodas. Mūsdienu sistēmām ir jāieprogrammē vienkāršas ģeometrijas mazāk nekā stundas laikā.
Treškārt, novērtējiet atbalstu pēc pārdošanas. Augstākās klases optika reizēm neizdodas. Programmatūra prasa periodisku ielāpu. Nepieņemiet neskaidrus atbalsta solījumus. Uzsveriet vietējo pakalpojumu līmeņa līgumu (SLA) nozīmi. Jums ir nepieciešams garantēts atbildes laiks. Nodrošiniet, lai pārdevēja tuvumā jūsu uzņēmuma rīcībā būtu servisa inženieri. Jautājiet par viņu attālās diagnostikas iespējām ātrai problēmu novēršanai.
Izplatīta kļūda: nespēja pārbaudīt precīzu materiāla apdari. Spīdīga metāla sastāvdaļa atstaro gaismu savādāk nekā matēta plastmasas. Vienmēr palaidiet PoC saviem faktiskajiem ražošanas materiāliem.
Atsevišķa optiskā pārbaude neaizstāj jūsu ātrās, integrētās sistēmas. Tas kalpo kā nepieciešams, ļoti specializēts papildinājums. Tas nodrošina ārkārtēju precizitāti, kas nepieciešama trausliem, sarežģītiem vai augstvērtīgiem komponentiem. Izolējot izstrādājumu no konveijera vibrācijām, jūs atbloķējat nepārspējamu diagnostikas skaidrību.
Lai maksimāli palielinātu ieguldījumus kvalitātes kontrolē, ņemiet vērā tālāk norādītos ieteikumus.
Pārbaudiet pašreizējos viltus noraidīšanas rādītājus. Liela pārslodze norāda uz jūsu iekšējās sistēmas problēmām.
Kartējiet savus HMLV maiņas laikus. Ja programmēšana rada vājās vietas, elastīga bezsaistes ierīce atjaunos caurlaidspēju.
Nekad neizlaidiet zināmo defektu PoC. Pārbaudiet sistēmu, izmantojot visgrūtāk pamanāmos trūkumus.
Nodrošiniet, lai jūsu īpašā komanda saņemtu plašu apmācību par AI redzes regulēšanu un recepšu pārvaldību.
Rīkojieties jau šodien, savācot problemātiskāko defektu paraugus. Izaiciniet trīs vadošos pārdevējus tos pārbaudīt. To rezultāti skaidri norādīs, vai atsevišķa iekārta ir jūsu optimālais nākamais solis.
A: Galvenā atšķirība ir fiziskajā izvietojumā un ātruma un izšķirtspējas kompromisā. Inline sistēmas atrodas uz konveijeriem, lai saskaņotu nepārtrauktas līnijas ātrumu. Vienas vienības sistēmas darbojas bezsaistē. Tie piešķir prioritāti maksimālai precizitātei atsevišķām daļām, nodrošinot sarežģītu apgaismojumu un ilgāku attēlu apstrādi, nepalēninot ražošanu.
A: Nē. Automātiskā optiskā pārbaude stingri balstās uz gaismu un kamerām, lai novērtētu redzamās virsmas apstākļus. Tas nevar redzēt cauri cietiem materiāliem. Lai atrastu iekšējos trūkumus, piemēram, slēptos tukšumus vai saplīsušas iekšējās pēdas, ir nepieciešama automatizētās rentgena pārbaudes (AXI) tehnoloģija.
A: Iestatīšanas laiks ievērojami atšķiras atkarībā no komponentu sarežģītības un programmatūras arhitektūras. Vecākām sistēmām var būt nepieciešamas vairākas dienas, lai precīzi noregulētu algoritmus. Tomēr mūsdienu AI atbalstītās redzes sistēmas var samazināt recepšu izveidi no dienām līdz stundām vai pat minūtēm vienkāršām, atkārtotām ģeometrijām.
A: Ieguldījumu atdeve parasti notiek 12 līdz 18 mēnešu laikā. Šis laika grafiks ir aprēķināts, ņemot vērā manuālo pārbaužu darbaspēka samazināšanos, kraso viltus noraidīšanas (pārmērības) samazināšanos un novēršot ļoti vērtīgu, bojātu vienību nokļūšanu gala patērētājam.


