


Kun valmistustoleranssit kutistuvat mikroskooppisille tasoille, manuaalinen tarkastus ei ole enää kannattavaa korkean panoksen komponenteille. Ihmissilmä ei yksinkertaisesti pysty jatkuvasti havaitsemaan alle millimetrin vikoja. Tämä todellisuus pakottaa prosessiinsinöörit ja laadunvarmistusjohtajat kriittiseen päätökseen. Niiden on jatkuvasti punnittava täysin integroitujen inline-järjestelmien etuja itsenäisiin, pitkälle erikoistuneisiin tarkastuskoneisiin verrattuna. Molemmilla on omat roolinsa nykyaikaisessa tehdaskerroksessa.
Tarkoituksenamme on arvioida objektiivisesti, missä erilliset tarkastusyksiköt sopivat laadunvalvontaarkkitehtuuriisi. Astumme ohi myyjien hypetyksen keskittyäksemme tiukasti tuotantotodellisuuksiin. Tarvitset todellisiin työnkulun haasteisiin räätälöityjä ratkaisuja. Tässä oppaassa eritellään toiminnalliset erot, tärkeimmät käyttöönoton laukaisevat tekijät ja keskeiset arviointikriteerit.
Opit tasapainottamaan suorituskyvyn rajoituksia äärimmäisiä tarkkuustarpeita vastaan. Käsittelemme myös, kuinka rakentaa konseptitodistus järjestelmän suorituskyvyn vahvistamiseksi. Lopulta saat tarvittavat oivallukset oikean teknologian käyttöönottamiseksi valmistusprosessisi oikeassa vaiheessa.
Yhden yksikön AOI-laitteet on suunniteltu erilliseen, erittäin tarkkaan tarkastukseen, ja ne sopivat ihanteellisesti korkean sekoituksen/pienen volyymin (HMLV) tuotantoon tai monimutkaisten komponenttien auditointiin.
Se on erinomaista erittäin yksityiskohtaisessa kosmeettisten vikojen tarkastuksessa ja erikoistuneessa puolijohde-AOI: ssa, jossa sisäänrakennettu läpimenonopeus vaarantaisi kuvan resoluution.
Ensisijainen arvioinnin kompromissi on tarkastusjakson ajan ja vian havaitsemistarkkuuden välillä (vähentämällä väärien positiivisten osuuksien määrää).
Onnistunut toteutus edellyttää tiukkaa Proof of Concept (PoC) -testausta, jossa käytetään tunnettuja virhenäytteitä sen sijaan, että luottaisi vain teknisiin tietoihin.
Ymmärtääkseen arvon yksiyksikköinen AOI-laite , sinun on määritettävä sen luokka. Nämä koneet toimivat itsenäisesti jatkuvasta päätuotantolinjasta. Inline-järjestelmät sijaitsevat suoraan liikkuvan kuljetinhihnan päällä. Niiden on pysyttävä nopeiden alkupään valmistusnopeuksien tahdissa. Itsenäiset yksiköt rikkovat tämän rajoituksen. Käyttäjät tai robottikädet lataavat niihin yksittäisiä komponentteja. Tämä fyysinen erottelu avaa uuden tarkkuustason.
Vaikutusmekanismi keskittyy paikalliseen, erittäin kontrolloituun käsittelyyn. Selvitetään, kuinka laite eristää erillisen komponentin.
Eristys: Kone kiinnittää yksittäisen yksikön siihen tarkoitukseen varattuun, suljettuun tarkastuskammioon.
Valaistus: Se valaisee monimutkaisia, monikulmaisia valaistussarjoja ilman, että ympäristön tehdasvalo häiritsee.
Kaappaa: Korkearesoluutioiset kamerat tallentavat useita staattisia kuvia eri optisista polttopisteistä.
Käsittely: Järjestelmä käyttää intensiivistä laskentatehoa staattisten kuvien analysoimiseen mikroskooppisten virheiden varalta.
Tämä irrottaminen linjan n riskin. Erittäin tarkka optiikka on herkkä. Tehdasolosuhteet vaikuttavat niihin päivittäin. Lähellä olevat raskaat koneet aiheuttavat lattiavärinää. Avoimet ovet muuttavat ympäristön valaistusta. Nämä tekijät heikentävät kuvan laatua ajan myötä. Sinun on otettava käyttöön tiukat päivittäiset kalibrointiprotokollat. Käyttäjien on käytettävä kultaisia tauluja (täydellisiä näytteitä) joka aamu tarkistaakseen optisen kohdistuksen.
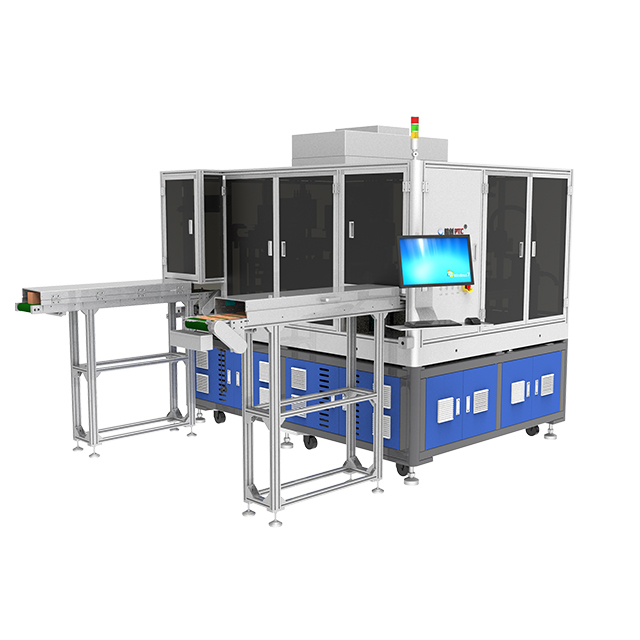
Toimitilat harvoin hylkäävät inline-järjestelmät kokonaan. Sen sijaan he ottavat käyttöön itsenäisiä yksiköitä strategisesti. Tietyt tuotantoskenaariot vaativat off-line-tarkkuutta. Näiden laukaisutekijöiden tunnistaminen estää kalliita laatupakkoja.
Harkitse ensin monimutkaista kosmeettisten vikojen tarkastus . Arvokas kulutuselektroniikka ja lääketieteelliset laitteet vaativat virheetöntä estetiikkaa. Sinun on tunnistettava mikronaarmut, hienovaraiset värimuutokset tai pienet reunahalut. Nämä puutteet piiloutuvat usein tasaisen valon alla. Ne vaativat erityistä, kulmassa olevaa valaistusta varjojen luomiseksi. Inline-järjestelmät eivät voi ottaa huomioon näitä pitkiä valaistussarjoja. Itsenäiset yksiköt käyvät läpi useita valospektrejä kiinteässä osassa paljastaakseen piilotetut kosmeettiset viat.
Toinen, puolijohde-AOI ja kehittyneet pakkaukset ovat vahvasti riippuvaisia näistä järjestelmistä. Yksittäisten muottien tai herkkien lankojen sidosten tarkastaminen on tunnetusti vaikeaa. Tarkkuus painaa huomattavasti enemmän kuin raakatuotto tällä alalla. Yksittäinen puuttuva vika monimutkaisessa IC-paketissa tuhoaa merkittävän arvon. Diskreetti tarkastus tarjoaa tarvittavan suurennuksen alle mikronin varmentamiseen.
Kolmanneksi High-Mix, Low-Volume (HMLV) -ympäristöt hyödyttävät valtavasti. Sopimusvalmistajat ja mukautetut piirilevyliikkeet muuttavat usein tuoteajoja. Inline-järjestelmät vaativat monimutkaisia linjavaihtoja. Itsenäiset yksiköt tarjoavat erinomaisen joustavuuden. Operaattori vain hakee eri ohjelmistoreseptiä. He voivat vaihtaa autotunnistimen tarkastamisesta ilmailun ohjauskorttiin sekunneissa.
Lopuksi nämä koneet toimivat tehokkaina off-line-tarkastustyökaluina. Nopeat inline-järjestelmät ilmoittavat usein marginaalisista vioista. Ne tuottavat vääriä positiivisia tuloksia pysyäkseen turvassa. Prosessiinsinöörit käyttävät itsenäisiä yksiköitä syvävikojen analysointiin. He poistavat liputetut komponentit linjalta. He ajavat ne intensiivisen itsenäisen järjestelmän läpi. Tämä varmistaa vian ja määrittää sen perimmäisen syyn.
Oikean koneiston valinta edellyttää kilpailevien teknisten valmiuksien tasapainottamista. Sinun on katsottava tavallisia teknisiä tietoja pidemmälle. Suorituskyvyn arvioiminen edellyttää koneen ominaisuuksien mukauttamista tuotantoon.
Sinulla on luontainen kompromissi kuvan selkeyden ja nopeuden välillä. Suuremman megapikselin kamerat tallentavat enemmän yksityiskohtia, mutta luovat massiivisia tiedostoja. Näiden tiedostojen käsittely lisää tarkastusaikaa yksikköä kohti. Sinun on laskettava hyväksyttävä sykliaika laatutuottovaatimustesi perusteella.
Kaavio: Optisen kompromissin vertailu |
||
Tarkastusparametri |
Korkea resoluutio (erillinen tarkennus) |
Suuri nopeus (inline-tarkennus) |
|---|---|---|
Kameran megapikseliä |
60 MP - 100 MP+ |
12 MP - 25 MP |
Kuvankäsittelyaika |
2-10 sekuntia per osa |
Alle 1 sekunti per osa |
Vian kaappausprosentti |
Erittäin korkea (>99 %) |
Kohtalainen tai korkea (90-95 %) |
Ensisijainen käyttötapaus |
Auditointi, HMLV, herkät osat |
Massatuotanto, pieni varianssi |
Ohjaa tiimiäsi testaamaan reunatapauksia. Jos vian tarkistaminen kestää kymmenen sekuntia, varmista, että viive ei vaikuta alavirran kokoonpanoon.
Laitteisto tallentaa kuvan. Ohjelmisto itse asiassa tekee päätöksen. Arvioi ohjelmistoekosysteemi kriittisesti. Vanhat järjestelmät käyttävät algoritmista, sääntöihin perustuvaa visiota. He etsivät tiettyjä pikselien kontrasteja. Nykyaikaiset järjestelmät hyödyntävät tekoälyä ja koneoppimista. Tekoälyjärjestelmät ymmärtävät hyväksyttävän vaihtelun tuotteen ulkonäössä.
Sinun on arvosteltava väärien puheluiden todellista vaikutusta. Väärät hylkäykset (overkill) pakottavat käyttäjät tarkastamaan osat manuaalisesti uudelleen. Tämä hukkaa insinöörityötunteja. Tekoälyohjattu näkö vähentää merkittävästi ylilyöntejä. Ohjelmisto oppii ajan myötä. Se erottaa vaarattoman pintaheijastuksen ja kriittisen naarmuun. Pyydä toimittajia osoittamaan väärien puheluiden vähentämismittarinsa live-testien aikana.
Älä jätä huomiotta, kuinka kone fyysisesti koskettaa tuotetta. Huono mekaaninen käsittely heikentää erinomaisen optisen suorituskyvyn. Arvioi tartunta- ja kiinnitysmekanismit. Itsenäisissä yksiköissä käytetään usein mukautettuja kalusteita tai tyhjiöistukkaita yksikön pitämiseen litteänä.
Korosta vahingoittumattoman käsittelyn tärkeyttä. Puolijohdekomponentit ja optiset linssit ovat erittäin hauraita. Kova puristin aiheuttaa mikromurtumia. Tarkista z-akselin välys. Varmista, että robottikäsittelijä tai manuaalinen syöttöalusta toimii sujuvasti. Tärinä kuvanoton aikana pilaa tarkastuksen. Mekaanisen alustan tulee vaimentaa ympäristön tehtaan lattian tärinää.
Fyysisesti erillisestä koneesta ei saa tulla digitaalista saaria. 'Erillinen' viittaa vain fyysiseen sijoitteluun. Järjestelmän on silti syötettävä tietoja laajempaan verkkoosi.
Varmista saumaton integrointi Manufacturing Execution System (MES) -järjestelmääsi. Kun erillinen yksikkö ilmoittaa vikatrendin, sen on välittömästi varoitettava ylävirran asemia. Jos kymmenessä peräkkäisessä osassa näkyy juotossilta, MES:n pitäisi automaattisesti pysäyttää näyttötulostin. Arvioi koneen API-ominaisuudet. Kysy, kuinka se käsittelee suojattuja tietojen vaihtoja ja historiallisten virheiden arkistointia.
Uuden teknologian käyttöönotto aiheuttaa aina kitkaa. Näiden toteutustodellisuuksien tunnistaminen estää projektien viivästymisen. Sinun on otettava huomioon resurssivaatimukset alkuperäisen laitteiston oston lisäksi.
Kuljettajien koulutustaakka on ensisijainen haaste. Joustava automaattinen optinen tarkastus
Paras käytäntö: Määritä laitteeseen kaksi omaa ohjelmoijaa. Tämä estää tietosiilon, jos yksi työntekijä lähtee yrityksestä.
Kalibroinnin ajautuminen aiheuttaa toisen merkittävän
Lopuksi käsittele lattiapinta-alaa ja työnkulun pullonkauloja. Itsenäiset asemat vaativat erityisiä fyysisiä jalanjälkiä. Ne luovat myös logistisia haasteita. Sinun on siirrettävä fyysisesti yksiköitä asemalle ja sieltä pois. Tämä liike aiheuttaa työskentelyä käynnissä (WIP) liikenneruuhkia. Testaamattomien tuotteiden kärryt odottavat tarkastusta. Kartoita fyysinen materiaalivirta ennen asennusta. Varmista, että tarkastusasema sijaitsee kyseisen tuotantosolmun vieressä kuljetusajan minimoimiseksi.
Älä koskaan perusta lopullista päätöstäsi kiiltävän esitteen perusteella. Myyjän tekniset tiedot heijastavat täydellisiä laboratorio-olosuhteita. Tehdaslattiasi ei ole laboratorio. Tarvitset tiukan Proof of Concept (PoC) -todistuksen suorituskyvyn vahvistamiseksi. Strukturoitu PoC paljastaa sen todelliset ominaisuudet yhden yksikön AOI- järjestelmä.
Ensin vaaditaan 'tunnettu vika' ajo. Älä anna myyjien testata vain ilmeisiä virheitä. Toimita heille kuratoitu näyteyhdistelmä. Sisällytä 'kultaisia' (täydellisiä) osia. Lisää marginaaliset, reunakotelon viat. Sisällytä puutteet, joita nykyiset tarkastajasi kamppailevat. Pakota kone todistamaan herkkyytensä. Katso tarkasti, hylkääkö se kultaiset näytteet samalla kun se havaitsee marginaaliset viat.
Toiseksi, arvioi reseptin asennusaika. Ohjelmiston käytettävyys on ratkaisevan tärkeää. Anna myyjälle kokonaan uusi komponentti PoC:n aikana. Käynnistä ajastin. Katso tarkasti, kuinka kauan sen ohjelmointi alusta alkaen kestää. Huomaa, kuinka monta parametria he säätävät manuaalisesti. Jos ohjelmointi kestää kaksi päivää, järjestelmä epäonnistuu HMLV-joustavuustestissä. Nykyaikaisten järjestelmien pitäisi ohjelmoida yksinkertaiset geometriat alle tunnissa.
Kolmanneksi arvioi myynnin jälkeinen tuki. Huippuoptiikka epäonnistuu toisinaan. Ohjelmisto vaatii säännöllistä korjausta. Älä hyväksy epämääräisiä tukilupauksia. Korosta paikallisten palvelutasosopimusten (SLA) merkitystä. Tarvitset taatut vastausajat. Varmista, että myyjällä on kenttähuoltoinsinöörit lähellä laitostasi. Kysy heidän etädiagnostiikkaominaisuuksistaan nopeaa vianetsintää varten.
Yleinen virhe: Tarkkaa materiaalin viimeistelyä ei testata. Kiiltävä metallikomponentti heijastaa valoa eri tavalla kuin mattamuovi. Suorita aina PoC:t todellisille tuotantomateriaaleillesi.
Itsenäinen optinen tarkastus ei korvaa nopeita, inline-järjestelmiäsi. Se toimii välttämättömänä, erittäin erikoistuneena täydennyksenä. Se tarjoaa hauraiden, monimutkaisten tai arvokkaiden komponenttien vaatiman äärimmäisen tarkkuuden. Eristämällä tuotteen kuljettimen tärinästä saat verrattoman diagnostisen selkeyden.
Jotta voit maksimoida laadunvalvontainvestoinnit, pidä seuraavat huomiot mielessä:
Tarkista nykyiset väärän hylkäämisprosentisi. Suuri ylilyönti osoittaa, että sisäisellä järjestelmälläsi on vaikeuksia.
Kartoita HMLV-vaihtoaikasi. Jos ohjelmointi aiheuttaa pullonkauloja, joustava off-line-yksikkö palauttaa suorituskyvyn.
Älä koskaan ohita tunnettua viallista PoC:ta. Testaa järjestelmää käyttämällä vaikeimmin havaittavia virheitäsi.
Varmista, että omistautunut tiimisi saa kattavan koulutuksen tekoälynäön virittämisestä ja reseptien hallinnasta.
Ryhdy toimiin tänään keräämällä ongelmallisimmat vikanäytteesi. Haasta kolme johtavaa myyjää tarkastamaan ne. Niiden tulokset osoittavat selvästi, onko erillinen kone paras seuraava askel.
V: Suurin ero on fyysisessä sijoittelussa ja nopeuden ja resoluution välisessä kompromississa. Inline-järjestelmät istuvat kuljettimilla vastaamaan jatkuvaa linjanopeutta. Yhden yksikön järjestelmät ovat offline-tilassa. Ne asettavat etusijalle maksimaalisen utusmekanismi keskittyy paikalliseen, erittäin kontrolloituun käsittelyyn. Selvitetään, kuinka laite eristää erillisen komponentin.
V: Ei. Automaattinen optinen tarkastus perustuu tiukasti valoon ja kameroihin näkyvän pinnan olosuhteiden arvioimiseksi. Se ei näe kiinteiden materiaalien läpi. Sisäisten vikojen, kuten piilevien aukkojen tai rikkinäisten sisäjälkien, löytäminen vaatii Automated X-ray Inspection (AXI) -tekniikkaa.
V: Asennusaika vaihtelee huomattavasti komponenttien monimutkaisuuden ja ohjelmistoarkkitehtuurin mukaan. Vanhemmat järjestelmät saattavat vaatia useita päiviä algoritmien hienosäätöön. Nykyaikaiset tekoälyavusteiset näköjärjestelmät voivat kuitenkin lyhentää reseptien luomista päivistä tunteihin tai jopa minuutteihin yksinkertaisissa, toistuvissa geometrioissa.
V: Sijoitetun pääoman tuotto saavutetaan yleensä 12–18 kuukauden kuluessa. Tämä aikajana on laskettu ottamalla huomioon manuaalisen tarkastustyön väheneminen, väärien hylkäysten jyrkkä väheneminen (ylimäärä) ja estämällä erittäin arvokkaiden, viallisten yksiköiden karkaaminen loppuasiakkaalle.


