


Bei der Herstellung von Leistungselektronik und HF-Modulen steht viel auf dem Spiel. Hier führen selbst geringfügige Substratausfälle schnell zu katastrophalen thermischen oder elektrischen Ausfällen. Um diese kritischen Fehler zu erkennen, verließen sich Hersteller jahrelang stark auf manuelle mikroskopische Inspektionen. Allerdings leiden menschliche Bediener unweigerlich unter Augenermüdung, inkonsistentem Urteilsvermögen und einem inakzeptabel niedrigen Durchsatz. Mit manuellen Methoden allein lässt sich die Präzision großer Mengen einfach nicht skalieren. Dieser betriebliche Engpass macht den Übergang zur automatisierten optischen Inspektion für moderne Fertigungslinien zwingend erforderlich. In diesem Leitfaden wird erläutert, wie Sie AOI-Systeme effektiv konfigurieren und bewerten sollten. Wir erforschen, wie man mit den unterschiedlichen optischen Eigenschaften von Aluminiumoxid-, Aluminiumnitrid- und Siliziumnitrid-Substraten umgeht. Sie erlernen bewährte Strategien zur Optimierung Ihrer Prüflogik. Letztendlich können Sie die Erkennungsgenauigkeit verbessern, ohne die kostspieligen Fehlausschleusungsraten in die Höhe zu treiben.
Eine effektive AOI-Inspektion von Keramiksubstraten erfordert materialspezifische optische Konfigurationen; Ein einheitliches Beleuchtungssetup führt zu hohen Falsch-Positiv-Raten.
Al2O3, AlN und Si3N4 stellen jeweils einzigartige Herausforderungen bei der Bildgebung dar, die von Transluzenz und Blendung (Al2O3) bis hin zu geringem Kontrast und dunklen Hintergründen (AlN, Si3N4) reichen.
Eine zuverlässige Erkennung von Keramiksubstratdefekten muss sowohl Defekte des bloßen Substrats (Mikrorisse, Nadellöcher) als auch Metallisierungs-/Verbindungsdefekte (DBC/AMB-Lücken, Ätzfehler) berücksichtigen.
Bei der Evaluierung einer AOI-Lösung sollten Algorithmen zur Vermeidung von Falschmeldungen, automatisierte Handhabungssicherheit und Integrationsfähigkeiten mit bestehenden Manufacturing Execution Systemen (MES) im Vordergrund stehen.
Die Herstellung von Leistungsmodulen erfordert bei jedem Schritt absolute Präzision. Automatisiert umsetzen Die Erkennung von Keramiksubstratdefekten schützt grundsätzlich Ihre Fertigungsmargen. Die primäre finanzielle Grundlage besteht darin, den Ertragsschutz gegen falsche Ablehnungen auszugleichen. AOI-Systeme zielen darauf ab, Fehler effizient zu finden. Sie müssen jedoch auch die „Übertötung“ minimieren. Übermäßiges Abtöten bedeutet, dass einwandfreie Substrate aufgrund strenger Systemempfindlichkeiten abgelehnt werden. Ein übermäßiger Ausschuss führt direkt zu einer Margenverringerung bei sehr teuren Materialien wie Aluminiumnitrid und Siliziumnitrid. Ein optimiertes optisches Inspektionssystem unterscheidet echte Anomalien nahtlos von akzeptablen kosmetischen Abweichungen.
Das frühzeitige Erkennen von Fehlern gewährleistet die entscheidende nachgelagerte Zuverlässigkeit Ihrer Produkte. Ein winziger Kantensplitter auf Substratebene mag zunächst trivial erscheinen. Dennoch kommt es häufig zu kostspieligen Feldausfällen in endgültigen Leistungsmodulen wie IGBTs oder SiC-MOSFETs. Wir müssen diese Probleme beheben, bevor mit der Verkapselung oder dem Drahtbonden begonnen wird. Das frühzeitige Erkennen eines Fehlers verhindert, dass Hersteller teure Siliziumkomponenten zu einem dem Untergang geweihten Substrat hinzufügen.
Darüber hinaus erfordern strenge Branchenvorschriften eine umfassende Compliance und Rückverfolgbarkeit. Automotive-Rahmenwerke wie IATF 16949 schreiben eine strenge Qualitätsdokumentation vor. Luft- und Raumfahrtnormen erfordern ebenso strenge Produktionsaufzeichnungen. AOI-Systeme erfüllen diese Anforderungen durch automatisierte Bildarchivierung und präzise Fehlerkartierung. Sie erstellen einen zuverlässigen digitalen Zwilling Ihrer Produktionsqualität. Mithilfe dieser archivierten Daten können Sie die Einhaltung bei Lieferantenaudits problemlos nachweisen.
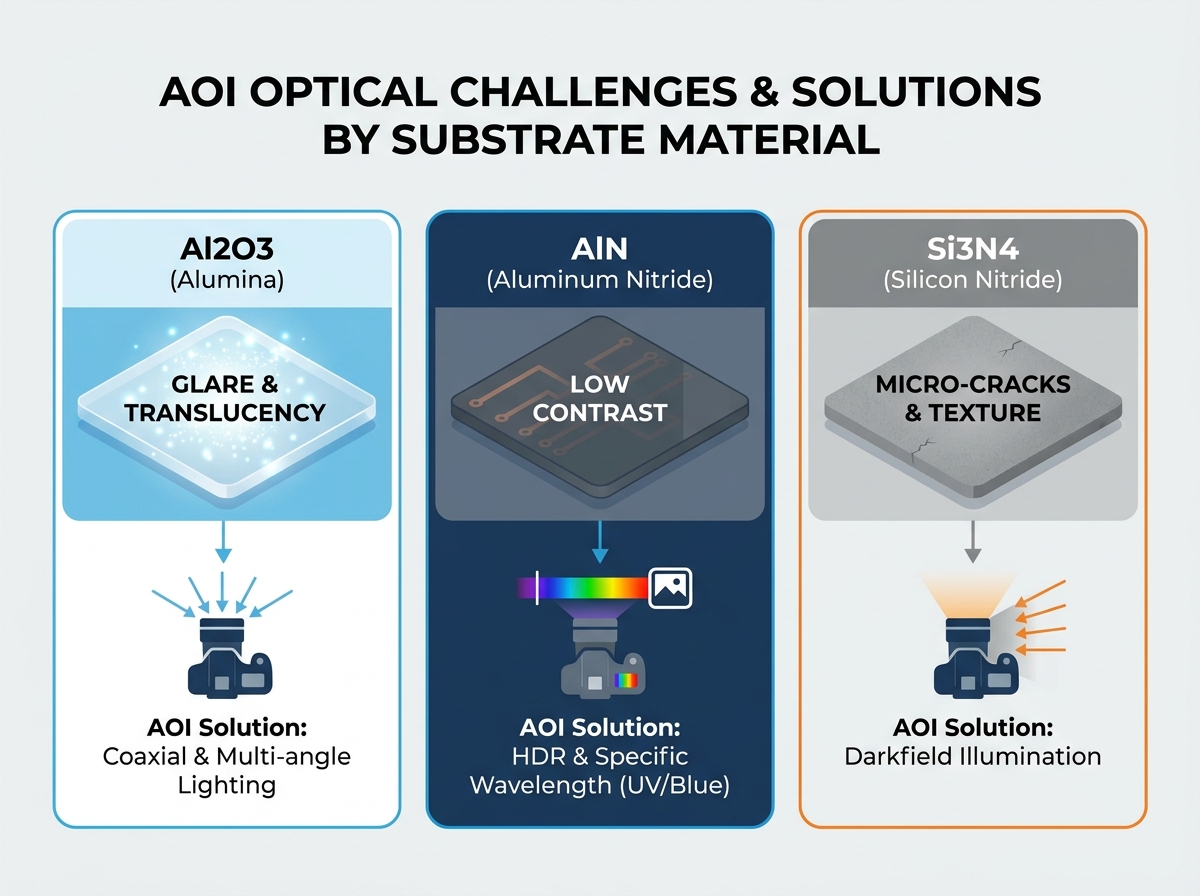
Verschiedene Keramiken interagieren physikalisch und optisch auf einzigartige Weise. Sie können nicht für alle Substratmaterialien eine universelle Beleuchtungseinrichtung verwenden. Zuverlässig Die AOI-Inspektion von Keramiksubstraten muss sich kontinuierlich an die spezifische optische Physik anpassen.
Aluminiumoxid streut einfallendes Licht stark. Seine kristalline Struktur erzeugt eine halbtransparente Oberflächenschicht. Diese Lichtdurchlässigkeit führt dazu, dass herkömmliches direktes Licht unvorhersehbar reflektiert. Infolgedessen erfasst der Kamerasensor häufig übermäßige Blendung oder unscharfe Spurenkanten. Um dieses Problem zu beheben, sind an Ihrem AOI sofort spezifische Hardwareanpassungen erforderlich. Sie sollten eine koaxiale Beleuchtung in enger Kombination mit einer Mehrwinkelbeleuchtung verwenden. Koaxiales Licht dringt leicht in die Keramikoberfläche ein, ohne den Bildsensor auszublasen. Mehrwinkel-LEDs helfen dabei, die Oberflächentopologie klar zu definieren. Dies verhindert Fehlalarme, die durch Kornreflexionen unter der Oberfläche verursacht werden.
Aluminiumnitrid stellt eine völlig andere Inspektionshürde dar. AlN weist von Natur aus typischerweise ein dunkleres, undurchsichtiges Aussehen auf. Dieser dunkle Hintergrund verringert den visuellen Kontrast zwischen der blanken Keramik und den geätzten Kupferspuren erheblich. Herkömmliche Kameras haben Schwierigkeiten, eindeutige Grenzlinien genau zu finden. Um einen geringen Kontrast zu überwinden, müssen Sie bestimmte AOI-Hardwareanpassungen konfigurieren. High-Dynamic-Range-Bildgebung (HDR) ist hier absolut unerlässlich. HDR führt mehrere unterschiedliche Belichtungen zusammen, um versteckte Spurendetails sichtbar zu machen. Darüber hinaus verbessert die Verwendung einer Beleuchtung mit einer bestimmten Wellenlänge die Sicht erheblich. Der Einsatz von blauem oder UV-Licht verbessert die Erkennung von Oberflächenkanten erheblich. Diese kürzeren Wellenlängen streuen weniger und sorgen für scharfe Konturen auf undurchsichtigen Hintergründen.
Siliziumnitrid zeichnet sich durch eine außergewöhnlich hohe Bruchzähigkeit aus. Trotz dieser beeindruckenden mechanischen Festigkeit bleibt es anfällig für schwer sichtbare Mikrorisse. Si3N4 weist auch bemerkenswerte Variationen der Oberflächentextur auf. Der mattgraue oder dunkle Hintergrund kaschiert topografische Anomalien hervorragend. Das Erkennen feiner Kratzer auf dieser raueren Textur ist für Standardoptiken täglich eine Herausforderung. Ihre AOI-Einstellungen müssen eine robuste Dunkelfeldbeleuchtung umfassen. Bei der Dunkelfeldbeleuchtung wird die Lichtquelle nahezu horizontal ausgerichtet. Diese Technik hebt topografische Anomalien perfekt hervor. Jeder Kratzer oder Mikroriss fängt das Licht aus geringem Winkel ein und leuchtet hell vor dem dunklen Hintergrund.
Übersichtstabelle der optischen Eigenschaften
Materialtyp |
Primäre optische Herausforderung |
Empfohlenes Beleuchtungssetup |
Wichtige Bildgebungstechnologie |
|---|---|---|---|
Aluminiumoxid (Al2O3) |
Hohe Lichtdurchlässigkeit verursacht starke Blendung |
Mehrwinkel- und koaxiale Beleuchtung |
Optische Antireflexionsfilterung |
Aluminiumnitrid (AlN) |
Undurchsichtige Oberfläche, die zu einem geringen Spurenkontrast führt |
Kurzwellige (Blau/UV) LEDs |
High-Dynamic-Range-Bildgebung (HDR). |
Siliziumnitrid (Si3N4) |
Raue Textur, die feine Mikrorisse verbirgt |
Dunkelfeldbeleuchtung mit geringem Winkel |
Hochauflösendes topografisches Scannen |
Eine ordnungsgemäße Bildgebung löst nur die Hälfte des Inspektionsproblems. Sie müssen außerdem eine robuste Erkennungslogik einrichten, um die erfassten Bilder genau zu interpretieren. Wir unterteilen die primären Ziele in blanke Keramikanomalien und Metallisierungsfehler.
Die Inspektion des ungebundenen Substrats erfordert eine proaktive Suche nach inhärenten strukturellen Schwachstellen.
Risse und Kantenabsplitterungen: Bei Vereinzelungs- oder Würfelprozessen kommt es häufig zu mechanischen Schäden. Ihre Inspektionslogik erfordert eine kantenspezifische Beleuchtung, um diese winzigen Brüche zu erkennen. Schräg angebrachte Kameras überwachen den Umfang kontinuierlich auf gezackte Späne.
Nadellöcher: Das Finden struktureller Kompromisse erfordert höchste Präzision. Für diese Aufgabe ist es erforderlich, dass Durchlicht das Material vollständig durchscheint. Alternativ können Sie hochauflösende Top-Down-Bildgebung einsetzen. Die Software markiert automatisch alle dunklen Flecken, die auf fehlendes Keramikmaterial hinweisen.
Kontamination und Flecken: In Produktionsumgebungen werden zwangsläufig Fremdpartikel eingetragen. Der Erkennungsalgorithmus muss zwischen harmlosen Verfärbungen und kritischen Fremdstoffen unterscheiden. Die farbbasierte Schwellenwertbestimmung hilft dabei, akzeptable Verarbeitungsflecken aus tatsächlichen zerstörerischen Rückständen herauszufiltern.
Sobald sich Kupfer direkt mit der Keramik verbindet, entstehen neue Defektklassen. Bei den Verfahren Direct Bonded Copper (DBC) und Active Metal Brazing (AMB) treten deutliche Anomalien auf.
Kupferablösung und Delaminierung: Extreme Hitzebelastung führt dazu, dass sich Kupferschichten langsam ablösen. Die Identifizierung dieser blasenartigen Formationen erfordert fortgeschrittene volumetrische Techniken. 3D-AOI oder strukturiertes Licht projiziert Gittermuster auf die Zieloberfläche. Verzerrungen im Raster offenbaren unzulässige Höhenunterschiede, die durch innere Delaminierung verursacht werden.
Ätzfehler (Kurzschlüsse/Unterbrechungen): Chemische Ätzprozesse hinterlassen oft unerwünschtes Kupfer oder entfernen zu viel Material. Wir setzen hier standardmäßige, auf geometrischen Regeln basierende 2D-Algorithmen ein. Die Software misst Leiterbahnbreiten und -abstände genau. Es stellt sicher, dass alle Abmessungen sicher innerhalb der Designtoleranzen bleiben.
Oxidation: Übermäßige Oberflächenoxidation beeinträchtigt später die Lötleistung. Wir verwenden eine farbbasierte Inspektionslogik, um unzulässige Kupferoxidationsgrade zu erkennen. Das System weist Panels zurück, die dunkelbraune oder violette Farbtöne aufweisen, die die festgelegten Grenzwerte überschreiten.
Bewertungstabelle für Standardfehler
Fehlerkategorie |
Spezifischer Fehler |
Erforderliche Inspektionslogik |
|---|---|---|
Blanke Keramik |
Kantenabplatzer |
Schrägwinkel-Kameraüberwachung |
Blanke Keramik |
Nadellöcher |
Durchlicht- oder Top-Down-Scanning |
Metallisierung |
Delaminierung |
3D-Strukturlichtprojektion |
Metallisierung |
Ätzshorts |
2D-geometrische Regelalgorithmen |
Die Anschaffung eines Inspektionssystems erfordert eine sorgfältige technische Prüfung. Sie müssen beurteilen, wie gut die Hardware und Software mit spröden, hochwertigen Komponenten umgehen kann.
Programmierbare, mehrzonige und mehrfarbige LED-Beleuchtung stellt eine nicht verhandelbare Hardwareanforderung dar. Produktionslinien mit gemischten Materialien wechseln häufig zwischen Aluminiumoxid- und Siliziumnitrid-Chargen. Sie können es sich nicht leisten, die Lichtkuppeln für jede einzelne Charge physisch auszutauschen. Die softwaregesteuerte Beleuchtung ermöglicht sofortige Rezeptwechsel. Diese Flexibilität gewährleistet einen hohen Durchsatz und optimiert gleichzeitig den optischen Kontrast für jeden spezifischen Substrattyp.
Ingenieure wägen ständig die Bilddetails und die Fertigungsgeschwindigkeit ab. Um gefährliche Haarrisse zuverlässig zu erkennen, benötigen Sie eine Auflösung im Submikrometerbereich. Allerdings verlangsamt das hochauflösende Scannen die Zykluszeiten erheblich. Sie müssen die strengen Units Per Hour (UPH)-Anforderungen der Massenfertigung erfüllen. Wir empfehlen, zunächst die kleinste kritische Fehlergröße zu berechnen. Wählen Sie dann einen Kamerasensor aus, der genau drei bis vier Pixel diesem Defekt zuordnet. Dieses Verhältnis gewährleistet eine zuverlässige Erkennung ohne die Verarbeitung unnötiger Bilddaten.
Moderne Plattformen kombinieren zwei unterschiedliche Analyseansätze, um die Genauigkeit zu maximieren.
Regelbasierte Logik: Dieser traditionelle Ansatz bleibt für strenge geometrische Messungen am besten. Es zeichnet sich durch die Überprüfung von Leiterbahnbreiten, die Überprüfung von Sperrzonen und die Sicherstellung der Pad-Ausrichtung aus. Die Logik folgt strengen mathematischen Parametern jedes Mal perfekt.
KI und Deep Learning: Künstliche Intelligenz wird entscheidend für die genaue Klassifizierung subjektiver Mängel. Es lernt die subtilen Unterschiede zwischen den Schweregraden von Kratzern. AI unterscheidet problemlos einen harmlosen Wasserfleck von einem kritischen elektrischen Brandfleck. Der Einsatz von Deep Learning senkt aktiv die Falsch-Positiv-Rate.
Wir müssen die physischen Integrationsfähigkeiten gründlich bewerten. Keramik ist bekanntermaßen ein sprödes Material. Die AOI-Maschine muss ausschließlich über spannungsarme Spannmechanismen verfügen. Alternativ sollten Sie nach Vakuum-Transportbändern Ausschau halten. Diese Systeme sichern die Platine, ohne starken Kantendruck auszuüben. Die Verhinderung der Entstehung neuer mechanischer Belastungen während der Inspektion bleibt von größter Bedeutung.
Die Integration einer neuen Inspektionsplattform gelingt selten über Nacht reibungslos. Sie sollten spezifische Herausforderungen bei der Bereitstellung vorhersehen, um plötzliche Produktionsverzögerungen zu vermeiden.
Jedes optische System erfordert eine anfängliche Lernkurve. Wir nennen diese kritische Phase die Bibliotheksoptimierungsphase. Sie müssen den Ingenieuren ausreichend Zeit einplanen, um die KI-Modelle ordnungsgemäß zu trainieren. Sie müssen dem System Hunderte von Bildern zuführen, die akzeptable vs. inakzeptable kosmetische Abweichungen zeigen. Das Überstürzen dieser Phase führt später direkt zu massiven Fehlauswurfspitzen. Geduld beim Aufbau garantiert Langzeitstabilität.
Die rauen Fabrikumgebungen bedrohen ständig empfindliche optische Kalibrierungen. Die Umgebungsbeleuchtung einer Fabrik kann hochempfindliche optische Sensoren leicht beeinträchtigen. Schatten von vorbeifahrenden Gabelstaplern oder flackernde Oberlichter verändern den Bildkontrast unvorhersehbar. Darüber hinaus setzt sich Staub in der Luft auf Linsen und Substraten ab und führt täglich zu vorgetäuschten Defekten. Die Implementierung geeigneter Maschinengehäuse löst diese Probleme effektiv. Wir empfehlen außerdem dringend, im unmittelbaren Inspektionsbereich strenge Reinraumstandards einzuhalten.
Hochauflösende Kameras erzeugen schnell riesige Dateien. Dies birgt die große Gefahr, dass Fabriknetzwerke sofort überlastet werden. Die IT-Infrastruktur hat oft Schwierigkeiten, jede Minute unkomprimierte Gigabyte an Bilddaten zu streamen. Sie müssen frühzeitig strenge Richtlinien für die Datenaufbewahrung festlegen. Komprimieren Sie vorbeikommende Bilder stark und speichern Sie nur verlustfreie Dateien für abgelehnte Boards. Stellen Sie eine reibungslose Kommunikation sicher, indem Sie Standard-MES-Integrationsprotokolle wie SECS/GEM verwenden.
Der Einsatz einer automatisierten optischen Inspektion verwandelt die Substratherstellung von einer reaktiven Fehlerbehebung in eine proaktive Qualitätskontrolle. Um einen äußerst erfolgreichen Rollout zu gewährleisten, konzentrieren Sie sich direkt auf diese entscheidenden Maßnahmen:
Auswahl ausschließlich nach Materialfähigkeit: Wählen Sie AOI-Anbieter auf der Grundlage ihrer nachweislichen Fähigkeit, Ihr spezifisches Substratmaterial abzubilden. Testen Sie sie unter tatsächlichen Produktionsbedingungen, nicht nur in idealen Laborumgebungen.
Fordern Sie im Voraus spezielle Optiken: Stellen Sie sicher, dass die Hardware Dunkelfeld-, Koaxial- und Multiwellenlängenbeleuchtung unterstützt, bevor Sie ernsthafte kommerzielle Gespräche beginnen.
Führen Sie einen strukturierten Proof-of-Concept (PoC) durch: Stellen Sie dem AOI-Anbieter ein „Golden Board“ zusammen mit einer Reihe bekannter Grenzfehler zur Verfügung. Nutzen Sie dies, um ihre Falsch-Positiv- und Falsch-Negativ-Raten sicher zu vergleichen, bevor Sie Investitionen tätigen.
Planen Sie eine robuste Netzwerkbandbreite ein: Rüsten Sie Ihre Serverinfrastruktur im Voraus auf, um die enormen Datennutzlasten zu bewältigen, die durch hochauflösendes optisches Scannen entstehen.
Nehmen Sie sich die Zeit, neben der rein optischen Leistung auch physische Handhabungssysteme zu bewerten. Die Zusammenarbeit mit einem Anbieter, der sich mit dem Transport spröder Materialien auskennt, verhindert durch die Handhabung verursachte Brüche. Beginnen Sie noch heute mit Ihrer Lieferantenbewertung, indem Sie Ihre Worst-Case-Fehlerproben für erste Benchmark-Tests vorbereiten.
A: Die Falschanrufraten variieren stark je nach Materialtyp und Algorithmusreife. Herkömmliche regelbasierte Systeme haben oft Probleme mit der Keramiktextur, manchmal kommt es zu mehr als 10 % falschem Ausschuss. Moderne Einrichtungen streben jedoch in der Regel eine Falschmeldung von weniger als 3 % an. Um diese außergewöhnlich niedrige Rate zu erreichen, ist der Einsatz optimierter Deep-Learning-Systeme erforderlich, die auf robusten Fehlerbibliotheken trainiert sind.
A: 2D-AOI basiert hauptsächlich auf Kontrast- und Farbänderungen. Es eignet sich gut zum Messen der Oberfläche und zum Erkennen von Verfärbungen. Es kann jedoch eine Kupferdelaminierung nicht zuverlässig erkennen. Zur Messung von Höhenunterschieden benötigen Sie 3D-AOI oder strukturierte Lichtsysteme. Nur die 3D-Kartierung identifiziert die tatsächlichen Blasenbildungen, die für die interne Delaminierung charakteristisch sind, genau.
A: Ja, die Dicke hat einen erheblichen Einfluss auf den optischen Inspektionsprozess. Dieser Einfluss tritt am deutlichsten in Bezug auf die Transluzenz auf, insbesondere bei Aluminiumoxidsubstraten. Dickere Substrate blockieren mehr Licht, reduzieren die Blendung, erfordern aber eine höhere Beleuchtungsleistung. Schwankungen in der Dicke erfordern möglicherweise eine kontinuierliche Anpassung der Beleuchtungsintensität von unten nach oben oder eine kontinuierliche Neukalibrierung der Fokustiefe.


