


パワー エレクトロニクスと RF モジュールの製造は、一か八かの環境で行われます。ここでは、たとえ軽微な基板の故障であっても、急速に壊滅的な熱的または電気的故障につながります。長年にわたり、メーカーはこれらの重大な欠陥を見つけるために手動の顕微鏡検査に大きく依存していました。しかし、人間のオペレーターは必然的に目の疲労、一貫性のない判断、許容できないほどの低いスループットに悩まされます。手動の方法だけを使用して大量の精度を拡張することはできません。この運用上のボトルネックにより、最新の製造ラインでは自動光学検査への移行が必須となっています。このガイドでは、AOI システムを効果的に構成および評価する方法を詳しく説明します。私たちは、アルミナ、窒化アルミニウム、窒化ケイ素基板の独特の光学特性を処理する方法を探ります。検査ロジックを最適化するための実証済みの戦略を学びます。最終的には、コストのかかる本人拒否率を上昇させることなく、検出精度を向上させることができます。
セラミック基板の効果的な AOI 検査には、材料固有の光学構成が必要です。画一的な照明設定では誤検知率が高くなります。
Al2O3、AlN、および Si3N4 は、それぞれ、半透明およびぎらつき (Al2O3) から低コントラストおよび暗い背景 (AlN、Si3N4) に至るまで、独特のイメージングの課題を抱えています。
信頼性の高いセラミック基板の欠陥検出では、ベア基板の欠陥 (マイクロクラック、ピンホール) とメタライゼーション/接合欠陥 (DBC/AMB ボイド、エッチング エラー) の両方を考慮する必要があります。
AOI ソリューションの評価では、誤通話軽減アルゴリズム、自動化された取り扱いの安全性、既存の製造実行システム (MES) との統合機能を優先する必要があります。
パワーモジュールの製造には、あらゆる段階で絶対的な精度が要求されます。自動化の実装 セラミック基板の欠陥検出は、 基本的に製造マージンを保護します。主な財務ベースラインは、誤った拒否に対する歩留まり保護のバランスに依存しています。 AOI システムは、欠陥を効率的に発見することを目的としています。ただし、「オーバーキリング」も最小限に抑える必要があります。オーバーキリングとは、システムの厳密な感度により、完全に良好な基質を拒否することを意味します。過剰な拒否は、窒化アルミニウムや窒化ケイ素などの非常に高価な材料のマージンを直接侵食します。最適化された光学検査システムは、真の異常と許容可能な表面上の変化をシームレスに区別します。
欠陥を早期に発見することで、製品の重要な下流の信頼性が確保されます。基板レベルの小さなエッジチップは、最初は些細なことのように思えるかもしれません。しかし、IGBT や SiC MOSFET などの最終パワー モジュールでは、費用のかかるフィールド故障を引き起こすことがよくあります。カプセル化やワイヤボンディングが始まる前に、これらの問題を解決する必要があります。欠陥を早期に特定することで、メーカーが運命の基板に高価なシリコン部品を追加することを防ぎます。
さらに、厳しい業界規制により、包括的なコンプライアンスとトレーサビリティが求められます。 IATF 16949 などの自動車フレームワークでは、厳格な品質文書化が義務付けられています。航空宇宙規格では、同様に厳格な製造記録が求められます。 AOI システムは、自動化された画像アーカイブと正確な欠陥マッピングを通じてこれらの要件を満たします。これらは、本番品質の信頼性の高いデジタル ツインを構築します。このアーカイブされたデータにより、サプライヤー監査時にコンプライアンスを簡単に証明できます。
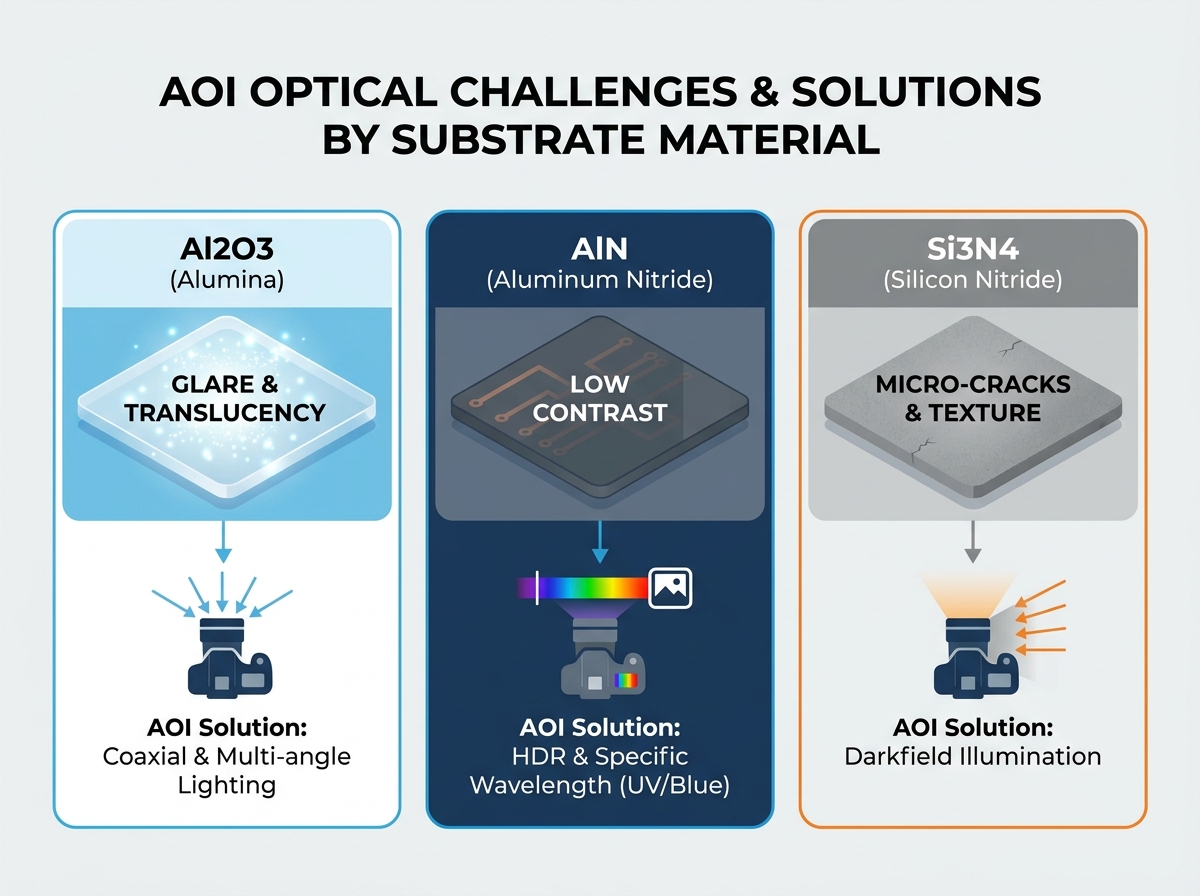
さまざまなセラミックが独自の方法で物理的および光学的に相互作用します。すべての基板材料に対してユニバーサル照明設定を使用することはできません。信頼性のある セラミック基板 AOI 検査は 、特定の光学物理学に継続的に適応する必要があります。
アルミナは入射光を大きく散乱します。その結晶構造により、半透明の表面層が形成されます。この半透明により、従来の直接照明は予期せぬ反射を引き起こします。その結果、カメラ センサーは、過剰なグレアやぼやけたトレース エッジを捕捉することがよくあります。この問題を修正するには、AOI で特定のハードウェアを直ちに調整する必要があります。マルチアングル照明と密接に組み合わせた同軸照明を使用する必要があります。同軸の光は、イメージセンサーを吹き飛ばすことなく、セラミック表面をわずかに透過します。マルチアングル LED は、表面トポロジを明確に定義するのに役立ちます。これにより、表面下の粒子の反射によって引き起こされる誤検知が防止されます。
窒化アルミニウムは検査のハードルが全く異なります。 AlN は通常、自然に暗く不透明な外観を示します。この暗い背景により、裸のセラミックとエッチングされた銅のトレース間の視覚的なコントラストが大幅に低下します。従来のカメラは、明確な境界線を正確に見つけるのが困難でした。低コントラストを克服するには、特定の AOI ハードウェア調整を構成する必要があります。ここではハイ ダイナミック レンジ (HDR) イメージングが絶対に不可欠になります。 HDR は、複数の異なる露出を結合して、隠れたトレースの詳細を明らかにします。さらに、特定の波長の照明を使用すると、視認性が大幅に向上します。青色または UV 光を照射すると、表面エッジの検出が大幅に向上します。これらの短い波長は散乱が少なく、不透明な背景でも鮮明な輪郭を提供します。
窒化ケイ素は非常に高い破壊靱性を誇ります。この優れた機械的強度にもかかわらず、目に見えにくい微小亀裂が発生しやすいままです。 Si3N4 は、顕著な表面テクスチャの変化も特徴とします。マットなグレーまたは暗い背景は、地形の異常を非常によく隠します。この粗いテクスチャに対して微細な傷を検出することは、標準的な光学系にとって日々の課題です。 AOI 調整には堅牢な暗視野照明を含める必要があります。暗視野照明では、光源の角度が水平に非常に近くなります。この技術は、地形の異常を完全に強調表示します。あらゆる傷や微小亀裂が低角度の光を捉え、暗い背景に対して明るく輝きます。
光学特性概要表
材質の種類 |
主要な光学的課題 |
推奨される照明設定 |
主要な画像技術 |
|---|---|---|---|
アルミナ(Al2O3) |
高い透光性によりギラつきが強い |
マルチアングルおよび同軸照明 |
反射防止光学フィルタリング |
窒化アルミニウム(AlN) |
不透明な表面によりトレースのコントラストが低下する |
短波長(青色/UV)LED |
ハイダイナミックレンジ (HDR) イメージング |
窒化ケイ素 (Si3N4) |
細かい微小亀裂を隠す粗い質感 |
ローアングル暗視野照明 |
高解像度の地形スキャン |
適切な画像処理は検査の問題の半分しか解決しません。また、キャプチャされた画像を正確に解釈するには、堅牢な検出ロジックを確立する必要があります。私たちは主なターゲットを、裸のセラミックの異常とメタライゼーションの欠陥に分けます。
接着されていない基板を検査するには、固有の構造的弱点を積極的に探す必要があります。
亀裂とエッジの欠け: 機械的損傷は、個片化またはダイシングのプロセス中に発生することがよくあります。検査ロジックでは、これらの小さな亀裂を捉えるためにエッジ固有の照明が必要です。斜めの角度に配置されたカメラは、ギザギザの切りくずがないか周囲を継続的に監視します。
ピンホール : 構造上の妥協点を見つけるには、非常に高い精度が必要です。この作業では、透過光が素材を完全に透過する必要があります。あるいは、高解像度のトップダウン イメージングを導入することもできます。ソフトウェアは、セラミック材料の欠落を示すダークスポットに自動的にフラグを立てます。
汚染と汚れ: 製造環境では、必然的に異物が混入します。検出アルゴリズムは、無害な変色と重大な異物を区別する必要があります。色ベースのしきい値処理は、実際の破壊的な破片から許容可能な処理汚れをフィルタリングするのに役立ちます。
銅がセラミックに直接結合すると、新しい欠陥クラスが出現します。直接接合銅 (DBC) および活性金属ろう付け (AMB) プロセスでは、明確な異常が発生します。
銅の剥離と層間剥離: 極度の熱ストレスにより、銅層がゆっくりと剥離します。このような水疱状の形成物を特定するには、高度な体積測定技術が必要です。 3D AOI または構造化光は、ターゲット表面にグリッド パターンを投影します。グリッドの歪みは、内部剥離によって引き起こされる許容できない高さの変動を明らかにします。
エッチングの欠陥 (ショート/オープン): 化学エッチング プロセスでは、不要な銅が残ったり、材料が過剰に除去されたりすることがよくあります。ここでは、標準的な 2D 幾何学的ルールベースのアルゴリズムを展開します。ソフトウェアはトレースの幅と間隔を正確に測定します。すべての寸法が設計公差内に安全に収まっていることを検証します。
酸化: 表面が過度に酸化すると、後のはんだ付け性能が低下します。当社では、色ベースの検査ロジックを使用して、許容できないレベルの銅の酸化を検出します。システムは、設定されたしきい値を超える濃い茶色または紫の色合いを示すパネルを拒否します。
標準欠陥評価表
欠陥カテゴリ |
特定の欠陥 |
必要な検査ロジック |
|---|---|---|
ベアセラミック |
エッジチッピング |
斜めカメラ監視 |
ベアセラミック |
ピンホール |
透過光またはトップダウンスキャン |
メタライゼーション |
層間剥離 |
3D構造化光投影 |
メタライゼーション |
エッチングショーツ |
2D幾何学ルールアルゴリズム |
検査システムを購入するには、慎重な技術的検討が必要です。ハードウェアとソフトウェアが壊れやすい高価なコンポーネントをどの程度うまく処理できるかを評価する必要があります。
プログラム可能なマルチゾーン、マルチカラー LED 照明は、交渉の余地のないハードウェア要件を表します。混合材料の生産ラインでは、アルミナと窒化ケイ素のバッチが頻繁に切り替わります。バッチごとにライト ドームを物理的に交換する余裕はありません。ソフトウェア制御の照明により、レシピを瞬時に切り替えることができます。この柔軟性により、特定の基板タイプごとに光学コントラストを最適化しながら、高いスループットを維持します。
エンジニアは、画像の詳細と製造速度のバランスを常に取っています。危険なヘアライン亀裂を確実に捕捉するには、サブミクロンの分解能が必要です。ただし、高解像度スキャンではサイクル時間が大幅に遅くなります。大量生産の厳格な時間当たりの単位 (UPH) 要件を満たす必要があります。最初に最小の重大な欠陥サイズを計算することをお勧めします。次に、その欠陥に正確に 3 ~ 4 ピクセルをマッピングするカメラ センサーを選択します。この比率により、不要な画像データを処理することなく確実に検出できます。
最新のプラットフォームは、精度を最大化するために 2 つの異なる分析アプローチを組み合わせています。
ルールベースのロジック: この従来のアプローチは、依然として厳密な幾何学的測定に最適です。トレース幅の検証、禁止ゾーンのチェック、およびパッドの位置合わせの確保に優れています。ロジックは常に厳密な数学的パラメータに従います。
AI とディープラーニング: 主観的な欠陥を正確に分類するには、人工知能が不可欠になります。スクラッチの重大度レベル間の微妙な違いを学習します。 AI は、無害な水の汚れと重大な電気による火傷の痕跡を簡単に区別します。ディープラーニングを積極的に利用することで、誤検知率が下がります。
物理的な統合能力を徹底的に評価する必要があります。セラミックは脆い材料として知られています。 AOI マシンは、低応力クランプ機構のみを備えている必要があります。あるいは、真空搬送ベルトを探す必要があります。これらのシステムは、ハードエッジに圧力をかけずにボードを固定します。検査中の新たな機械的応力の導入を防ぐことが依然として最も重要です。
新しい検査プラットフォームの統合が一夜にして完璧に完了することはほとんどありません。本番環境の突然の遅延を避けるために、特定の展開上の課題を予測する必要があります。
すべての光学システムには初期の学習曲線が必要です。この重要な期間をライブラリ調整フェーズと呼びます。エンジニアが AI モデルを適切にトレーニングできるように、十分な時間を確保する必要があります。許容可能な外観の変化と許容できない表面上の変化を示す何百もの画像をシステムに供給する必要があります。このフェーズを急ぐと、後で大規模な誤拒否の急増が直接発生します。セットアップ中の忍耐により、長期的な安定性が保証されます。
過酷な工場環境は、高感度の光学校正を常に脅かしています。工場の周囲の照明は、高感度の光学センサーに容易に干渉する可能性があります。通過するフォークリフトからの影や頭上の照明のちらつきにより、画像のコントラストが予期せず変化します。さらに、浮遊粉塵がレンズや基板に付着し、日々偽の欠陥が生じます。適切なマシン エンクロージャを実装すると、これらの問題は効果的に解決されます。また、直接の検査ゾーン周辺では、厳格なクリーンルーム基準を遵守することを強くお勧めします。
高解像度カメラは膨大なファイルを急速に生成します。これにより、工場ネットワークが瞬時に圧倒されるという重大なリスクが生じます。 IT インフラストラクチャは、毎分非圧縮ギガバイトの画像データをストリーミングするのに苦労することがよくあります。データ保持に関する厳格なガイドラインを早期に確立する必要があります。合格した画像を積極的に圧縮し、拒否されたボードのロスレス ファイルのみを保存します。 SECS/GEM などの標準 MES 統合プロトコルを利用して、スムーズな通信を確保します。
自動光学検査を導入すると、基板の製造が事後対応のトラブルシューティングから予防的な品質管理に変わります。展開を確実に成功させるには、次の決定的なアクションに直接焦点を当ててください。
材料の能力に厳密に基づいて候補リストを作成します。 特定の基板材料をイメージングする実証可能な能力に基づいて AOI ベンダーを選択します。理想的なラボ環境だけでなく、実際の生産条件下でもテストしてください。
事前に特殊な光学系を要求する: 本格的な商業的な議論に入る前に、ハードウェアが暗視野照明、同軸照明、および多波長照明をサポートしていることを確認してください。
構造化された概念実証 (PoC) を実行します。AOI ベンダーに既知の限界欠陥のバッチとともに「ゴールデン ボード」を提供します。これを使用して、設備投資の前に偽陽性率と偽陰性率を安全にベンチマークします。
堅牢なネットワーク帯域幅を計画する: 高解像度の光学スキャンによって生成される大量のデータ ペイロードを処理できるように、サーバー インフラストラクチャを事前にアップグレードします。
時間をかけて、純粋な光学性能とともに物理的なハンドリング システムを評価してください。脆性材料の輸送を理解しているベンダーと提携することで、取り扱いによる破損を防ぎます。最初のベンチマーク テスト用に最悪の欠陥サンプルを準備して、ベンダー評価を今すぐ始めましょう。
A: 誤通話率は、マテリアルの種類とアルゴリズムの成熟度によって大きく異なります。従来のルールベースのシステムはセラミックの質感に苦戦することが多く、誤拒否が 10% を超えることもあります。ただし、最新の施設では通常、誤通話を 3% 未満にすることが目標とされています。この非常に低い率を達成するには、堅牢な欠陥ライブラリでトレーニングされた最適化された深層学習システムを利用する必要があります。
A: 2D AOI は主にコントラストと色の変化に依存します。表面積の測定や変色箇所の確認に適しています。ただし、銅の剥離を確実に検出することはできません。高さの変化を測定するには、3D AOI または構造化照明システムが必要です。 3D マッピングのみが、内部層間剥離に特徴的な真のブリスター形成を正確に識別します。
A: はい、厚さは光学検査プロセスに大きな影響を与えます。この影響は、特にアルミナ基板の半透明性に関して最も顕著に現れます。基板が厚いとより多くの光が遮断され、まぶしさが軽減されますが、より高い照明出力が必要になります。厚さの変化により、オペレーターはボトムアップの照明強度を調整したり、焦点深度を継続的に再校正したりする必要がある場合があります。


