


La fabrication d’électronique de puissance et de modules RF évolue dans un environnement aux enjeux élevés. Ici, même des défaillances mineures du substrat entraînent rapidement des pannes thermiques ou électriques catastrophiques. Pendant des années, les fabricants se sont largement appuyés sur l’inspection microscopique manuelle pour détecter ces défauts critiques. Cependant, les opérateurs humains souffrent inévitablement de fatigue oculaire, d’un jugement incohérent et d’un débit inacceptablement faible. Vous ne pouvez tout simplement pas faire évoluer la précision d’un volume élevé en utilisant uniquement des méthodes manuelles. Ce goulot d’étranglement opérationnel rend la transition vers l’inspection optique automatisée obligatoire pour les lignes de fabrication modernes. Ce guide explique comment configurer et évaluer efficacement les systèmes AOI. Nous explorons comment gérer les propriétés optiques distinctes des substrats d'alumine, de nitrure d'aluminium et de nitrure de silicium. Vous apprendrez des stratégies éprouvées pour optimiser votre logique d’inspection. En fin de compte, vous pouvez améliorer la précision de la détection sans gonfler les taux coûteux de faux rejets.
Une inspection AOI efficace des substrats céramiques nécessite des configurations optiques spécifiques au matériau ; une configuration d’éclairage universelle entraînera des taux de faux positifs élevés.
Al2O3, AlN et Si3N4 présentent chacun des défis d'imagerie uniques, allant de la translucidité et de l'éblouissement (Al2O3) au faible contraste et aux fonds sombres (AlN, Si3N4).
Une détection fiable des défauts du substrat céramique doit prendre en compte à la fois les défauts du substrat nu (microfissures, trous d'épingle) et les défauts de métallisation/liaison (vides DBC/AMB, erreurs de gravure).
L'évaluation d'une solution AOI doit donner la priorité aux algorithmes d'atténuation des faux appels, à la sécurité de la manipulation automatisée et aux capacités d'intégration avec les systèmes d'exécution de fabrication (MES) existants.
La fabrication des modules de puissance exige une précision absolue à chaque étape. Implémentation automatisée La détection des défauts des substrats céramiques protège fondamentalement vos marges de fabrication. La base de référence financière principale repose sur l’équilibre entre la protection du rendement et les faux rejets. Les systèmes AOI visent à trouver efficacement les défauts. Cependant, vous devez également minimiser la « destruction excessive ». La destruction excessive signifie le rejet de substrats parfaitement bons en raison de sensibilités strictes du système. Un rejet excessif érode directement les marges sur des matériaux très coûteux comme le nitrure d’aluminium et le nitrure de silicium. Un système d’inspection optique optimisé distingue de manière transparente les véritables anomalies des variations cosmétiques acceptables.
La détection précoce des défauts garantit une fiabilité en aval vitale pour vos produits. Une petite puce de bord au niveau du substrat peut sembler triviale au départ. Pourtant, cela provoque souvent des pannes de champ coûteuses dans les modules de puissance finaux tels que les IGBT ou les MOSFET SiC. Nous devons intercepter ces problèmes avant le début de l’encapsulation ou du wire bonding. L'identification précoce d'un défaut empêche les fabricants d'ajouter des composants en silicium coûteux à un substrat voué à l'échec.
De plus, les réglementations strictes du secteur exigent une conformité et une traçabilité complètes. Les cadres automobiles, tels que l'IATF 16949, exigent une documentation qualité rigoureuse. Les normes aérospatiales exigent des dossiers de production tout aussi rigoureux. Les systèmes AOI répondent à ces exigences grâce à l’archivage automatisé des images et à une cartographie précise des défauts. Ils construisent un jumeau numérique fiable de la qualité de votre production. Ces données archivées vous permettent de prouver facilement la conformité lors des audits fournisseurs.
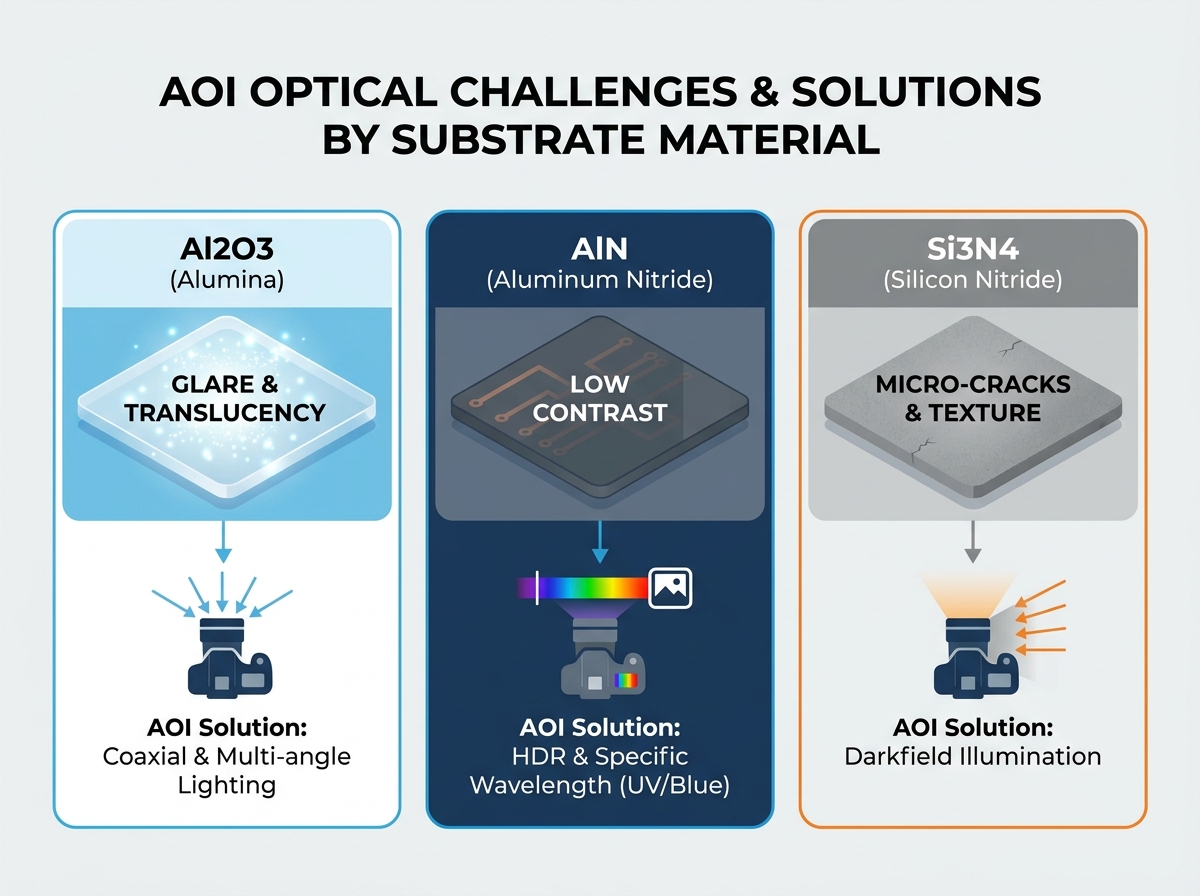
Différentes céramiques interagissent physiquement et optiquement de manière unique. Vous ne pouvez pas utiliser une configuration d'éclairage universelle pour tous les matériaux de substrat. Fiable L’inspection AOI des substrats céramiques doit s’adapter en permanence à la physique optique spécifique.
L'alumine disperse fortement la lumière entrante. Sa structure cristalline crée une couche superficielle semi-translucide. Cette translucidité fait rebondir l’éclairage direct traditionnel de manière imprévisible. Par conséquent, le capteur de l’appareil photo capture souvent des reflets excessifs ou des bords de traces flous. Pour corriger ce problème, votre AOI nécessite immédiatement des ajustements matériels spécifiques. Vous devez utiliser un éclairage coaxial étroitement associé à un éclairage multi-angle. La lumière coaxiale pénètre légèrement la surface en céramique sans faire exploser le capteur d'image. Les LED multi-angles aident à définir clairement la topologie de la surface. Cela évite les faux positifs provoqués par les réflexions des grains souterrains.
Le nitrure d'aluminium présente un obstacle d'inspection complètement différent. L'AlN présente généralement un aspect naturellement plus foncé et opaque. Ce fond sombre réduit considérablement le contraste visuel entre les traces de céramique nue et de cuivre gravé. Les caméras traditionnelles ont du mal à trouver avec précision des lignes de démarcation distinctes. Pour surmonter un faible contraste, vous devez configurer des ajustements matériels AOI spécifiques. L’imagerie à plage dynamique élevée (HDR) devient ici absolument essentielle. Le HDR fusionne plusieurs expositions variables pour révéler les détails des traces cachés. De plus, l’utilisation d’un éclairage à longueur d’onde spécifique améliore considérablement la visibilité. Le déploiement de lumière bleue ou UV améliore considérablement la détection des bords de surface. Ces longueurs d'onde plus courtes se dispersent moins, fournissant des contours nets sur des fonds opaques.
Le nitrure de silicium possède une ténacité exceptionnellement élevée. Malgré cette résistance mécanique impressionnante, il reste sensible aux microfissures peu visibles. Si3N4 présente également des variations notables de texture de surface. Le fond gris mat ou foncé cache extrêmement bien les anomalies topographiques. La détection de fines rayures sur cette texture plus rugueuse défie quotidiennement les optiques standards. Vos ajustements AOI doivent inclure un éclairage robuste en fond noir. L'éclairage en fond noir incline la source lumineuse très près de l'horizontale. Cette technique met parfaitement en valeur les anomalies topographiques. Toute rayure ou microfissure capte la lumière à faible angle et brille brillamment sur le fond sombre.
Tableau récapitulatif des caractéristiques optiques
Type de matériau |
Défi optique primaire |
Configuration d'éclairage recommandée |
Technologie d'imagerie clé |
|---|---|---|---|
Alumine (Al2O3) |
Translucidité élevée provoquant un éblouissement important |
Éclairage multi-angle et coaxial |
Filtrage optique antireflet |
Nitrure d'aluminium (AlN) |
Surface opaque provoquant un faible contraste de trace |
LED à courte longueur d'onde (bleue/UV) |
Imagerie à plage dynamique élevée (HDR) |
Nitrure de silicium (Si3N4) |
Texture rugueuse cachant de fines microfissures |
Éclairage en fond noir à faible angle |
Numérisation topographique haute résolution |
Une imagerie appropriée ne résout que la moitié du problème d’inspection. Vous devez également établir une logique de détection robuste pour interpréter avec précision ces images capturées. Nous divisons les cibles principales en anomalies céramiques nues et défauts de métallisation.
L’inspection du substrat non lié nécessite de rechercher de manière proactive les faiblesses structurelles inhérentes.
Fissures et écaillage des bords : des dommages mécaniques se produisent souvent lors des processus de singularisation ou de découpage en dés. Votre logique d’inspection nécessite un éclairage spécifique aux bords pour détecter ces minuscules fractures. Des caméras positionnées à des angles obliques surveillent en permanence le périmètre à la recherche de copeaux irréguliers.
Sténopés : Trouver des compromis structurels demande une extrême précision. Cette tâche nécessite que la lumière transmise traverse complètement le matériau. Vous pouvez également déployer une imagerie descendante haute résolution. Le logiciel signale automatiquement les points sombres indiquant un matériau céramique manquant.
Contamination et taches : les environnements de fabrication introduisent inévitablement des particules étrangères. L’algorithme de détection doit faire la différence entre une décoloration inoffensive et des corps étrangers critiques. Le seuillage basé sur la couleur aide à filtrer les taches de traitement acceptables des débris destructeurs réels.
Une fois que le cuivre se lie directement à la céramique, de nouvelles classes de défauts apparaissent. Les procédés Direct Bonded Copper (DBC) et Active Metal Brazing (AMB) introduisent des anomalies distinctes.
Pelage et délaminage du cuivre : Un stress thermique extrême entraîne le détachement lent des couches de cuivre. L’identification de ces formations ressemblant à des cloques nécessite des techniques volumétriques avancées. L'AOI 3D ou la lumière structurée projette des motifs de grille sur la surface cible. Les déformations de la grille révèlent des variations de hauteur inacceptables causées par le délaminage interne.
Défauts de gravure (courts/ouvertures) : Les processus de gravure chimique laissent souvent du cuivre indésirable ou enlèvent trop de matière. Nous déployons ici des algorithmes standard basés sur des règles géométriques 2D. Le logiciel mesure avec précision la largeur et l’espacement des traces. Il vérifie que toutes les dimensions restent en toute sécurité dans les tolérances de conception.
Oxydation : Une oxydation excessive de la surface dégrade les performances de soudure ultérieurement. Nous utilisons une logique d’inspection basée sur la couleur pour détecter les niveaux inacceptables d’oxydation du cuivre. Le système rejette les panneaux présentant des teintes brun foncé ou violettes dépassant les seuils établis.
Tableau d'évaluation des défauts standards
Catégorie de défaut |
Défaut spécifique |
Logique d'inspection requise |
|---|---|---|
Céramique nue |
Écaillage des bords |
Surveillance par caméra à angle oblique |
Céramique nue |
Trous d'épingle |
Lumière transmise ou balayage descendant |
Métallisation |
Délaminage |
Projection de lumière structurée 3D |
Métallisation |
Short de gravure |
Algorithmes de règles géométriques 2D |
L’acquisition d’un système d’inspection nécessite un contrôle technique minutieux. Vous devez évaluer dans quelle mesure le matériel et les logiciels gèrent les composants fragiles et de grande valeur.
L’éclairage LED programmable, multizone et multicolore représente une exigence matérielle non négociable. Les lignes de production de matériaux mixtes alternent fréquemment entre les lots d'alumine et de nitrure de silicium. Vous ne pouvez pas vous permettre de changer physiquement les dômes lumineux pour chaque lot. L'éclairage contrôlé par logiciel permet des changements instantanés de recettes. Cette flexibilité maintient un débit élevé tout en optimisant le contraste optique pour chaque type de substrat spécifique.
Les ingénieurs équilibrent constamment les détails de l’imagerie par rapport à la vitesse de fabrication. Vous avez besoin d’une résolution submicronique pour détecter de manière fiable les fissures dangereuses. Cependant, la numérisation haute résolution ralentit considérablement les temps de cycle. Vous devez répondre aux exigences strictes en matière d'unités par heure (UPH) de la fabrication en grand volume. Nous vous recommandons de calculer d'abord la plus petite taille de défaut critique. Ensuite, sélectionnez un capteur de caméra mappant exactement trois à quatre pixels à ce défaut. Ce rapport garantit une détection fiable sans traiter de données d'image inutiles.
Les plateformes modernes combinent deux approches analytiques distinctes pour maximiser la précision.
Logique basée sur des règles : cette approche traditionnelle reste la meilleure pour les mesures géométriques strictes. Il excelle dans la vérification des largeurs de trace, dans les zones interdites et dans l'alignement des tampons. La logique suit parfaitement à chaque fois des paramètres mathématiques rigides.
IA et Deep Learning : L’intelligence artificielle devient cruciale pour classer avec précision les défauts subjectifs. Il apprend les différences subtiles entre les niveaux de gravité des rayures. L’IA distingue facilement une tache d’eau inoffensive d’une marque critique de brûlure électrique. L’utilisation du deep learning réduit activement les taux de faux positifs.
Nous devons évaluer minutieusement les capacités d’intégration physique. La céramique est un matériau notoirement fragile. La machine AOI doit exclusivement comporter des mécanismes de serrage à faible contrainte. Alternativement, vous devriez rechercher des bandes de transport sous vide. Ces systèmes sécurisent la planche sans appliquer de pression sur les bords durs. Empêcher l’introduction de nouvelles contraintes mécaniques lors de l’inspection reste primordial.
L’intégration d’une nouvelle plateforme d’inspection se fait rarement parfaitement du jour au lendemain. Vous devez anticiper les défis de déploiement spécifiques pour éviter des retards de production soudains.
Chaque système optique nécessite une courbe d’apprentissage initiale. Nous appelons cette période critique la phase de réglage de la bibliothèque. Vous devez prévoir suffisamment de temps pour que les ingénieurs puissent former correctement les modèles d'IA. Ils doivent alimenter le système en centaines d’images montrant des variations cosmétiques acceptables ou inacceptables. Précipiter cette phase provoque directement des pics massifs de faux rejets plus tard. La patience lors de l'installation garantit une stabilité à long terme.
Les environnements d’usine difficiles menacent constamment les étalonnages optiques sensibles. L’éclairage ambiant d’une usine peut facilement interférer avec les capteurs optiques haute sensibilité. Les ombres des chariots élévateurs qui passent ou les plafonniers vacillants modifient le contraste de l’image de manière imprévisible. De plus, la poussière en suspension dans l’air se dépose sur les lentilles et les substrats, créant quotidiennement de faux défauts. La mise en œuvre de boîtiers de machines appropriés résout ces problèmes efficacement. Nous recommandons également fortement de respecter des normes strictes en matière de salles blanches autour de la zone d’inspection immédiate.
Les caméras haute résolution génèrent rapidement d’énormes fichiers. Cela crée un risque sérieux de submerger instantanément les réseaux d’usine. L’infrastructure informatique a souvent du mal à diffuser des gigaoctets de données d’image non compressées chaque minute. Vous devez établir dès le début des directives strictes en matière de conservation des données. Compressez les images qui passent de manière agressive et enregistrez uniquement les fichiers sans perte pour les cartes rejetées. Garantissez une communication fluide en utilisant des protocoles d’intégration MES standard, tels que SECS/GEM.
Le déploiement de l'inspection optique automatisée transforme la fabrication des substrats du dépannage réactif en un contrôle qualité proactif. Pour garantir un déploiement réussi, concentrez-vous directement sur ces actions décisives :
Liste restreinte strictement par capacité matérielle : choisissez les fournisseurs AOI en fonction de leur capacité démontrable à imager votre matériau de substrat spécifique. Testez-les dans des conditions de production réelles, et pas seulement dans des environnements de laboratoire idéaux.
Exigez dès le départ des optiques spécialisées : confirmez que le matériel prend en charge l’éclairage en fond noir, coaxial et multi-longueurs d’onde avant d’entamer des discussions commerciales sérieuses.
Exécuter une preuve de concept structurée (PoC) : fournir au fournisseur AOI un « tableau d'or » ainsi qu'un lot de défauts marginaux connus. Utilisez-le pour comparer en toute sécurité leurs taux de faux positifs et de faux négatifs avant les dépenses en capital.
Prévoyez une bande passante réseau robuste : mettez à niveau votre infrastructure de serveur au préalable pour gérer les charges utiles de données massives générées par la numérisation optique haute résolution.
Prenez le temps d’évaluer les systèmes de manutention physique ainsi que les performances optiques pures. Un partenariat avec un fournisseur qui comprend le transport de matériaux fragiles évite les fractures induites par la manipulation. Commencez dès aujourd’hui votre évaluation de fournisseur en préparant vos échantillons de défauts les plus défavorables pour les tests de référence initiaux.
R : Les taux de faux appels varient considérablement selon le type de matériau et la maturité de l'algorithme. Les systèmes traditionnels basés sur des règles ont souvent des difficultés avec la texture de la céramique, dépassant parfois 10 % de faux rejets. Cependant, les installations modernes visent généralement moins de 3 % de faux appels. Pour atteindre ce taux exceptionnellement bas, il faut utiliser des systèmes de Deep Learning optimisés et formés sur des bibliothèques de défauts robustes.
R : L’AOI 2D repose principalement sur le contraste et les changements de couleur. Il fonctionne bien pour mesurer la surface et repérer la décoloration. Cependant, il ne peut pas détecter de manière fiable le délaminage du cuivre. Vous avez besoin d’AOI 3D ou de systèmes de lumière structurée pour mesurer les variations de hauteur. Seule la cartographie 3D identifie avec précision les véritables formations de cloques caractéristiques du délaminage interne.
R : Oui, l’épaisseur a un impact significatif sur le processus d’inspection optique. Cet impact apparaît plus particulièrement en ce qui concerne la translucidité, notamment pour les substrats en alumine. Les substrats plus épais bloquent davantage de lumière, réduisant ainsi l’éblouissement mais nécessitant une puissance d’éclairage plus élevée. Les variations d'épaisseur peuvent obliger les opérateurs à ajuster l'intensité de l'éclairage de bas en haut ou à recalibrer continuellement la profondeur focale.


