


La fabricación de módulos de RF y electrónica de potencia opera en un entorno de alto riesgo. En este caso, incluso los fallos menores del sustrato provocan rápidamente averías térmicas o eléctricas catastróficas. Durante años, los fabricantes dependieron en gran medida de la inspección microscópica manual para detectar estos defectos críticos. Sin embargo, los operadores humanos sufren inevitablemente fatiga ocular, juicios inconsistentes y un rendimiento inaceptablemente bajo. Simplemente no se puede escalar la precisión de un gran volumen utilizando métodos manuales únicamente. Este cuello de botella operativo hace que la transición a la inspección óptica automatizada sea obligatoria para las líneas de fabricación modernas. Esta guía detalla cómo debe configurar y evaluar los sistemas AOI de manera efectiva. Exploramos cómo manejar las distintas propiedades ópticas de los sustratos de alúmina, nitruro de aluminio y nitruro de silicio. Aprenderá estrategias comprobadas para optimizar su lógica de inspección. En última instancia, puede mejorar la precisión de la detección sin inflar costosas tasas de falsos rechazos.
La inspección AOI eficaz del sustrato cerámico requiere configuraciones ópticas específicas del material; una configuración de iluminación única para todos dará como resultado altas tasas de falsos positivos.
Al2O3, AlN y Si3N4 presentan cada uno desafíos de imagen únicos, que van desde la translucidez y el resplandor (Al2O3) hasta el bajo contraste y los fondos oscuros (AlN, Si3N4).
La detección confiable de defectos en el sustrato cerámico debe tener en cuenta tanto los defectos del sustrato desnudo (microfisuras, poros) como los defectos de metalización/unión (huecos DBC/AMB, errores de grabado).
La evaluación de una solución AOI debe priorizar los algoritmos de mitigación de llamadas falsas, la seguridad del manejo automatizado y las capacidades de integración con los sistemas de ejecución de fabricación (MES) existentes.
La fabricación de módulos de potencia exige precisión absoluta en cada paso. Implementación automatizada La detección de defectos en sustratos cerámicos protege fundamentalmente sus márgenes de fabricación. La base financiera principal se basa en equilibrar la protección del rendimiento con los falsos rechazos. Los sistemas AOI tienen como objetivo encontrar defectos de manera eficiente. Sin embargo, también debe minimizar la 'matanza excesiva'. Matanza excesiva significa rechazar sustratos en perfecto estado debido a sensibilidades estrictas del sistema. El rechazo excesivo erosiona directamente los márgenes de materiales muy caros como el nitruro de aluminio y el nitruro de silicio. Un sistema de inspección óptica optimizado distingue perfectamente las verdaderas anomalías de las variaciones cosméticas aceptables.
La detección temprana de defectos garantiza una confiabilidad posterior vital para sus productos. Un pequeño fragmento de borde a nivel del sustrato puede parecer trivial al principio. Sin embargo, a menudo provoca costosas fallas de campo en los módulos de potencia final como los IGBT o los MOSFET de SiC. Debemos interceptar estos problemas antes de que comience la encapsulación o la unión de cables. La identificación temprana de un defecto evita que los fabricantes agreguen costosos componentes de silicio a un sustrato condenado.
Además, las estrictas regulaciones de la industria requieren un cumplimiento y una trazabilidad integrales. Los marcos automotrices, como IATF 16949, exigen una documentación de calidad rigurosa. Los estándares aeroespaciales exigen registros de producción igualmente estrictos. Los sistemas AOI cumplen estos requisitos mediante el archivo automatizado de imágenes y un mapeo preciso de defectos. Construyen un gemelo digital confiable de la calidad de su producción. Estos datos archivados le permiten demostrar fácilmente el cumplimiento durante las auditorías de proveedores.
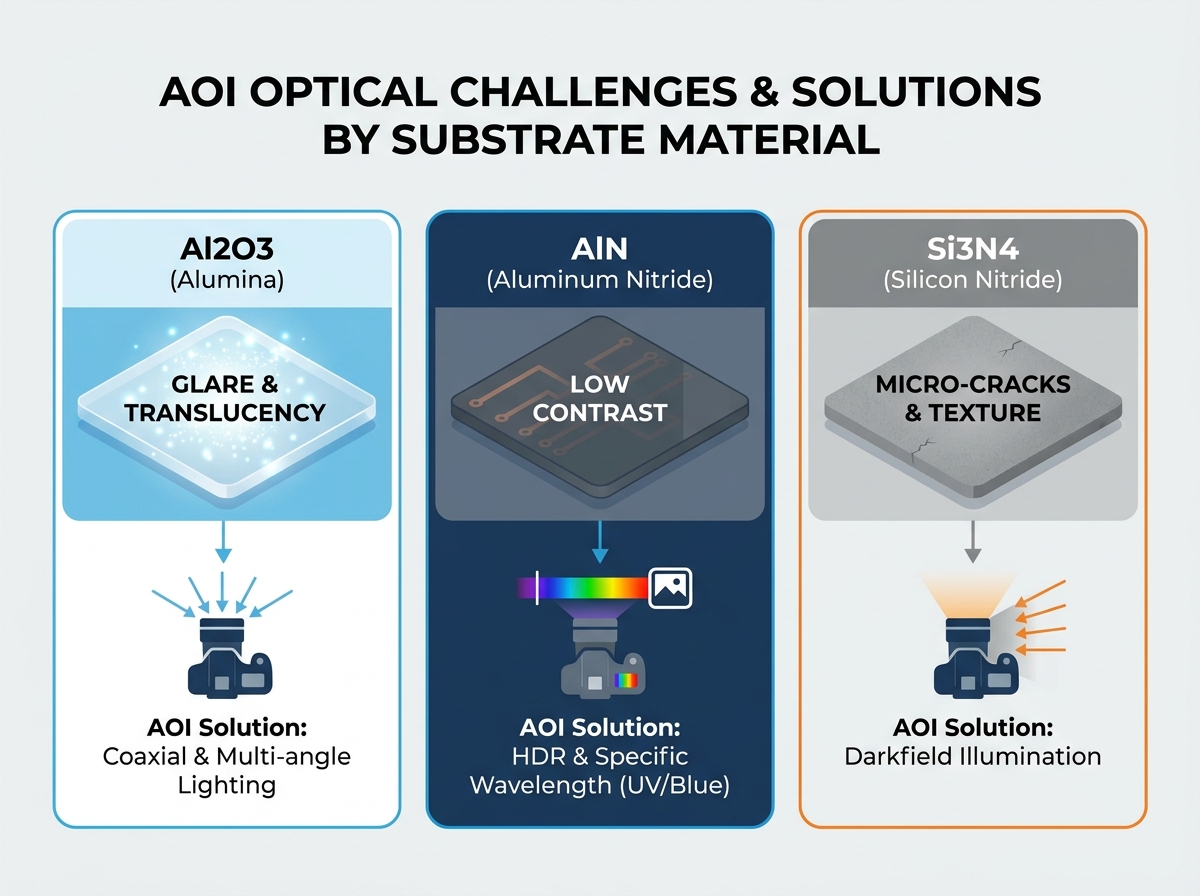
Diferentes cerámicas interactúan física y ópticamente de maneras únicas. No se puede utilizar una configuración de iluminación universal para todos los materiales del sustrato. Confiable La inspección AOI del sustrato cerámico debe adaptarse continuamente a la física óptica específica.
La alúmina dispersa fuertemente la luz entrante. Su estructura cristalina crea una capa superficial semitranslúcida. Esta translucidez hace que la iluminación directa tradicional rebote de forma impredecible. En consecuencia, el sensor de la cámara capta a menudo reflejos excesivos o bordes de trazo borrosos. Para corregir este problema, su AOI requiere ajustes de hardware específicos de inmediato. Debe utilizar iluminación coaxial combinada estrechamente con iluminación de múltiples ángulos. La luz coaxial penetra ligeramente en la superficie cerámica sin apagar el sensor de imagen. Los LED de múltiples ángulos ayudan a definir claramente la topología de la superficie. Esto evita falsos positivos causados por reflejos del grano del subsuelo.
El nitruro de aluminio presenta un obstáculo de inspección completamente diferente. El AlN normalmente presenta una apariencia más oscura y opaca de forma natural. Este fondo oscuro reduce drásticamente el contraste visual entre la cerámica desnuda y los rastros de cobre grabados. Las cámaras tradicionales tienen dificultades para encontrar con precisión líneas divisorias distintas. Para superar el bajo contraste, debe configurar ajustes de hardware AOI específicos. En este caso, las imágenes de alto rango dinámico (HDR) se vuelven absolutamente esenciales. HDR combina múltiples exposiciones diferentes para revelar detalles de rastros ocultos. Además, el uso de iluminación de longitud de onda específica mejora drásticamente la visibilidad. La implementación de luz azul o ultravioleta mejora significativamente la detección de bordes de superficies. Estas longitudes de onda más cortas se dispersan menos y proporcionan contornos nítidos sobre fondos opacos.
El nitruro de silicio cuenta con una tenacidad a la fractura excepcionalmente alta. A pesar de esta impresionante resistencia mecánica, sigue siendo susceptible a microfisuras difíciles de ver. El Si3N4 también presenta variaciones notables en la textura de la superficie. El fondo gris mate u oscuro oculta muy bien las anomalías topográficas. Detectar rayones finos contra esta textura más áspera desafía diariamente la óptica estándar. Sus ajustes de AOI deben incluir una sólida iluminación de campo oscuro. La iluminación de campo oscuro inclina la fuente de luz muy cerca de la horizontal. Esta técnica resalta perfectamente las anomalías topográficas. Cualquier rasguño o microgrieta capta la luz de ángulo bajo y brilla intensamente sobre el fondo oscuro.
Cuadro resumen de características ópticas
Tipo de material |
Desafío óptico primario |
Configuración de iluminación recomendada |
Tecnología de imagen clave |
|---|---|---|---|
Alúmina (Al2O3) |
Alta translucidez que causa deslumbramiento intenso. |
Iluminación multiángulo y coaxial |
Filtrado óptico antirreflejos. |
Nitruro de Aluminio (AlN) |
Superficie opaca que provoca un bajo contraste de trazas. |
LED de longitud de onda corta (azul/UV) |
Imágenes de alto rango dinámico (HDR) |
Nitruro de Silicio (Si3N4) |
Textura rugosa que oculta finas microfisuras. |
Iluminación de campo oscuro de ángulo bajo |
Escaneo topográfico de alta resolución |
Unas imágenes adecuadas sólo resuelven la mitad del problema de inspección. También debe establecer una lógica de detección sólida para interpretar con precisión las imágenes capturadas. Dividimos los objetivos principales en anomalías cerámicas descubiertas y defectos de metalización.
La inspección del sustrato no adherido requiere buscar de manera proactiva las debilidades estructurales inherentes.
Grietas y astillas de bordes: los daños mecánicos a menudo ocurren durante los procesos de singularización o corte en cubitos. Su lógica de inspección requiere iluminación específica de los bordes para detectar estas pequeñas fracturas. Las cámaras colocadas en ángulos oblicuos monitorean continuamente el perímetro en busca de astillas irregulares.
Poros: encontrar compromisos estructurales exige una precisión extrema. Esta tarea requiere que la luz transmitida brille completamente a través del material. Alternativamente, puede implementar imágenes de arriba hacia abajo de alta resolución. El software señala automáticamente cualquier punto oscuro que indique la falta de material cerámico.
Contaminación y manchas: los entornos de fabricación inevitablemente introducen partículas extrañas. El algoritmo de detección debe diferenciar entre decoloración inofensiva y material extraño crítico. El umbral basado en colores ayuda a filtrar las manchas de procesamiento aceptables de los desechos destructivos reales.
Una vez que el cobre se adhiere directamente a la cerámica, surgen nuevas clases de defectos. Los procesos de cobre adherido directo (DBC) y soldadura fuerte de metal activo (AMB) introducen anomalías distintas.
Pelado y delaminación del cobre: el estrés por calor extremo hace que las capas de cobre se desprendan lentamente. Identificar estas formaciones parecidas a ampollas requiere técnicas volumétricas avanzadas. 3D AOI o luz estructurada proyecta patrones de cuadrícula sobre la superficie objetivo. Las distorsiones en la rejilla revelan variaciones de altura inaceptables causadas por la delaminación interna.
Defectos de grabado (cortos/abiertos): Los procesos de grabado químico a menudo dejan cobre no deseado o eliminan demasiado material. Aquí implementamos algoritmos estándar basados en reglas geométricas 2D. El software mide con precisión el ancho y el espaciado de las trazas. Verifica que todas las dimensiones se mantengan seguras dentro de las tolerancias de diseño.
Oxidación: La oxidación excesiva de la superficie degrada el rendimiento de la soldadura más adelante. Utilizamos una lógica de inspección basada en colores para detectar niveles inaceptables de oxidación de cobre. El sistema rechaza los paneles que presenten tonalidades marrón oscuro o violeta que superen los umbrales establecidos.
Tabla de evaluación de defectos estándar
Categoría de defecto |
Defecto específico |
Lógica de inspección requerida |
|---|---|---|
Cerámica desnuda |
Descantillado de bordes |
Monitoreo de cámara de ángulo oblicuo |
Cerámica desnuda |
Poros |
Luz transmitida o escaneo de arriba hacia abajo |
Metalización |
Delaminación |
Proyección de luz estructurada 3D |
Metalización |
Pantalones cortos de grabado |
Algoritmos de reglas geométricas 2D |
La adquisición de un sistema de inspección requiere una investigación técnica cuidadosa. Debe evaluar qué tan bien el hardware y el software manejan componentes frágiles y de alto valor.
La iluminación LED programable, multizona y multicolor representa un requisito de hardware no negociable. Las líneas de producción de materiales mixtos cambian frecuentemente entre lotes de alúmina y nitruro de silicio. No puede darse el lujo de cambiar físicamente los domos de luz para cada lote. La iluminación controlada por software permite cambios instantáneos de recetas. Esta flexibilidad mantiene un alto rendimiento al tiempo que optimiza el contraste óptico para cada tipo de sustrato específico.
Los ingenieros equilibran constantemente el detalle de las imágenes con la velocidad de fabricación. Necesita una resolución submicrónica para detectar grietas finas y peligrosas de forma fiable. Sin embargo, el escaneo de alta resolución ralentiza considerablemente los tiempos de ciclo. Debe cumplir con los estrictos requisitos de Unidades por hora (UPH) de fabricación de gran volumen. Recomendamos calcular primero el tamaño de defecto crítico más pequeño. Luego, seleccione un sensor de cámara que asigne exactamente tres o cuatro píxeles a ese defecto. Esta relación garantiza una detección fiable sin procesar datos de imágenes innecesarios.
Las plataformas modernas combinan dos enfoques analíticos distintos para maximizar la precisión.
Lógica basada en reglas: este enfoque tradicional sigue siendo el mejor para mediciones geométricas estrictas. Se destaca en verificar anchos de trazas, verificar zonas de exclusión y garantizar la alineación de las plataformas. La lógica sigue perfectamente parámetros matemáticos rígidos en todo momento.
IA y aprendizaje profundo: la inteligencia artificial se vuelve crucial para clasificar los defectos subjetivos con precisión. Aprende las sutiles diferencias entre los niveles de gravedad de los arañazos. La IA distingue fácilmente una mancha de agua inofensiva de una marca de quemadura eléctrica crítica. La utilización del aprendizaje profundo reduce activamente las tasas de falsos positivos.
Debemos evaluar minuciosamente las capacidades de integración física. La cerámica es un material notoriamente frágil. La máquina AOI debe disponer exclusivamente de mecanismos de sujeción de baja tensión. Como alternativa, debería buscar cintas transportadoras de vacío. Estos sistemas aseguran la tabla sin aplicar presión dura en los bordes. Prevenir la introducción de nuevas tensiones mecánicas durante la inspección sigue siendo primordial.
La integración de una nueva plataforma de inspección rara vez ocurre sin problemas de la noche a la mañana. Debe anticipar desafíos de implementación específicos para evitar retrasos repentinos en la producción.
Todo sistema óptico requiere una curva de aprendizaje inicial. A este período crítico lo llamamos fase de ajuste de la biblioteca. Debe presupuestar el tiempo adecuado para que los ingenieros entrenen los modelos de IA correctamente. Necesitan alimentar al sistema con cientos de imágenes que muestren variaciones cosméticas aceptables versus inaceptables. Acelerar esta fase provoca directamente picos masivos de falsos rechazos más adelante. La paciencia durante la instalación garantiza la estabilidad a largo plazo.
Los duros entornos industriales amenazan constantemente las calibraciones ópticas sensibles. La iluminación ambiental de una fábrica puede interferir fácilmente con los sensores ópticos de alta sensibilidad. Las sombras producidas por el paso de montacargas o las luces parpadeantes del techo alteran el contraste de la imagen de manera impredecible. Además, el polvo en suspensión se deposita en lentes y sustratos, creando defectos falsos a diario. La implementación de recintos adecuados para las máquinas resuelve estos problemas de manera efectiva. También recomendamos encarecidamente cumplir con estrictos estándares de sala limpia alrededor de la zona de inspección inmediata.
Las cámaras de alta resolución generan archivos enormes rápidamente. Esto crea un grave riesgo de abrumar instantáneamente las redes de las fábricas. La infraestructura de TI a menudo tiene dificultades para transmitir gigabytes de datos de imágenes sin comprimir cada minuto. Debe establecer pautas estrictas para la retención de datos desde el principio. Comprima agresivamente las imágenes que pasan y guarde solo archivos sin pérdidas para los tableros rechazados. Garantice una comunicación fluida utilizando protocolos de integración MES estándar, como SECS/GEM.
La implementación de la inspección óptica automatizada transforma la fabricación de sustratos de una solución de problemas reactiva a un control de calidad proactivo. Para garantizar una implementación exitosa, céntrese directamente en estas acciones decisivas:
Haga una lista corta estrictamente por capacidad del material: elija proveedores de AOI en función de su capacidad demostrable para obtener imágenes de su material de sustrato específico. Pruébelos en condiciones de producción reales, no solo en entornos de laboratorio ideales.
Exija ópticas especializadas por adelantado: confirme que el hardware admita iluminación de campo oscuro, coaxial y de múltiples longitudes de onda antes de iniciar conversaciones comerciales serias.
Ejecute una prueba de concepto (PoC) estructurada: proporcione al proveedor de AOI un 'tablero dorado' junto con un lote de defectos marginales conocidos. Utilice esto para comparar sus tasas de falsos positivos y falsos negativos de forma segura antes del gasto de capital.
Planifique un ancho de banda de red sólido: actualice la infraestructura de su servidor de antemano para manejar las cargas masivas de datos generadas por el escaneo óptico de alta resolución.
Tómese el tiempo para evaluar los sistemas de manipulación física junto con el rendimiento óptico puro. Asociarse con un proveedor que comprende el transporte de materiales frágiles evita fracturas inducidas por la manipulación. Comience hoy la evaluación de su proveedor preparando las muestras de defectos del peor de los casos para las pruebas comparativas iniciales.
R: Las tasas de llamadas falsas varían mucho según el tipo de material y la madurez del algoritmo. Los sistemas tradicionales basados en reglas a menudo tienen problemas con la textura cerámica, superando en ocasiones el 10% de falsos rechazos. Sin embargo, las instalaciones modernas suelen apuntar a menos del 3% de llamadas falsas. Lograr esta tasa excepcionalmente baja requiere el uso de sistemas de aprendizaje profundo optimizados y entrenados en bibliotecas de defectos sólidas.
R: El AOI 2D se basa principalmente en el contraste y los cambios de color. Funciona bien para medir la superficie y detectar la decoloración. Sin embargo, no puede detectar de forma fiable la delaminación del cobre. Necesita AOI 3D o sistemas de iluminación estructurados para medir las variaciones de altura. Sólo el mapeo 3D identifica con precisión las verdaderas formaciones de ampollas características de la delaminación interna.
R: Sí, el espesor afecta significativamente el proceso de inspección óptica. Este impacto aparece más prominentemente en relación con la translucidez, especialmente para los sustratos de alúmina. Los sustratos más gruesos bloquean más luz, lo que reduce el deslumbramiento pero requieren una mayor potencia de iluminación. Las variaciones en el grosor pueden requerir que los operadores ajusten la intensidad de la iluminación de abajo hacia arriba o recalibren la profundidad focal continuamente.


