


L'elettronica di potenza e la produzione di moduli RF operano in un ambiente ad alto rischio. Qui, anche i più piccoli guasti del substrato portano rapidamente a catastrofici guasti termici o elettrici. Per anni, i produttori hanno fatto molto affidamento sull’ispezione microscopica manuale per individuare questi difetti critici. Tuttavia, gli operatori umani soffrono inevitabilmente di affaticamento degli occhi, giudizio incoerente e produttività inaccettabilmente bassa. Semplicemente non è possibile scalare la precisione di grandi volumi utilizzando solo metodi manuali. Questo collo di bottiglia operativo rende obbligatoria la transizione all’ispezione ottica automatizzata per le moderne linee di produzione. Questa guida spiega come configurare e valutare i sistemi AOI in modo efficace. Esploreremo come gestire le distinte proprietà ottiche dei substrati di allumina, nitruro di alluminio e nitruro di silicio. Imparerai strategie comprovate per ottimizzare la logica di ispezione. In definitiva, è possibile migliorare la precisione del rilevamento senza aumentare i costosi tassi di falsi scarti.
Un'efficace ispezione AOI del substrato ceramico richiede configurazioni ottiche specifiche del materiale; una configurazione di illuminazione unica per tutti si tradurrà in tassi elevati di falsi positivi.
Al2O3, AlN e Si3N4 presentano ciascuno sfide uniche per l'imaging, che vanno dalla traslucenza e l'abbagliamento (Al2O3) al basso contrasto e agli sfondi scuri (AlN, Si3N4).
Un rilevamento affidabile dei difetti del substrato ceramico deve tenere conto sia dei difetti del substrato nudo (micro-fessure, fori di spillo) sia dei difetti di metallizzazione/incollaggio (vuoti DBC/AMB, errori di incisione).
La valutazione di una soluzione AOI dovrebbe dare priorità agli algoritmi di mitigazione delle chiamate false, alla sicurezza della gestione automatizzata e alle capacità di integrazione con i sistemi di esecuzione della produzione (MES) esistenti.
La fabbricazione dei moduli di potenza richiede precisione assoluta in ogni fase. Implementazione automatizzata Il rilevamento dei difetti del substrato ceramico protegge fondamentalmente i margini di produzione. La base finanziaria primaria si basa sul bilanciamento della protezione del rendimento contro i falsi scarti. I sistemi AOI mirano a individuare i difetti in modo efficiente. Tuttavia, è necessario anche ridurre al minimo l''overkill.' Overkill significa rifiutare substrati perfettamente buoni a causa della rigorosa sensibilità del sistema. Uno scarto eccessivo erode direttamente i margini su materiali altamente costosi come il nitruro di alluminio e il nitruro di silicio. Un sistema di ispezione ottica ottimizzato distingue perfettamente le anomalie reali dalle variazioni estetiche accettabili.
L'individuazione tempestiva dei difetti garantisce un'affidabilità a valle fondamentale per i vostri prodotti. Un piccolo chip sul bordo a livello del substrato potrebbe inizialmente sembrare banale. Tuttavia, spesso causa costosi guasti sul campo nei moduli di potenza finali come gli IGBT o i MOSFET SiC. Dobbiamo intercettare questi problemi prima che inizi l'incapsulamento o il wire bonding. Identificare tempestivamente un difetto impedisce ai produttori di aggiungere costosi componenti in silicio a un substrato destinato a fallire.
Inoltre, le rigide normative di settore richiedono conformità e tracciabilità complete. Le normative automobilistiche, come IATF 16949, impongono una rigorosa documentazione di qualità. Gli standard aerospaziali richiedono record di produzione altrettanto rigorosi. I sistemi AOI soddisfano questi requisiti attraverso l'archiviazione automatizzata delle immagini e la mappatura precisa dei difetti. Costruiscono un gemello digitale affidabile della qualità della tua produzione. Questi dati archiviati consentono di dimostrare facilmente la conformità durante gli audit dei fornitori.
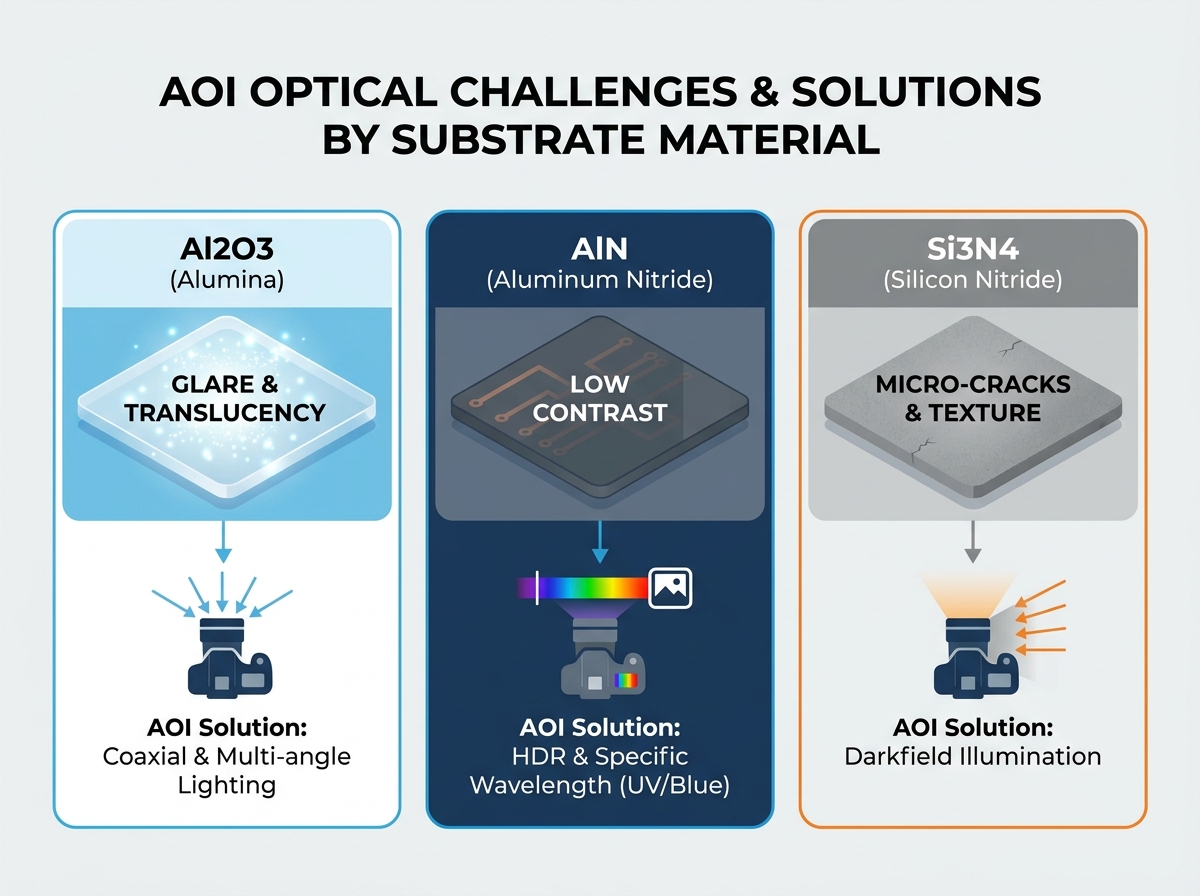
Diverse ceramiche interagiscono fisicamente e otticamente in modi unici. Non è possibile utilizzare un'impostazione di illuminazione universale per tutti i materiali di supporto. Affidabile L'ispezione AOI del substrato ceramico deve adattarsi continuamente alla fisica ottica specifica.
L'allumina disperde fortemente la luce in arrivo. La sua struttura cristallina crea uno strato superficiale semitraslucido. Questa traslucenza fa sì che l’illuminazione diretta tradizionale rimbalzi in modo imprevedibile. Di conseguenza, il sensore della fotocamera spesso cattura i riflessi eccessivi o i bordi delle tracce sfocati. Per correggere questo problema, l'AOI richiede immediatamente modifiche hardware specifiche. Dovresti utilizzare l'illuminazione coassiale combinata strettamente con l'illuminazione multiangolo. La luce coassiale penetra leggermente nella superficie ceramica senza spegnere il sensore di immagine. I LED multiangolo aiutano a definire chiaramente la topologia della superficie. Ciò impedisce falsi positivi causati dalle riflessioni dei grani nel sottosuolo.
Il nitruro di alluminio presenta un ostacolo di ispezione completamente diverso. L'AlN presenta tipicamente un aspetto più scuro e opaco in modo naturale. Questo fondo scuro riduce fortemente il contrasto visivo tra la ceramica nuda e le tracce di rame inciso. Le fotocamere tradizionali hanno difficoltà a individuare con precisione le linee di confine distinte. Per superare il basso contrasto, è necessario configurare specifiche regolazioni hardware AOI. In questo caso l'imaging ad alta gamma dinamica (HDR) diventa assolutamente essenziale. L'HDR unisce più esposizioni diverse per rivelare dettagli nascosti. Inoltre, l’utilizzo di un’illuminazione a lunghezza d’onda specifica migliora drasticamente la visibilità. L'utilizzo della luce blu o UV migliora significativamente il rilevamento dei bordi della superficie. Queste lunghezze d'onda più corte si disperdono meno, fornendo contorni nitidi su sfondi opachi.
Il nitruro di silicio vanta una resistenza alla frattura eccezionalmente elevata. Nonostante questa impressionante resistenza meccanica, rimane suscettibile a microfessurazioni difficili da vedere. Si3N4 presenta anche notevoli variazioni di struttura superficiale. Lo sfondo grigio opaco o scuro nasconde molto bene le anomalie topografiche. Il rilevamento di graffi sottili su questa struttura più ruvida sfida quotidianamente l'ottica standard. Le regolazioni dell'AOI devono includere una robusta illuminazione in campo scuro. L'illuminazione in campo scuro inclina la sorgente luminosa molto vicino all'orizzontale. Questa tecnica evidenzia perfettamente le anomalie topografiche. Qualsiasi graffio o micro-crepa cattura la luce ad angolo basso e brilla brillantemente sullo sfondo scuro.
Tabella riepilogativa delle caratteristiche ottiche
Tipo materiale |
Sfida ottica primaria |
Configurazione dell'illuminazione consigliata |
Tecnologia di imaging chiave |
|---|---|---|---|
Allumina (Al2O3) |
Elevata traslucenza che provoca forti abbagliamenti |
Illuminazione multiangolo e coassiale |
Filtraggio ottico antiriflesso |
Nitruro di alluminio (AlN) |
Superficie opaca che causa un basso contrasto delle tracce |
LED a lunghezza d'onda corta (blu/UV). |
Immagini ad alta gamma dinamica (HDR). |
Nitruro di silicio (Si3N4) |
Texture ruvida che nasconde sottili microfessure |
Illuminazione in campo scuro a basso angolo |
Scansione topografica ad alta risoluzione |
Una corretta imaging risolve solo la metà del problema dell'ispezione. È inoltre necessario stabilire una solida logica di rilevamento per interpretare in modo accurato le immagini acquisite. Dividiamo gli obiettivi primari in anomalie ceramiche nude e difetti di metallizzazione.
L'ispezione del substrato non legato richiede la ricerca proattiva delle debolezze strutturali intrinseche.
Crepe e scheggiature dei bordi: spesso si verificano danni meccanici durante i processi di singolarizzazione o cubettatura. La logica di ispezione richiede un'illuminazione specifica per i bordi per individuare queste piccole fratture. Le telecamere posizionate ad angoli obliqui monitorano continuamente il perimetro alla ricerca di trucioli frastagliati.
Fori di spillo: trovare compromessi strutturali richiede estrema precisione. Questo compito richiede che la luce trasmessa risplenda completamente attraverso il materiale. In alternativa, è possibile distribuire l'imaging top-down ad alta risoluzione. Il software segnala automaticamente eventuali punti scuri che indicano la mancanza di materiale ceramico.
Contaminazione e macchie: gli ambienti di produzione introducono inevitabilmente particelle estranee. L'algoritmo di rilevamento deve distinguere tra scolorimento innocuo e materiale estraneo critico. La soglia basata sul colore aiuta a filtrare le macchie di lavorazione accettabili dai detriti distruttivi reali.
Una volta che il rame si lega direttamente alla ceramica, emergono nuove classi di difetti. I processi Direct Bonded Copper (DBC) e Active Metal Brazing (AMB) introducono anomalie distinte.
Peeling e delaminazione del rame: lo stress termico estremo provoca il lento distacco degli strati di rame. L'identificazione di queste formazioni simili a vesciche richiede tecniche volumetriche avanzate. L'AOI 3D o la luce strutturata proietta motivi a griglia sulla superficie target. Le distorsioni nella griglia rivelano variazioni di altezza inaccettabili causate dalla delaminazione interna.
Difetti di incisione (cortocircuiti/aperture): i processi di incisione chimica spesso lasciano rame indesiderato o rimuovono troppo materiale. Qui implementiamo algoritmi standard basati su regole geometriche 2D. Il software misura accuratamente la larghezza e la spaziatura della traccia. Verifica che tutte le dimensioni rimangano saldamente entro le tolleranze di progettazione.
Ossidazione: un'eccessiva ossidazione superficiale degrada successivamente le prestazioni di saldatura. Utilizziamo la logica di ispezione basata sul colore per rilevare livelli inaccettabili di ossidazione del rame. Il sistema scarta i pannelli che presentano tonalità marrone scuro o viola che superano le soglie stabilite.
Tabella Valutazione Difetti Standard
Categoria del difetto |
Difetto specifico |
Logica di ispezione richiesta |
|---|---|---|
Ceramica nuda |
Scheggiatura dei bordi |
Monitoraggio con telecamera ad angolo obliquo |
Ceramica nuda |
Fori di spillo |
Scansione a luce trasmessa o top-down |
Metallizzazione |
Delaminazione |
Proiezione di luce strutturata 3D |
Metallizzazione |
Pantaloncini di incisione |
Algoritmi di regole geometriche 2D |
L'acquisizione di un sistema di ispezione richiede un attento controllo tecnico. È necessario valutare la capacità dell'hardware e del software di gestire componenti fragili e di alto valore.
L'illuminazione LED programmabile, multizona e multicolore rappresenta un requisito hardware non negoziabile. Le linee di produzione di materiali misti cambiano spesso tra lotti di allumina e nitruro di silicio. Non puoi permetterti di cambiare fisicamente le cupole luminose per ogni singolo lotto. L'illuminazione controllata dal software consente cambi di ricetta istantanei. Questa flessibilità mantiene un rendimento elevato ottimizzando al tempo stesso il contrasto ottico per ogni specifico tipo di substrato.
Gli ingegneri bilanciano costantemente i dettagli dell'immagine con la velocità di produzione. È necessaria una risoluzione inferiore al micron per individuare in modo affidabile le pericolose crepe sottili. Tuttavia, la scansione ad alta risoluzione rallenta notevolmente i tempi di ciclo. È necessario soddisfare i severi requisiti di unità orarie (UPH) della produzione in grandi volumi. Si consiglia di calcolare prima la dimensione del difetto critico più piccolo. Quindi, seleziona un sensore della fotocamera che mappa esattamente tre o quattro pixel su quel difetto. Questo rapporto garantisce un rilevamento affidabile senza elaborare dati di immagine non necessari.
Le piattaforme moderne combinano due approcci analitici distinti per massimizzare la precisione.
Logica basata su regole: questo approccio tradizionale rimane il migliore per misurazioni geometriche rigorose. Eccelle nel verificare le larghezze delle tracce, nel controllare le zone da escludere e nel garantire gli allineamenti dei tamponi. La logica segue ogni volta perfettamente rigidi parametri matematici.
AI e Deep Learning: l’intelligenza artificiale diventa cruciale per classificare accuratamente i difetti soggettivi. Apprende le sottili differenze tra i livelli di gravità dei graffi. L'intelligenza artificiale distingue facilmente una macchia d'acqua innocua da un segno di bruciatura elettrica critico. L’utilizzo del deep learning riduce attivamente i tassi di falsi positivi.
Dobbiamo valutare attentamente le capacità di integrazione fisica. La ceramica è notoriamente un materiale fragile. La macchina AOI deve essere dotata esclusivamente di meccanismi di bloccaggio a bassa sollecitazione. In alternativa, dovresti cercare nastri di trasporto sottovuoto. Questi sistemi fissano la tavola senza applicare pressione sui bordi duri. Prevenire l'introduzione di nuove sollecitazioni meccaniche durante l'ispezione rimane fondamentale.
L’integrazione di una nuova piattaforma di ispezione raramente avviene in modo impeccabile da un giorno all’altro. Dovresti anticipare le sfide specifiche della distribuzione per evitare improvvisi ritardi nella produzione.
Ogni sistema ottico richiede una curva di apprendimento iniziale. Chiamiamo questo periodo critico fase di ottimizzazione della libreria. È necessario prevedere un tempo adeguato affinché gli ingegneri possano addestrare correttamente i modelli di intelligenza artificiale. Devono fornire al sistema centinaia di immagini che mostrano variazioni estetiche accettabili o inaccettabili. Affrettare questa fase provoca direttamente enormi picchi di falsi rifiuti in seguito. La pazienza durante l'installazione garantisce stabilità a lungo termine.
Gli ambienti di fabbrica difficili minacciano costantemente le calibrazioni ottiche sensibili. L'illuminazione ambientale della fabbrica può facilmente interferire con i sensori ottici ad alta sensibilità. Le ombre dei carrelli elevatori in transito o le luci tremolanti alterano il contrasto dell'immagine in modo imprevedibile. Inoltre, la polvere aerodispersa si deposita su lenti e substrati, creando quotidianamente falsi difetti. L'implementazione di adeguate custodie per macchine risolve questi problemi in modo efficace. Raccomandiamo inoltre vivamente di aderire ai rigorosi standard delle camere bianche attorno alla zona di ispezione immediata.
Le fotocamere ad alta risoluzione generano rapidamente file enormi. Ciò crea un grave rischio di sovraccaricare istantaneamente le reti di fabbrica. L'infrastruttura IT spesso fatica a trasmettere ogni minuto gigabyte di dati immagine non compressi. È necessario stabilire tempestivamente linee guida rigorose per la conservazione dei dati. Comprimi le immagini in transito in modo aggressivo e salva solo i file senza perdita di dati per le schede rifiutate. Garantisci una comunicazione fluida utilizzando protocolli di integrazione MES standard, come SECS/GEM.
L'implementazione dell'ispezione ottica automatizzata trasforma la produzione di substrati da una risoluzione reattiva dei problemi a un controllo di qualità proattivo. Per garantire un'implementazione di grande successo, concentrati direttamente su queste azioni decisive:
Elenco rigorosamente in base alla capacità del materiale: scegli i fornitori AOI in base alla loro capacità dimostrabile di riprodurre l'immagine del tuo materiale di substrato specifico. Testateli in condizioni di produzione reali, non solo in ambienti di laboratorio ideali.
Richiedi in anticipo ottiche specializzate: verifica che l'hardware supporti l'illuminazione in campo scuro, coassiale e a lunghezza d'onda multipla prima di intraprendere serie trattative commerciali.
Eseguire un proof-of-concept (PoC) strutturato: fornire al fornitore AOI una 'scheda d'oro' insieme a un lotto di difetti marginali noti. Usalo per confrontare in modo sicuro i tassi di falsi positivi e falsi negativi prima delle spese in conto capitale.
Pianifica una larghezza di banda di rete robusta: aggiorna in anticipo la tua infrastruttura server per gestire gli enormi carichi di dati generati dalla scansione ottica ad alta risoluzione.
Prendetevi il tempo necessario per valutare i sistemi di movimentazione fisica insieme alle prestazioni ottiche pure. Collaborare con un fornitore esperto nel trasporto di materiali fragili previene le fratture indotte dalla movimentazione. Inizia oggi la valutazione del tuo fornitore preparando i campioni dei difetti peggiori per i test di benchmark iniziali.
R: I tassi di chiamate false variano notevolmente in base al tipo di materiale e alla maturità dell'algoritmo. I sistemi tradizionali basati su regole spesso hanno difficoltà con la struttura ceramica, a volte superando il 10% di falsi scarti. Tuttavia, le strutture moderne in genere puntano a meno del 3% di chiamate false. Il raggiungimento di questo tasso eccezionalmente basso richiede l’utilizzo di sistemi di Deep Learning ottimizzati addestrati su robuste librerie di difetti.
R: L'AOI 2D si basa principalmente sul contrasto e sui cambiamenti di colore. Funziona bene per misurare la superficie e individuare lo scolorimento. Tuttavia, non è in grado di rilevare in modo affidabile la delaminazione del rame. Hai bisogno di AOI 3D o sistemi di luce strutturata per misurare le variazioni di altezza. Solo la mappatura 3D identifica con precisione le vere formazioni di bolle caratteristiche della delaminazione interna.
R: Sì, lo spessore influisce in modo significativo sul processo di ispezione ottica. Questo impatto appare più evidente per quanto riguarda la traslucenza, soprattutto per i substrati di allumina. Substrati più spessi bloccano più luce, riducendo l'abbagliamento ma richiedendo una maggiore potenza di illuminazione. Le variazioni di spessore possono richiedere agli operatori di regolare l'intensità dell'illuminazione dal basso verso l'alto o di ricalibrare continuamente la profondità focale.


