


Jõuelektroonika ja RF-moodulite tootmine töötavad kõrge panusega keskkonnas. Siin põhjustavad isegi väikesed substraadi rikked kiiresti katastroofilisi termilisi või elektrilisi rikkeid. Aastaid tuginesid tootjad nende kriitiliste vigade tuvastamiseks suuresti käsitsi mikroskoopilisele kontrollile. Inimeste operaatorid kannatavad aga paratamatult silmade väsimuse, ebajärjekindla hinnangu ja lubamatult madala läbilaskevõime all. Suure mahu täpsust ei saa lihtsalt skaleerida, kasutades ainult käsitsi meetodeid. See kitsaskoht muudab ülemineku automaatsele optilisele kontrollile kaasaegsete tootmisliinide jaoks kohustuslikuks. Selles juhendis kirjeldatakse, kuidas peaksite AOI süsteeme tõhusalt konfigureerima ja hindama. Uurime, kuidas käsitleda alumiiniumoksiidi, alumiiniumnitriidi ja räninitriidi substraatide erinevaid optilisi omadusi. Õpid tõestatud strateegiaid oma kontrolliloogika optimeerimiseks. Lõppkokkuvõttes saate parandada tuvastamise täpsust ilma kulukaid vale tagasilükkamise määra suurendamata.
Tõhus keraamilise substraadi AOI kontroll nõuab materjalispetsiifilisi optilisi konfiguratsioone; universaalne valgustuse seadistus toob kaasa kõrge valepositiivsuse määra.
Al2O3, AlN ja Si3N4 kujutavad endast ainulaadseid pildiprobleeme, alates läbipaistvusest ja pimestamisest (Al2O3) kuni madala kontrastsuse ja tumeda taustani (AlN, Si3N4).
Usaldusväärne keraamilise substraadi defektide tuvastamine peab võtma arvesse nii palja aluspinna vigu (mikropraod, nööpaugud) kui ka metalliseerimise/kleepumise defekte (DBC/AMB tühimikud, söövitusvead).
AOI lahenduse hindamisel tuleks esikohale seada valekõnede leevendamise algoritmid, automatiseeritud käitlemise ohutus ja integreerimisvõimalused olemasolevate tootmise täitmissüsteemidega (MES).
Toitemooduli valmistamine nõuab igal sammul absoluutset täpsust. Automatiseeritud rakendamine keraamilise substraadi defektide tuvastamine kaitseb põhimõtteliselt teie tootmismarginaale. Peamine finantsalustase tugineb tulukaitse tasakaalustamisele valede tagasilükkamiste vastu. AOI süsteemide eesmärk on defekte tõhusalt leida. Siiski peate ka minimeerima 'ületappamist'. Ületappamine tähendab täiesti heade substraatide tagasilükkamist süsteemi rangete tundlikkuste tõttu. Liigne tagasilükkamine kahjustab otseselt väga kallite materjalide, nagu alumiiniumnitriid ja räninitriid, marginaale. Optimeeritud optiline kontrollsüsteem eristab sujuvalt tõelisi kõrvalekaldeid vastuvõetavatest kosmeetilistest variatsioonidest.
Defektide varajane tuvastamine tagab teie toodete olulise töökindluse. Väike servakiip substraadi tasemel võib esialgu tunduda triviaalne. Siiski põhjustab see sageli kulukaid väljatõrkeid lõpptoitemoodulites, nagu IGBT-d või SiC MOSFET-id. Peame need probleemid enne kapseldamise või traadi ühendamise algust lahendama. Viga varajane tuvastamine takistab tootjatel hukule määratud substraadile kalleid ränikomponente lisamast.
Lisaks nõuavad ranged tööstuse eeskirjad igakülgset vastavust ja jälgitavust. Autotööstuse raamistikud, nagu IATF 16949, nõuavad ranget kvaliteedidokumentatsiooni. Lennundusstandardid nõuavad sama rangeid tootmisrekordeid. AOI süsteemid vastavad nendele nõuetele tänu automaatsele piltide arhiveerimisele ja täpsele defektide kaardistamisele. Nad loovad teie tootmiskvaliteedist usaldusväärse digitaalse kaksiku. Need arhiveeritud andmed võimaldavad teil tarnijate auditite käigus hõlpsasti vastavust tõendada.
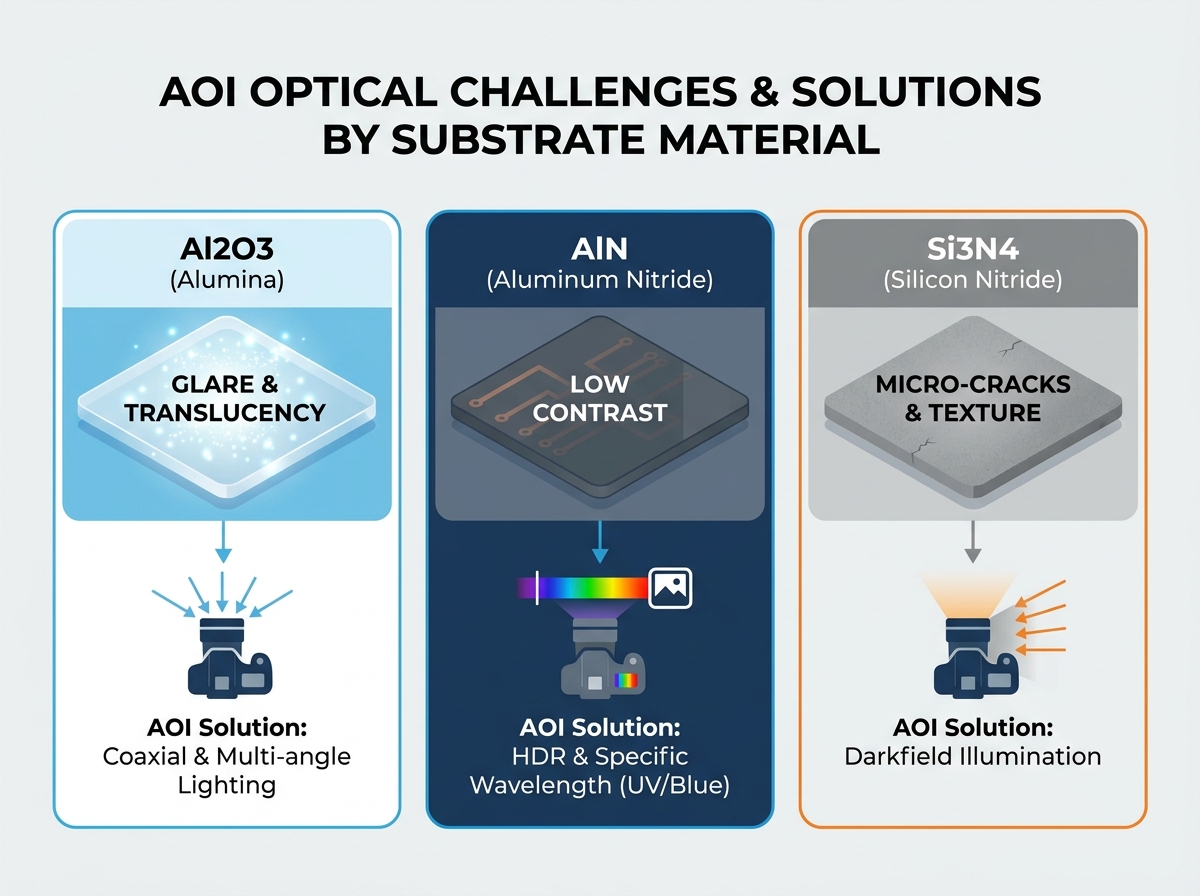
Erinevad keraamikad suhtlevad füüsiliselt ja optiliselt ainulaadsel viisil. Kõigi alusmaterjalide jaoks ei saa kasutada universaalset valgustusseadet. Usaldusväärne keraamilise substraadi AOI kontroll peab kohanema pidevalt konkreetse optilise füüsikaga.
Alumiiniumoksiid hajutab tugevalt sissetulevat valgust. Selle kristalne struktuur loob poolläbipaistva pinnakihi. See läbipaistvus põhjustab traditsioonilise otsevalgustuse ettearvamatult põrkumise. Järelikult jäädvustab kaamerasensor sageli liigset pimestamist või häguseid jälgi. Selle probleemi lahendamiseks vajab teie AOI viivitamatult konkreetseid riistvara kohandamisi. Peaksite kasutama koaksiaalvalgustust, mis on tihedalt kombineeritud mitme nurga valgustusega. Koaksiaalvalgus tungib kergelt läbi keraamilise pinna, ilma pildisensorit välja puhumata. Mitme nurga all olevad LED-id aitavad pinna topoloogiat selgelt määratleda. See hoiab ära maa-aluse terade peegeldustest põhjustatud valepositiivsed tulemused.
Alumiiniumnitriid kujutab endast täiesti teistsugust kontrollitakistust. AlN on tavaliselt loomulikult tumedam, läbipaistmatu välimus. See tume taust vähendab oluliselt visuaalset kontrasti palja keraamika ja söövitatud vasejälgede vahel. Traditsioonilistel kaameratel on raskusi erinevate piirijoonte täpse leidmisega. Madala kontrasti ületamiseks peate konfigureerima konkreetsed AOI riistvara seadistused. Suure dünaamilise ulatusega (HDR) pildistamine muutub siin hädavajalikuks. HDR liidab mitu erinevat säritust, et paljastada peidetud jälje üksikasjad. Lisaks parandab konkreetse lainepikkusega valgustuse kasutamine märgatavalt nähtavust. Sinise või UV-valguse kasutamine parandab oluliselt pinna serva tuvastamist. Need lühemad lainepikkused hajuvad vähem, pakkudes läbipaistmatul taustal teravaid piirjooni.
Silicon Nitride'il on erakordselt kõrge purunemiskindlus. Vaatamata muljetavaldavale mehaanilisele tugevusele on see vastuvõtlik raskesti nähtavate mikropragude tekkeks. Si3N4-l on ka märkimisväärsed pinnatekstuuri variatsioonid. Matthall või tume taust peidab ülihästi topograafilisi anomaaliaid. Peente kriimustuste tuvastamine selle karedama tekstuuri vastu seab standardse optika iga päev väljakutse. Teie AOI seadistused peavad hõlmama tugevat tumevälja valgustust. Darkfield valgustus suunab valgusallika horisontaalsele nurgale väga lähedale. See tehnika toob topograafilised anomaaliad suurepäraselt esile. Iga kriimustus või mikropragu püüab madala nurga all valgust ja paistab eredalt tumedal taustal.
Optiliste karakteristikute koondtabel
Materjali tüüp |
Esmane optiline väljakutse |
Soovitatav valgustuse seadistus |
Peamine pilditehnoloogia |
|---|---|---|---|
Alumiiniumoksiid (Al2O3) |
Kõrge läbipaistvus põhjustab tugevat pimestamist |
Mitme nurga ja koaksiaalne valgustus |
Peegeldusvastane optiline filter |
Alumiiniumnitriid (AlN) |
Läbipaistmatu pind, mis põhjustab madala kontrasti |
Lühikese lainepikkusega (sinine/UV) LED-id |
Suure dünaamilise ulatusega (HDR) pildistamine |
Räninitriid (Si3N4) |
Kare tekstuur, mis peidab peeneid mikropragusid |
Madala nurgaga tumevälja valgustus |
Kõrge eraldusvõimega topograafiline skaneerimine |
Õige pildistamine lahendab vaid poole kontrolliprobleemist. Samuti peate looma tugeva tuvastusloogika, et neid jäädvustatud pilte täpselt tõlgendada. Jagame esmased sihtmärgid paljasteks keraamilisteks anomaaliateks ja metalliseerimisvigadeks.
Ühendamata substraadi kontrollimiseks on vaja ennetavalt otsida loomupäraseid struktuurseid nõrkusi.
Praod ja servade lõhenemine: mehaanilised kahjustused tekivad sageli singulimise või kuubikuteks lõikamise käigus. Teie kontrolliloogika nõuab nende väikeste murdude tabamiseks servaspetsiifilist valgustust. Kaldus nurga all paiknevad kaamerad jälgivad pidevalt sakiliste laastude perimeetrit.
Nõelaugud: Struktuuriliste kompromisside leidmine nõuab ülimat täpsust. Selle ülesande täitmiseks on vaja, et läbiv valgus paistaks täielikult läbi materjali. Teise võimalusena saate kasutada kõrge eraldusvõimega ülalt-alla pildistamist. Tarkvara märgistab kõik tumedad laigud automaatselt, mis näitab keraamilise materjali puudumist.
Saastumine ja plekid: tootmiskeskkondadesse sisenevad paratamatult võõrosakesed. Tuvastamisalgoritm peab eristama kahjutut värvimuutust ja kriitilist võõrmaterjali. Värvipõhine läviväärtus aitab välja filtreerida vastuvõetavad töötlemisplekid tegelikust hävitavast prahist.
Kui vask haakub otse keraamikaga, tekivad uued defektiklassid. Direct Bonded Copper (DBC) ja Active Metal Brazing (AMB) protsessid toovad kaasa selgeid kõrvalekaldeid.
Vase koorimine ja kihistumine: Äärmuslik kuumastress põhjustab vasekihtide aeglase eraldumise. Nende mullilaadsete moodustiste tuvastamine nõuab täiustatud mahumõõtmistehnikaid. 3D AOI ehk struktureeritud valgus projitseerib ruudustiku mustrid sihtpinnale. Võrgustiku moonutused näitavad sisemisest delaminatsioonist põhjustatud lubamatuid kõrguse erinevusi.
Söövitusvead (lühikesed püksid/avamised): keemilised söövitusprotsessid jätavad sageli soovimatut vaske või eemaldavad liiga palju materjali. Kasutame siin standardseid 2D geomeetrilisi reeglipõhiseid algoritme. Tarkvara mõõdab täpselt jälgede laiust ja vahekaugust. See kontrollib, et kõik mõõtmed jäävad ohutult kavandatud tolerantside piiresse.
Oksüdatsioon: Pinna liigne oksüdatsioon halvendab hiljem jootmise jõudlust. Kasutame värvipõhist kontrolliloogikat vase oksüdatsiooni lubamatu taseme tuvastamiseks. Süsteem lükkab tagasi paneelid, millel on tumepruunid või lillad toonid, mis ületavad kehtestatud läve.
Standarddefektide hindamise tabel
Defekti kategooria |
Konkreetne viga |
Nõutav kontrolliloogika |
|---|---|---|
Paljas keraamika |
Serva lõikamine |
Kaldnurga kaamera jälgimine |
Paljas keraamika |
Nõelaugud |
Läbiv valgus või ülalt-alla skaneerimine |
Metalliseerimine |
Delamineerimine |
3D struktureeritud valguse projektsioon |
Metalliseerimine |
Oorditud lühikesed püksid |
2D geomeetriliste reeglite algoritmid |
Kontrollisüsteemi hankimine nõuab hoolikat tehnilist kontrolli. Peate hindama, kui hästi riist- ja tarkvara hapraid ja väärtuslikke komponente käsitlevad.
Programmeeritav, mitmetsooniline, mitmevärviline LED-valgustus on riistvaranõue, millest ei saa rääkida. Segamaterjalide tootmisliinid vahetavad sageli alumiiniumoksiidi ja räninitriidi partiide vahel. Te ei saa endale lubada iga partii jaoks valguskuplite füüsilist vahetamist. Tarkvaraga juhitav valgustus võimaldab kiiret retseptivahetust. See paindlikkus säilitab suure läbilaskevõime, optimeerides optilist kontrasti iga konkreetse substraaditüübi jaoks.
Insenerid tasakaalustavad pidevalt pildistamise detaile tootmiskiirusega. Ohtlike juuksepiiride pragude usaldusväärseks tabamiseks on vaja alla mikronit eraldusvõimet. Kõrge eraldusvõimega skaneerimine aeglustab aga tsükliaega märkimisväärselt. Peate vastama suure mahuga tootmise rangetele ühikute tunnis (UPH) nõuetele. Soovitame esmalt välja arvutada väikseima kriitilise defekti suuruse. Seejärel valige kaamera andur, mis vastab sellele defektile täpselt kolm kuni neli pikslit. See suhe tagab usaldusväärse tuvastamise ilma tarbetuid pildiandmeid töötlemata.
Kaasaegsed platvormid ühendavad täpsuse maksimeerimiseks kaks erinevat analüütilist lähenemisviisi.
Reeglipõhine loogika: see traditsiooniline lähenemisviis on parim rangete geomeetriliste mõõtmiste jaoks. See on suurepärane jälgede laiuste kontrollimisel, vältivate tsoonide kontrollimisel ja padjandite joondamisel. Loogika järgib iga kord suurepäraselt jäikaid matemaatilisi parameetreid.
AI ja süvaõpe: tehisintellekt muutub subjektiivsete defektide täpseks klassifitseerimiseks ülioluliseks. See õpib tundma peeneid erinevusi kriimustuste raskusastmete vahel. AI eristab kergesti kahjutut veeplekki kriitilisest elektripõletusmärgist. Süvaõppe kasutamine vähendab aktiivselt valepositiivsete tulemuste määra.
Peame põhjalikult hindama füüsilist integratsioonivõimet. Keraamika on kurikuulsalt rabe materjal. AOI masinal peavad olema ainult madala pingega kinnitusmehhanismid. Teise võimalusena peaksite otsima vaakumtranspordirihmasid. Need süsteemid kinnitavad plaadi ilma kõva serva surveta. Uute mehaaniliste pingete vältimine kontrollimise ajal on endiselt esmatähtis.
Uue kontrollplatvormi integreerimine toimub harva veatult üleöö. Tootmise äkiliste viivituste vältimiseks peaksite ette nägema konkreetseid juurutamisprobleeme.
Iga optiline süsteem nõuab esialgset õppimiskõverat. Nimetame seda kriitilist perioodi raamatukogu häälestamise faasiks. Peate planeerima piisavalt aega, et insenerid saaksid AI-mudeleid korralikult koolitada. Nad peavad andma süsteemile sadu pilte, millel on vastuvõetavad VS vastuvõetamatud kosmeetilised variatsioonid. Selle faasi kiirustamine põhjustab hiljem tohutuid vale tagasilükkamise naelu. Kannatlikkus seadistamise ajal tagab pikaajalise stabiilsuse.
Karmid tehasekeskkonnad ohustavad pidevalt tundlikke optilisi kalibreerimisi. Tehase ümbritsev valgustus võib kergesti segada kõrge tundlikkusega optilisi andureid. Mööduvate tõstukite varjud või vilkuvad ülatuled muudavad pildi kontrasti ettearvamatult. Lisaks ladestub õhus lendlev tolm läätsedele ja aluspindadele, tekitades iga päev võltsdefekte. Õigete masinate korpuste rakendamine lahendab need probleemid tõhusalt. Samuti soovitame tungivalt järgida rangeid puhta ruumi standardeid vahetu kontrollitsooni ümber.
Kõrge eraldusvõimega kaamerad genereerivad kiiresti tohutuid faile. See tekitab tõsise ohu, et tehasevõrgud võivad koheselt üle koormata. IT-infrastruktuuril on sageli raskusi tihendamata gigabaitidega pildiandmete voogesitusega iga minut. Peate kehtestama ranged juhised andmete säilitamiseks varakult. Tihendage mööduvaid pilte agressiivselt ja salvestage kadudeta failid ainult tagasilükatud plaatide puhul. Tagada sujuv suhtlus, kasutades standardseid MES-i integratsiooniprotokolle, nagu SECS/GEM.
Automatiseeritud optilise kontrolli kasutuselevõtt muudab substraadi tootmise reaktiivsest tõrkeotsingust ennetavaks kvaliteedikontrolliks. Väga eduka levitamise tagamiseks keskenduge otse järgmistele otsustavatele toimingutele.
Eelnimekiri rangelt materjali suutlikkuse järgi: valige AOI tarnijad, lähtudes nende tõestatavast võimest teie konkreetse substraadi materjali pildistada. Katsetage neid tegelikes tootmistingimustes, mitte ainult ideaalsetes laborikeskkondades.
Nõudke eelnevalt spetsiaalset optikat: enne tõsiste äriliste arutelude alustamist veenduge, et riistvara toetab tumevälja, koaksiaalset ja mitme lainepikkusega valgustust.
Käivitage struktureeritud kontseptsiooni tõestus (PoC): varustage AOI müüja 'kuldse tahvliga' koos hulga teadaolevate marginaalsete defektidega. Kasutage seda nende valepositiivsete ja valenegatiivsete intressimäärade ohutuks võrdlemiseks enne kapitalikulutusi.
Kavandage tugevat võrgu ribalaiust: uuendage eelnevalt oma serveri infrastruktuuri, et tulla toime suure eraldusvõimega optilise skaneerimisega genereeritud tohutu andmemahuga.
Võtke aega füüsiliste käsitsemissüsteemide hindamiseks puhta optilise jõudluse kõrval. Partnerlus müüjaga, kes mõistab rabedate materjalide transporti, hoiab ära käsitsemisest tingitud luumurrud. Alustage oma müüja hindamist juba täna, valmistades ette halvima juhu defektide näidised esialgseks võrdlustestimiseks.
V: Valekõnede hinnad varieeruvad olenevalt materjali tüübist ja algoritmi küpsusastmest. Traditsioonilised reeglipõhised süsteemid on sageli hädas keraamilise tekstuuriga, ületades mõnikord 10% valede tagasilükkamist. Kuid tänapäevaste seadmete eesmärk on tavaliselt vähem kui 3% valekõnedest. Selle erakordselt madala määra saavutamiseks on vaja kasutada optimeeritud süvaõppesüsteeme, mis on koolitatud tugevate defektide teekide jaoks.
V: 2D AOI tugineb peamiselt kontrastile ja värvimuutustele. See sobib hästi pinna mõõtmiseks ja värvimuutuste tuvastamiseks. Kuid see ei suuda usaldusväärselt tuvastada vase delaminatsiooni. Kõrguse kõikumiste mõõtmiseks vajate 3D AOI-d või struktureeritud valgussüsteeme. Ainult 3D-kaardistamine tuvastab täpselt sisemisele delaminatsioonile iseloomulikud tõelised mullide moodustised.
V: Jah, paksus mõjutab oluliselt optilise kontrolli protsessi. See mõju ilmneb kõige silmatorkavamalt läbipaistvuse osas, eriti alumiiniumoksiidi substraatide puhul. Paksemad aluspinnad blokeerivad rohkem valgust, vähendades pimestamist, kuid vajavad suuremat valgustusvõimsust. Paksuse erinevused võivad nõuda operaatoritelt alt-üles valgustuse intensiivsuse reguleerimist või fookussügavuse pidevat ümberkalibreerimist.


