


Vysoká ztráta výnosu při oddělování křehkých materiálů, jako je oxid hlinitý (Al2O3) nebo nitrid hliníku (AlN), drasticky snižuje ziskové marže. Výrobci se často potýkají s tímto vážným problémem zmetků pozdě ve výrobním cyklu. Tyto tuhé komponenty s vysokou hustotou nemůžete zpracovat pomocí standardních technik depanelování FR4. Starší vedení desek plošných spojů (PCB) představuje extrémní mechanické namáhání. Tyto zastaralé metody způsobují nekontrolovatelné mikropraskání a destruktivní odlamování hran na citlivých keramických panelech.
K vyřešení tohoto kritického výrobního úzkého místa se moderní zařízení spoléhají na vysoce specializovaná řešení. Definujeme přesnou funkci vyhrazeného separátoru substrátu. Nastíníme také hodnotící kritéria nezbytná pro výběr spolehlivých nástrojů. Pochopíte, jak tyto sofistikované systémy bezproblémově implementovat do velkoobjemových výrobních linek. Ochrana vašich jemných obvodů vyžaduje absolutní přesnost. Správné mechanické vybavení zaručuje čisté separace a maximalizuje vaši celkovou produktivitu.
Primární funkcí stroje na rozbíjení keramických substrátů je oddělovat předem rýhované keramické panely do jednotlivých jednotek s nulovým mechanickým namáháním aplikovaným na citlivé vnitřní obvody.
Hodnocení stroje na oddělování keramických substrátů vyžaduje analýzu tolerancí kvality břitu, propustnosti (UPH) a nákladů na opotřebení nástroje.
Přechod z ručního nebo staršího odpanelování na automatizované separační zařízení snižuje míru zmetkovitosti, ale vyžaduje přísnou kalibraci ustavení a školení obsluhy.
Výběr dodavatele by měl upřednostňovat ověřitelné testování vzorků a místní technickou podporu před počátečními kapitálovými výdaji.
Substráty Direct Bonded Copper (DBC) a Active Metal Brazing (AMB) nabízejí neuvěřitelný tepelný výkon. Průmyslová odvětví je hojně využívají v automobilových EV invertorech, RF komunikačních modulech a vysoce výkonných LED polích. Mají však vysoce křehkou a rigidní povahu. Procesy vysokoteplotního lepení vytvářejí extrémně tvrdé struktury. Standardní frézky a diamantové pily vytvářejí nesmírné tření a vibrace. Tyto křehké panely snadno rozbijí, protože s keramikou zacházejí jako s typickým skleněným vláknem.
Specializovaný Stroj na rozbíjení keramického substrátu pracuje na zcela jiném mechanickém principu. Aplikuje řízený, lokalizovaný tlak přesně podél předem vyrytých V-drážek laserem. Většina průmyslových vzorů využívá specializovaný gilotinový mechanismus nebo přesný válečkový systém. Čepel ve skutečnosti nikdy neprořízne pevný materiál. Místo toho zaklapne keramiku čistě podél zeslabené rysky. Nástroje se spoléhají na klínový tvar navržený tak, aby dokonale odpovídal úhlu V-drážky. Toto přesné geometrické přizpůsobení nutí substrát lámat se podél jeho přirozené roviny štěpení.
Tento lokalizovaný mechanismus izoluje mechanické napětí od aktivní matrice a namontovaných součástí. Aktivně zabraňuje šíření mikrotrhlin v celé krystalické substrátové mřížce. Standardní rotující bity táhnou, trhají a brousí okraje materiálu a vysílají rázové vlny skrz celou desku. Vyhrazené separační zařízení jednoduše využívá stávající laserem hodnocené zlomové linie. Dosáhnete dokonale čistého oddělení bez ohrožení vnitřních obvodů. Tato metoda chrání hermetické těsnění jemných polovodičových pouzder namontovaných poblíž.
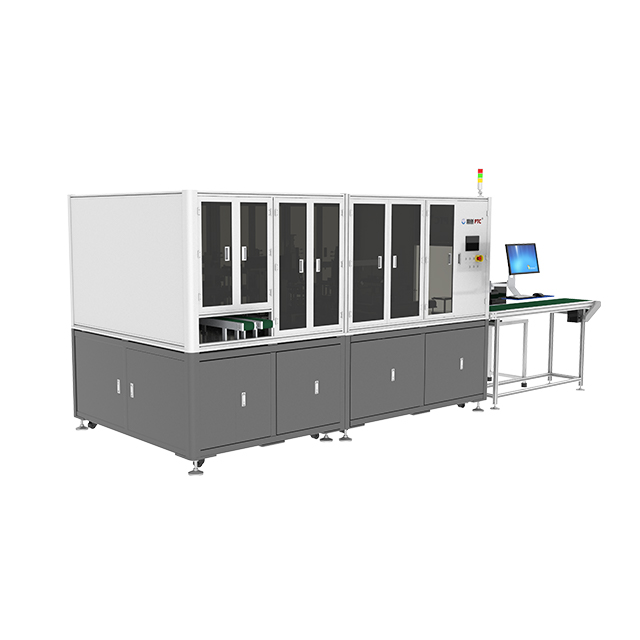
Vyhodnocování práva Singulační zařízení vyžaduje přísný pohled na několik provozních dimenzí. Přesnost určuje konečný úspěch vašeho procesu balení. Musíte důkladně posoudit toleranci stroje pro přesnost vyrovnání. Špičkové systémy využívají pokročilé CCD kamery a základní rozpoznávání k udržení tolerancí kolem ±0,05 mm. Měli byste vyhodnotit, jak lámací mechanismus přímo ovlivňuje drsnost hrany. Vysoká přesnost vyrovnání přímo minimalizuje rychlost odštěpování podél separační linie. Méně třísek znamená méně zkratů ve vysokonapěťových aplikacích.
Výrobní inženýrské týmy musí neustále vyvažovat propustnost a výnos. Rychlé časy cyklů neznamenají absolutně nic, pokud se vaše chybovost prudce zvýší. Porovnejte systémy ručního nakládání s automatickým robotickým podáváním. Automatizace z kazety na kazetu výrazně zvyšuje jednotky za hodinu (UPH). Také výrazně omezuje chyby lidské manipulace. Automatizované systémy jemně vybírají a umísťují křehké keramické desky. Ruční manipulace často způsobuje náhodné pády rohů a rozbití předzralého substrátu ještě předtím, než se panel vůbec dostane ke stroji.
Životní cyklus nástrojů přímo ovlivňuje dobu provozuschopnosti vaší výroby. Vypočítejte očekávanou životnost vašich specializovaných lámacích čepelí a lokalizovaných nárazových nástrojů. Keramika je jedním z nejvíce abrazivních materiálů ve výrobě elektroniky. Častá výměna čepele způsobuje frustrující výrobní prostoje. Čepele z karbidu wolframu nabízejí lepší životnost než standardní kalená ocel. Musíte počítat s časem potřebným k výměně těchto čepelí. Rekalibrace stroje po výměně kotouče také spotřebovává cenné výrobní hodiny.
Shrnutí metrik hodnocení
Dimenze hodnocení |
Standardní požadavek |
Pokročilý požadavek (vysoká hlasitost) |
Dopad na produkci |
|---|---|---|---|
Přesnost vyrovnání |
±0,10 mm |
±0,05 mm nebo lepší |
Zabraňuje chybám ve V-drážce a mikropraskání. |
Manipulace s materiálem |
Ruční vkládání/vykládání |
Robotika z kazety na kazetu |
Snižuje lidskou chybu a zvyšuje UPH. |
Systém vidění |
Základní optické senzory |
CCD s vysokým rozlišením se základním sledováním |
Zajišťuje přesnou registraci čepele ke skóre. |
Životnost čepele |
50 000 řezů |
150 000+ řezů (karbid wolframu) |
Minimalizuje prostoje při výměně spotřebního materiálu. |
Klady: Nabízejí neuvěřitelně vysokou propustnost a mají mnohem nižší počáteční náklady. Zůstávají vysoce účinné pro všechny předem rýhované podklady. Operace vyžaduje méně složité softwarové programování. Postupy údržby jsou vysoce předvídatelné.
Nevýhody: Fyzické nástroje vyžadují častou údržbu čepele. Proces je přísně omezen na přímé řezy X/Y. Nemůžete zpracovávat kruhové nebo složité geometrické tvary.
Klady: Tato alternativní metoda se vyznačuje nulovým fyzickým kontaktem s deskou. Umožňuje libovolné tvarové řezání a složité obrysy. Zcela eliminuje potřebu fyzických spotřebních břitů.
Nevýhody: Lasery nevyhnutelně zavádějí tepelně ovlivněnou zónu (HAZ). Tento tepelný dopad může změnit elektrické vlastnosti keramické hrany. Nesou výrazně vyšší kapitálové náklady. Proces hoření často vytváří nežádoucí strusku nebo úlomky. Po řezání musíte panely agresivně vyčistit.
Měli byste nasadit řešení mechanického lámání pro velkoobjemové standardní obdélníkové mřížky. To platí zejména tam, kde již bylo laserové předřezávání aplikováno dříve v továrně. Lasery fungují nejlépe pro maloobjemové prototypy nebo vysoce složité geometrie. Jednoduchá přímá separace však silně podporuje mechanické oddělení. Čistá rychlost a lámací stroj překonává lasery ve standardní výrobě čtvercových zápustek. Použití fyzických lopatek eliminuje tepelná rizika v blízkosti citlivých spojů.
Přijetí nové výrobní technologie přináší specifická provozní rizika. Kalibrace a seřízení vyžadují neustálou ostražitost od vašeho inženýrského týmu. Musíte řešit přirozené riziko unášení stroje. Mechanické vychýlení o pouhý zlomek milimetru může rozbít celou řadu drahých senzorů. Operátoři musí provádět rutinní kontroly kalibrace. Musí ověřit zarovnání horní čepele proti spodní kovadlině. Pokročilé stroje jsou vybaveny samokalibračními rutinami, ale kritickým osvědčeným postupem zůstává ruční ověření.
Ekologické kontroly hrají obrovskou roli v životnosti zařízení. Keramický prach je mimořádně abrazivní. Ukázalo se, že je vysoce škodlivé pro standardy čistých prostor a vnitřní ložiska stroje. Robustní systémy odsávání prachu musíte integrovat přímo do zóny řezání. Vysokoúčinné vysavače částicového vzduchu (HEPA) by měly být umístěny v blízkosti místa zlomu. Pokud se na pneumatických ventilech stroje usadí prach, nakonec se zablokují. Správné odsávání chrání jak kvalitu vzduchu vašeho zařízení, tak pohyblivé části stroje.
Aby váš produkční tým uspěl, potřebuje řádné školení operátorů. Nastavení optimálních profilů lámání zahrnuje strmou počáteční křivku učení. Operátoři musí vyrovnat tlak směrem dolů, rychlost jízdy a vzdálenost mezery. Musí dynamicky upravovat tyto přesné parametry pro různé tloušťky substrátu a hustoty materiálu. Silnější desky Alumina vyžadují jinou tlakovou křivku než tenké desky AlN. Doporučujeme vytvářet uzamčené, heslem chráněné receptury v rámci softwaru stroje. To zabraňuje neschváleným operátorům měnit kritickou fyziku separace na podlaze.
Výběr nejlepšího dodavatele vyžaduje objektivní a ověřitelné důkazy. Nikdy nekupujte a stroj na oddělování keramického substrátu slepě z listu specifikace. Musíte poskytnout své vlastní předem ohodnocené vzorky substrátu pro komplexní testování dodavatele. Obecné demo materiály nebudou přesně kopírovat vaše produkční výzvy. Pošlete dávku alespoň padesáti panelů. Tento objem umožňuje prodejci prokázat stálou stabilitu propustnosti. To také dokazuje, že stroj zvládne vaše specifické hloubky V-drážky a tolerance deformace panelu.
Jakmile obdržíte oddělené vzorky zpět, začněte s přísnou kontrolou. Zkontrolujte všechny vzorky vrácené dodavatelem pomocí skenovacího elektronového mikroskopu (SEM). Optická kontrola s velkým zvětšením je stejně účinná. Musíte ověřit absolutní nepřítomnost mikrotrhlin šířících se ze separační linky. Zkontrolujte okraje substrátu, zda nevykazují nepřijatelné lomy způsobené pnutím nebo silné vylomení. Změřte fyzické rozměry oddělených jednotek, abyste zajistili, že si stroj udrží přísnou rozměrovou stabilitu X/Y v celé dávce.
Podívejte se pozorně na půdorys stroje a požadavky na zařízení. Ověřte, že máte k dispozici správný tlak pneumatického vzduchu a čisté poklesy výkonu. Zajistěte garantované smlouvy o úrovni služeb (SLA) pro kritické náhradní díly. Zjistěte dostupnost místní technické podpory ve vašem konkrétním regionu. Ujistěte se, že dodavatel nabízí komplexní školení na místě pro váš tým procesního inženýrství. Silná místní podpora často určuje dlouhodobý úspěch instalace více než samotný základní hardware stroje.
Základní funkcí mechanického separátoru je ochrana vaší výrobní ROI. Dosahuje toho maximalizací výtěžku během poslední, nejzranitelnější fáze balení polovodičů. Standardní frézky jednoduše ničí křehké materiály. Použití správné techniky lokalizovaného tlaku zajišťuje absolutní strukturální integritu. Speciální systém čistě zaklapne panely s drážkou ve tvaru V, aniž by přenášel náraz na vnitřní měděné vrstvy.
Doporučujeme kupujícím, aby okamžitě sestavili přesné specifikace substrátu. Zdokumentujte svůj konkrétní typ materiálu, celkovou tloušťku panelu a hloubku laserové rýhy. Shromážděte tato kritická data a vyžádejte si přizpůsobené srovnávací testování od svých dodavatelů z užšího výběru ještě dnes. Trvejte na přísném testování PoC pro ověření kvality hran. Správná příprava zajišťuje, že integrujete singulační řešení schopné škálování s vašimi nejvyššími výrobními požadavky.
Odpověď: Ne. Frézy způsobují nadměrné vibrace a mechanické namáhání, což vede k rozbití keramiky a silnému opotřebení nástroje. Standardní frézovací korunky se rychle otupují proti tvrdým materiálům, jako je oxid hlinitý, což způsobuje jejich trhání, spíše než řezání podkladu.
Odpověď: Typicky by hloubka rýhy měla být 30 % až 50 % celkové tloušťky substrátu, i když se liší v závislosti na hustotě materiálu a specifikacích dodavatele. Mělčí skóre vyžaduje vyšší lomový tlak, což zvyšuje riziko nekontrolovaných zlomenin.
A: Pravidelné čištění keramického prachu ze senzorů/vodidel, pravidelná kontrola ostrosti čepele a pneumatická kalibrace tlaku. Také byste měli pravidelně kontrolovat vakuové odsávací filtry, abyste zajistili, že abrazivní prach necirkuluje do mechaniky.


