


Բարձր եկամտաբերության կորուստը, երբ տարանջատում են փխրուն նյութերը, ինչպիսիք են ալյումինը (Al2O3) կամ ալյումինի նիտրիդը (AlN) կտրուկ նվազեցնում է շահույթի մարժան: Արտադրողները հաճախ բախվում են ջարդոնի այս լուրջ խնդրին արտադրության ցիկլի վերջում: Դուք չեք կարող մշակել այս կոշտ, բարձր խտության բաղադրիչները՝ օգտագործելով FR4 ապամոնտաժման ստանդարտ տեխնիկան: Հին տպագիր տպատախտակի (PCB) երթուղին առաջացնում է ծայրահեղ մեխանիկական սթրես: Նման հնացած մեթոդները առաջացնում են մոլեգնող միկրո ճաքեր և կերամիկական զգայուն վահանակների կործանարար եզրեր:
Արտադրության այս կարևոր խոչընդոտը լուծելու համար ժամանակակից սարքավորումները հիմնվում են բարձր մասնագիտացված լուծումների վրա: Մենք կսահմանենք հատուկ ենթաշերտի բաժանարարի ճշգրիտ գործառույթը: Մենք նաև նախանշելու ենք գնահատման չափանիշները, որոնք անհրաժեշտ են հուսալի գործիքներ ընտրելու համար: Դուք կհասկանաք, թե ինչպես կարելի է անխափան կերպով կիրառել այս բարդ համակարգերը մեծածավալ արտադրական գծերում: Ձեր նուրբ սխեմաների պաշտպանությունը պահանջում է բացարձակ ճշգրտություն: Ճիշտ մեխանիկական սարքավորումը երաշխավորում է մաքուր տարանջատում և առավելագույնի հասցնում ձեր արտադրության ընդհանուր եկամտաբերությունը:
Կերամիկական ենթաշերտը ջարդող մեքենայի հիմնական գործառույթն է նախապես խփված կերամիկական վահանակները առանձնացնել առանձին ագրեգատների՝ զրոյական մեխանիկական սթրեսով, որը կիրառվում է զգայուն ներքին սխեմայի վրա:
Կերամիկական ենթաշերտի սինուլյացիայի մեքենայի գնահատումը պահանջում է եզրերի որակի հանդուրժողականության, թողունակության (UPH) և գործիքի մաշվածության ծախսերի վերլուծություն:
Ձեռքով կամ հին ապամոնտաժումից ավտոմատ սինուլյացիոն սարքավորման անցնելը նվազեցնում է գրության դրույքաչափերը, սակայն պահանջում է խիստ հավասարեցման չափորոշում և օպերատորի ուսուցում:
Մատակարարի ընտրությունը պետք է առաջնահերթ լինի ստուգելի նմուշի փորձարկումներին և տեղական տեխնիկական աջակցությանը սկզբնական կապիտալ ծախսերից:
Direct Bonded Copper (DBC) և Active Metal Brazing (AMB) ենթաշերտերն առաջարկում են անհավանական ջերմային արդյունավետություն: Արդյունաբերությունները մեծապես օգտագործում են դրանք ավտոմոբիլային EV ինվերտորներում, ՌԴ կապի մոդուլներում և բարձր էներգիայի LED զանգվածներում: Այնուամենայնիվ, նրանք ունեն շատ փխրուն և կոշտ բնույթ: Բարձր ջերմաստիճանի միացման գործընթացները ստեղծում են չափազանց կոշտ կառուցվածքներ: Ստանդարտ երթուղիչները և ադամանդի սղոցները առաջացնում են հսկայական շփում և թրթռում: Նրանք հեշտությամբ փշրում են այս փխրուն պանելները, քանի որ դրանք վերաբերվում են կերամիկային, ինչպես սովորական ապակեպլաստե:
Մասնագիտացված Կերամիկական ենթաշերտը կոտրելու մեքենան գործում է բոլորովին այլ մեխանիկական սկզբունքով: Այն կիրառում է վերահսկվող, տեղայնացված ճնշում հենց նախալազերային գրված V-ակոսների երկայնքով: Արդյունաբերական նմուշների մեծ մասը օգտագործում է մասնագիտացված գիլյոտինի մեխանիզմ կամ ճշգրիտ գլանային համակարգ: Սայրը իրականում երբեք չի կտրում ամուր նյութը: Փոխարենը, այն մաքուր կերպով սեղմում է կերամիկան թուլացած գրագրի գծի երկայնքով: Գործիքավորումը հիմնված է սեպաձևի վրա, որը նախատեսված է V-ակոս անկյունին հիանալի համապատասխանելու համար: Այս ճշգրիտ երկրաչափական համընկնումը ստիպում է ենթաշերտը ճեղքվել իր բնական ճեղքման հարթության երկայնքով:
Այս տեղայնացված մեխանիզմը մեկուսացնում է մեխանիկական սթրեսը ակտիվ մատրիցից և մոնտաժված բաղադրիչներից: Այն ակտիվորեն կանխում է միկրոճաքերի տարածումը բյուրեղային ենթաշերտի վանդակում: Ստանդարտ պտտվող բիթերը քաշում, պատռում և մանրացնում են նյութի եզրերը՝ ցնցող ալիքներ ուղարկելով ամբողջ տախտակի միջով: Հատուկ առանձնացման սարքավորումները պարզապես օգտագործում են գոյություն ունեցող լազերային գնահատված անսարքության գծերը: Դուք հասնում եք կատարյալ մաքուր սինգուլյացիայի՝ չվնասելով ներքին սխեմաները: Այս մեթոդը պաշտպանում է մոտակայքում տեղադրված նուրբ կիսահաղորդչային փաթեթների հերմետիկ կնիքները:
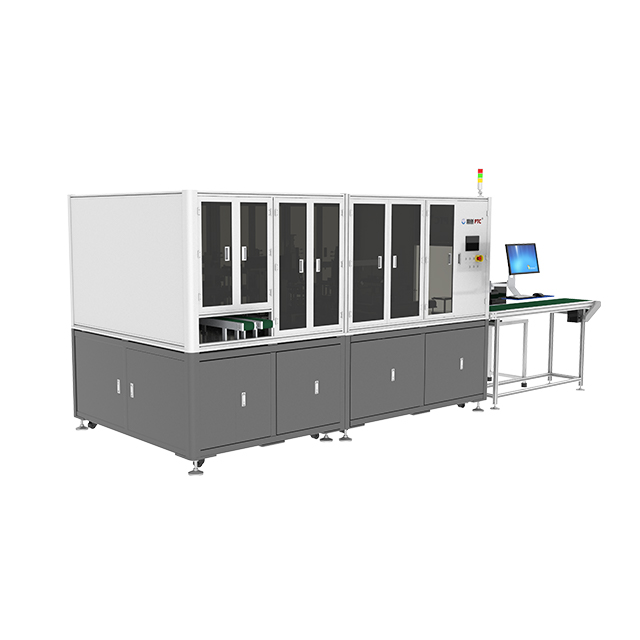
Իրավունքի գնահատում Singulation Equipment-ը պահանջում է խիստ դիտարկել մի քանի գործառնական չափսեր: Ճշգրիտությունը թելադրում է ձեր փաթեթավորման գործընթացի վերջնական հաջողությունը: Դուք պետք է խորապես գնահատեք մեքենայի հանդուրժողականությունը հավասարեցման ճշգրտության համար: Բարձրակարգ համակարգերն օգտագործում են առաջադեմ CCD տեսախցիկներ և հավատարմագրային ճանաչում՝ ±0,05 մմ հանդուրժողականությունը պահպանելու համար: Դուք պետք է գնահատեք, թե ինչպես է կոտրման մեխանիզմն ուղղակիորեն ազդում եզրերի կոշտության վրա: Հավասարեցման բարձր ճշգրտությունը ուղղակիորեն նվազագույնի է հասցնում չիպերի դուրսբերման արագությունը բաժանման գծի երկայնքով: Ավելի քիչ չիպերը նշանակում է ավելի քիչ կարճ միացումներ բարձր լարման ծրագրերում:
Արտադրության ինժեներական թիմերը պետք է մշտապես հավասարակշռեն թողունակությունը և բերքատվությունը: Արագ ցիկլի ժամանակները բացարձակապես ոչինչ չեն նշանակում, եթե ձեր արատների տոկոսադրույքները բարձրանում են: Համեմատեք ձեռքով բեռնման համակարգերը ավտոմատ ռոբոտային կերակրման դեմ: Կասետից ձայներիզ ավտոմատացումը զգալիորեն մեծացնում է միավորները մեկ ժամում (UPH): Այն նաև զգալիորեն նվազեցնում է մարդկանց հետ աշխատելու սխալները: Ավտոմատ համակարգերը նրբորեն ընտրում և տեղադրում են փխրուն կերամիկական թիթեղները: Ձեռքով աշխատելը հաճախ առաջացնում է անկյունների պատահական անկումներ և նախահաս ենթաշերտի փշրում, նախքան վահանակը նույնիսկ մեքենային հասնելը:
Գործիքների կյանքի ցիկլը ուղղակիորեն ազդում է ձեր արտադրության ժամանակի վրա: Հաշվեք ձեր մասնագիտացված կոտրող շեղբերների և տեղայնացված հարվածային գործիքների սպասվող կյանքի տևողությունը: Կերամիկան էլեկտրոնիկայի արտադրության մեջ ամենահղկող նյութերից մեկն է: Շեղբերի հաճախակի փոխարինումը հանգեցնում է արտադրության անհանգստացնող ժամանակի: Վոլֆրամի կարբիդի շեղբերն ավելի լավ երկարակեցություն են ապահովում, քան ստանդարտ կարծրացած պողպատը: Դուք պետք է հաշվի առնեք այս շեղբերները փոխելու համար պահանջվող ժամանակը: Մեքենայի վերահաշվառումը սայրի փոփոխությունից հետո նույնպես ծախսում է արտադրության արժեքավոր ժամեր:
Գնահատման չափանիշների ամփոփում
Գնահատման չափը |
Ստանդարտ պահանջ |
Ընդլայնված պահանջ (բարձր ծավալ) |
Ազդեցությունը արտադրության վրա |
|---|---|---|---|
Հավասարեցման ճշգրտություն |
±0,10 մմ |
±0.05 մմ կամ ավելի լավ |
Կանխում է V-ակոսների բացթողումը և միկրո ճաքերը: |
Նյութերի բեռնաթափում |
Ձեռքով բեռնում/բեռնաթափում |
Կասետից ձայներիզ ռոբոտաշինություն |
Նվազեցնում է մարդկային սխալը և բարձրացնում UPH-ը: |
Vision համակարգ |
Հիմնական օպտիկական սենսորներ |
Բարձր լուծաչափով CCD՝ հավատարիմ հետագծմամբ |
Ապահովում է սայրից միավոր ճշգրիտ գրանցում: |
Blade Lifespan |
50,000 կրճատումներ |
150,000+ հատումներ (վոլֆրամի կարբիդ) |
Նվազագույնի է հասցնում սպառվող նյութերի փոխանակման ժամանակը: |
Կողմ. Նրանք առաջարկում են աներևակայելի բարձր թողունակություն և ունեն շատ ավելի ցածր նախնական արժեք: Նրանք մնում են բարձր արդյունավետ ցանկացած նախապես խփված ենթաշերտերի համար: Գործողությունը պահանջում է ավելի քիչ բարդ ծրագրային ծրագրավորում: Սպասարկման ռեժիմները խիստ կանխատեսելի են:
Դեմ: Ֆիզիկական գործիքավորումը պահանջում է սայրի հաճախակի սպասարկում: Գործընթացը խստորեն սահմանափակվում է ուղիղ X/Y հատումներով: Դուք չեք կարող մշակել շրջանաձև կամ բարդ երկրաչափական ձևեր:
Կողմ. Այս այլընտրանքային մեթոդը բնութագրում է զրոյական ֆիզիկական շփումը տախտակի հետ: Այն թույլ է տալիս կամայական ձևի կտրում և բարդ ուրվագծեր: Այն ամբողջությամբ վերացնում է ֆիզիկական սպառվող շեղբերների անհրաժեշտությունը:
Դեմ. լազերները անխուսափելիորեն ներկայացնում են ջերմային ազդեցության գոտի (HAZ): Այս ջերմային ազդեցությունը կարող է փոխել կերամիկական եզրի էլեկտրական հատկությունները: Նրանք կրում են զգալիորեն ավելի մեծ կապիտալ ծախսեր: Այրման գործընթացը հաճախ առաջացնում է անցանկալի խարամ կամ բեկորներ: Դուք պետք է ագրեսիվորեն մաքրեք վահանակները հետո կտրվածքով:
Դուք պետք է տեղադրեք մեխանիկական կոտրման լուծույթներ մեծ ծավալի, ստանդարտ ուղղանկյուն ցանցերի համար: Սա հատկապես ճիշտ է, երբ լազերային նախնական գնահատումը արդեն կիրառվել է ավելի վաղ ֆաբ-ում: Լազերները լավագույնս աշխատում են ցածր ծավալային նախատիպերի կամ խիստ բարդ երկրաչափությունների դեպքում: Այնուամենայնիվ, պարզ ուղիղ սինգլյացիան մեծապես նպաստում է մեխանիկական տարանջատմանը: Ա-ի մաքուր արագությունը կոտրող մեքենան գերազանցում է լազերներին ստանդարտ քառակուսի ձուլվածքների արտադրության մեջ: Ֆիզիկական շեղբերների օգտագործումը վերացնում է ջերմային ռիսկերը զգայուն հանգույցների մոտ:
Արտադրության նոր տեխնոլոգիաների ընդունումը ներկայացնում է հատուկ գործառնական ռիսկեր: Կալիբրացումը և հավասարեցումը պահանջում են մշտական զգոնություն ձեր ինժեներական թիմից: Դուք պետք է անդրադառնաք մեքենայի շարժման ներհատուկ ռիսկին: Միլիմետրի ընդամենը մի մասի մեխանիկական սխալ դասավորությունը կարող է կոտրել թանկարժեք սենսորների մի ամբողջ խմբաքանակ: Օպերատորները պետք է կատարեն սովորական ստուգաչափման ստուգումներ: Նրանք պետք է ստուգեն վերին սայրի հավասարեցումը ներքևի կոճի հետ: Ընդլայնված մեքենաներն ունեն ինքնակարգավորվող ռեժիմներ, սակայն ձեռքով ստուգումը մնում է լավագույն փորձը:
Բնապահպանական վերահսկողությունը մեծ դեր է խաղում սարքավորումների երկարակեցության հարցում: Կերամիկական փոշին անսովոր հղկող է: Դա շատ վնասակար է մաքուր սենյակի ստանդարտներին և մեքենայի ներքին առանցքակալներին: Դուք պետք է ինտեգրեք փոշու արդյունահանման ամուր համակարգեր անմիջապես կտրման գոտում: Բարձր արդյունավետության մասնիկների օդի (HEPA) փոշեկուլները պետք է տեղադրվեն կոտրվածքի կետին կից: Եթե փոշին նստում է մեքենայի օդաճնշական փականների վրա, դրանք ի վերջո կխճճվեն: Պատշաճ արդյունահանումը պաշտպանում է ինչպես ձեր հաստատության օդի որակը, այնպես էլ մեքենայի շարժական մասերը:
Հաջողության հասնելու համար ձեր արտադրական թիմին անհրաժեշտ է օպերատորի համապատասխան ուսուցում: Օպտիմալ ճեղքման պրոֆիլների ստեղծումը ներառում է կտրուկ սկզբնական ուսուցման կոր: Օպերատորները պետք է հավասարակշռեն դեպի ներքեւ ճնշումը, ճանապարհորդության արագությունը և բացվածքի հեռավորությունը: Նրանք պետք է դինամիկ կերպով կարգավորեն այս ճշգրիտ պարամետրերը տարբեր ենթաշերտի հաստությունների և նյութերի խտության համար: Ավելի հաստ ալյումինե տախտակները պահանջում են այլ ճնշման կոր, քան բարակ AlN տախտակները: Մենք խորհուրդ ենք տալիս ստեղծել կողպված, գաղտնաբառով պաշտպանված բաղադրատոմսեր մեքենայի ծրագրաշարում: Սա թույլ չի տալիս չհաստատված օպերատորներին փոխել հատակին կրիտիկական տարանջատման ֆիզիկան:
Լավագույն վաճառողին ընտրելը պահանջում է օբյեկտիվ, ստուգելի ապացույցներ: Երբեք մի գնեք ա կերամիկական ենթաշերտի սինուլյացիայի մեքենա կուրորեն անջատված տեխնիկական թերթիկից: Դուք պետք է տրամադրեք ձեր սեփական նախապես գնահատված ենթաշերտի նմուշները վաճառողի համապարփակ փորձարկման համար: Ընդհանուր ցուցադրական նյութերը չեն կրկնի ձեր արտադրության ճշգրիտ մարտահրավերները: Ուղարկեք առնվազն հիսուն վահանակների խմբաքանակ: Այս ծավալը վաճառողին թույլ է տալիս ցուցադրել շարունակական թողունակության կայունություն: Այն նաև ապացուցում է, որ մեքենան կարող է կարգավորել ձեր հատուկ V-ակոսների խորությունները և վահանակի աղավաղման հանդուրժողականությունը:
Առանձնացված նմուշները ետ ստանալուց հետո սկսեք խիստ ստուգում: Ստուգեք վաճառողի կողմից վերադարձված բոլոր նմուշները Սկանավորող էլեկտրոնային մանրադիտակների տակ (SEM): Բարձր խոշորացման օպտիկական ստուգումը հավասարապես արդյունավետ է: Դուք պետք է ստուգեք տարանջատման գծից տարածվող միկրոճաքերի բացարձակ բացակայությունը: Ստուգեք ենթաշերտի եզրերը անընդունելի սթրեսային կոտրվածքների կամ ծանր ճեղքերի համար: Չափեք առանձնացված ստորաբաժանումների ֆիզիկական չափերը՝ ապահովելու համար, որ մեքենան պահպանում է խիստ X/Y ծավալային կայունություն ամբողջ խմբաքանակում:
Ուշադիր նայեք մեքենայի ոտնահետքի և սարքավորումների պահանջներին: Ստուգեք, որ ունեք ճիշտ օդաճնշական օդային ճնշում և մաքուր էներգիայի կաթիլներ: Ապահովեք երաշխավորված սպասարկման մակարդակի պայմանագրեր (SLAs) կարևոր պահեստամասերի համար: Պարզեք տեղական տեխնիկական աջակցության առկայությունը ձեր կոնկրետ տարածաշրջանում: Համոզվեք, որ վաճառողը առաջարկում է համապարփակ տեղում ուսուցում ձեր գործընթացի ինժեներական թիմի համար: Տեղական ուժեղ աջակցությունը հաճախ թելադրում է տեղադրման երկարաժամկետ հաջողությունը, քան միայն մեքենայի հիմնական սարքաշարը:
Մեխանիկական բաժանարարի հիմնական գործառույթը ձեր արտադրության ROI-ի պաշտպանությունն է: Այն հասնում է դրան՝ առավելագույնի հասցնելով եկամտաբերությունը կիսահաղորդչային փաթեթավորման վերջնական, ամենախոցելի փուլում: Ստանդարտ երթուղիչները պարզապես ոչնչացնում են փխրուն նյութերը: Տեղայնացված ճնշման ճիշտ տեխնիկայի օգտագործումը ապահովում է կառուցվածքի բացարձակ ամբողջականություն: Հատուկ համակարգը մաքուր կերպով կտրում է V-ակոսավոր պանելները՝ առանց ցնցումների փոխանցելու պղնձի ներքին շերտերը:
Մենք խրախուսում ենք գնորդներին անհապաղ կազմել ենթաշերտի իրենց ճշգրիտ բնութագրերը: Փաստագրեք ձեր կոնկրետ նյութի տեսակը, վահանակի ընդհանուր հաստությունը և լազերային գրագրի խորությունը: Հավաքեք այս կարևոր տվյալները և խնդրեք հարմարեցված հենանիշերի թեստավորում այսօր ձեր կարճ ցուցակում գտնվող վաճառողներից: Պնդեք կոշտ PoC թեստավորում՝ եզրերի որակը հաստատելու համար: Պատշաճ պատրաստումը երաշխավորում է, որ դուք ինտեգրում եք սինուլյացիոն լուծումը, որն ի վիճակի է ընդլայնել ձեր արտադրության ամենաբարձր պահանջները:
A: Ոչ: Երթուղիչները առաջացնում են չափազանց թրթռում և մեխանիկական սթրես, ինչը հանգեցնում է կերամիկայի փշրվածության և գործիքների խիստ մաշվածության: Ստանդարտ երթուղիչի բիթերը արագ թուլանում են կոշտ նյութերի դեմ, ինչպիսին ալյումինն է, ինչի հետևանքով դրանք պատռվում են, այլ ոչ թե կտրում ենթաշերտը:
A: Սովորաբար, գրիչի խորությունը պետք է լինի ընդհանուր ենթաշերտի հաստության 30%-ից 50%-ը, թեև դա տատանվում է՝ կախված նյութի խտությունից և վաճառողի բնութագրերից: Ավելի մակերեսային միավորները պահանջում են ավելի բարձր կոտրման ճնշում՝ մեծացնելով չվերահսկվող կոտրվածքների վտանգը:
A. Կերամիկական փոշու կանոնավոր մաքրում սենսորներից/ուղեցույցներից, սայրերի սրության պարբերական ստուգում և օդաճնշական ճնշման չափորոշում: Դուք նաև պետք է պարբերաբար ստուգեք վակուումային արդյունահանման ֆիլտրերը, որպեսզի համոզվեք, որ հղկող փոշին չի վերաշրջանառվում մեխանիկայի մեջ:


